
Choisissez le nombre de cavités en fonction du rendement en bouteilles accepté requis par votre planning de production, en utilisant un rendement par cavité avéré pour la bouteille concernée. Vérifiez ensuite les configurations de machine disponibles, les services auxiliaires, l’investissement dans les moules, le temps de changement de série et la capacité en aval. Un nombre plus élevé de cavités n’est utile que si l’usine est en mesure de les exploiter efficacement et de commercialiser la production supplémentaire.
Que signifie le nombre de cavités ?
Une cavité est une position de formage qui produit une bouteille au cours du cycle de la machine concernée. Sur une machine linéaire, plusieurs cavités peuvent fonctionner simultanément selon un cycle répété ; sur une machine rotative, les stations de formage se déplacent autour d’une roue. Les calculs de production doivent tenir compte de l’architecture de la machine plutôt que de partir du principe que tous les nombres de cavités sont directement comparables.
Le nombre de cavités à lui seul ne donne que peu d’indications sur le rendement exploitable. La géométrie de la bouteille, le chauffage des préformes, l’étirage, la séquence de pression, le refroidissement et les mouvements mécaniques influencent tous le rendement réalisable. Le rendement annoncé par un fournisseur pour une petite bouteille d’eau peut ne pas s’appliquer à votre récipient plus grand ou plus exigeant.
Quel rendement en bouteilles la nouvelle souffleuse doit-elle assurer ?
Commencez par le nombre de bouteilles conformes requises par jour de production ou par lot. Déterminez le temps disponible pour le soufflage après les activités planifiées telles que les changements de format et la mise en place de routine. Prévoyez une marge distincte pour les arrêts imprévus et les pertes liées à la qualité si ceux-ci n’ont pas déjà été inclus dans l’estimation du temps.
Par exemple, une usine nécessitant 30 000 bouteilles conformes en six heures programmées a besoin d’une moyenne de 5 000 bouteilles conformes par heure programmée. Cette moyenne inclut les effets des pertes de production habituelles au cours de ces six heures. Elle diffère du débit instantané affiché sur l’écran d’une machine lors d’un fonctionnement ininterrompu.
Vérifiez le planning de remplissage par rapport à la demande de soufflage. Une usine peut souffler dans une réserve contrôlée en vue d’un remplissage ultérieur ou alimenter la remplisseuse en continu. Ces modalités d’exploitation entraînent des exigences différentes en matière de débit de pointe, de stockage et de reprise après un arrêt.
Comment estimer le nombre de cavités ?
Pour une machine dont les spécifications sont exprimées en bouteilles par cavité et par heure, divisez le rendement horaire requis en bouteilles acceptées par le débit nominal par cavité démontré, multiplié par le facteur d’exploitation convenu. Arrondissez à la configuration de machine supérieure disponible. Vérifiez que le facteur d’exploitation inclut les pertes prévues sans les compter deux fois.
À titre d’exemple hypothétique, supposons que le débit horaire requis et accepté soit de 5 000 bouteilles par heure et qu’un essai établisse un débit nominal de 1 200 bouteilles par cavité et par heure. Avec un facteur d’exploitation de 85 %, le calcul est le suivant : 5 000 divisé par 1 020, soit environ 4,90 cavités. Si le fournisseur propose des versions à quatre et à six cavités, l’option à six cavités mérite d’être évaluée, tandis que celle à quatre cavités ne répondrait pas à cette exigence supposée.
Ce calcul permet de présélectionner les options ; il ne constitue pas une garantie de performance. Demandez un engagement écrit sur le rendement, lié aux bouteilles, aux préformes et aux services. La gamme de machines de soufflage de bouteilles en PET constitue un point de départ pour identifier les configurations, mais le choix final doit s’appuyer sur des données spécifiques à l’application.
Que faire si le fournisseur indique plutôt la durée du cycle ?
Pour une machine linéaire produisant une bouteille par cavité active et par cycle, le rendement horaire théorique correspond au nombre de cavités actives multiplié par 3 600, puis divisé par la durée du cycle en secondes. Appliquez ensuite la marge de tolérance pertinente pour les pertes de production. Vérifiez si la durée de cycle indiquée couvre l’intégralité de la séquence répétée.
Une machine à quatre cavités avec un cycle complet hypothétique de trois secondes a un rendement théorique de 4 800 bouteilles par heure. Ce chiffre exclut les pertes, sauf indication contraire explicite du fournisseur. Utiliser la durée de la phase de soufflage au lieu du cycle complet conduirait à surestimer le rendement.
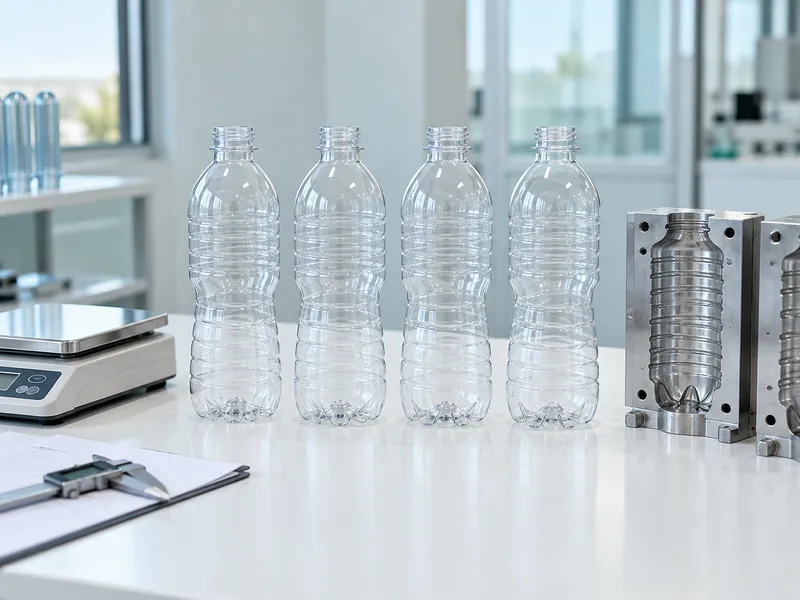
Pourquoi la conception de la bouteille peut-elle modifier le résultat ?
Une cavité ne peut être évaluée indépendamment de l’emballage qu’elle forme. Les récipients plus volumineux peuvent nécessiter un espacement différent entre les machines ou une course d’étirage plus importante, tandis que les formes complexes peuvent exiger des conditions de chauffage et de formage différentes. Les exigences thermiques peuvent également affecter le cycle ou le rendement disponible.
Préparez une matrice de formats répertoriant les dimensions de la bouteille, le type de goulot, la préforme, le matériau, le débit cible et l’application. Demandez au fournisseur d’identifier le format limitant et d’expliquer ses contraintes. La bouteille qui génère le plus grand volume de ventes n’est pas toujours celle dont le processus de fabrication est le plus exigeant.
| Variable de format | Effet possible | Éléments à demander |
| Grande enveloppe de bouteille | Limite l’espacement des moules et la compatibilité des machines | Dimensions approuvées et disposition de l’outillage |
| Épaulure ou poignée complexe | Nécessite une répartition plus contrôlée de la matière | Échantillons de production et paramètres de processus stables |
| Exigence de remplissage à chaud | Peut nécessiter un procédé thermique différent | Emballage résistant à la chaleur homologué et débit validé |
| Variation des préformes | Modification du comportement thermique et de la marge de processus disponible | Essais réalisés avec l’approvisionnement prévu |
| Changements fréquents de format | Réduisent le temps disponible pour la production commercialisable | Durée totale mesurée du changement de format |
Quel est l’impact d’un nombre accru de cavités sur les consommations ?
Une production plus élevée entraîne généralement une augmentation de la demande totale en préformes, en air comprimé, en refroidissement et en manutention des matériaux. Vérifiez les besoins en services techniques pour le point de fonctionnement proposé plutôt que de transposer les chiffres d’une petite machine sans les réévaluer. Les systèmes de récupération d’air et la conception de la machine peuvent modifier cette relation.
Vérifiez si les services existants peuvent prendre en charge la nouvelle machine pendant que d’autres équipements fonctionnent. Un compresseur peut sembler suffisant lors d’un essai isolé, mais devenir un goulot d’étranglement en cas de production simultanée. Vérifiez la pression au niveau du ventilateur compte tenu de la demande combinée.
Tenez compte de la consommation d’énergie par bouteille acceptée ainsi que de la puissance totale connectée. Une installation plus grande fonctionnant bien en deçà de son taux d’utilisation prévu peut entraîner des charges en veille et des charges auxiliaires importantes. Le nombre optimal de cavités doit correspondre au planning réel de l’usine plutôt qu’à ses prévisions les plus optimistes.
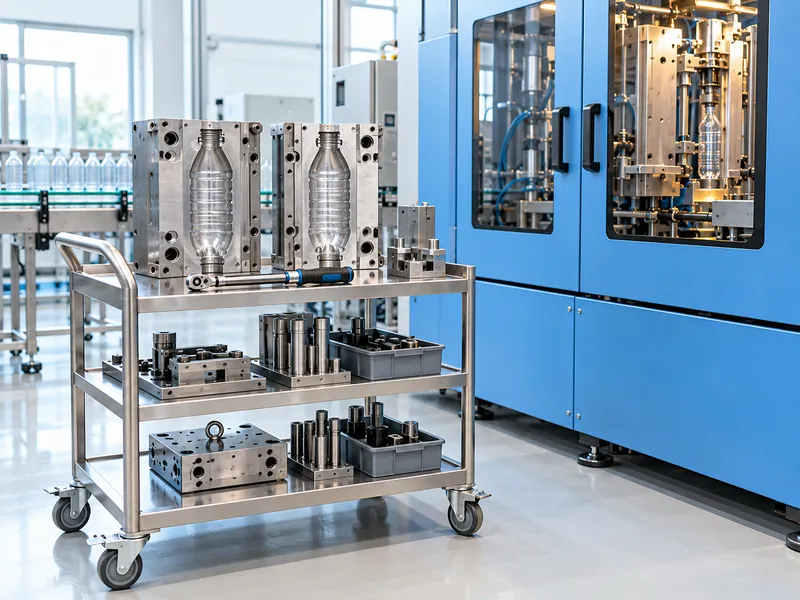
Comment comparer le coût des moules et les temps de changement de moule ?
Chaque poste de moulage supplémentaire implique généralement un surcoût en outillage et en maintenance. Lorsque de nombreux formats de bouteilles sont requis, le nombre de jeux de moules peut avoir une incidence significative sur le budget du projet. Demandez un planning d’outillage qui distingue les corps de moules, les inserts de base, les porte-moules et les pièces de manutention spécifiques à chaque format.
Comparez les changements de format complets, et pas seulement le temps nécessaire pour retirer un moule. Tenez compte de l’isolation, des raccordements de refroidissement, du remplacement des pièces, de la sélection des recettes, des contrôles, des bouteilles d’essai et de la validation. Un changement mécanique rapide peut tout de même être suivi d’une longue période de qualification.
Si la production est dominée par des lots courts, évaluez le nombre d’heures perdues chaque année en raison des changements répétés. Une machine comportant moins de cavités et un planning de formats bien géré peut parfois s’avérer plus compétitive qu’une machine plus grande qui change fréquemment de format. Utilisez votre mix de commandes réel pour tester cette possibilité.
Faut-il acheter des cavités supplémentaires en prévision d’une croissance future ?
Une capacité supplémentaire peut se justifier lorsque la croissance est plausible et que le reste de la ligne peut la prendre en charge. Distinguez les commandes confirmées, les prévisions raisonnables et l’expansion spéculative. Attribuez des heures de fonctionnement à chaque scénario avant de décider de la capacité de réserve à acquérir.
Comparez une machine plus grande dès maintenant à une installation plus petite accompagnée d’un plan d’extension défini. La deuxième option peut nécessiter une surface au sol supplémentaire ou des équipements techniques en double, tandis que la première peut entraîner une sous-utilisation des investissements. Intégrez ces deux conséquences dans le modèle d’investissement de la ligne d’embouteillage.
Que devez-vous vérifier lors de la réception ?
Vérifiez à la fois le rendement total et les performances de chaque cavité. Une moyenne élevée peut masquer le fait qu’une cavité produit des fonds trop fins, des variations dimensionnelles ou un nombre excessif de rejets. Conservez des échantillons identifiés par position de formage afin de pouvoir remonter à la source des problèmes.
- Testez la combinaison de bouteilles et de préformes convenue au rythme prévu dans le contrat.
- Comptez les bouteilles acceptées sur une durée convenue et consignez toutes les interruptions.
- Prélevez des échantillons dans chaque cavité au démarrage et pendant la production stable.
- Vérifiez les dimensions spécifiées et les propriétés des bouteilles pertinentes pour l’application.
- Mesurez les conditions de fonctionnement de la machine pendant la production.
- Faites la démonstration d’un redémarrage normal et d’un changement de format représentatif.
Demandez comment la machine gère une cavité indisponible et quelles sont les restrictions applicables. Ne partez pas du principe que toutes les configurations peuvent continuer à fonctionner avec une cavité désactivée ou que le rendement diminue simplement de manière directement proportionnelle. Obtenez la procédure approuvée par le fabricant et les attentes de performance révisées.
Que doit contenir le cahier des charges final des cavités ?
La spécification finale doit indiquer le rendement requis et accepté pour chaque bouteille, les heures de production disponibles et les conditions dans lesquelles le rendement sera vérifié. Joignez la liste des outillages, le calendrier des services techniques, les hypothèses relatives aux changements de format et les critères de qualité. Précisez le temps de production disponible que laisse la configuration choisie une fois pris en compte la charge de travail prévue et les interruptions programmées.
Choisissez le nombre de cavités qui répond à cette exigence documentée sans imposer de charge excessive aux services auxiliaires, à la maintenance ou à la demande. Une machine à six cavités n’est pas intrinsèquement meilleure qu’une machine à quatre cavités, et un nombre de cavités inférieur n’est pas intrinsèquement plus économique. La comparaison pertinente porte sur la production fiable assurée par l’installation complète.