
Выберите количество полостей исходя из требуемого производственного плана по выпуску готовой продукции, используя подтвержденную производительность на одну полость для данной бутылки. Затем проверьте доступные конфигурации оборудования, инженерные коммуникации, затраты на форму, время переналадки и пропускную способность последующих участков производства. Увеличение количества полостей целесообразно только в том случае, если завод способен эффективно их эксплуатировать и реализовывать дополнительную продукцию.
Что показывает количество полостей?
Гнездо — это позиция формования, на которой производится бутылка в течение соответствующего цикла работы машины. В линейной машине несколько гнезд могут работать одновременно в повторяющемся цикле; в ротационной машине станции формования перемещаются по кругу. Расчеты производительности должны учитывать архитектуру машины, а не исходить из предположения, что все значения количества гнезд напрямую сопоставимы.
Само по себе количество полостей мало что говорит о реальной производительности. На достижимую производительность влияют геометрия бутылки, нагрев преформы, растяжение, последовательность давления, охлаждение и механические движения. Заявленная поставщиком производительность для небольшой бутылки для воды может не подходить для вашей более крупной или более сложной тары.
Какую производительность по бутылкам должна обеспечить новая выдувная машина?
Начните с количества годных бутылок, требуемых за производственный день или партию. Определите время, доступное для выдувания после запланированных операций, таких как смена формата и плановая настройка. Предусмотрите отдельный запас времени на незапланированные остановки и потери из-за брака, если они еще не были включены в расчет времени.
Например, предприятию, которому требуется 30 000 бутылок, прошедших приемку, за шесть запланированных часов, необходимо в среднем 5 000 таких бутылок в час. Это среднее значение учитывает обычные производственные потери в течение этих шести часов. Оно отличается от мгновенной производительности, отображаемой на экране машины во время непрерывной работы.
Сверяйте график розлива с потребностью в выдувных изделиях. Линия может производить выдувные изделия в управляемый буфер для последующего розлива или непрерывно подавать их на розливную машину. Эти схемы работы предъявляют разные требования к пиковой производительности, хранению и восстановлению после остановки.
Как рассчитать количество полостей?
Для машины, технические характеристики которой указаны в бутылках на полость в час, разделите требуемую почасовую производительность по годным бутылкам на подтвержденную номинальную производительность на одну полость, умноженную на согласованный коэффициент эксплуатации. Округлите в большую сторону до доступной конфигурации машины. Убедитесь, что коэффициент эксплуатации учитывает предполагаемые потери, не учитывая их дважды.
В качестве гипотетического примера предположим, что требуемая принятая производительность составляет 5 000 бутылок в час, а в ходе испытаний установлена номинальная производительность 1 200 бутылок на гнездо в час. При коэффициенте использования 85 % расчёт составляет 5 000, деленное на 1 020, или примерно 4,90 камер. Если поставщик предлагает версии с четырьмя и шестью камерами, вариант с шестью камерами заслуживает рассмотрения, тогда как вариант с четырьмя камерами не удовлетворит данному предполагаемому требованию.
Эта арифметика позволяет отсеять варианты; она не является гарантией производительности. Запросите письменное обязательство по производительности с указанием параметров бутылок, преформ и инженерных сетей. Диапазон производительности машины для выдувания ПЭТ-бутылок является отправной точкой для определения конфигураций, но окончательный выбор должен основываться на данных, специфичных для конкретного применения.
Что делать, если поставщик вместо этого указывает время цикла?
Для линейной машины, производящей по одной бутылке из каждой активной камеры за цикл, теоретическая почасовая производительность рассчитывается как количество активных камер, умноженное на 3 600 и деленное на время цикла в секундах. Затем примените соответствующий коэффициент потерь в производстве. Уточните, охватывает ли указанное время цикла полную повторяющуюся последовательность.
Машина с четырьмя полостями и гипотетическим полным циклом продолжительностью три секунды имеет теоретическую производительность 4 800 бутылок в час. Эта цифра не учитывает потери, если поставщик явно не указал иное. Использование продолжительности этапа выдувания вместо полного цикла приведет к завышению показателей производительности.
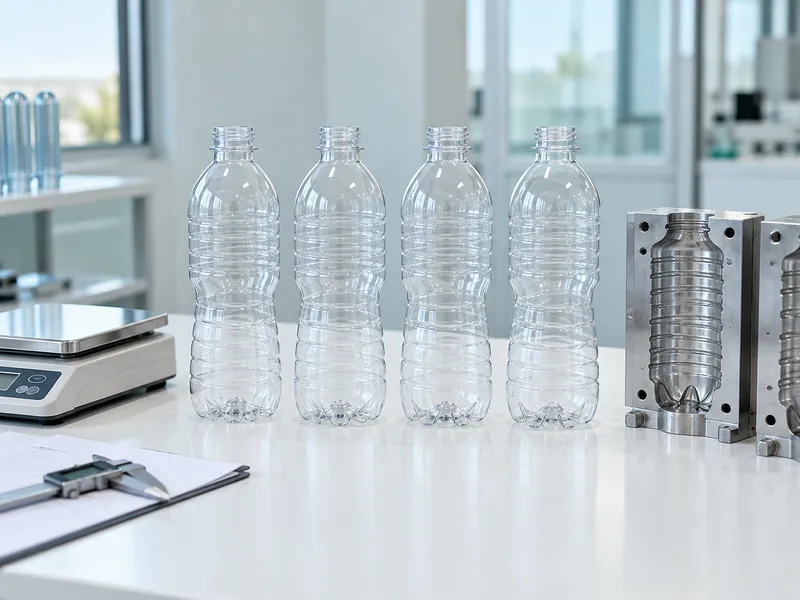
Почему конструкция бутылки может повлиять на результат?
Гнездо нельзя оценивать в отрыве от упаковки, которую оно формирует. Для более крупных контейнеров может потребоваться иное расстояние между машинами или иной ход растяжения, а сложные формы могут требовать иных условий нагрева и формования. Термические требования также могут повлиять на длительность цикла или доступную производительность.
Подготовьте матрицу форматов с указанием размеров бутылок, типа горлышка, преформы, материала, целевой производительности и области применения. Попросите поставщика определить ограничивающий формат и объяснить, в чём заключаются его ограничения. Бутылка с наибольшим объёмом продаж не всегда является бутылкой с наиболее сложным технологическим процессом.
| Переменная формата | Возможные последствия | Необходимые данные |
| Большой контур бутылки | Ограничивает расстояние между формами и совместимость оборудования | Утвержденные размеры и схема расположения инструментов |
| Сложный выступ или ручка | Требует более точного распределения материала | Образцы продукции и стабильные настройки технологического процесса |
| Требования к горячему наполнению | Может потребоваться другой термический процесс | Сертифицированная термостойкая упаковка и подтвержденная скорость розлива |
| Вариации преформ | Изменяют характеристики нагрева и доступный технологический запас | Испытания с использованием предполагаемой партии |
| Частые смены формата | Сокращение времени, доступного для производства товарной продукции | Измерение общей продолжительности переналадки |
Как увеличение количества полостей влияет на потребление ресурсов?
Более высокая производительность, как правило, повышает общий спрос на преформы, сжатый воздух, охлаждение и транспортировку материалов. Уточните потребности в инженерных сетях для предполагаемой рабочей точки, а не просто масштабируйте показатели небольшой машины без проверки. Системы рекуперации воздуха и конструкция машины могут изменить соотношение.
Убедитесь, что имеющиеся инженерные сети способны обеспечить работу новой машины при одновременной работе другого оборудования. Компрессор может показаться достаточным во время отдельного испытания, но стать ограничивающим фактором при одновременном производстве. Проверьте давление на нагнетателе при совокупной нагрузке.
Учитывайте не только общую подключенную мощность, но и энергопотребление на одну принятую бутылку. Крупная установка, работающая значительно ниже предусмотренной загрузки, может нести значительные резервные и вспомогательные нагрузки. Оптимальное количество полостей должно соответствовать фактическому графику работы завода, а не только его наиболее оптимистичному прогнозу.
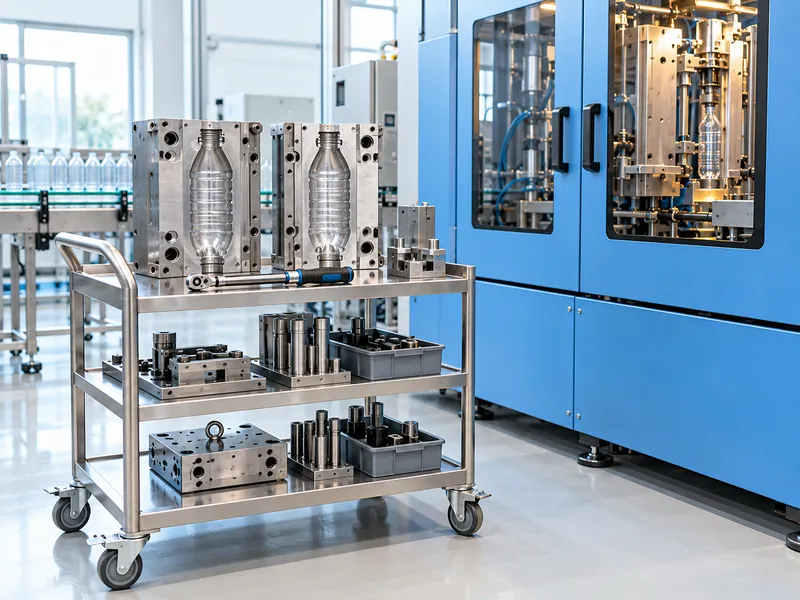
Как следует сравнивать стоимость пресс-форм и затраты на переналадку?
Каждая дополнительная позиция формования обычно влечет за собой увеличение затрат на инструментарий и техническое обслуживание. Если требуется производство бутылок многих форматов, количество комплектов пресс-форм может существенно повлиять на бюджет проекта. Запросите график поставки инструментария, в котором отдельно указаны корпуса пресс-форм, вставки для дна, держатели и детали для обработки, специфичные для каждого формата.
Сравнивайте полные переналадки, а не только время, необходимое для снятия формы. Учитывайте изоляцию, отсоединение систем охлаждения, замену деталей, выбор рецептуры, проверки, пробные бутылки и утверждение. За быстрой механической заменой все равно может последовать длительный период аттестации.
Если в производстве преобладают мелкие партии, оцените количество часов в год, теряемых из-за повторяющихся переналадок. Машина с меньшим количеством гнезд и хорошо организованным графиком смены форматов иногда может составить конкуренцию более крупной машине, на которой часто происходит переналадка. Воспользуйтесь фактическим ассортиментом заказов, чтобы проверить эту возможность.
Стоит ли покупать дополнительные гнезда для будущего роста?
Дополнительные мощности могут быть оправданы, если рост является обоснованным, а остальная часть линии способна его обеспечить. Разделите подтвержденные заказы, обоснованные прогнозы и спекулятивное расширение. Распределите рабочие часы по каждому сценарию, прежде чем принимать решение о том, какой объем резервных мощностей следует приобрести.
Сравните установку более крупного оборудования сейчас с установкой меньшего оборудования плюс четко определенный план расширения. Второй вариант может потребовать дополнительной площади или дублирования инженерных сетей, в то время как первый может привести к недоиспользованию капитала. Учтите оба этих последствия в модели инвестиций в линию розлива.
Что следует проверить при приемке?
Проверьте как общий объем производства, так и производительность отдельных гнезд. Высокий средний показатель может скрывать то, что одно из гнезд производит бутылки с тонким дном, отклонениями в размерах или чрезмерным количеством брака. Сохраняйте образцы с указанием позиции формования, чтобы можно было отследить проблемы.
- Запустите согласованную комбинацию бутылок и преформ с договорленной производительностью.
- Подсчитайте количество принятых бутылок за оговоренный период и зафиксируйте все перерывы в работе.
- Проведите отбор проб из каждой ячейки при запуске и во время стабильного производства.
- Проверьте указанные размеры и свойства бутылок, важные для конкретного применения.
- Измеряйте параметры работы вспомогательных систем на станке во время работы.
- Продемонстрируйте нормальный перезапуск и типичную смену формата.
Узнайте, как машина реагирует на недоступную камеру и какие ограничения при этом действуют. Не следует предполагать, что любая конструкция машины может продолжать работу при отключенной камере или что производительность просто снижается пропорционально. Получите утвержденную производителем процедуру и пересмотренные ожидания по производительности.
Что должна содержать окончательная спецификация полости?
Окончательная спецификация должна определять требуемую и допустимую производительность для каждой бутылки, доступное производственное время и условия, при которых производительность будет проверяться. Приложите перечень инструментов, график работы инженерных систем, допущения по смене формата и критерии качества. Укажите, сколько свободного производственного времени оставляет выбранная конфигурация после учета прогнозируемой рабочей нагрузки и запланированных перерывов.
Выберите количество полостей, которое удовлетворяет этому задокументированному требованию, не создавая чрезмерной нагрузки на инженерные системы, техническое обслуживание или спрос. Шестиполостная машина не является по своей сути лучше четырехполостной, а меньшее количество полостей не является по своей сути более экономичным. Полезным критерием сравнения является надежное производство, обеспечиваемое всей установкой в целом.