
Escolha o número de cavidades com base na produção de garrafas aceitável exigida pelo seu plano de produção, utilizando uma taxa comprovada por cavidade para a garrafa em questão. Em seguida, verifique as configurações disponíveis da máquina, os serviços de apoio, o investimento no molde, o tempo de troca de série e a capacidade a jusante. Um maior número de cavidades só é útil quando a fábrica consegue operá-las de forma eficaz e comercializar a produção adicional.
O que é que o número de cavidades lhe indica?
Uma cavidade é uma posição de moldagem que produz uma garrafa durante o ciclo relevante da máquina. Numa máquina linear, várias cavidades podem funcionar em conjunto num ciclo repetido; numa máquina rotativa, as estações de moldagem movem-se em torno de uma roda. Os cálculos de produção devem refletir a arquitetura da máquina, em vez de pressupor que todas as contagens de cavidades são diretamente comparáveis.
O número de cavidades, por si só, pouco diz sobre a produção útil. A geometria da garrafa, o aquecimento da pré-forma, o estiramento, a sequência de pressão, o arrefecimento e o movimento mecânico influenciam todos a taxa de produção alcançável. A produção nominal de um fornecedor para uma garrafa de água pequena pode não se aplicar ao seu recipiente maior ou mais exigente.
Qual deve ser a produção de garrafas que a nova máquina de sopro deve proporcionar?
Comece pelo número de garrafas aceites necessárias por dia de produção ou por lote. Determine o tempo disponível para o sopro após atividades planeadas, tais como mudanças de formato e configuração de rotina. Reserve uma margem separada para paragens não planeadas e perdas de qualidade, caso estas ainda não tenham sido incluídas na estimativa de tempo.
Por exemplo, uma fábrica que necessite de 30 000 garrafas aceites em seis horas programadas precisa de uma média de 5 000 garrafas aceites por hora programada. Essa média inclui os efeitos das perdas de produção normais dentro dessas seis horas. É diferente da taxa instantânea apresentada no ecrã da máquina durante o funcionamento ininterrupto.
Verifique o calendário de enchimento em conjunto com a procura de sopro. Uma fábrica pode produzir garrafas num buffer controlado para enchimento posterior ou alimentar a enchedora de forma contínua. Estas configurações operacionais geram requisitos diferentes em termos de taxa de pico, armazenamento e recuperação após uma paragem.
Como se pode estimar o número de cavidades?
Para uma máquina cuja especificação é em garrafas por cavidade por hora, divida a produção horária aceitável necessária pela taxa nominal demonstrada por cavidade, multiplicada pelo fator de operação acordado. Arredonde para cima para uma configuração de máquina disponível. Verifique se o fator de operação inclui as perdas previstas sem as contabilizar duas vezes.
Como exemplo hipotético, suponha que a produção exigida e aceite seja de 5 000 garrafas por hora e que um ensaio determine 1 200 garrafas nominais por cavidade por hora. Com um fator de operação de 85%, o cálculo é 5 000 dividido por 1 020, ou aproximadamente 4,90 cavidades. Se o fornecedor oferecer versões de quatro e seis cavidades, a opção de seis cavidades merece ser avaliada, enquanto a opção de quatro cavidades não satisfaria esse requisito previsto.
Esta aritmética permite filtrar as opções; não constitui uma garantia de desempenho. Solicite um compromisso por escrito relativo à produção, vinculado à garrafa, à pré-forma e aos serviços de apoio. A gama de máquinas de sopro de garrafas de PET é um ponto de partida para identificar configurações, mas a seleção final deve basear-se em dados específicos da aplicação.
E se o fornecedor indicar o tempo de ciclo em vez disso?
Para uma máquina linear que produz uma garrafa de cada cavidade ativa por ciclo, a produção horária teórica é calculada multiplicando-se o número de cavidades ativas por 3 600 e dividindo-se pelo tempo de ciclo em segundos. Aplique posteriormente a margem de perda de produção relevante. Confirme se o tempo de ciclo indicado abrange a sequência completa repetida.
Uma máquina de quatro cavidades com um ciclo completo hipotético de três segundos tem uma taxa teórica de 4 800 garrafas por hora. Esse valor exclui as perdas, a menos que o fornecedor indique explicitamente o contrário. Utilizar a duração da fase de sopro em vez do ciclo completo exageraria a produção.
Por que razão o design da garrafa pode alterar o resultado?
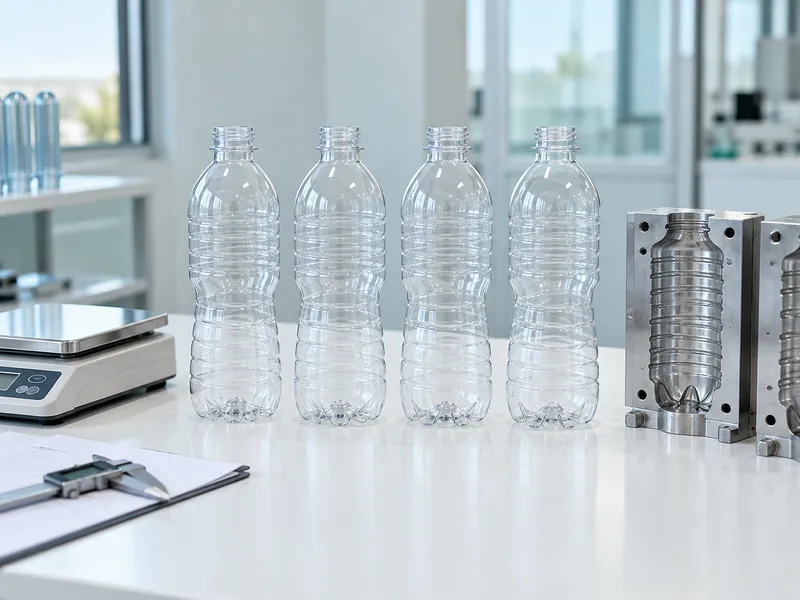
Uma cavidade não pode ser avaliada independentemente da embalagem que forma. Recipientes maiores podem necessitar de um espaçamento diferente na máquina ou de um curso de estiramento diferente, enquanto formas complexas podem exigir condições diferentes de aquecimento e moldagem. Os requisitos térmicos também podem afetar o ciclo ou a produção disponível.
Prepare uma matriz de formatos que inclua as dimensões da garrafa, o acabamento do gargalo, a pré-forma, o material, a taxa-alvo e a aplicação. Peça ao fornecedor para identificar o formato limitante e explicar a sua restrição. A garrafa com o maior volume de vendas nem sempre é a garrafa com o processo mais exigente.
| Variável de formato | Efeito possível | Evidências a solicitar |
| Envelope de garrafa grande | Limita o espaçamento dos moldes e a compatibilidade da máquina | Dimensões aprovadas e disposição das ferramentas |
| Ombro ou pega complexa | Exige uma distribuição mais controlada do material | Amostras de produção e configurações de processo estáveis |
| Requisito de enchimento a quente | Pode ser necessário um processo térmico diferente | Embalagem resistente ao calor certificada e taxa comprovada |
| Variação da pré-forma | Altera o comportamento de aquecimento e a margem de processo disponível | Testes utilizando o material de fornecimento previsto |
| Mudanças frequentes de formato | Reduz o tempo disponível para a produção comercializável | Duração total da troca, medida |
Como é que um maior número de cavidades afeta os serviços de apoio?
Uma produção mais elevada aumenta normalmente a procura total de pré-formas, ar comprimido, refrigeração e manuseamento de materiais. Confirme os requisitos de serviços para o ponto de funcionamento proposto, em vez de extrapolar os valores de uma máquina pequena sem os analisar. Os sistemas de recuperação de ar e o design da máquina podem alterar essa relação.
Verifique se os serviços existentes conseguem suportar a nova máquina enquanto outros equipamentos estão em funcionamento. Um compressor pode parecer adequado durante um teste isolado, mas tornar-se limitante durante a produção simultânea. Verifique a pressão no soprador sob a procura combinada.
Considere a energia por garrafa aceite, bem como a potência total ligada. Uma instalação de maiores dimensões operada muito abaixo da sua utilização prevista pode acarretar cargas significativas em modo de espera e auxiliares. O número ideal de cavidades deve adequar-se ao calendário real da fábrica, em vez de apenas à sua previsão mais otimista.
Como devem ser comparados o custo do molde e a troca de formato?
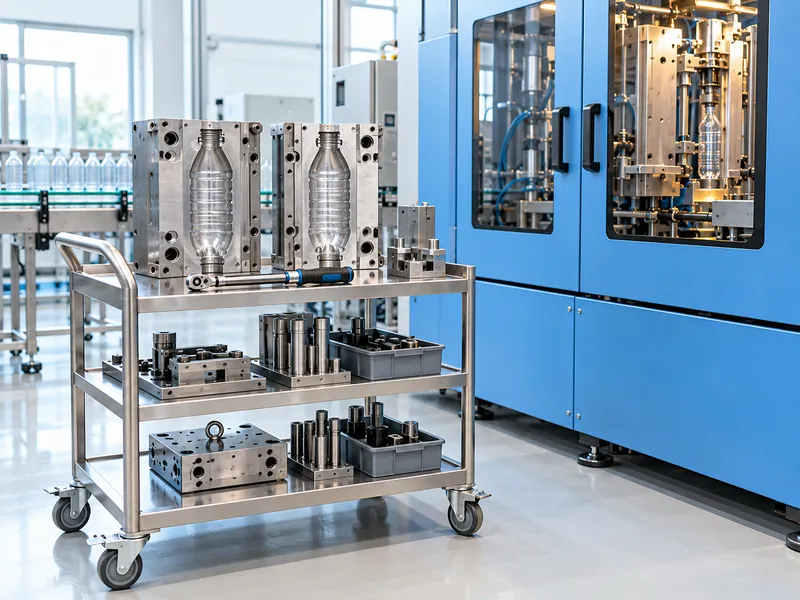
Cada posição de moldagem adicional implica, normalmente, um aumento das necessidades de ferramentas e da exposição à manutenção. Nos casos em que são necessários muitos formatos de garrafa, o número de conjuntos de moldes pode afetar significativamente o orçamento do projeto. Solicite um calendário de ferramentas que distinga corpos de molde, inserções de base, suportes e peças de manuseamento específicas para cada formato.
Compare as trocas completas, não apenas o tempo necessário para remover um molde. Inclua o isolamento, as ligações de arrefecimento, a substituição de peças, a seleção da receita, as verificações, as garrafas de teste e a aprovação. Uma troca mecânica rápida pode ainda ser seguida por um longo período de qualificação.
Se a produção for dominada por lotes pequenos, avalie as horas anuais perdidas devido a mudanças repetidas. Uma máquina com menos cavidades e um calendário de formatos bem gerido pode, por vezes, competir com uma máquina maior que muda frequentemente. Utilize o seu mix real de encomendas para testar essa possibilidade.
Deve comprar cavidades adicionais para crescimento futuro?
A capacidade adicional pode justificar-se quando o crescimento for credível e o resto da linha tiver capacidade para o suportar. Distinga entre encomendas confirmadas, previsões razoáveis e expansão especulativa. Atribua horas de funcionamento a cada cenário antes de decidir quanta capacidade excedentária adquirir.
Compare agora uma máquina maior com uma instalação mais pequena, mas com um plano de expansão definido. A segunda opção pode exigir área útil adicional ou serviços duplicados, enquanto a primeira pode resultar em capital subutilizado. Inclua ambas as consequências no modelo de investimento da linha de engarrafamento.
O que deve verificar durante a aceitação?
Verifique tanto a produção total como o desempenho de cada cavidade individual. Uma média elevada pode esconder uma cavidade que produza bases finas, variação dimensional ou rejeições excessivas. Mantenha as amostras identificadas por posição de moldagem, para que os problemas possam ser rastreados.
- Execute a combinação acordada de garrafas e pré-formas à taxa contratada.
- Conte as garrafas aceites durante um período acordado e registe todas as interrupções.
- Recolha amostras de cada cavidade no arranque e durante a produção estável.
- Teste as dimensões especificadas e as propriedades das garrafas relevantes para a aplicação.
- Meça as condições dos serviços na máquina durante o ciclo de produção.
- Demonstrar um reinício normal e uma mudança de formato representativa.
Pergunte como a máquina lida com uma cavidade indisponível e quais as restrições aplicáveis. Não presuma que todos os modelos possam continuar a funcionar com uma cavidade desativada ou que a produção diminua simplesmente de forma diretamente proporcional. Obtenha o procedimento aprovado pelo fabricante e as expectativas de desempenho revistas.
O que deve conter a especificação final da cavidade?
A especificação final deve identificar a produção exigida e aceite para cada garrafa, as horas de produção disponíveis e as condições sob as quais a produção será verificada. Anexe a lista de ferramentas, o calendário de serviços de apoio, os pressupostos relativos à mudança de formato e os critérios de qualidade. Indique quanto tempo de produção disponível a configuração escolhida deixa após terem sido tidas em conta a carga de trabalho prevista e as interrupções programadas.
Escolha o número de cavidades que satisfaça este requisito documentado sem criar uma sobrecarga insustentável nos serviços de apoio, na manutenção ou na procura. Uma máquina de seis cavidades não é, por si só, melhor do que uma de quatro cavidades, e um número inferior de cavidades não é, por si só, mais económico. A comparação útil é a produção fiável proporcionada pela instalação completa.