
Elige el número de cavidades en función del volumen de producción de botellas aceptado que requiera tu plan de producción, utilizando una tasa por cavidad demostrada para la botella en cuestión. A continuación, comprueba las configuraciones disponibles de la máquina, los servicios auxiliares, la inversión en moldes, el tiempo de cambio de serie y la capacidad de las fases posteriores del proceso. Un mayor número de cavidades solo resulta útil cuando la planta puede gestionarlas de forma eficaz y comercializar la producción adicional.
¿Qué te indica el número de cavidades?
Una cavidad es una posición de conformado que produce una botella durante el ciclo correspondiente de la máquina. En una máquina lineal, varias cavidades pueden funcionar juntas en un ciclo repetido; en una máquina rotativa, las estaciones de conformado se desplazan alrededor de una rueda. Los cálculos de producción deben reflejar la arquitectura de la máquina, en lugar de dar por sentado que todos los recuentos de cavidades son directamente comparables.
El número de cavidades por sí solo dice poco sobre la producción útil. La geometría de la botella, el calentamiento de la preforma, el estiramiento, la secuencia de presión, el enfriamiento y el movimiento mecánico influyen en la cadencia alcanzable. La producción anunciada por un proveedor para una botella de agua pequeña puede no ser aplicable a tu envase más grande o más exigente.
¿Qué rendimiento de producción de botellas debe ofrecer la nueva máquina sopladora?
Comience por el número de botellas aceptadas que se requieren por día de producción o por lote. Determine el tiempo disponible para el soplado tras las actividades planificadas, como los cambios de formato y la puesta a punto rutinaria. Prevea un margen adicional para paradas imprevistas y pérdidas de calidad, si estas no se han incluido ya en la estimación de tiempo.
Por ejemplo, una planta que necesite 30 000 botellas aceptadas en seis horas programadas requiere una media de 5 000 botellas aceptadas por hora programada. Esa media incluye los efectos de las pérdidas habituales de producción dentro de esas seis horas. Es diferente de la tasa instantánea que se muestra en la pantalla de la máquina durante un funcionamiento ininterrumpido.
Comprueba el programa de llenado junto con la demanda de soplado. Una planta puede soplar en un almacén intermedio controlado para su posterior llenado o alimentar la llenadora de forma continua. Estas modalidades de funcionamiento dan lugar a diferentes requisitos en cuanto a tasa máxima, almacenamiento y recuperación tras una parada.
¿Cómo se puede estimar el número de cavidades?
Para una máquina cuya capacidad se indica en botellas por cavidad y hora, divida la producción horaria aceptada requerida entre la tasa nominal demostrada por cavidad, multiplicada por el factor de funcionamiento acordado. Redondee al alza hasta la configuración de máquina disponible. Verifique que el factor de funcionamiento incluya las pérdidas previstas sin contabilizarlas dos veces.
A modo de ejemplo hipotético, supongamos que la producción aceptada requerida es de 5.000 botellas por hora y que una prueba establece 1.200 botellas nominales por cavidad por hora. Con un factor de funcionamiento del 85 %, el cálculo es 5.000 dividido entre 1.020, es decir, aproximadamente 4,90 cavidades. Si el proveedor ofrece versiones de cuatro y seis cavidades, la opción de seis cavidades merece ser evaluada, mientras que la de cuatro cavidades no cumpliría ese requisito previsto.
Este cálculo sirve para filtrar opciones; no constituye una garantía de rendimiento. Solicite un compromiso por escrito sobre la producción vinculado a la botella, la preforma y los servicios. La gama de máquinas de soplado de botellas de PET es un punto de partida para identificar configuraciones, pero la selección final debe basarse en datos específicos de la aplicación.
¿Y si el proveedor cita en su lugar el tiempo de ciclo?
En el caso de una máquina lineal que produce una botella por cada cavidad activa por ciclo, la producción teórica por hora se calcula multiplicando el número de cavidades activas por 3.600 y dividiendo el resultado por el tiempo de ciclo en segundos. A continuación, aplique el margen correspondiente por pérdidas de producción. Confirme si el tiempo de ciclo indicado abarca la secuencia completa y repetida.
Una máquina de cuatro cavidades con un ciclo completo hipotético de tres segundos tiene una tasa teórica de 4.800 botellas por hora. Esa cifra no incluye las pérdidas, a menos que el proveedor indique explícitamente lo contrario. Utilizar la duración de la fase de soplado en lugar del ciclo completo daría lugar a una sobreestimación de la producción.
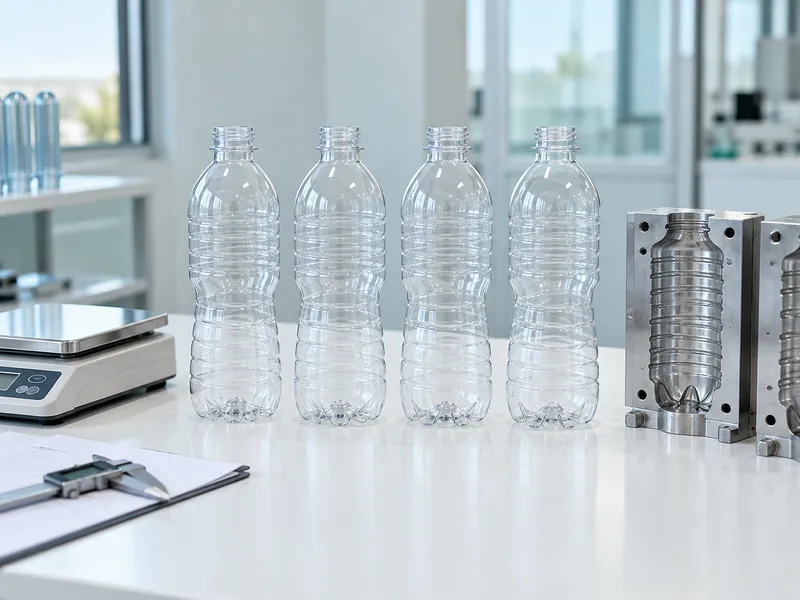
¿Por qué el diseño de la botella puede alterar el resultado?
Una cavidad no puede evaluarse independientemente del envase que forma. Los envases más grandes pueden necesitar un espaciado diferente entre máquinas o una carrera de estirado mayor, mientras que las formas complejas pueden requerir condiciones de calentamiento y conformado distintas. Los requisitos térmicos también pueden afectar al ciclo o a la producción disponible.
Elabore una matriz de formatos en la que se indiquen las dimensiones de la botella, el acabado del cuello, la preforma, el material, la tasa objetivo y la aplicación. Pida al proveedor que identifique el formato limitante y explique su restricción. La botella con mayor volumen de ventas no siempre es la que presenta un proceso más exigente.
| Variable de formato | Posible efecto | Datos que se deben solicitar |
| Envolvente de botella grande | Limita la separación entre moldes y la compatibilidad de la máquina | Dimensiones aprobadas y disposición de las herramientas |
| Hombro o asa complejos | Requiere una distribución del material más controlada | Muestras de producción y ajustes de proceso estables |
| Requisito de llenado en caliente | Puede requerir un proceso térmico diferente | Envase resistente al calor homologado y caudal demostrado |
| Variación de la preforma | Modifica el comportamiento térmico y el margen de proceso disponible | Pruebas con el suministro previsto |
| Cambios frecuentes de formato | Reducen el tiempo disponible para la producción comercializable | Duración total medida del cambio de formato |
¿Cómo afectan más cavidades a los servicios públicos?
Un mayor rendimiento suele aumentar la demanda total de preformas, aire comprimido, refrigeración y manipulación de materiales. Confirma los requisitos de servicios para el punto de funcionamiento propuesto, en lugar de extrapolar las cifras de una máquina pequeña sin revisarlas. Los sistemas de recuperación de aire y el diseño de la máquina pueden alterar esta relación.
Comprueba si los servicios existentes pueden dar servicio a la nueva máquina mientras el resto de equipos están en funcionamiento. Un compresor puede parecer adecuado durante una prueba aislada, pero resultar insuficiente durante la producción simultánea. Verifica la presión en el soplador bajo la demanda combinada.
Tenga en cuenta la energía por botella aceptada, así como la potencia total conectada. Una instalación más grande que funcione muy por debajo de su utilización prevista puede conllevar importantes cargas en espera y auxiliares. El número óptimo de cavidades debe ajustarse al programa real de la planta, en lugar de solo a su previsión más optimista.
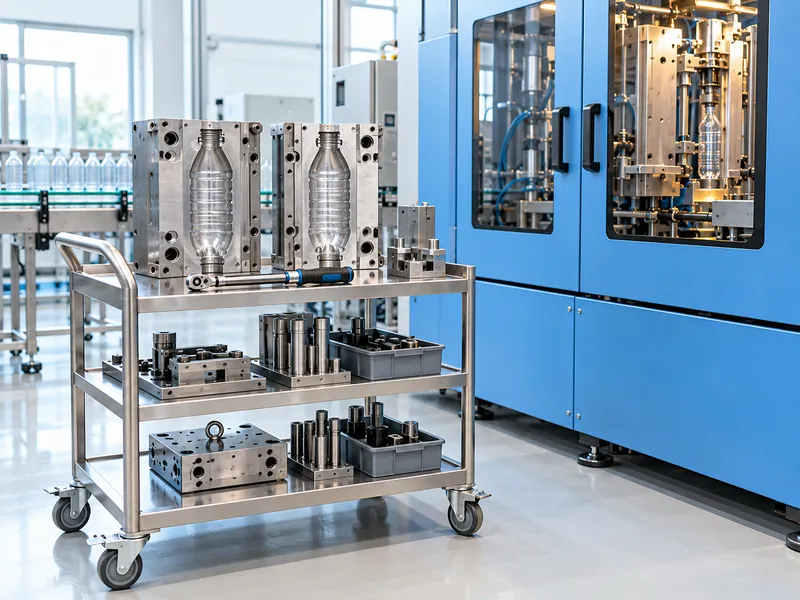
¿Cómo deben compararse el coste de los moldes y el tiempo de cambio de formato?
Cada posición de moldeo adicional suele suponer un aumento de las necesidades de utillaje y de mantenimiento. Cuando se requieren muchos formatos de botella, el número de juegos de moldes puede afectar de manera significativa al presupuesto del proyecto. Solicite un desglose del utillaje que distinga entre cuerpos de molde, insertos de base, portamoldes y piezas de manipulación específicas para cada formato.
Compara los cambios completos, no solo el tiempo necesario para retirar un molde. Incluye el aislamiento, las conexiones de refrigeración, la sustitución de piezas, la selección de recetas, las comprobaciones, las botellas de prueba y la aprobación. Un cambio mecánico rápido puede ir seguido aún así de un largo periodo de cualificación.
Si la producción se caracteriza por lotes cortos, evalúe las horas anuales perdidas por los cambios repetidos. Una máquina con menos cavidades y un programa de formatos bien gestionado puede, en ocasiones, ser competitiva frente a una máquina más grande que cambia con frecuencia. Utilice su cartera de pedidos real para comprobar esa posibilidad.
¿Deberías comprar cavidades adicionales para el crecimiento futuro?
La capacidad adicional puede justificarse cuando el crecimiento es creíble y el resto de la línea puede soportarlo. Distinga entre pedidos confirmados, previsiones razonables y expansión especulativa. Asigne horas de funcionamiento a cada escenario antes de decidir cuánta capacidad de reserva adquirir.
Compara una máquina más grande ahora con una instalación más pequeña más una trayectoria de expansión definida. La segunda opción puede requerir más superficie útil o duplicar los servicios, mientras que la primera puede generar capital infrautilizado. Incluye ambas consecuencias en el modelo de inversión de la línea de embotellado.
¿Qué debe comprobarse durante la recepción?
Verifica tanto la producción total como el rendimiento de cada cavidad. Una media elevada puede ocultar que una cavidad produzca bases delgadas, variaciones dimensionales o un número excesivo de rechazos. Mantén las muestras identificadas por su posición en la línea de moldeo para poder rastrear los problemas.
- Ejecute la combinación acordada de botellas y preformas al ritmo contratado.
- Cuente las botellas aceptadas durante un periodo acordado y registre todas las interrupciones.
- Tome muestras de cada cavidad al inicio y durante la producción estable.
- Compruebe las dimensiones especificadas y las propiedades de las botellas relevantes para la aplicación.
- Mida las condiciones de los servicios de la máquina durante el ciclo de producción.
- Demostrar un reinicio normal y un cambio de formato representativo.
Pregunte cómo gestiona la máquina una cavidad no disponible y qué restricciones se aplican. No dé por sentado que todos los diseños pueden seguir funcionando con una cavidad desactivada ni que el rendimiento disminuye simplemente de forma directamente proporcional. Obtenga el procedimiento aprobado por el fabricante y las expectativas de rendimiento revisadas.
¿Qué debe incluir la especificación final de las cavidades?
La especificación final debe identificar el rendimiento aceptado requerido para cada botella, las horas de producción disponibles y las condiciones en las que se verificará el rendimiento. Adjunte la lista de utillaje, el calendario de servicios, las hipótesis de cambio de formato y los criterios de calidad. Indique cuánto tiempo de producción de reserva deja la configuración elegida una vez que se han tenido en cuenta la carga de trabajo prevista y las interrupciones programadas.
Elija el número de cavidades que satisfaga este requisito documentado sin generar una carga insostenible para los servicios auxiliares, el mantenimiento o la demanda. Una máquina de seis cavidades no es intrínsecamente mejor que una de cuatro, y un número menor de cavidades no es intrínsecamente más económico. La comparación útil es la producción fiable que ofrece la instalación completa.