
Adaptez une préforme en PET aux exigences globales de l’emballage : géométrie de la bouteille, finition du goulot, spécifications de la résine, répartition du matériau, conditions de remplissage et répartition des charges. Le poids à lui seul ne constitue pas un critère de sélection suffisant. Validez la combinaison au moyen d’essais de soufflage et de remplissage en utilisant la machine, le moule, le bouchon et les conditions de produit prévus.
Quelles exigences faut-il définir en premier lieu ?
Commencez par définir la fonction de la bouteille plutôt que de partir d’une préforme de catalogue. Déterminez le volume de remplissage nominal, la capacité de débordement, le bouchon, la température de remplissage, la pression interne, la durée de conservation prévue et les conditions de manutention. Tenez compte de l’emballage secondaire et du transport, car une bouteille qui résiste au remplissage peut tout de même se déformer pendant le stockage.
Soumettez les plans approuvés de la bouteille et de la préforme à un contrôle de révision. Les modifications apportées à l’épaulement, à la base, à la prise ou à la finition du col peuvent affecter l’outillage et la répartition du matériau, même si le volume déclaré de la bouteille reste inchangé. Demandez au concepteur de la bouteille, au fournisseur de préformes et au fournisseur de machines d’examiner les mêmes révisions.
- Identifiez la boisson et précisez si le remplissage s’effectue à température ambiante, à froid, à chaud ou sous pression.
- Enregistrez les dimensions de l’emballage rempli et les spécifications du bouchon.
- Définissez les exigences pertinentes en matière de caractéristiques mécaniques, thermiques, d’aspect et de durée de conservation.
- Répertoriez les contraintes de la souffleuse en matière de chauffage, d’étirage, de moulage et de manutention.
- Précisez les exigences relatives à la résine, à la couleur, aux additifs et à la teneur en matériaux recyclés.
Pourquoi le poids d’une préforme n’est-il qu’un point de départ ?
La masse d’une préforme indique la quantité de matière disponible, mais elle ne précise pas où cette matière sera finalement utilisée. Deux préformes de poids similaire peuvent présenter des longueurs de corps, des profils de paroi, des zones d’injection et des masses de col différentes. Ces différences peuvent modifier la façon dont le corps se réchauffe et s’étire.
Le col conserve généralement sa géométrie moulée par injection lors du réchauffage et du soufflage. La matière allouée au col ne peut donc pas être simplement considérée comme de la matière disponible pour la paroi latérale de la bouteille. Évaluez séparément la partie extensible lorsque vous comparez différentes conceptions.
Une préforme plus lourde peut réduire certains risques mécaniques, mais elle peut également augmenter les besoins en chauffage et le coût de la matière sans pour autant remédier à une géométrie inadaptée. Une préforme plus légère peut s’avérer efficace lorsque la conception de la bouteille et le procédé permettent une répartition optimale de la matière. Aucune de ces conclusions ne doit être considérée comme acquise avant d’avoir testé la combinaison concrète.
Comment la forme de la bouteille et l’étirage influencent-ils la compatibilité ?
La préforme doit s’étirer pour former la bouteille sans que les zones critiques ne sortent de la plage de processus acceptable. Les bouteilles longues et étroites, les épaules larges, les poignées profondes et les bases complexes imposent des exigences différentes. Une correspondance nominale des volumes ne garantit pas la compatibilité avec ces caractéristiques.
Discutez de l’étirage axial et circonférentiel avec le fournisseur en utilisant sa méthode de calcul définie. Les estimations axiales comparent les longueurs étirables pertinentes, tandis que les estimations circonférentielles comparent les diamètres pertinents ; les dimensions de référence exactes sont importantes. N’appliquez pas un rapport numérique universel à chaque résine, préforme et famille de bouteilles.
Que faut-il demander concernant les formes complexes ?
Demandez si la conception nécessite un contrôle spécial du chauffage, un chauffage préférentiel ou d’autres caractéristiques de processus allant au-delà d’une configuration standard. Une bouteille ovale, par exemple, peut nécessiter un chauffage circonférentiel contrôlé pour répartir correctement la matière. Une poignée profonde peut également compliquer le déplacement de la matière dans le moule.
Examinez l’équipement de soufflage PET proposé en même temps que la conception de la préforme et du moule. Vérifiez que la machine sélectionnée peut fournir le contrôle de chauffage, le mouvement d’étirage et l’enveloppe de bouteille nécessaires. Un montage de moule compatible ne garantit pas que la machine puisse former l’emballage de manière fiable.
Comment harmoniser la finition du goulot ?
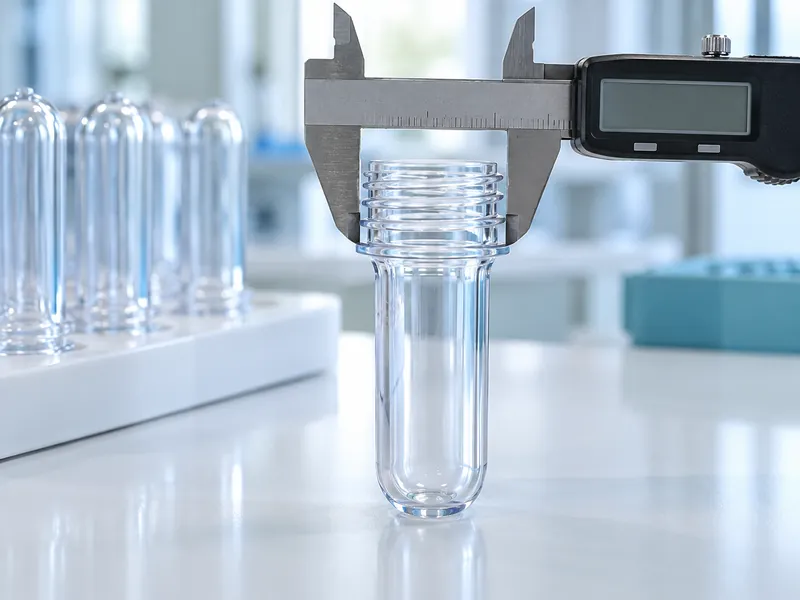
Adaptez l’ensemble des spécifications du col, y compris le filetage, les surfaces d’étanchéité, l’alésage, la bague de support et les tolérances dimensionnelles. Un diamètre nominal correspondant ne garantit pas la compatibilité de la fermeture. Le plan du fournisseur de bouchons et celui du col de la préforme fourni par le fabricant de préformes doivent identifier la même finition.
Vérifiez les interfaces de manutention ainsi que l’étanchéité. Les guides de col, les pinces de préhension, les buses de soufflage et les équipements de remplissage peuvent se référer à différentes caractéristiques autour de la finition. De légères différences dimensionnelles peuvent affecter la stabilité du transfert ou laisser des marques, même lorsque le bouchon peut être vissé à la main.
Utilisez des jauges appropriées et effectuez des tests sur les bouchons plutôt que de vous fier à une similitude visuelle. Intégrez le couple d’application, le comportement au dévissage, les fuites et toute fonction d’inviolabilité requise dans la qualification de l’emballage. Consignez les spécifications réelles du bouchon et le lot de production utilisé lors de l’homologation.
En quoi les conditions de remplissage influencent-elles le choix ?
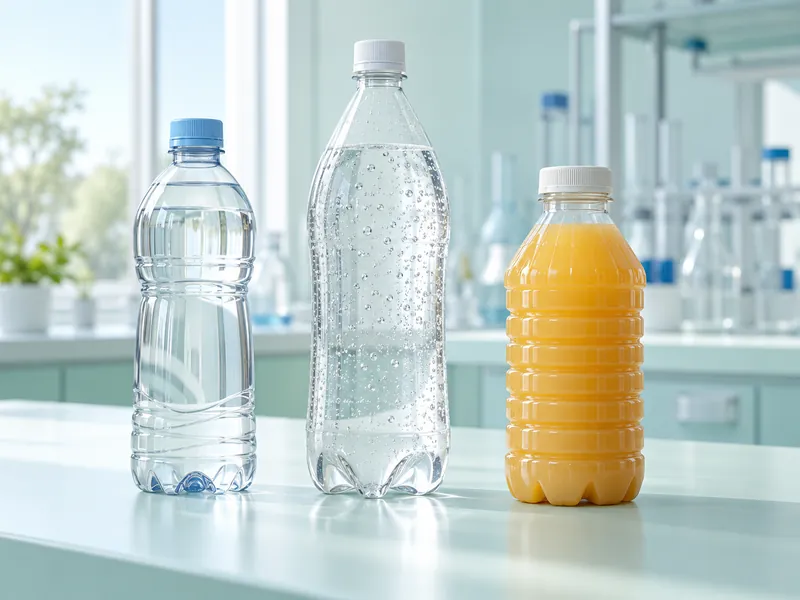
Les conditions de remplissage déterminent les contraintes auxquelles la bouteille doit résister et influencent donc la préforme, la conception de la bouteille et le processus de soufflage. L’eau plate, les boissons gazeuses et les jus remplis à chaud ne doivent pas partager un même plan d’acceptation simplement parce que les bouteilles ont des capacités similaires. Leurs mécanismes de défaillance critiques diffèrent.
| Application | Principal défi lié à l’emballage | Axes de la qualification |
| Eau plate | Manipulation et compression des contenants légers | Charge par le haut, stabilité au transport, étanchéité du bouchon et performance de l’emballage rempli |
| Boissons gazeuses | Pression interne et variation dimensionnelle en fonction du temps | Résistance à la pression, fluage, stabilité de la base et rétention de la gazéification |
| Jus en remplissage à chaud | Chauffage suivi d’un refroidissement et d’un vide interne | Stabilité thermique, adaptation au vide, intégrité du bouchon et dimensions finales |
En quoi le remplissage à chaud est-il différent ?
Le remplissage à chaud nécessite un emballage et un procédé conçus pour l’historique de température spécifié. La production de PET résistant à la chaleur peut impliquer une thermofixation et des températures de moule contrôlées, selon la technologie utilisée. Une bouteille ordinaire destinée au remplissage à froid ne doit pas être considérée comme adaptée simplement en augmentant son poids.
Valider l’ensemble de la séquence de chauffage, de remplissage, de maintien en température, de bouchage et de refroidissement. Inspecter la bouteille après refroidissement et après la période de stockage spécifiée, car un examen immédiat peut ne pas révéler une déformation différée. Le responsable du processus doit définir le traitement réel du produit et les limites d’acceptation de l’emballage.
En quoi la gazéification est-elle différente ?
Un emballage gazéifié doit conserver sa forme et l’intégrité de son bouchon sous la pression associée à la boisson qu’il contient et aux conditions de température. La géométrie du fond de la bouteille, la répartition du matériau et la déformation en fonction du temps deviennent des facteurs importants. Testez l’emballage prévu plutôt que de reprendre une spécification de pression provenant d’un autre modèle de bouteille.
Prévoyez des conditions reflétant l’environnement de distribution prévu. Le stockage à température élevée peut modifier le comportement de l’emballage et sa capacité de rétention des gaz ; une inspection à température ambiante seule peut donc s’avérer insuffisante. Le plan d’essai convenu doit définir la température, la durée, les conditions de conditionnement et les critères de défaillance.
Quelles informations sur la résine et la teneur en matériaux recyclés sont importantes ?
Demandez un cahier des charges contrôlé des matériaux ainsi que la documentation qualité pertinente du fournisseur. Les caractéristiques de la résine, la couleur, les additifs et la teneur en matériaux recyclés peuvent influencer le comportement au réchauffage et l’aspect de l’emballage. Une formulation qui a fait ses preuves pour un lot de préformes ne doit pas être automatiquement transposée à un autre.
Vérifiez si une préforme alternative modifie non seulement la géométrie, mais aussi la formulation du matériau. Si plusieurs variables changent simultanément, il devient plus difficile de diagnostiquer les causes d’un essai infructueux. Conservez des échantillons traçables provenant des lots d’origine et des lots proposés à des fins de comparaison.
Les contrôles à la réception doivent porter sur la contamination, les inclusions visibles, le voile, la qualité de l’entrée de matière, les dommages et la cohérence dimensionnelle, conformément à un plan d’échantillonnage convenu. L’aptitude au contact alimentaire doit être justifiée par une documentation appropriée fournie par le fournisseur pour l’usage prévu. Une préforme d’aspect propre ne remplace pas cette documentation.
Comment organiser un essai de préforme ?
Réalisez une comparaison contrôlée qui isole l’effet de la préforme candidate. Utilisez le plan de moulage de la bouteille approuvé et inspectez les échantillons de toutes les cavités une fois que le processus s’est stabilisé. Pour chaque essai, consignez les réglages du four, la séquence d’étirage, les mesures de pression d’air et les conditions de l’eau de refroidissement avec l’identification de l’échantillon, afin qu’une équipe de production ultérieure puisse associer une bouteille approuvée à sa configuration enregistrée, plutôt que de devoir reconstituer cette configuration de mémoire.
- Vérifiez que les préformes livrées sont conformes à leur plan et à la documentation du lot.
- Vérifiez l’alimentation, la manipulation du col et l’ajustement avant de commencer la production.
- Élaborez une recette de chauffage et de soufflage stable dans les limites imposées par le fournisseur.
- Mesurez les dimensions des bouteilles et la répartition de l’épaisseur des parois aux emplacements spécifiés.
- Effectuez les essais mécaniques, d’étanchéité, thermiques ou de pression pertinents pour l’application.
- Faire passer les bouteilles par la remplisseuse prévue et le processus d’emballage en aval.
- Répétez les contrôles critiques après conditionnement et stockage représentatif.
Pour les récipients fins, prolonger l’essai au-delà de la sortie de la souffleuse. Le guide sur la manipulation des bouteilles en PET légères sur les machines de remplissage explique pourquoi les transferts et l’accumulation méritent une attention particulière. Une bouteille peut respecter un objectif de poids en laboratoire tout en restant difficile à manipuler à la vitesse de production.
Quand faut-il procéder à une nouvelle qualification d’une combinaison déjà approuvée ?
Une nouvelle qualification est indiquée lorsqu’un changement est susceptible de modifier le comportement au formage ou les performances de l’emballage. Citons par exemple un nouveau fournisseur de préformes, un col modifié, un changement de formulation de la résine, un nouveau taux de contenu recyclé ou des conditions de remplissage sensiblement différentes. Définissez l’étendue requise en fonction de l’importance du changement.
Conservez un dossier d’homologation établissant un lien entre le plan de la préforme, le plan de la bouteille, le moule, la recette machine, le bouchon et les résultats d’essais. Documentez les plages de fonctionnement acceptables ainsi que les conditions nécessitant l’arrêt de la production pour enquête. Ce dossier permet de mieux contrôler les substitutions futures plutôt que de choisir la préforme disponible la plus proche en termes de poids.