
Hay que adaptar la preforma de PET a los requisitos completos del envase: geometría de la botella, acabado del cuello, especificaciones de la resina, distribución del material, condiciones de llenado y cargas de distribución. El peso por sí solo no es un criterio de selección suficiente. Se debe aprobar la combinación mediante pruebas de soplado y llenado utilizando la máquina, el molde, el cierre y las condiciones del producto previstos.
¿Qué requisitos deben fijarse en primer lugar?
Empiece por la función de la botella en lugar de por una preforma de catálogo. Defina el volumen nominal de llenado, la capacidad de desbordamiento, el tapón, la temperatura de llenado, la presión interna, la vida útil prevista y las condiciones de manipulación. Tenga en cuenta el embalaje secundario y el transporte, ya que una botella que resista el llenado puede deformarse durante el almacenamiento.
Mantenga los planos aprobados de la botella y de la preforma bajo control de revisiones. Los cambios en el hombro, la base, la zona de agarre o el acabado del cuello pueden afectar al utillaje y a la distribución del material, incluso cuando el volumen indicado de la botella permanezca inalterado. Pida al diseñador de la botella, al proveedor de preformas y al proveedor de la máquina que revisen las mismas revisiones.
- Identifique la bebida y si el llenado se realiza a temperatura ambiente, en frío, en caliente o a presión.
- Registre las dimensiones del envase lleno y las especificaciones del cierre.
- Defina los requisitos pertinentes en materia de características mecánicas, térmicas, de aspecto y de vida útil.
- Enumere las limitaciones de la máquina sopladora en cuanto a calentamiento, estiramiento, molde y manipulación.
- Especifique los requisitos relativos a la resina, el color, los aditivos y el contenido reciclado.
¿Por qué el peso de la preforma es solo un punto de partida?
La masa de una preforma indica la cantidad de material disponible, pero no muestra dónde acabará ese material. Dos preformas con un peso similar pueden tener longitudes de cuerpo, perfiles de pared, zonas de entrada y masas de cuello diferentes. Esas diferencias pueden alterar la forma en que el cuerpo se calienta y se estira.
Normalmente, el cuello conserva su geometría moldeada por inyección durante el recalentamiento y el soplado. Por lo tanto, el material destinado al cuello no puede considerarse simplemente como material disponible para la pared lateral de la botella. Evalúa la parte estirable por separado al comparar diseños alternativos.
Una preforma más pesada puede reducir algunos riesgos mecánicos, pero puede aumentar la demanda de calentamiento y el coste del material sin resolver una geometría inadecuada. Una preforma más ligera puede funcionar bien cuando el diseño de la botella y el proceso distribuyen el material de forma eficaz. No debe darse por sentada ninguna de estas conclusiones antes de probar la combinación real.
¿Cómo afectan la forma de la botella y el estiramiento a la compatibilidad?
La preforma debe estirarse para convertirse en botella sin forzar las zonas críticas fuera del margen de trabajo del proceso. Las botellas largas y estrechas, los hombros anchos, las asas profundas y las bases complejas plantean exigencias diferentes. Una coincidencia nominal en el volumen no garantiza la compatibilidad con esas características.
Analice el estiramiento axial y circunferencial con el proveedor utilizando su método de cálculo definido. Las estimaciones axiales comparan las longitudes estirables relevantes, mientras que las estimaciones circunferenciales comparan los diámetros relevantes; las dimensiones de referencia exactas son importantes. No aplique una relación numérica universal a todas las resinas, preformas y familias de botellas.
¿Qué debe preguntar sobre las formas difíciles?
Pregunte si el diseño requiere un control especial del calentamiento, un calentamiento preferencial u otras características del proceso que vayan más allá de una configuración estándar. Una botella ovalada, por ejemplo, puede requerir un calentamiento circunferencial controlado para distribuir el material adecuadamente. Un agarre profundo también puede dificultar el movimiento del material hacia el molde.
Revise el equipo de soplado de PET propuesto junto con el diseño de la preforma y del molde. Confirme que la máquina seleccionada pueda proporcionar el control de calentamiento, el movimiento de estiramiento y la envolvente de la botella necesarios. Un montaje de molde compatible no garantiza que la máquina pueda formar el envase de forma fiable.
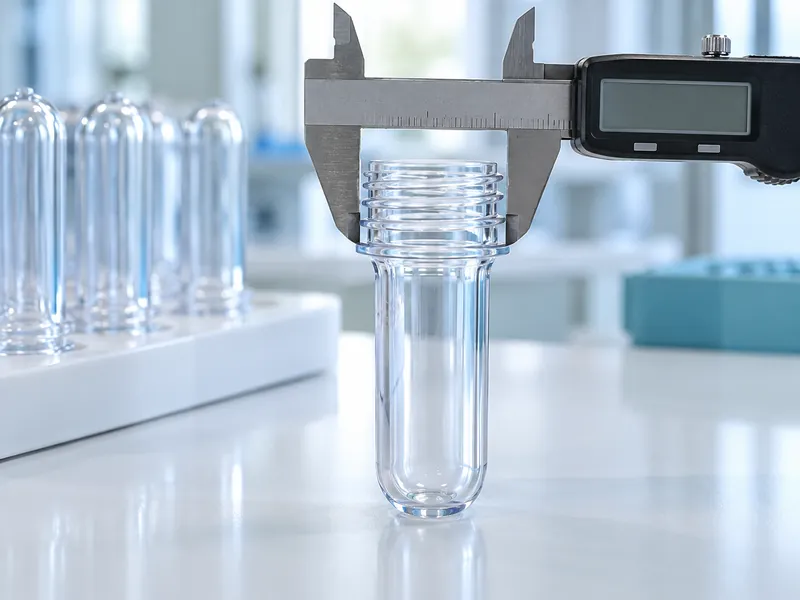
¿Cómo debe ajustarse el acabado del cuello?
Hay que hacer coincidir todas las especificaciones del cuello, incluidas las roscas, las superficies de sellado, el diámetro interior, el anillo de soporte y las tolerancias dimensionales. Un diámetro nominal coincidente no garantiza la compatibilidad del cierre. El plano del proveedor de tapones y el plano del cuello del proveedor de preformas deben identificar el mismo acabado.
Compruebe las interfaces de manipulación, así como el sellado. Las guías del cuello, las pinzas, las boquillas de soplado y los equipos de llenado pueden hacer referencia a diferentes características en torno al acabado. Pequeñas diferencias dimensionales pueden afectar a la estabilidad de la transferencia o provocar marcas, incluso cuando el tapón se pueda enroscar a mano.
Utilice medidores adecuados y pruebas de cierre en lugar de basarse en la similitud visual. Incluya el par de apriete de aplicación, el comportamiento de extracción, las fugas y cualquier función de precintado requerida en la cualificación del envase. Registre las especificaciones reales de la tapa y el lote de producción utilizado durante la aprobación.
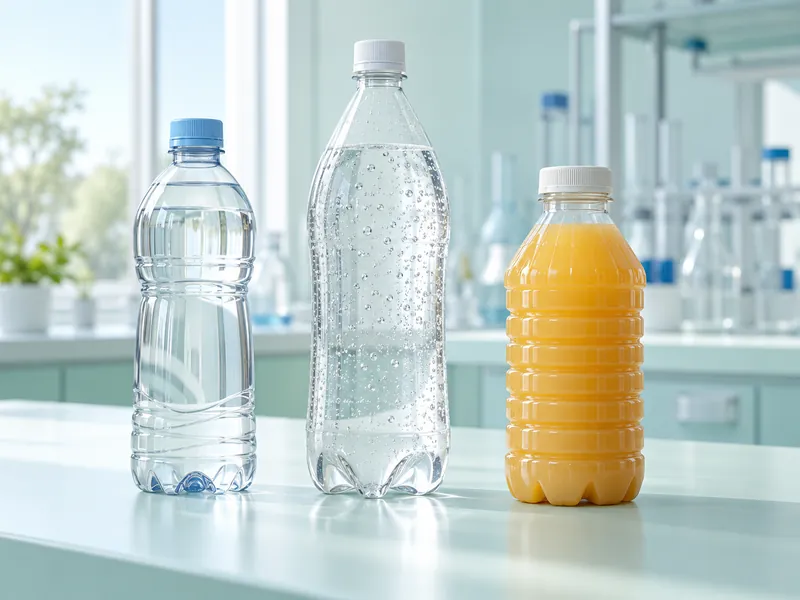
¿Cómo influyen las condiciones de llenado en la selección?
Las condiciones de llenado determinan a qué tensiones debe resistir la botella y, por lo tanto, influyen en la preforma, el diseño de la botella y el proceso de soplado. El agua sin gas, las bebidas carbonatadas y los zumos envasados en caliente no deben compartir un mismo plan de aceptación simplemente porque las botellas tengan capacidades similares. Sus mecanismos críticos de fallo difieren.
| Aplicación | Principal reto del envase | Enfoque de la cualificación |
| Agua sin gas | Manipulación y compresión de envases ligeros | Carga superior, estabilidad durante el transporte, sellado del cierre y comportamiento del envase lleno |
| Bebidas carbonatadas | Presión interna y variación dimensional en función del tiempo | Resistencia a la presión, fluencia, estabilidad de la base y retención de la carbonatación |
| Zumo envasado en caliente | Calentamiento seguido de enfriamiento y vacío interno | Estabilidad térmica, adaptación al vacío, integridad del cierre y dimensiones finales |
¿En qué se diferencia el llenado en caliente?
El llenado en caliente requiere un envase y un proceso diseñados para el historial de temperaturas especificado. La producción de PET resistente al calor puede implicar el termofijado y temperaturas controladas del molde, dependiendo de la tecnología. Una botella normal para llenado en frío no debe considerarse adecuada simplemente por el hecho de aumentar su peso.
Valida la secuencia completa de calentamiento, llenado, mantenimiento de la temperatura, taponado y enfriamiento. Inspecciona la botella tras el enfriamiento y tras el periodo de almacenamiento especificado, ya que un examen superficial inmediato puede pasar por alto deformaciones tardías. El responsable del proceso debe definir el tratamiento real del producto y los límites de aceptación del envase.
¿En qué se diferencia la carbonatación?
Un envase carbonatado debe conservar su forma y la integridad del cierre bajo la presión asociada a la bebida y a las condiciones de temperatura. La geometría de la base de la botella, la distribución del material y la deformación dependiente del tiempo cobran importancia. Se debe someter a ensayo el envase previsto, en lugar de tomar prestada una especificación de presión de otro diseño de botella.
Incluya condiciones que representen el entorno de distribución previsto. El almacenamiento a temperatura elevada puede alterar el comportamiento del envase y la retención de gas, por lo que una inspección a temperatura ambiente por sí sola puede resultar insuficiente. El plan de ensayo acordado debe definir la temperatura, la duración, el acondicionamiento y los criterios de fallo.
¿Qué información sobre la resina y el contenido reciclado es relevante?
Solicite una especificación controlada de los materiales y la documentación de calidad pertinente del proveedor. Las características de la resina, el color, los aditivos y el contenido reciclado pueden influir en el comportamiento al recalentamiento y en el aspecto del envase. Una fórmula que haya dado buenos resultados para un suministro de preformas no debe trasladarse automáticamente a otro.
Determina si una preforma alternativa cambia tanto la formulación del material como la geometría. Si cambian varias variables a la vez, resulta más difícil diagnosticar el motivo del fracaso de una prueba. Conserva muestras trazables de los suministros originales y propuestos para compararlas.
Los controles de entrada deben abarcar la contaminación, las inclusiones visibles, la opacidad, la calidad de la entrada de material, los daños y la consistencia dimensional, de acuerdo con un plan de muestreo acordado. La idoneidad para el contacto con alimentos debe estar respaldada por la documentación adecuada del proveedor para el uso previsto. Una preforma de aspecto limpio no sustituye a dicha documentación.
¿Cómo debe organizarse una prueba de preformas?
Realice una comparación controlada que aísle el efecto de la preforma candidata. Utilice el diseño de botella aprobado e inspeccione muestras de todas las cavidades una vez que el proceso se haya estabilizado. En cada prueba, anote los ajustes del horno, la secuencia de estirado, las lecturas de presión de aire y las condiciones del agua de enfriamiento junto con la identificación de la muestra, de modo que un equipo de producción posterior pueda asociar una botella aprobada a su configuración registrada, en lugar de tener que reconstruir dicha configuración de memoria.
- Comprueba que las preformas entregadas se ajustan a su plano y a la documentación del lote.
- Compruebe la alimentación, la manipulación del cuello y el ajuste antes de iniciar la producción.
- Desarrolle una receta estable de calentamiento y soplado dentro de los límites del proveedor.
- Mida las dimensiones de la botella y la distribución del espesor de la pared en los puntos especificados.
- Realice las pruebas mecánicas, de sellado, térmicas o de presión pertinentes para la aplicación.
- Hacer pasar las botellas por la llenadora prevista y el proceso de envasado posterior.
- Repita las comprobaciones críticas tras el acondicionamiento y un almacenamiento representativo.
En el caso de los envases delgados, amplíe la prueba más allá de la salida de la máquina de soplado. La guía sobre la manipulación de botellas de PET ligeras en las máquinas de llenado explica por qué las transferencias y la acumulación merecen especial atención. Una botella puede cumplir un objetivo de peso en el laboratorio y, sin embargo, resultar difícil de manipular a la velocidad de producción.
¿Cuándo se debe volver a homologar una combinación ya aprobada?
La recertificación es adecuada cuando un cambio podría alterar el comportamiento de conformado o el rendimiento del envase. Algunos ejemplos son un nuevo proveedor de preformas, un cuello modificado, un cambio en la formulación de la resina, un nuevo nivel de contenido reciclado o una condición de llenado sustancialmente diferente. Define el alcance necesario en función de la importancia del cambio.
Mantenga un registro de homologación que relacione el plano de la preforma, el plano de la botella, el molde, la receta de la máquina, el tapón y los resultados de las pruebas. Documente los rangos de funcionamiento aceptables y las condiciones que requieren la parada de la producción para su investigación. Este registro permite controlar mejor las sustituciones futuras, en lugar de limitarse a elegir la preforma disponible más cercana en cuanto a peso.