
Подберите ПЭТ-преформу в соответствии со всеми требованиями к готовой таре: геометрия бутылки, форма горлышка, спецификация полимера, распределение материала, условия розлива и распределение нагрузок. Один только вес не является достаточным критерием выбора. Утвердите данную комбинацию путем проведения испытаний по выдуву и розливу с использованием предусмотренного оборудования, формы, укупорочной крышки и условий производства продукта.
Какие требования следует определить в первую очередь?
Начните с определения назначения бутылки, а не с выбора преформы из каталога. Определите номинальный объем наполнения, объем перелива, тип укупорочной крышки, температуру розлива, внутреннее давление, ожидаемый срок хранения и условия транспортировки. Учтите вторичную упаковку и условия транспортировки, поскольку бутылка, выдержавшая процесс розлива, может деформироваться при хранении.
Держите утвержденные чертежи бутылки и преформы под контролем версий. Изменения в плече, основании, ручке или горловине могут повлиять на инструмент и распределение материала, даже если заявленный объем бутылки остается неизменным. Попросите конструктора бутылки, поставщика преформ и поставщика оборудования ознакомиться с теми же изменениями.
- Определите вид напитка и тип розлива: при комнатной температуре, холодный, горячий или под давлением.
- Зафиксируйте размеры наполненной упаковки и технические характеристики укупорочной крышки.
- Определите соответствующие требования к механическим характеристикам, термическим свойствам, внешнему виду и сроку хранения.
- Перечислите ограничения, связанные с нагревом, растяжением, формой и манипуляциями на выдувном прессе.
- Укажите требования к полимеру, цвету, добавкам и содержанию вторичного сырья.
Почему масса преформы — лишь отправная точка?
Масса преформы указывает, сколько материала имеется в наличии, но не показывает, куда этот материал в конечном итоге пойдет. Две преформы с одинаковым весом могут иметь разную длину корпуса, профили стенок, зоны литника и массу горлышка. Эти различия могут повлиять на то, как корпус нагревается и растягивается.
Горлышко обычно сохраняет свою геометрию, сформированную при литье под давлением, во время повторного нагрева и выдувания. Поэтому материал, отведённый на горлышко, нельзя просто учитывать как материал, доступный для боковых стенок бутылки. При сравнении альтернативных конструкций оценивайте растяжимую часть отдельно.
Более тяжёлая преформа может снизить некоторые механические риски, но при этом увеличить потребность в нагреве и стоимость материала, не решая проблему неподходящей геометрии. Более лёгкая преформа может хорошо работать, если конструкция бутылки и технологический процесс обеспечивают эффективное распределение материала. Не следует делать никаких выводов до тестирования конкретной комбинации.
Как форма бутылки и процесс растяжения влияют на совместимость?
Преформа должна растягиваться в бутылку без выхода критических зон за пределы допустимого технологического диапазона. Длинные узкие бутылки, широкие плечи, глубокие выемки и сложные днища предъявляют различные требования. Соответствие номинального объема не гарантирует совместимости с этими характеристиками.
Обсудите с поставщиком осевое и окружное растяжение, используя его установленный метод расчета. Осевые оценки сравнивают соответствующие растяжимые длины, а окружные — соответствующие диаметры; важны точные эталонные размеры. Не применяйте универсальное числовое соотношение ко всем типам смол, преформ и семействам бутылок.
О чём следует спрашивать при производстве сложных форм?
Спросите, требует ли конструкция специального контроля нагрева, приоритетного нагрева или других технологических особенностей, выходящих за рамки стандартной конфигурации. Например, овальная бутылка может потребовать контролируемого окружного нагрева для правильного распределения материала. Глубокая ручка также может затруднять перемещение материала в форму.
Изучите предлагаемое оборудование для выдувного формования ПЭТ вместе с конструкцией преформы и формы. Убедитесь, что выбранная машина способна обеспечить необходимое управление нагревом, движение растяжения и рабочую зону для бутылки. Совместимость крепления формы не гарантирует, что машина сможет надежно сформировать тару.
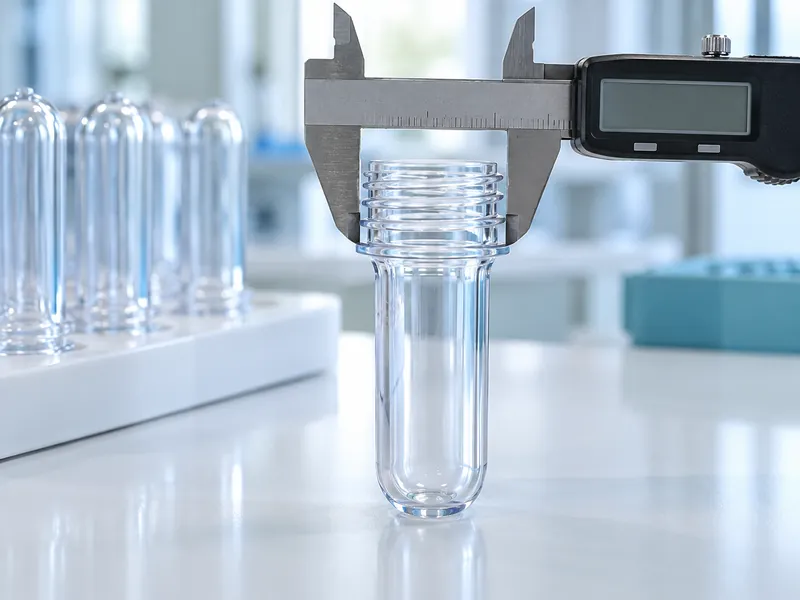
Как следует подбирать конструкцию горлышка?
Согласуйте полную спецификацию горлышка, включая резьбу, уплотняющие поверхности, внутренний диаметр, опорное кольцо и допуски на размеры. Совпадение номинального диаметра не гарантирует совместимости с крышкой. Чертеж поставщика крышки и чертеж горлышка поставщика преформ должны указывать на одну и ту же форму горлышка.
Проверьте интерфейсы для манипуляций, а также герметичность. Направляющие горлышка, захваты, сопла для выдувания и наполнительное оборудование могут ориентироваться на разные элементы вокруг финиша. Незначительные различия в размерах могут повлиять на стабильность перемещения или привести к появлению следов, даже если крышку можно закрутить вручную.
Используйте соответствующие измерительные приборы и испытания крышек, а не полагайтесь на визуальное сходство. Включите в квалификацию упаковки момент затяжки, особенности снятия, герметичность и любые требуемые функции защиты от несанкционированного вскрытия. Зафиксируйте фактические технические характеристики крышки и производственную партию, использованную во время утверждения.
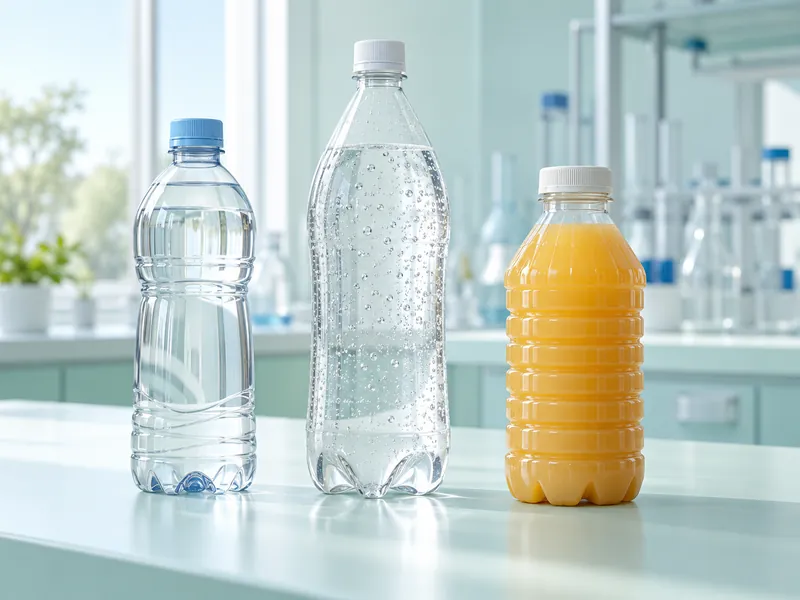
Как условия розлива влияют на выбор?
Условия розлива определяют, каким нагрузкам должна противостоять бутылка, и, следовательно, влияют на преформу, конструкцию бутылки и процесс выдувания. Негазированная вода, газированные напитки и соки, разлитые в горячем виде, не должны иметь единый план приемки только потому, что бутылки имеют одинаковую вместимость. Их критические механизмы разрушения различаются.
| Область применения | Основная задача при упаковке | Основные аспекты квалификации |
| Негазированная вода | Транспортировка и сжатие лёгких тары | Загрузка сверху, устойчивость при транспортировке, герметичность крышки и рабочие характеристики упаковки с содержимым |
| Газированные напитки | Внутреннее давление и изменение размеров во времени | Устойчивость к давлению, ползучесть, устойчивость дна и сохранение углекислоты |
| Сок, разлитый в горячем виде | Нагрев с последующим охлаждением и созданием внутреннего вакуума | Термическая стабильность, адаптация к вакууму, герметичность укупорочной крышки и конечные размеры |
В чем особенность горячего розлива?
Горячее розлив требует упаковки и технологического процесса, рассчитанных на заданную температурную историю. Производство термостойкого ПЭТ может включать термофиксацию и контролируемые температуры пресс-формы, в зависимости от технологии. Обычную бутылку для холодного розлива не следует считать подходящей просто путем увеличения ее веса.
Проведите квалификацию всей последовательности операций: нагрева, розлива, выдержки, укупорки и охлаждения. Проводите осмотр бутылки после охлаждения и по истечении заданного срока хранения, так как при первом осмотре могут быть упущены отсроченные деформации. Ответственное лицо за технологический процесс должно определить фактические условия обработки продукта и пределы приемлемости упаковки.
Чем отличается газирование?
Упаковка для газированных напитков должна сохранять свою форму и целостность укупорки при давлении, связанном с содержащимся в ней напитком, и при соответствующих температурных условиях. Важную роль играют геометрия дна бутылки, распределение материала и деформация во времени. Проводите испытания именно той упаковки, которая будет использоваться, а не заимствуйте заявленные значения давления из другой конструкции бутылки.
Учтите условия, соответствующие ожидаемой среде сбыта. Хранение при повышенной температуре может изменить поведение упаковки и способность удерживать газ, поэтому проверки только при комнатной температуре могут оказаться недостаточными. Согласованный план испытаний должен определять температуру, продолжительность, условия подготовки и критерии отказа.
Какая информация о полимере и содержании вторичного сырья имеет значение?
Запросите контролируемую спецификацию материала и соответствующую документацию поставщика по качеству. Характеристики смолы, цвет, добавки и содержание вторичного сырья могут влиять на поведение при повторном нагреве и внешний вид упаковки. Успешная рецептура для одной партии преформ не должна автоматически переноситься на другую.
Определите, изменяет ли альтернативная преформа не только геометрию, но и состав материала. Если сразу меняются несколько переменных, диагностика неудачного испытания становится сложнее. Сохраняйте отслеживаемые образцы из исходной и предлагаемой партий для сравнения.
Входной контроль должен охватывать загрязнения, видимые включения, помутнение, качество литникового канала, повреждения и стабильность размеров в соответствии с согласованным планом отбора проб. Пригодность для контакта с пищевыми продуктами должна подтверждаться соответствующей документацией поставщика для предполагаемого использования. Чистый на вид преформ не заменяет эту документацию.
Как следует организовать испытание преформ?
Проведите контролируемое сравнение, позволяющее выделить влияние тестируемой преформы. Используйте утвержденный чертеж бутылки и осмотрите образцы из всех полостей после стабилизации процесса. Для каждого испытания сохраняйте настройки печи, последовательность растяжения, показания давления воздуха и условия охлаждающей воды вместе с идентификацией образца, чтобы впоследствии производственная команда могла соотнести утвержденную бутылку с зафиксированной настройкой, а не воссоздавать эту настройку по памяти.
- Сверьте поставляемые преформы с их чертежами и документацией по партии.
- Перед началом производства проверьте подачу, обработку горлышка и посадку.
- Разработайте стабильную рецептуру нагрева и выдувания в пределах допусков поставщика.
- Измерьте размеры бутылок и распределение толщины стенок в указанных местах.
- Проведите механические, герметичностные, термические или испытания под давлением, соответствующие конкретному применению.
- Проведите бутылки через предусмотренную линию розлива и последующий процесс упаковки.
- Повторите критические проверки после кондиционирования и репрезентативного хранения.
Для тонкостенных тар расширьте испытания за пределы зоны разгрузки выдувного станка. В руководстве по работе с легкими ПЭТ-бутылками на розливных машинах объясняется, почему перенос и накопление заслуживают особого внимания. Бутылка может соответствовать целевому весу, установленному в лабораторных условиях, но при этом оставаться сложной для обработки на производственной скорости.
Когда следует проводить повторную квалификацию утвержденной комбинации?
Повторная аттестация целесообразна в тех случаях, когда изменение может повлиять на процесс формования или эксплуатационные характеристики упаковки. Примерами могут служить новый поставщик преформ, изменение конструкции горлышка, изменение состава полимера, новый уровень содержания вторичного сырья или существенно отличающиеся условия розлива. Определите необходимый объем работ в зависимости от значимости изменения.
Ведите журнал утверждений, в котором указываются чертежи преформы и бутылки, форма, рецептура оборудования, крышка и результаты испытаний. Документируйте допустимые рабочие диапазоны и условия, при которых необходимо остановить производство для проведения расследования. Такой журнал позволяет более контролируемо подходить к будущим заменам, чем просто выбирать ближайшую по весу доступную преформу.