
Vérifiez le rendement réel en comptant les conteneurs acceptés à un point final convenu, et non en vous fiant à la vitesse indiquée sur la plaque signalétique de la machine de remplissage. La capacité globale de la ligne dépend également de l’approvisionnement, de la qualité, des rejets et des interruptions.
Convenir des conditions d’essai, des règles de comptage et de la base temporelle avant de procéder aux tests. Un protocole permet de comparer les résultats de l’usine et du site et évite qu’une brève mesure de vitesse de pointe ne soit confondue avec une production soutenue.
Définir le point de comptage final pour la production réelle
Un système d’embouteillage complet peut englober le traitement de l’eau, le soufflage des bouteilles, le rinçage, le remplissage, le bouchage, l’étiquetage, l’inspection et le conditionnement secondaire.
Tous les projets ne comprennent pas toutes ces étapes ; les limites du test doivent donc correspondre à l’équipement fourni et au rendement dont l’acheteur a besoin.
Choisissez un point de comptage final qui corresponde au résultat convenu. Selon le projet, il peut s’agir des bouteilles remplies acceptées après inspection, des bouteilles étiquetées ou des caisses commercialisables finies après conditionnement.
Précisez clairement ce point plutôt que d’utiliser l’expression vague « production de la ligne ».
Définissez les exigences de qualité auxquelles une unité doit satisfaire pour être considérée comme un produit conforme. Une bouteille qui ne satisfait pas aux contrôles convenus concernant le niveau de remplissage, le bouchon, l’étiquette, le codage ou l’emballage ne doit pas être comptabilisée comme une unité commercialisable.
Si vous établissez des rapports sur les caisses, enregistrez séparément les comptages au niveau des bouteilles et au niveau des caisses lorsque cela s’avère utile. Ne les regroupez pas en un seul taux et tenez compte des caisses incomplètes restantes à la fin du test.
Distinguer la vitesse nominale de la production conforme
La vitesse nominale est une valeur de référence, et non la garantie de ce qu’une ligne complète produira en fonctionnement normal.
Elle peut décrire une machine dans des conditions spécifiques, tandis que la production commercialisable dépend des étapes en amont et de leurs interactions.
La production brute compte les unités traitées ou achevées à la limite choisie avant les déductions liées à la qualité. La production conforme ne compte que les unités répondant aux critères convenus en matière de produit et d’emballage. Ces deux chiffres sont tous deux utiles, mais chacun sert un objectif distinct.
| Métrique | Définition | Valeur pratique |
| Vitesse nominale | Vitesse nominale dans des conditions spécifiées | Référence de l’équipement |
| Production brute | Unités comptées avant déductions pour cause de défauts | Débit total |
| Production conforme | Unités acceptées selon les critères convenus | Production commercialisable |
| Taux de production conforme | Unités acceptées divisées par le temps imparti | Comparaison de la production |
Indiquez toujours l’unité et la période à côté d’un taux rapporté, par exemple le nombre de bouteilles conformes par heure ou de caisses acceptées par équipe. Un chiffre sans unité de mesure ni dénominateur temporel est difficile à vérifier.
Ne partez pas du principe que la vitesse de la remplisseuse correspond à la capacité totale de la ligne. Les convoyeurs, l’alimentation en bouchons, l’étiquetage, l’inspection, l’espace d’accumulation et l’emballage peuvent limiter le rendement final, même lorsque la remplisseuse elle-même fonctionne rapidement.
Convenir des conditions des tests FAT et SAT
Un test d’acceptation en usine (FAT) permet de vérifier l’équipement en usine selon un protocole convenu à l’avance.
Un test d’acceptation sur site (SAT) vérifie le système installé dans les conditions réelles du site, qui peuvent différer en termes de réseaux, d’agencement, de matériaux et d’approvisionnement en amont.
Pour ces deux essais, documentez le format et le matériau des bouteilles, les bouchons, les étiquettes, la configuration de l’emballage, la qualité de l’eau et les conditions pertinentes relatives aux réseaux.
Précisez quels systèmes optionnels sont inclus, tels que le prétraitement ou les traitements par osmose inverse (RO), ultrafiltration (UF) ou nanofiltration (NF), et indiquez si le soufflage et le conditionnement font partie du périmètre.
Définissez les limites d’acceptation, la méthode de comptage, les critères de qualité, les exclusions prévues et le traitement de la mise en service avant le test. Convenez de la manière dont les interruptions, les pénuries de matériaux et les écarts seront consignés afin que les résultats ne soient pas ajustés de manière informelle par la suite.
Le protocole doit faire la distinction entre un contrôle fonctionnel et une vérification du débit ou un essai en fonctionnement continu. Une brève observation peut montrer que l’équipement fonctionne, mais ne permet pas à elle seule d’établir un rendement représentatif sur une période de production plus longue.
Utilisez, dans la mesure du possible, les mêmes définitions pour les rapports d’usine et de site. Si les conditions sur site diffèrent — par exemple en raison d’un format de récipient différent ou d’un approvisionnement en services différents —, consignez ces différences avant de comparer les résultats.
Vérifiez l’absence de goulots d’étranglement sur l’ensemble de la ligne
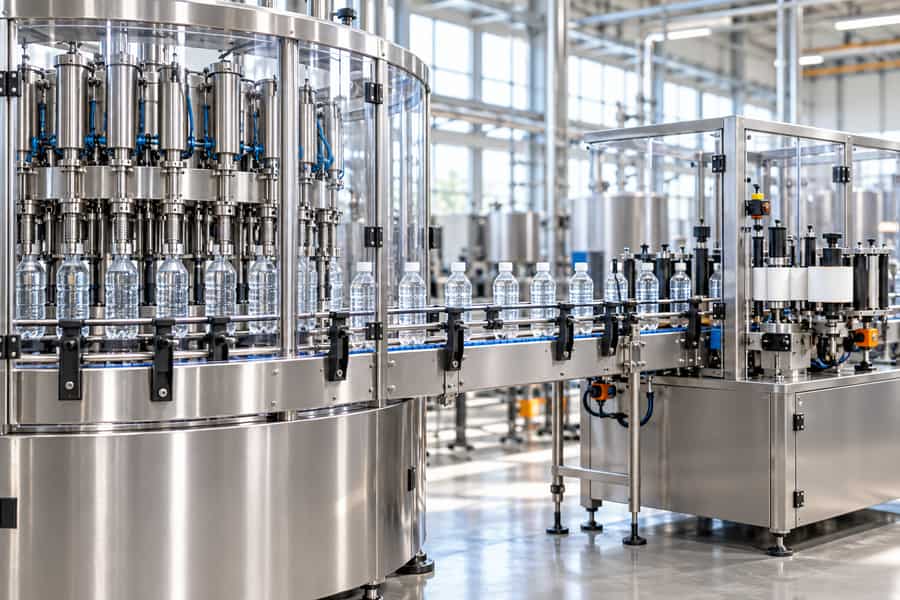
Le rendement réel dépend du processus global, et non pas simplement de la machine présentant la vitesse nominale la plus élevée. Une seule étape goulot d’étranglement peut limiter le débit, tandis que de brefs arrêts sur plusieurs étapes peuvent aggraver les pertes.
Lorsque le traitement et le stockage de l’eau sont inclus, vérifiez que l’eau traitée est disponible avec la qualité et le débit requis. Notez les interruptions causées par un approvisionnement insuffisant, un dysfonctionnement du traitement ou des limitations de stockage.
Lorsque le soufflage des bouteilles est inclus, vérifiez si les récipients arrivent à un rythme suffisamment régulier pour permettre le remplissage.
Les bourrages, les rejets de contenants, les changements de format ou une inadéquation entre les cadences de soufflage et de remplissage peuvent entraîner des temps d’attente pour la remplisseuse ou provoquer une accumulation excessive.
Au niveau du rinçage, du remplissage et du bouchage, observez le fonctionnement en continu ainsi que la vitesse de pointe. Consignez les arrêts causés par la manutention des bouteilles, l’approvisionnement en bouchons, le contrôle du remplissage, les rejets et les transferts entre les machines.
Les équipements en aval méritent la même attention.
Les étiqueteuses, les systèmes d’inspection, les encartonneuses, les encaisseuses et les équipements de palettisation peuvent limiter le rendement final même lorsque les machines en amont continuent de fonctionner.
Vérifiez si les convoyeurs d’accumulation offrent une capacité tampon suffisante et si les arrêts en aval finissent par interrompre le remplissage.
Brenu fournit des lignes d’embouteillage d’eau personnalisables pouvant inclure le prétraitement, des options RO/UF/NF, le stockage d’eau purifiée, le rinçage, le remplissage, le bouchage et le conditionnement en aval.
Comme toutes les options ne sont pas standard, évaluez uniquement les étapes incluses dans le projet et le périmètre de test convenu.
Réconcilier les comptages, les travaux en cours et les rejets
Un chiffre de production fiable doit s’appuyer sur des comptages qui concordent sur l’ensemble de la ligne.
Enregistrez les encours de fabrication (WIP) d’ouverture et de clôture aux points d’accumulation pertinents, en particulier lorsque des unités peuvent rester entre les machines à la fin des tests.
Recensez les unités entrant et sortant des étapes clés, ainsi que les unités acceptées, les rejets, les échantillons et les retouches. Si une unité passe par une étape plus d’une fois, assurez-vous qu’elle ne soit pas comptabilisée comme plusieurs produits finis.
Distinguez les rejets liés à la qualité du produit, les dommages dus à la manutention et les défauts d’emballage lors de l’enregistrement des pertes. Ces catégories aident à localiser les problèmes, mais chaque unité ne doit être déduite qu’une seule fois du décompte final de la production conforme.
À la limite finale, effectuez un rapprochement entre les unités comptées et la production acceptée, les rejets, les échantillons, les pièces à retravailler et les encours de fabrication non résolus, conformément au protocole convenu. Examinez les écarts inexpliqués entre les compteurs des machines et les comptages finaux avant d’approuver le résultat.
Ne comptez pas les bouteilles inachevées ou les caisses incomplètes comme de la production commercialisable simplement parce qu’elles sont entrées sur la ligne de production.
Enregistrez leur statut et appliquez la règle de fin de test convenue, en particulier si le produit reste sur les convoyeurs ou à l’intérieur des équipements d’emballage.
Définir le dénominateur temporel avant de calculer un rendement
Une même quantité de produit conforme peut donner lieu à des cadences horaires différentes selon la base de temps utilisée. Chaque rapport doit préciser son dénominateur afin que les lecteurs puissent distinguer la production sur l’ensemble de la période d’essai de la production pendant le fonctionnement de la ligne.
La durée écoulée du test correspond à l’intervalle complet entre les horodatages de début et de fin convenus. Elle inclut les interruptions survenant au cours de cette fenêtre et est utile pour évaluer la production sur l’ensemble de la période de test.
Le temps de production prévu correspond à la fenêtre de production programmée, après exclusion des seules interruptions explicitement autorisées par le protocole. Ne retirez pas automatiquement les pauses, les changements de série, le nettoyage ou d’autres activités programmées ; précisez clairement celles qui sont incluses ou exclues.
Le temps de fonctionnement correspond à la partie de la fenêtre de production définie pendant laquelle la ligne est en service. Il permet d’évaluer la production pendant le fonctionnement, mais un taux de fonctionnement pris isolément masque les effets des arrêts, à moins que les temps d’arrêt ne soient également signalés.
Enregistrez les heures de début et de fin, les exclusions convenues, les intervalles de temps de fonctionnement et les événements de temps d’arrêt. Appliquez les mêmes règles à chaque résultat comparé et ne changez pas de dénominateur en cours de rapport.
Divisez les unités acceptées par la base de temps indiquée et libellez clairement le résultat. Il peut être utile de rendre compte à la fois d’un taux sur la fenêtre complète et d’un taux de temps de fonctionnement si leurs significations différentes sont explicites.
Réalisez un cycle de production soutenu et représentatif
Un cycle représentatif doit refléter les conditions de fonctionnement auxquelles la ligne est censée être soumise, plutôt qu’une démonstration temporaire à vitesse maximale.
Convenir du format du produit, de la qualité de l’eau, des spécifications des récipients, de la configuration de l’emballage et des paramètres de fonctionnement avant le début des essais.
Le protocole d’essai doit définir comment sont gérés le démarrage, la stabilisation, les changements de format et les interruptions.
Ces événements peuvent avoir une incidence significative sur le rendement ; leur inclusion ou leur exclusion doit donc obéir à des règles documentées plutôt qu’à des décisions prises a posteriori, une fois les résultats connus.
Choisissez une période d’essai permettant d’obtenir des données significatives sur le fonctionnement continu dans les conditions convenues.
Il n’existe pas de durée d’essai universelle obligatoire ; la période appropriée dépend des objectifs d’acceptation, du rythme de production, de la configuration de l’équipement et des contraintes opérationnelles pratiques.
Pendant le cycle, collectez les comptages de production horodatés et les données d’exploitation aux seuils de comptage convenus. Consignez toute modification des réglages de la machine, toute intervention temporaire, toute substitution de matériaux ou toute condition d’exploitation susceptible d’influencer le résultat.
Pour une ligne d’embouteillage d’eau Brenu configurable, le périmètre d’essai doit préciser quelles étapes de traitement, de stockage, de rinçage, de remplissage, de bouchage et d’emballage sont incluses. Cela permet d’éviter qu’un résultat ne soit attribué à des équipements ou à des fonctions ne relevant pas du périmètre de fourniture convenu.
Enregistrer les temps d’arrêt et en identifier les causes
Les registres des temps d’arrêt expliquent pourquoi le rendement mesuré est inférieur au taux attendu. Le chiffre total des temps d’arrêt est utile, mais les registres classés par cause aident les ingénieurs à distinguer les défaillances des équipements des contraintes d’approvisionnement, des problèmes de qualité et des activités de production planifiées.
Pour chaque événement, consignez l’heure de début, l’heure de fin, la durée, la machine concernée, la cause observée et la mesure corrective. Si la cause reste incertaine, indiquez-la comme « non confirmée » plutôt que d’attribuer une explication non étayée.
Utilisez un système de classification cohérent tout au long du test. Les catégories peuvent inclure les arrêts planifiés, les pannes d’équipement imprévues, les arrêts mineurs, les interruptions d’approvisionnement en amont, les blocages en aval, les suspensions liées à la qualité et les changements de format.
Lorsque plusieurs machines s’arrêtent simultanément, identifiez l’événement déclencheur lorsque les éléments disponibles le permettent.
Par exemple, une défaillance de la machine d’emballage peut finir par arrêter la remplisseuse, mais enregistrer chaque machine affectée comme une défaillance déclencheuse indépendante fausserait l’analyse.
Examinez les temps d’arrêt parallèlement aux chiffres de production et aux registres des travaux en cours (WIP). Cela permet de déterminer plus facilement si un arrêt a réduit la production finale, entraîné une accumulation temporaire ou déplacé des produits inachevés au-delà des limites du test.
Évaluer le TRG parallèlement au rendement de production
Le taux de rendement global des équipements (OEE) fournit une mesure combinée de la disponibilité, des performances opérationnelles et de la qualité des produits. Il est utile pour comprendre les pertes de production, mais il doit compléter — et non remplacer — le taux de production de produits conformes mesuré directement.
La disponibilité est déterminée en divisant le temps de fonctionnement par le temps de production prévu.
Calculez la performance en divisant le nombre total d’unités produites par le rendement idéal convenu pour la durée de fonctionnement réelle, et la qualité en divisant le nombre d’unités acceptées par le nombre total d’unités produites.
Le taux idéal doit être convenu pour le format de conteneur et la configuration de fonctionnement spécifiques. Un taux établi pour une taille de bouteille ou une configuration d’emballage ne doit pas être automatiquement appliqué à un autre format sans justification.
Utilisez une même limite de comptage convenue pour les unités brutes et les unités acceptées, et rapprochez les encours de production d’ouverture et de clôture avant de calculer ces facteurs. Le mélange des compteurs provenant d’étapes différentes peut fausser le résultat.
Considérez l’exemple illustratif suivant. Tous les chiffres sont fournis uniquement à titre d’illustration du calcul et ne constituent ni des spécifications de Brenu, ni des performances vérifiées de l’équipement, ni des garanties.
| Système métrique | Calcul à titre d’exemple | Résultat |
| Temps de production prévu | Plage de test supposée | 4 heures |
| Durée d’exécution | Durée de fonctionnement prévue | 3,5 heures |
| Taux idéal | Cadence indicative convenue | 7 000 bouteilles/heure |
| Production brute | Nombre total de bouteilles produites | 22 400 |
| Production de qualité | Bouteilles acceptées | 21 000 |
| Disponibilité | 3,5 ÷ 4 × 100 % | 87,5 % |
| Performance | 22 400 ÷ (7 000 × 3,5) × 100 % | 91,4286 % |
| Qualité | 21 000 ÷ 22 400 × 100 % | 93,75 % |
| OEE | 87,5 % × 91,4286 % × 93,75 % | 75 |
| Rendement par heure prévue | 21 000 ÷ 4 | 5 250 bouteilles/heure |
| Bon rendement par heure de production | 21 000 ÷ 3,5 | 6 000 bouteilles/heure |
Cet exemple montre pourquoi l’OEE et le taux de production de qualité doivent être communiqués conjointement.
L’OEE regroupe trois catégories de pertes, tandis que le rendement par heure planifiée indique directement le nombre de bouteilles conformes produites par la ligne pendant la fenêtre de production prévue.
La performance utilise la production brute, car les pertes liées à la qualité sont prises en compte séparément dans le facteur de qualité.
Déduire les bouteilles rejetées de la production brute avant de calculer la performance, puis appliquer à nouveau le facteur de qualité, reviendrait à comptabiliser deux fois la même perte liée à la qualité.
De même, il ne faut pas soustraire deux fois les temps d’arrêt lors du calcul de la disponibilité. Le temps de fonctionnement exclut déjà les portions de temps de production planifié pendant lesquelles la ligne ne fonctionne pas ; le calcul de la disponibilité doit donc utiliser les valeurs de temps mesurées de manière cohérente.
Rassembler les preuves d’acceptation
Une décision d’acceptation doit s’appuyer sur des enregistrements traçables plutôt que sur un simple compteur affiché ou un total de production manuscrit.
Ces preuves doivent permettre aux deux parties de reproduire les calculs et de comprendre tout écart par rapport à la production attendue.
Commencez par le protocole de test convenu, comprenant le périmètre de l’équipement, le format du produit, les conditions de fonctionnement, le rendement idéal, les critères de qualité, les définitions temporelles et les règles d’exclusion. Conservez la version approuvée afin de pouvoir identifier les modifications ultérieures.
Incluez les relevés horodatés des compteurs de la machine, les comptages finaux acceptés, les registres des rejets, les encours de production (WIP) d’ouverture et de clôture, ainsi que les journaux des temps d’arrêt. En cas de divergence entre les compteurs, documentez l’écart et expliquez comment le comptage final a été rapproché.
Consignez les calculs relatifs à la production brute, à la production conforme, au taux de production conforme, à la disponibilité, aux performances, à la qualité et au Taux de Rendement Global (TRG) le cas échéant. Indiquez explicitement les unités et les dénominateurs temporels, et conservez les valeurs sous-jacentes plutôt que de ne soumettre que des pourcentages.
Le dossier de preuves doit également identifier les écarts constatés lors des essais, les défauts non résolus, les actions correctives et toute condition ayant empêché une évaluation représentative. Des photographies, les registres des opérateurs et les enregistrements du système de contrôle peuvent étayer les conclusions lorsqu’ils sont pertinents et disponibles.
Convenir des critères d’acceptation et des nouveaux essais
Les critères d’acceptation doivent être établis avant l’essai, et non définis a posteriori pour s’adapter aux résultats observés.
Ils peuvent porter sur le taux de production satisfaisant, la qualité du produit, la qualité de l’emballage, les conditions de fonctionnement requises et les équipements inclus dans le périmètre convenu.
Définir la manière dont seront gérées les interruptions indépendantes de la volonté du fournisseur de l’équipement. Des problèmes d’alimentation en eau, l’indisponibilité de matériaux d’emballage ou l’instabilité des services publics peuvent affecter un essai, mais leur traitement doit suivre le protocole convenu et s’appuyer sur des preuves à l’appui.
Si un essai ne satisfait pas à un critère, identifiez la lacune spécifique avant de décider des mesures correctives.
Un faible taux de production de produits conformes dû à des interruptions répétées de l’alimentation en bouchons nécessite une réponse différente de celle requise par un taux excessif de rejets ou un approvisionnement insuffisant en eau traitée.
Convenez si le problème nécessite un réglage, une intervention de maintenance, une observation supplémentaire ou un nouvel essai. Le périmètre du nouvel essai doit identifier le critère concerné, les conditions de fonctionnement pertinentes, la méthode de mesure et les preuves requises pour valider le résultat.
Dans la mesure du possible, conservez les résultats d’essai d’origine parallèlement à ceux du nouvel essai. Remplacer un résultat non conforme par un résultat conforme ultérieur sans explication affaiblit la traçabilité et peut masquer des problèmes récurrents.
Le procès-verbal d’acceptation final doit indiquer quels critères ont été satisfaits, lesquels restent en suspens et si des mesures supplémentaires sont nécessaires.
Toute acceptation conditionnelle ou tout écart doit être documenté et approuvé par les parties responsables conformément au processus contractuel convenu.