
Verifique la producción real contando los envases aceptados en un punto final acordado, sin basarse en la velocidad indicada en la placa de características de la máquina de llenado. La capacidad total de la línea también depende del suministro, la calidad, los rechazos y las interrupciones.
Acordar las condiciones de prueba, las normas de recuento y la base temporal antes de realizar las pruebas. Un protocolo permite comparar los resultados de fábrica y de la planta y evita que una lectura puntual de velocidad máxima se confunda con una producción sostenida.
Establecer el punto de recuento final para la producción real
Un sistema completo de embotellado puede abarcar el tratamiento del agua, el soplado de botellas, el enjuague, el llenado, el taponado, el etiquetado, la inspección y el embalaje secundario.
No todos los proyectos incluyen todas las etapas, por lo que los límites de la prueba deben coincidir con el equipo suministrado y la producción que necesita el comprador.
Elige un punto de recuento final que represente el resultado acordado. Dependiendo del proyecto, este puede ser el número de botellas llenas aceptadas tras la inspección, las botellas etiquetadas o las cajas comercializables completas tras el embalaje.
Especifique el punto de forma explícita en lugar de utilizar la expresión imprecisa «producción de la línea».
Defina qué requisitos de calidad debe cumplir una unidad para que se considere una producción válida. Una botella que no supere las comprobaciones acordadas de nivel de llenado, tapón, etiqueta, codificación o embalaje no debe contabilizarse como unidad comercializable.
Si se informan cajas, registre por separado los recuentos a nivel de botella y a nivel de caja cuando sea útil. No los combine en una sola tasa y tenga en cuenta las cajas incompletas que queden al final de la prueba.
Distinguir entre la velocidad nominal y la producción válida
La velocidad nominal es un valor de referencia, no una prueba de lo que una línea completa producirá en condiciones normales de funcionamiento.
Puede referirse a una sola máquina en condiciones específicas, mientras que la producción vendible depende de las etapas conectadas y de sus interacciones.
La producción bruta cuenta las unidades procesadas o completadas en el límite elegido antes de las deducciones por calidad. La producción válida cuenta únicamente las unidades que cumplen los criterios acordados de producto y embalaje. Ambas cifras son útiles, pero cada una tiene un propósito distinto.
| Métrica | Definición | Valor práctico |
| Velocidad nominal | Velocidad nominal en condiciones especificadas | Referencia del equipo |
| Producción bruta | Unidades contabilizadas antes de las deducciones por calidad | Producción total |
| Producción de calidad | Unidades aceptadas según los criterios acordados | Producción comercializable |
| Índice de producción en buen estado | Unidades aceptadas divididas por el tiempo establecido | Comparación de la producción |
Indique siempre la unidad y el periodo junto a la tasa comunicada, como botellas en buen estado por hora o cajas aceptadas por turno. Una cifra sin un límite de recuento ni un denominador temporal es difícil de verificar.
No se debe dar por sentado que la velocidad de la llenadora equivale a la capacidad total de la línea. Las cintas transportadoras, la alimentación de tapones, el etiquetado, la inspección, el espacio de acumulación y el embalaje pueden limitar el rendimiento final, incluso cuando la propia llenadora funciona a gran velocidad.
Acordar las condiciones de las pruebas FAT y SAT
Una prueba de aceptación en fábrica (FAT) comprueba el equipo en la fábrica según un protocolo acordado previamente.
Una prueba de aceptación in situ (SAT) comprueba el sistema instalado en las condiciones del emplazamiento, que pueden diferir en cuanto a servicios públicos, distribución, materiales y suministro previo.
Para ambas pruebas, documente el formato y el material de la botella, el tapón, la etiqueta, la configuración del embalaje, la calidad del agua y las condiciones relevantes de los servicios públicos.
Especifique qué sistemas opcionales se incluyen, como el pretratamiento o el tratamiento por ósmosis inversa (RO), ultrafiltración (UF) o nanofiltración (NF), y si el soplado y el envasado están incluidos en el alcance.
Defina los límites de aceptación, el método de recuento, los criterios de calidad, las exclusiones previstas y el tratamiento de la puesta en marcha antes de la prueba. Acuerde cómo se registrarán las interrupciones, la escasez de material y las desviaciones, de modo que los resultados no se ajusten de manera informal posteriormente.
El protocolo debe distinguir entre una comprobación funcional y la verificación del caudal o las pruebas de funcionamiento continuado. Una breve observación puede demostrar que el equipo funciona, pero por sí sola no puede establecer una producción representativa a lo largo de un periodo de producción más prolongado.
Utilice las mismas definiciones para los informes de fábrica y de planta siempre que sea posible. Si las condiciones de la planta difieren —por ejemplo, debido a un formato de envase diferente o al suministro de servicios públicos—, registre la diferencia antes de comparar los resultados.
Compruebe si hay cuellos de botella en toda la línea
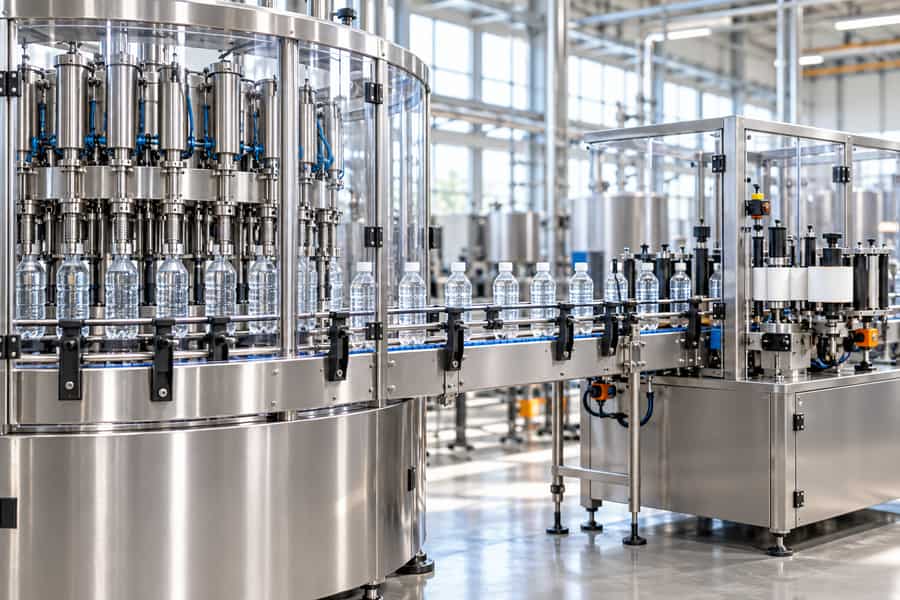
La producción real viene determinada por el proceso conectado, no simplemente por la máquina con la velocidad nominal más alta. Una sola etapa con limitaciones puede restringir el rendimiento, mientras que las paradas breves en varias etapas pueden agravar las pérdidas.
Cuando se incluyan el tratamiento y el almacenamiento de agua, confirme que se dispone de agua tratada con la calidad y el caudal requeridos. Registre las interrupciones causadas por un suministro inadecuado, un mal funcionamiento del sistema de tratamiento o limitaciones de almacenamiento.
Cuando se incluya el soplado de botellas, compruebe si los envases llegan con la regularidad suficiente para permitir el llenado.
Los atascos, los envases rechazados, los cambios de formato o una falta de sincronización entre las velocidades de soplado y llenado pueden hacer que la llenadora tenga que esperar o provocar una acumulación excesiva.
En las fases de enjuague, llenado y taponado, observe tanto el funcionamiento sostenido como la velocidad máxima. Registre las paradas causadas por la manipulación de botellas, el suministro de tapones, el control del llenado, los rechazos y las transferencias entre máquinas.
Los equipos posteriores merecen la misma atención.
Las etiquetadoras, los sistemas de inspección, las encajadoras, las empaquetadoras de cajas y los equipos de paletización pueden limitar la producción final incluso cuando las máquinas situadas en las fases anteriores siguen funcionando.
Compruebe si las cintas transportadoras de acumulación proporcionan suficiente capacidad de almacenamiento y si las paradas en las fases posteriores acaban deteniendo el llenado.
Brenu suministra líneas de embotellado de agua personalizables que pueden incluir pretratamiento, opciones de RO/UF/NF, almacenamiento de agua purificada, enjuague, llenado, taponado y envasado posterior.
Dado que no todas las opciones son estándar, evalúe únicamente las etapas incluidas en el proyecto y el alcance de las pruebas acordado.
Conciliar recuentos, trabajo en curso y productos rechazados
Una cifra de producción fiable debe estar respaldada por recuentos que concuerden a lo largo de toda la línea.
Registre el trabajo en curso (WIP) inicial y final en los puntos de acumulación pertinentes, especialmente cuando las unidades puedan permanecer entre máquinas al finalizar la prueba.
Registre las unidades que entran y salen de las etapas clave, junto con las unidades aceptadas, los rechazos, las muestras y las unidades que requieren reelaboración. Si una unidad pasa por una etapa más de una vez, asegúrese de que no se cuente como varios productos terminados.
Al registrar las pérdidas, separe los rechazos por calidad del producto, los daños por manipulación y los defectos de embalaje. Estas categorías ayudan a localizar los problemas, pero cada unidad debe deducirse solo una vez del recuento final de producción en buen estado.
En la fase final, concilie las unidades contadas con la producción aceptada, los rechazos, las muestras, el reacondicionamiento y el trabajo en curso (WIP) sin resolver, según el protocolo acordado. Investigue las diferencias inexplicables entre los contadores de las máquinas y los recuentos finales antes de aprobar el resultado.
No cuentes las botellas sin terminar ni las cajas incompletas como producción vendible simplemente porque hayan entrado en la línea de producción.
Registre su estado y aplique la regla acordada para el final de la prueba, especialmente si el producto permanece en las cintas transportadoras o dentro de los equipos de embalaje.
Definir el denominador de tiempo antes de calcular una tasa
La misma cantidad de producto en buen estado puede generar tasas horarias diferentes en función de la base temporal. Cada informe debe indicar su denominador para que los lectores puedan distinguir la producción durante todo el intervalo de la producción mientras la línea está en funcionamiento.
El tiempo transcurrido de la prueba es el intervalo completo entre las marcas de tiempo de inicio y fin acordadas. Incluye las interrupciones que se producen dentro de ese intervalo y resulta útil para evaluar la producción a lo largo de todo el periodo de prueba.
El tiempo de producción planificado es el intervalo de producción programado, tras deducir únicamente las exclusiones permitidas explícitamente por el protocolo. No se deben eliminar automáticamente las pausas, los cambios de línea, la limpieza u otras actividades programadas; se debe indicar cuáles se incluyen y cuáles se excluyen.
El tiempo de funcionamiento es la parte de la ventana de producción definida en la que la línea está en funcionamiento. Ayuda a evaluar la producción durante el funcionamiento, pero la tasa de tiempo de funcionamiento por sí sola oculta los efectos de las paradas, a menos que también se informe del tiempo de inactividad.
Registre las horas de inicio y fin, las exclusiones acordadas, los intervalos de tiempo de funcionamiento y los incidentes de tiempo de inactividad. Aplique las mismas reglas a cada resultado que se compare y no cambie los denominadores a mitad de un informe.
Divida las unidades aceptadas por la base de tiempo indicada y etiquete el resultado con claridad. Puede resultar útil informar tanto de una tasa de ventana completa como de una tasa de tiempo de funcionamiento si se explican explícitamente sus diferentes significados.
Realizar una prueba de producción sostenida y representativa
Una prueba representativa debe reflejar las condiciones de funcionamiento que se espera que la línea gestione, en lugar de una demostración temporal a velocidad máxima.
Acordar el formato del producto, la calidad del agua, las especificaciones de los envases, la configuración del embalaje y los parámetros de funcionamiento antes de que comience la prueba.
El protocolo de prueba debe definir cómo se gestionan la puesta en marcha, la estabilización, los cambios de formato y las interrupciones.
Estos eventos pueden afectar de manera significativa a la producción, por lo que su inclusión o exclusión debe seguir normas documentadas, en lugar de decisiones tomadas una vez conocidos los resultados.
Elija un periodo de prueba que proporcione pruebas significativas del funcionamiento sostenido en las condiciones acordadas.
No existe una duración universal obligatoria para las pruebas; el período adecuado depende de los objetivos de aceptación, el patrón de producción, la configuración del equipo y las limitaciones operativas prácticas.
Durante la prueba, recopile recuentos de producción con marca de tiempo y datos operativos en los límites de recuento acordados. Registre cualquier cambio en los ajustes de la máquina, intervenciones temporales, sustituciones de materiales o condiciones de funcionamiento que puedan influir en el resultado.
En el caso de una línea de embotellado de agua Brenu configurable, el alcance de la prueba debe identificar qué etapas de tratamiento, almacenamiento, enjuague, llenado, taponado y embalaje se incluyen. Esto evita que un resultado se atribuya a equipos o funciones ajenos al alcance de suministro acordado.
Registrar los tiempos de inactividad e identificar sus causas
Los registros de tiempos de inactividad explican por qué la producción medida es inferior a la tasa esperada. La cifra total de tiempo de inactividad es útil, pero los registros basados en las causas ayudan a los ingenieros a distinguir las averías de los equipos de las limitaciones de suministro, los problemas de calidad y las actividades de producción planificadas.
Para cada incidente, registra la hora de inicio, la hora de finalización, la duración, la máquina afectada, la causa observada y la medida correctiva. Si la causa sigue sin estar clara, márcala como «sin confirmar» en lugar de asignarle una explicación sin fundamento.
Utilice un sistema de clasificación coherente a lo largo de toda la prueba. Las categorías pueden incluir paradas planificadas, fallos imprevistos de los equipos, paradas menores, interrupciones del suministro en las fases anteriores, bloqueos en las fases posteriores, retenciones relacionadas con la calidad y cambios de formato.
Cuando varias máquinas se detengan a la vez, identifica el evento desencadenante cuando haya pruebas que lo respalden.
Por ejemplo, un fallo en la máquina de envasado puede acabar deteniendo la llenadora, pero registrar cada máquina afectada como un fallo desencadenante independiente distorsionaría el análisis.
Revisa el tiempo de inactividad junto con los recuentos de producción y los registros de trabajo en curso (WIP). Esto facilita determinar si una parada redujo la producción final, generó una acumulación temporal o desplazó el producto sin terminar más allá del límite de la prueba.
Evalúa el OEE junto con la producción de productos conformes
La Eficacia Global de los Equipos (OEE) proporciona una medida combinada de la disponibilidad, el rendimiento operativo y la calidad del producto. Resulta útil para comprender las pérdidas de producción, pero debe complementar —y no sustituir— la tasa de producción de productos conformes medida directamente.
La disponibilidad se determina dividiendo el tiempo de funcionamiento por el tiempo de producción previsto.
El rendimiento se calcula dividiendo el total de unidades producidas entre la producción ideal acordada para el tiempo de funcionamiento real, y la calidad se calcula dividiendo las unidades aceptadas entre el total de unidades producidas.
La tasa ideal debe acordarse para el formato de envase y la configuración operativa específicos. Una tasa establecida para un tamaño de botella o una disposición de envasado no debe aplicarse automáticamente a otro formato sin justificación.
Utilice un límite de recuento acordado para las unidades brutas y aceptadas, y concilie el trabajo en curso (WIP) inicial y final antes de calcular estos factores. Mezclar los contadores de diferentes etapas puede distorsionar el resultado.
Considere el siguiente ejemplo ilustrativo. Todas las cifras se utilizan únicamente para demostrar el cálculo y no constituyen especificaciones de Brenu, rendimiento verificado del equipo ni garantías.
| Sistema métrico | Cálculo ilustrativo | Resultado |
| Tiempo de producción previsto | Intervalo de prueba supuesto | 4 horas |
| Tiempo de ejecución | Tiempo de funcionamiento previsto | 3,5 horas |
| Tasa ideal | Rendimiento acordado a modo ilustrativo | 7.000 botellas/hora |
| Producción bruta | Total de botellas producidas | 22 400 |
| Producción válida | Botellas aceptadas | 21 000 |
| Disponibilidad | 3,5 ÷ 4 × 100 % | 87,5 % |
| Rendimiento | 22 400 ÷ (7 000 × 3,5) × 100 % | 91,4286 % |
| Calidad | 21 000 ÷ 22 400 × 100 % | 93,75 % |
| OEE | 87,5 % × 91,4286 % × 93,75 % | 75 % |
| Producción efectiva por hora prevista | 21 000 ÷ 4 | 5 250 botellas/hora |
| Rendimiento adecuado por hora de funcionamiento | 21 000 ÷ 3,5 | 6.000 botellas/hora |
El ejemplo muestra por qué el OEE y la tasa de producción válida deben presentarse conjuntamente.
El OEE resume tres categorías de pérdidas, mientras que la producción válida por hora planificada indica directamente cuántas botellas aceptadas ha entregado la línea durante el intervalo de producción programado.
El rendimiento utiliza la producción bruta porque las pérdidas por calidad se contabilizan por separado en el factor de calidad.
Si se restaran las botellas rechazadas de la producción bruta antes de calcular el rendimiento y, a continuación, se volviera a aplicar el factor de calidad, se contabilizaría dos veces la misma pérdida por calidad.
Del mismo modo, no se debe restar el tiempo de inactividad dos veces al calcular la disponibilidad. El tiempo de funcionamiento ya excluye los periodos de inactividad del tiempo de producción planificado, por lo que el cálculo de la disponibilidad debe utilizar los valores de tiempo medidos de forma coherente.
Recopilar las pruebas de aceptación
Una decisión de aceptación debe basarse en registros trazables, en lugar de en un único contador visible o en un total de producción escrito a mano.
Las pruebas deben permitir a ambas partes reproducir los cálculos y comprender cualquier diferencia respecto a la producción esperada.
Comience por el protocolo de prueba acordado, incluyendo los límites del equipo, el formato del producto, las condiciones de funcionamiento, el ritmo ideal, los criterios de calidad, las definiciones de tiempo y las normas de exclusión. Conserve la versión aprobada para que se puedan identificar los cambios posteriores.
Incluya las lecturas de los contadores de la máquina con marca de tiempo, los recuentos finales aceptados, los registros de rechazos, el trabajo en curso (WIP) inicial y final, y los registros de tiempo de inactividad. Cuando los contadores no coincidan, documente la discrepancia y explique cómo se concilió el recuento final.
Registre los cálculos de la producción bruta, la producción válida, el rendimiento de la producción válida, la disponibilidad, el rendimiento, la calidad y el OEE, cuando proceda. Indique explícitamente las unidades y los denominadores de tiempo, y conserve los valores subyacentes en lugar de presentar únicamente porcentajes.
El expediente de pruebas también debe identificar las desviaciones en las pruebas, los fallos no resueltos, las medidas correctivas y cualquier circunstancia que haya impedido una evaluación representativa. Las fotografías, los registros de los operadores y los registros del sistema de control pueden respaldar los resultados cuando sean pertinentes y estén disponibles.
Acuerdo sobre los criterios de aceptación y la repetición de las pruebas
Los criterios de aceptación deben establecerse antes de la prueba, no crearse a posteriori para ajustarse al resultado observado.
Pueden referirse a la tasa de producción satisfactoria, la calidad del producto, la calidad del embalaje, las condiciones de funcionamiento requeridas y el equipo incluido en el alcance acordado.
Definir cómo se gestionarán las interrupciones ajenas al control del proveedor del equipo. Los problemas de suministro de agua, la falta de disponibilidad de materiales de embalaje o la inestabilidad de los servicios públicos pueden afectar a una prueba, pero su tratamiento debe seguir el protocolo acordado y estar respaldado por pruebas.
Si una prueba no cumple un criterio, identifique la deficiencia específica antes de decidir las medidas correctivas.
Una baja tasa de producción de productos conformes causada por interrupciones repetidas en el suministro de tapones requiere una respuesta diferente a la causada por un número excesivo de rechazos o un suministro insuficiente de agua tratada.
Acuerde si el problema requiere un ajuste, mantenimiento, observación adicional o una nueva prueba. El alcance de la nueva prueba debe identificar el criterio afectado, las condiciones de funcionamiento pertinentes, el método de medición y las pruebas necesarias para demostrar el resultado.
Siempre que sea posible, conserve los resultados originales de la prueba junto con los de la repetición. Sustituir un resultado fallido por otro posterior satisfactorio sin explicación debilita la trazabilidad y puede ocultar problemas recurrentes.
El registro de aceptación final debe indicar qué criterios se han cumplido, cuáles siguen sin resolverse y si se requieren medidas adicionales.
Cualquier aceptación condicional o desviación debe documentarse y ser aprobada por las partes responsables con arreglo al proceso contractual acordado.