
Проверяйте фактическую производительность, подсчитывая количество принятых тары на согласованном конечном этапе, а не полагаясь на скорость, указанную на заводской табличке розливного оборудования. Производительность всей линии также зависит от поставок, качества продукции, брака и перебоев в работе.
Перед началом испытаний согласуйте условия испытаний, правила подсчёта и временные рамки. Протокол позволяет сопоставлять результаты, полученные на заводе и на объекте, и предотвращает ошибочное толкование кратковременного пикового показателя скорости как показателя устойчивого производства.
Определите конечную точку подсчёта для фактической производительности
Полная система розлива может включать в себя очистку воды, выдув бутылок, ополаскивание, розлив, укупорку, этикетирование, контроль качества и вторичную упаковку.
Не каждый проект включает все эти этапы, поэтому границы испытаний должны соответствовать поставляемому оборудованию и объему продукции, необходимому покупателю.
Выберите конечную точку подсчёта, которая отражает согласованный конечный результат. В зависимости от проекта это могут быть принятые накладные на наполненные бутылки после контроля качества, бутылки с этикетками или готовые товарные ящики после упаковки.
Укажите эту точку чётко, а не используйте расплывчатое выражение «производительность линии».
Определите, каким требованиям к качеству должна соответствовать единица продукции, чтобы считаться годной. Бутылка, не прошедшая согласованные проверки уровня наполнения, крышки, этикетки, маркировки или упаковки, не должна учитываться в качестве товарной единицы.
При отчетности по ящикам, по возможности, регистрируйте количество бутылок и ящиков отдельно. Не объединяйте их в один показатель и учитывайте неполные ящики, оставшиеся в конце испытания.
Разграничивайте номинальную скорость и количество годной продукции
Номинальная скорость является эталонным значением, а не доказательством того, что полная линия обеспечит при нормальной работе.
Она может характеризовать работу одной машины в определенных условиях, тогда как объем пригодной к продаже продукции зависит от связанных с ней этапов и их взаимодействия.
Общий объем производства учитывает количество единиц, обработанных или завершенных на выбранном этапе до вычета брака. Объем годной продукции учитывает только единицы, соответствующие согласованным критериям качества продукции и упаковки. Оба показателя полезны, но каждый из них служит своей цели.
| Метрическая система | Определение | Практическое значение |
| Номинальная скорость | Номинальная скорость при заданных условиях | Справочные данные оборудования |
| Валовая производительность | Количество единиц, учтенных до вычета по качеству | Общая производительность |
| Выход годного продукта | Количество единиц, принятых в соответствии с согласованными критериями | Реализуемая продукция |
| Коэффициент отбраковки | Количество принятых единиц, деленное на установленное время | Сравнение объемов производства |
Всегда указывайте единицу измерения и период рядом с указанной производительностью, например, количество годных бутылок в час или количество принятых ящиков за смену. Цифру без указания единицы измерения и временного знаменателя трудно проверить.
Не следует предполагать, что скорость розлива равна полной производительности линии. Конвейеры, подача крышек, этикетирование, контроль качества, зона накопления и упаковка могут ограничивать конечный объем производства, даже если сама розливная машина работает быстро.
Согласовать условия FAT и SAT
Заводские приемочные испытания (FAT) позволяют проверить оборудование на заводе в соответствии с заранее согласованным протоколом.
Приемочное испытание на объекте (SAT) проверяет установленную систему в условиях объекта, которые могут отличаться по инженерным сетям, планировке, материалам и исходным ресурсам.
Для обоих испытаний необходимо задокументировать формат и материал бутылок, крышки, этикетки, конфигурацию упаковки, качество воды и соответствующие условия инженерных сетей.
Укажите, какие дополнительные системы включены, например системы предварительной очистки или очистки методами обратного осмоса (RO), ультрафильтрации (UF) или натриевой фильтрации (NF), а также входят ли в объем работ выдув бутылок и упаковка.
Определите границы приемки, метод подсчета, критерии качества, запланированные исключения и порядок проведения пуско-наладочных работ перед испытанием. Согласуйте порядок регистрации перерывов, нехватки материалов и отклонений, чтобы результаты не корректировались неофициально впоследствии.
В протоколе следует проводить различие между функциональной проверкой, проверкой производительности и испытанием на продолжительную работу. Кратковременное наблюдение может показать, что оборудование работает, но само по себе не может подтвердить репрезентативную производительность в течение более длительного производственного периода.
По возможности используйте одинаковые определения для отчетности на заводе и на объекте. Если условия на объекте отличаются — например, из-за другого формата тары или особенностей подачи коммунальных ресурсов — зафиксируйте эти различия перед сравнением результатов.
Проверьте всю линию на наличие узких мест
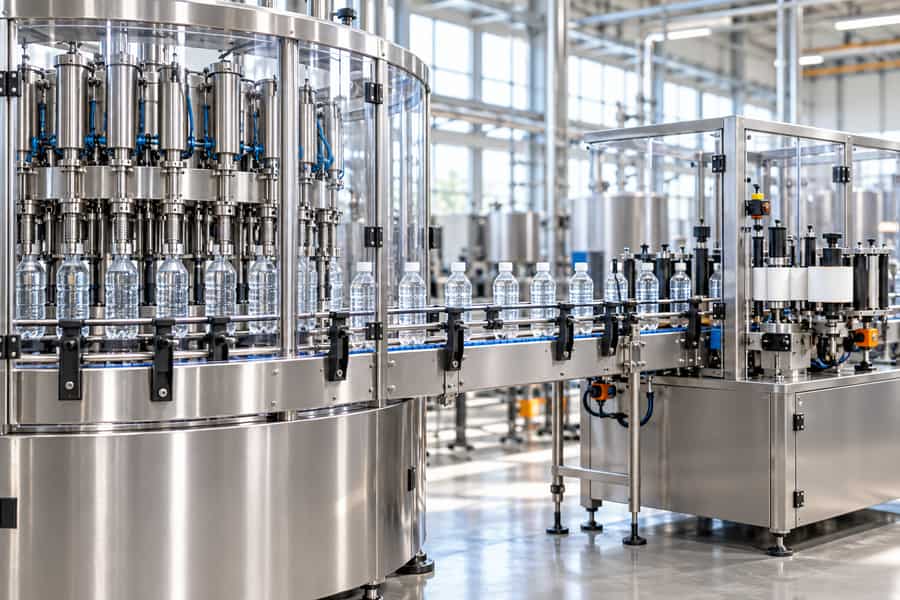
Фактическая производительность зависит от всего технологического процесса в целом, а не только от машины с самой высокой номинальной скоростью. Даже один узкий участок может ограничивать пропускную способность, а кратковременные остановки на нескольких участках могут усугубить потери.
Если в процесс входят очистка и хранение воды, убедитесь, что очищенная вода доступна с требуемым качеством и расходом. Фиксируйте перебои, вызванные недостаточным снабжением, сбоями в работе системы очистки или ограничениями хранения.
Если в линию входит выдув бутылок, проверьте, поступают ли тары достаточно стабильно для обеспечения розлива.
Заторы, бракованная тара, смены формата или несоответствие скоростей выдувания и розлива могут привести к простою розливного оборудования или к образованию избыточного скопления тары.
На этапах промывки, розлива и укупорки следите как за непрерывностью работы, так и за пиковой скоростью. Регистрируйте остановки, вызванные обработкой бутылок, подачей крышек, контролем розлива, браком и перемещением между машинами.
Не меньшего внимания заслуживает последующее оборудование.
Этикетировочные машины, системы контроля качества, картонные упаковщики, упаковщики в ящики и оборудование для паллетирования могут ограничивать выпуск готовой продукции, даже если машины, расположенные выше по технологической цепочке, продолжают работать.
Проверьте, обеспечивают ли накопительные конвейеры достаточный буфер и не приводят ли остановки последующего оборудования в конечном итоге к остановке розлива.
Компания Brenu поставляет настраиваемые линии розлива воды, которые могут включать в себя системы предварительной очистки, опции обратного осмоса (RO), ультрафильтрации (UF) и нанофильтрации (NF), резервуары для хранения очищенной воды, промывку, розлив, укупорку и последующую упаковку.
Поскольку не все опции являются стандартными, оценивайте только те этапы, которые включены в проект и согласованный объем испытаний.
Сверка подсчётов, незавершённого производства и брака
Надежные данные о выпуске должны подкрепляться подсчетами, согласованными по всей линии.
Регистрируйте начальные и конечные объемы незавершенного производства (WIP) в соответствующих точках накопления, особенно если по окончании испытаний единицы продукции могут оставаться между машинами.
Регистрируйте единицы, поступающие на ключевые этапы и покидающие их, наряду с принятыми единицами, браком, образцами и переделываемой продукцией. Если единица проходит через этап более одного раза, убедитесь, что она не учитывается как несколько готовых изделий.
При учете потерь разделяйте брак по качеству продукции, повреждения при транспортировке и дефекты упаковки. Эти категории помогают выявлять проблемы, но каждая единица должна вычитаться из итогового количества отгруженной годной продукции только один раз.
На конечной границе сведите подсчитанные единицы с принятой продукцией, браком, образцами, переработкой и нерешенной незавершенной продукцией в соответствии с согласованным протоколом. Перед утверждением результата расследуйте необъяснимые расхождения между счетчиками станков и итоговыми подсчетами.
Не учитывайте незавершенные бутылки или неполные ящики в качестве товарной продукции только потому, что они поступили на линию.
Зафиксируйте их статус и примените согласованное правило завершения проверки, особенно если продукция остается на конвейерах или внутри упаковочного оборудования.
Определите временной знаменатель перед расчётом производительности
Одно и то же количество качественной продукции может давать разные почасовые показатели в зависимости от временной базы. В каждом отчете следует указывать его знаменатель, чтобы читатели могли отличать объем продукции за весь период тестирования от объема продукции, произведенной за время работы линии.
Прошедшее время испытаний — это полный интервал между согласованными временными метками начала и окончания. Оно включает в себя перерывы, произошедшие в течение этого интервала, и полезно для оценки объема продукции за весь период испытаний.
Планируемое время производства — это запланированный производственный интервал, из которого исключены только те перерывы, которые явно разрешены протоколом. Не следует автоматически исключать перерывы, переналадку, очистку или другие запланированные действия; необходимо указать, какие из них включены, а какие исключены.
Время работы — это часть заданного производственного окна, в течение которой линия находится в рабочем состоянии. Оно помогает оценить объем продукции во время работы, однако показатель производительности за время работы сам по себе не отражает последствий остановок, если не указывается также время простоя.
Регистрируйте время начала и окончания, согласованные исключения, интервалы рабочего времени и события простоя. Применяйте одинаковые правила к каждому сравниваемому результату и не меняйте знаменатель в середине отчета.
Разделите количество принятых единиц на указанную временную базу и четко обозначьте результат. Указание как производительности за полный период, так и производительности за время работы может быть полезным, если их разные значения четко обозначены.
Проведите длительный репрезентативный производственный цикл
Репрезентативный цикл должен отражать рабочие условия, с которыми, как ожидается, будет сталкиваться линия, а не быть временной демонстрацией работы на максимальной скорости.
Перед началом испытаний согласуйте формат продукции, качество воды, технические характеристики тары, конфигурацию упаковки и рабочие параметры.
В протоколе испытаний должно быть определено, как будут рассматриваться запуск, стабилизация, смены формата и перерывы.
Эти события могут существенно повлиять на производительность, поэтому их включение или исключение должно осуществляться в соответствии с задокументированными правилами, а не на основе решений, принятых после получения результатов.
Выберите период испытаний, который обеспечит достоверные данные о непрерывной работе в согласованных условиях.
Универсальной обязательной продолжительности испытаний не существует; подходящий период зависит от целей приемочных испытаний, схемы производства, конфигурации оборудования и практических эксплуатационных ограничений.
В ходе цикла собирайте данные о количестве произведенной продукции с отметкой времени и эксплуатационные данные в согласованных точках подсчета. Регистрируйте любые изменения настроек оборудования, временные вмешательства, замену материалов или условия эксплуатации, которые могут повлиять на результат.
Для настраиваемой линии розлива воды Brenu в объеме испытаний должно быть указано, какие этапы — очистки, хранения, промывки, розлива, укупорки и упаковки — включены в испытания. Это предотвращает приписание результата оборудованию или функциям, выходящим за пределы согласованного объема поставки.
Регистрируйте простои и выявляйте их причины
Записи о простоях объясняют, почему измеренная производительность ниже ожидаемого уровня. Общий показатель времени простоя полезен, но записи с указанием причин помогают инженерам отличать неисправности оборудования от ограничений по поставкам, проблем с качеством и запланированных производственных мероприятий.
Для каждого события фиксируйте время начала, время окончания, продолжительность, затронутое оборудование, наблюдаемую причину и корректирующие меры. Если причина остается неопределённой, отметьте её как «неподтверждённую», а не присваивайте ей необоснованное объяснение.
Используйте единую систему классификации на протяжении всего тестирования. Категории могут включать запланированные остановки, незапланированные отказы оборудования, незначительные остановки, перебои в поставках на входе, заторы на выходе, остановки, связанные с качеством, и изменения формата.
Если одновременно останавливаются несколько машин, определите инициирующее событие, если это подтверждается фактами.
Например, неисправность упаковочной машины может в конечном итоге привести к остановке розливной машины, но фиксация каждой затронутой машины в качестве отдельной инициирующей неисправности исказит анализ.
Анализируйте простои наряду с данными о объемах производства и записями о незавершенном производстве (WIP). Это упрощает определение того, привела ли остановка к снижению конечного объема выпуска, создала ли она временное накопление продукции или привела к переносу незавершенной продукции за пределы периода тестирования.
Оценивайте OEE наряду с объемом отгрузки годной продукции
Общая эффективность оборудования (OEE) представляет собой комбинированный показатель готовности к работе, эксплуатационных характеристик и качества продукции. Она полезна для понимания производственных потерь, но должна дополнять — а не заменять — непосредственно измеряемый показатель доли годной продукции.
Доступность определяется путем деления времени работы на запланированное производственное время.
Производительность рассчитывается путем деления общего количества произведенных единиц на согласованный идеальный объем производства для фактического времени работы, а качество — путем деления количества принятых единиц на общее количество произведенных единиц.
Идеальный показатель должен быть согласован для конкретного формата тары и конфигурации оборудования. Показатель, установленный для одного размера бутылки или схемы упаковки, не должен автоматически применяться к другому формату без обоснования.
Используйте одну согласованную границу подсчета для общего количества единиц и количества принятых единиц, а также сверите начальные и конечные запасы незавершенного производства перед расчетом этих показателей. Смешивание показателей с разных этапов может исказить результат.
Рассмотрим следующий наглядный пример. Все цифры приведены исключительно для демонстрации расчёта и не являются техническими характеристиками Brenu, подтверждёнными показателями производительности оборудования или гарантиями.
| Метрическая система | Наглядный расчет | Результат |
| Планируемое время производства | Предполагаемое время тестирования | 4 часа |
| Время работы | Предполагаемое время работы | 3,5 часа |
| Идеальная скорость | Согласованная ориентировочная производительность по формату | 7 000 бутылок/час |
| Общий объем производства | Общее количество произведенных бутылок | 22 400 |
| Выход годного продукта | Принятые бутылки | 21 000 |
| Доступность | 3,5 ÷ 4 × 100 % | 87,5 % |
| Производительность | 22 400 ÷ (7 000 × 3,5) × 100 % | 91,4286 % |
| Качество | 21 000 ÷ 22 400 × 100 % | 93,75 % |
| OEE | 87,5 % × 91,4286 % × 93,75 % | 75 |
| Производительность за один запланированный час | 21 000 ÷ 4 | 5 250 бутылок/час |
| Производительность при нормальном режиме работы за час | 21 000 ÷ 3,5 | 6 000 бутылок/час |
Этот пример показывает, почему показатели OEE и производительности должны указываться вместе.
OEE обобщает три категории потерь, тогда как показатель количества годной продукции за запланированный час напрямую указывает, сколько бутылок, соответствующих требованиям, линия выпустила в течение запланированного производственного интервала.
Для оценки производительности используется валовая производительность, поскольку потери, связанные с качеством, учитываются отдельно в коэффициенте качества.
Если перед расчётом показателя производительности вычесть бракованные бутылки из валового объёма производства, а затем снова применить коэффициент качества, то потери, связанные с качеством, будут учтены дважды.
Точно так же не следует дважды вычитать время простоя при расчете коэффициента готовности. Время работы уже не включает периоды, когда линия не работала в течение запланированного производственного времени, поэтому при расчете коэффициента готовности следует последовательно использовать измеренные значения времени.
Сбор доказательств приемки
Решение о приемке должно основываться на отслеживаемых записях, а не на показаниях одного счетчика или рукописной итоговой цифре объема производства.
Доказательства должны позволять обеим сторонам воспроизвести расчеты и понять любые отклонения от ожидаемого объема выпуска.
Начните с согласованного протокола испытаний, включая границы оборудования, формат продукции, условия эксплуатации, идеальную производительность, критерии качества, определения времени и правила исключений. Сохраните утвержденную версию, чтобы впоследствии можно было выявить внесенные изменения.
Включите показания счетчиков оборудования с отметками времени, окончательные принятые подсчёты, записи об отбраковке, данные о незавершённом производстве на начало и конец смены, а также журналы простоев. В случае расхождений в показаниях счетчиков зафиксируйте несоответствие и объясните, как был согласован окончательный подсчёт.
Записывайте расчеты валового выхода, выхода годной продукции, производительности годной продукции, коэффициента готовности, эффективности, качества и OEE (коэффициента общей эффективности оборудования), где это применимо. Четко указывайте единицы измерения и временные знаменатели, а также сохраняйте исходные значения, а не предоставляйте только процентные показатели.
В пакете доказательств также должны быть указаны отклонения по результатам испытаний, неустраненные неисправности, корректирующие действия и любые условия, препятствовавшие проведению репрезентативной оценки. Фотографии, журналы операторов и записи систем управления могут подтвердить выводы, если это уместно и возможно.
Согласование критериев приемки и повторного тестирования
Критерии приемки должны быть установлены до начала испытаний, а не создаваться после них с целью приведения их в соответствие с полученными результатами.
Они могут касаться коэффициента отбраковки, качества продукции, качества упаковки, требуемых условий эксплуатации и оборудования, включенного в согласованный объем работ.
Определите, как будут устраняться сбои, не зависящие от поставщика оборудования. Проблемы с водоснабжением, отсутствие упаковочных материалов или нестабильная работа инженерных сетей могут повлиять на испытания, но их устранение должно осуществляться в соответствии с согласованным протоколом и подтверждающими доказательствами.
Если испытание не соответствует какому-либо критерию, необходимо выявить конкретный недостаток, прежде чем принимать решение о корректирующих действиях.
Низкий процент отбракованной продукции, вызванный повторяющимися перебоями в подаче крышек, требует иного реагирования, чем тот, который вызван чрезмерным количеством брака или недостаточной подачей очищенной воды.
Согласуйте, требует ли данная проблема корректировки, технического обслуживания, дополнительного наблюдения или повторного испытания. В объеме повторного испытания должны быть указаны затронутый критерий, соответствующие условия эксплуатации, метод измерения и доказательства, необходимые для подтверждения результата.
Если это целесообразно, сохраняйте исходные результаты испытаний наряду с результатами повторного испытания. Замена неудовлетворительного результата более поздним удовлетворительным результатом без объяснения ослабляет прослеживаемость и может скрыть повторяющиеся проблемы.
В окончательном акте приемки должно быть указано, какие критерии были выполнены, какие остаются нерешенными и требуются ли дальнейшие действия.
Любая условная приемка или отклонение должны быть задокументированы и утверждены ответственными сторонами в соответствии с согласованной договорной процедурой.