
Assurer la maintenance des moules de bouteilles en PET grâce à un nettoyage contrôlé, des inspections, l’entretien du circuit de refroidissement, une manipulation correcte et des registres d’entretien traçables. Réparer un moule lorsque des interventions réalisées par du personnel qualifié permettent de rétablir la géométrie, le fonctionnement et la qualité des bouteilles requis, à un coût total acceptable. Le remplacer lorsque des dommages, l’usure, une conception obsolète ou des arrêts de production répétés rendent impossible une remise en état fiable.
Que doit couvrir un plan d’entretien des moules ?
Commencez par consulter les instructions du fournisseur du moule concernant le matériau utilisé, le traitement de surface, la construction et le système de montage. Définissez les contrôles de routine, les intervalles d’entretien, les méthodes de nettoyage autorisées et les tâches réservées à des réparateurs spécialisés. Adaptez la fréquence des inspections en fonction de l’historique d’exploitation et de l’état observé, plutôt que d’adopter un intervalle universel sans rapport avec le moule concerné.
Attribuez un identifiant à chaque jeu de moules ainsi qu’à chaque cavité ou composant de base concerné. Consignez la conception de la bouteille, la révision du plan, la machine compatible et la préforme approuvée. Cela évite que des pièces provenant de jeux d’apparence similaire ne soient mélangées lors de la maintenance ou du changement de série.
Reliez les registres de maintenance aux événements liés à la qualité des bouteilles et à la production. Des marques de surface récurrentes, des défauts spécifiques à une cavité, des variations de refroidissement et des temps de réglage plus longs peuvent révéler une détérioration avant une défaillance totale. Un registre de moules gagne en utilité lorsqu’il décrit le résultat du travail plutôt que la simple date à laquelle il a été effectué.
Quels contrôles doivent faire partie de l’inspection de routine ?
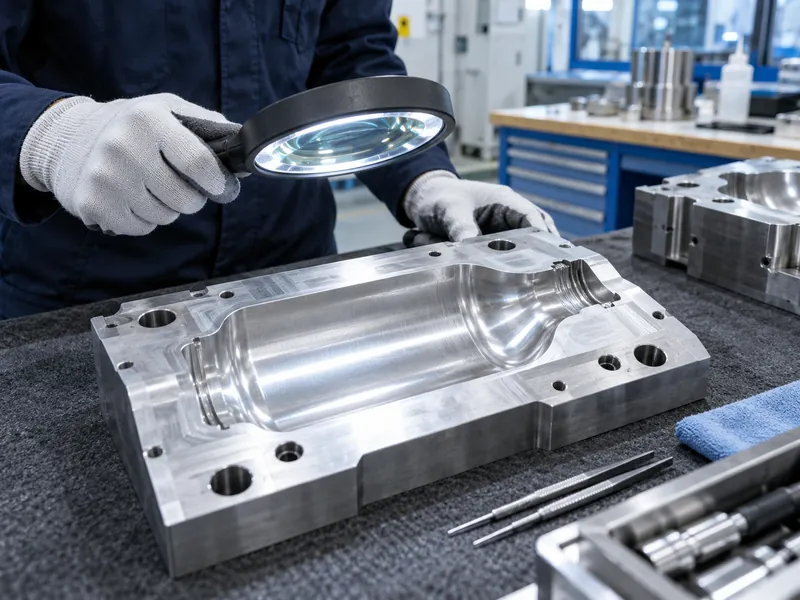
Inspectez les surfaces des cavités, les plans de joint, les repères de positionnement, les points de fixation, les composants de base, les évents, les joints d’étanchéité et les raccords de refroidissement accessibles. Recherchez les dépôts, la corrosion, les dommages dus à des chocs, les contacts anormaux et les signes de fuite. Comparez vos constatations avec des photographies de référence approuvées ou les registres d’inspection précédents.
Vérifiez les bouteilles produites par chaque cavité afin de détecter des marques récurrentes, des différences dimensionnelles et des changements de performance pertinents. Un défaut de surface apparaissant de manière répétée au même endroit peut orienter l’inspection de l’outillage. Ne partez pas du principe que chaque défaut de bouteille provient du moule ; des problèmes liés à la préforme, au chauffage, à l’air et à l’alignement peuvent produire des symptômes similaires.
| Zone d’inspection | Motif d’attention |
| Cavités et surfaces de séparation | Dépôts, rayures, usure et marques récurrentes sur les bouteilles |
| Éléments de positionnement et de fixation | Alignement, positionnement et fixation solide |
| Évents | Obstruction ou dommage affectant le bon fonctionnement du système de ventilation |
| Circuit de refroidissement | Fuites, obstructions, corrosion et altération des performances thermiques |
| Base et pièces remplaçables | Usure, identification correcte et bon fonctionnement ou bon positionnement |
Consignez la gravité et l’emplacement de chaque constat. Une tendance mesurée est plus informative que de répéter sans cesse qu’un moule semble usé. Signalez les dommages susceptibles d’affecter la sécurité de l’installation ou l’étanchéité à la pression conformément à la procédure du fournisseur.
Comment nettoyer les moules ?
Utilisez l’agent de nettoyage, l’outil et la méthode de contact approuvés pour la surface du moule. Éliminez les résidus sans rayer, arrondir ou attaquer chimiquement les caractéristiques fonctionnelles. Une méthode adaptée à un revêtement ou à un alliage peut en endommager un autre.
Distinguez clairement le nettoyage du polissage ou de l’usinage. Les opérations abrasives peuvent modifier la texture, les dimensions, les bords des évents et les surfaces de joint. Demandez conseil au fournisseur d’outillage avant de tenter d’éliminer un défaut en enlevant de la matière.
Protégez les orifices et les passages internes contre les débris lors du nettoyage externe. Après le nettoyage, inspectez la surface sous un éclairage approprié et vérifiez que tous les résidus ont été éliminés. Ne rétablissez la lubrification ou le traitement protecteur que lorsque le fournisseur le spécifie, en utilisant des matériaux compatibles avec l’application.
Appliquez les procédures d’isolation, de dépressurisation, de refroidissement et de levage de la machine avant toute intervention. Les moitiés de moule et les pièces associées peuvent être lourdes ou retenir la chaleur. Utilisez les points de manutention et les surfaces d’appui prévus à cet effet afin que l’entretien n’entraîne pas de nouveaux dommages.
Comment les canaux de refroidissement affectent-ils la durée de vie du moule ?
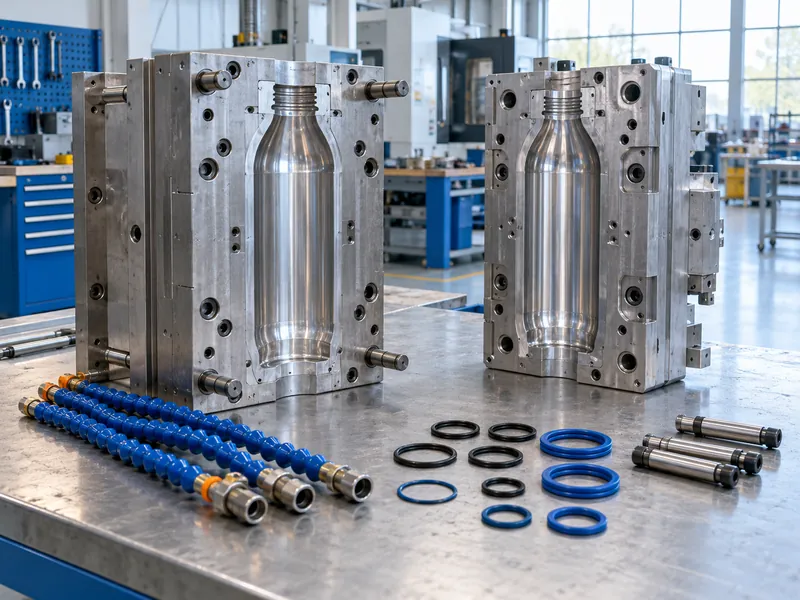
Les performances de refroidissement peuvent se détériorer en raison de dépôts, de corrosion, de raccords obstrués ou de flexibles endommagés. Surveillez les conditions d’alimentation et de retour ainsi que le débit des dérivations sous des charges de production comparables. Une altération de la qualité des bouteilles peut apparaître avant que l’écran du refroidisseur principal n’indique un problème.
Utilisez le programme de qualité et de traitement de l’eau approuvé par le fournisseur. Si un nettoyage interne est nécessaire, vérifiez la compatibilité chimique, la concentration, le temps d’exposition, les conditions de rinçage et les exigences d’élimination auprès des spécialistes compétents. Une tentative de nettoyage trop agressive peut endommager les joints ou l’outillage et laisser des résidus dans le circuit.
Après l’intervention, vérifiez le débit et l’étanchéité à l’aide de la procédure approuvée. Rétablissez les raccordements d’alimentation et de retour corrects et consignez le résultat. Ne considérez pas un moule sec en surface comme la preuve que ses passages internes sont dégagés.
Comment stocker l’outillage entre deux séries de production ?
Nettoyez et préparez le moule pour le stockage en suivant les instructions de protection contre la corrosion fournies par le fournisseur. Protégez la cavité et les surfaces de contact contre tout contact avec des objets durs. Utilisez des rayonnages, des plateaux ou des supports qui maintiennent l’outillage en toute sécurité sans exercer de pression sur les éléments délicats.
Conservez chaque ensemble avec ses composants remplaçables identifiés et son état de service actuel. Séparez les outillages en attente de réparation de ceux validés pour la production. Une étiquette d’état claire permet d’éviter qu’un ensemble endommagé ne soit installé lors d’un changement de série effectué à la hâte.
Contrôlez l’environnement de stockage et inspectez les outillages qui sont restés inutilisés pendant une longue période avant leur installation. Retirez la protection de stockage conformément aux instructions du fournisseur et vérifiez les raccords et les joints. Avant qu’un moule inutilisé ne soit réintégré dans le planning de production, demandez à l’équipe chargée des outillages de vérifier son état actuel et d’enregistrer l’autorisation d’installation.
Quels défauts de moules peuvent être réparés avec succès ?
Une réparation peut s’avérer appropriée lorsque les dommages sont localisés et que le fournisseur est en mesure de rétablir la fonction requise sans compromettre la géométrie approuvée. Les inserts remplaçables, les pièces de base, les joints ou les composants de positionnement peuvent permettre une intervention ciblée. Le cahier des charges de la réparation doit préciser ce qui sera remplacé, remis en état, mesuré et testé.
Demandez une évaluation basée sur le moule réel plutôt que sur une simple photographie lorsque des dommages dimensionnels ou internes sont suspectés. Fournissez des plans, des informations sur les matériaux, l’historique d’exploitation et des bouteilles représentatives. Un réparateur qualifié doit comprendre à la fois le défaut et les exigences de production.
Définissez les critères d’acceptation après réparation avant d’approuver l’intervention. Prévoyez notamment un contrôle dimensionnel, des vérifications du refroidissement, des exigences relatives à la surface et des essais sur des bouteilles, le cas échéant. Un outil réparé n’est pas prêt simplement parce que son aspect s’est amélioré.
Quand le remplacement devient-il plus judicieux ?
Envisagez le remplacement lorsque des dommages structurels, une usure généralisée, des réparations infructueuses à répétition ou une géométrie irrécupérable empêchent une production fiable. Une nouvelle conception de bouteille ou une interface machine incompatible peut également rendre la poursuite des réparations non rentable. Évaluez la durée de vie utile restante de l’outil plutôt que son prix d’achat initial.
Comparez le coût prévisionnel de la réparation, le transport, l’inspection, le temps d’essai, les temps d’arrêt et le risque de récidive avec le coût d’installation d’un nouvel outillage. Tenez compte des délais de livraison et de la disponibilité d’un jeu de pièces de rechange qualifiées. Une réparation bon marché peut s’avérer coûteuse si elle interrompt de manière répétée un programme de remplissage à haut volume.
Utilisez les mêmes prévisions de volume de production et les mêmes exigences de qualité pour les deux options. L’évaluation de l’investissement dans la ligne d’embouteillage doit inclure les pertes liées à l’outillage lorsqu’elles affectent de manière significative le rendement. Mettez en évidence les hypothèses incertaines plutôt que de présenter la comparaison comme une prévision exacte.
Comment valider un moule réparé ou neuf ?
Vérifiez l’identité, les dimensions, le montage, les raccords de refroidissement et la procédure d’installation approuvée avant la production. Confirmez que le moule est compatible avec la machine de soufflage de bouteilles en PET prévue. Vérifiez également la configuration de la machine, car un problème d’outillage peut trouver son origine dans l’alignement ou les conditions de manipulation.
Produisez des échantillons à partir de chaque cavité en utilisant la préforme approuvée et un processus documenté. Évaluez les dimensions, l’aspect, la répartition du matériau et les tests d’emballage spécifiques à l’application. Prévoyez un fonctionnement en continu et un redémarrage représentatif lorsque ces conditions sont pertinentes par rapport au problème précédent.
Enregistrez la nouvelle référence et conservez les échantillons validés. Mettez à jour la révision de l’outillage et les instructions de maintenance lorsque la réparation a entraîné le remplacement d’un composant ou modifié les exigences d’entretien. Ne remettez pas l’ensemble en production sans restriction avant que l’équipe responsable n’ait examiné les résultats.
Quelles informations étayent la prochaine décision de réparation ?
Conservez un historique concis des inspections, des nettoyages, des réparations, des résultats dimensionnels, des performances de refroidissement et des résultats spécifiques aux cavités pour les bouteilles. Ajoutez les heures ou les cycles de production lorsque la machine fournit un décompte fiable. Cela permet à l’équipe d’identifier les détériorations récurrentes et de planifier les interventions avant un arrêt d’urgence.
Consultez cet historique lors de la commande d’outillage de rechange ou du changement de gamme de bouteilles. La meilleure stratégie de maintenance consiste à préserver la qualité approuvée des bouteilles tout en maîtrisant les interruptions et les coûts liés au cycle de vie. Procédez au remplacement ou à la réparation en fonction de l’état mesuré et d’un plan de remise en état défini, la décision finale s’appuyant sur l’évaluation technique du fournisseur du moule.