
Mantenga los moldes para botellas de PET mediante una limpieza controlada, inspecciones, el cuidado del circuito de refrigeración, una manipulación correcta y registros de mantenimiento trazables. Repare un molde cuando un trabajo realizado por personal cualificado pueda restaurar la geometría, la función y la calidad de la botella requeridas a un coste total aceptable. Sustitúyalo cuando los daños, el desgaste, un diseño obsoleto o las paradas repetidas hagan que su recuperación fiable resulte inviable.
¿Qué debe incluir un plan de mantenimiento de moldes?
Comience por las instrucciones del proveedor del molde en cuanto al material concreto, el tratamiento superficial, la construcción y el sistema de montaje. Defina las comprobaciones rutinarias, los intervalos de mantenimiento, los métodos de limpieza permitidos y las tareas reservadas a reparaciones especializadas. Ajuste la frecuencia de las inspecciones basándose en el historial de funcionamiento y el estado observado, en lugar de adoptar un intervalo universal que no guarde relación con el caso concreto.
Asigne un identificador a cada juego de moldes y a cada cavidad o componente de la base correspondiente. Registre el diseño de la botella, la revisión del plano, la máquina compatible y la preforma aprobada. Esto evita que se mezclen piezas de juegos de aspecto similar durante el mantenimiento o el cambio de serie.
Relacione los registros de mantenimiento con la calidad de las botellas y los incidentes de producción. Las marcas repetidas en la superficie, los defectos específicos de las cavidades, los cambios en la refrigeración y un tiempo de puesta a punto más prolongado pueden revelar un deterioro antes de que se produzca un fallo total. Un registro del molde resulta más útil cuando describe el resultado del trabajo, en lugar de limitarse a indicar la fecha en que se realizó.
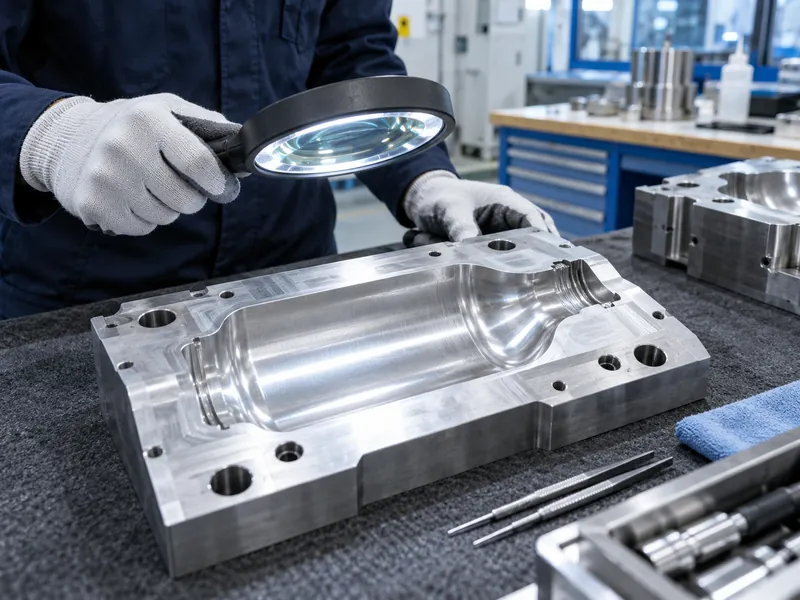
¿Qué comprobaciones deben incluirse en la inspección rutinaria?
Inspeccione las superficies de las cavidades, las caras de separación, los elementos de posicionamiento, los puntos de montaje, los componentes de la base, los orificios de ventilación, las juntas y las conexiones de refrigeración accesibles. Busque depósitos, corrosión, daños por impacto, contacto anómalo y indicios de fugas. Compare los resultados con fotografías de referencia aprobadas o con registros de inspecciones anteriores.
Compruebe las botellas producidas por cada cavidad en busca de marcas recurrentes, diferencias dimensionales y cambios relevantes en el rendimiento. Un defecto superficial que aparezca repetidamente en la misma posición puede orientar la inspección del utillaje. No dé por sentado que todos los defectos de las botellas provienen del molde; los problemas relacionados con la preforma, el calentamiento, el aire y la alineación pueden producir síntomas similares.
| Área de inspección | Motivo de atención |
| Cavidades y superficies de separación | Depósitos, arañazos, desgaste y marcas repetitivas en las botellas |
| Elementos de posicionamiento y montaje | Alineación, asentamiento e instalación segura |
| Ventilaciones | Obstrucciones o daños que afecten al funcionamiento homologado de la ventilación |
| Circuito de refrigeración | Fugas, obstrucciones, corrosión y alteración del rendimiento térmico |
| Base y piezas sustituibles | Desgaste, identificación correcta y movimiento o asentamiento fiables |
Documenta la gravedad y la ubicación de cada hallazgo. Una tendencia cuantificada es más informativa que escribir repetidamente que un molde parece desgastado. Notifica los daños que puedan afectar a la seguridad de la instalación o a la integridad de la presión según el procedimiento del proveedor.
¿Cómo deben limpiarse los moldes?
Utilice el agente de limpieza, la herramienta y el método de contacto aprobados para la superficie del molde. Elimine los residuos sin rayar, redondear ni atacar químicamente las características funcionales. Un método adecuado para un recubrimiento o una aleación puede dañar otro.
Distinga claramente la limpieza del pulido o el mecanizado. El trabajo abrasivo puede alterar la textura, las dimensiones, los bordes de ventilación y las superficies de separación. Solicite las instrucciones del proveedor de herramientas antes de intentar eliminar un defecto mediante la eliminación de material.
Proteja los orificios y los conductos internos de los residuos durante la limpieza externa. Tras la limpieza, inspeccione la superficie bajo una iluminación adecuada y confirme que se han eliminado los residuos. Restablezca la lubricación o el tratamiento protector únicamente cuando así lo especifique el proveedor, utilizando materiales compatibles con la aplicación.
Aplique los procedimientos de aislamiento, despresurización, refrigeración y elevación de la máquina antes de realizar el mantenimiento. Las mitades del molde y las piezas relacionadas pueden ser pesadas o retener calor. Utilice los puntos de manipulación y las superficies de apoyo previstos para que el mantenimiento no provoque nuevos daños.
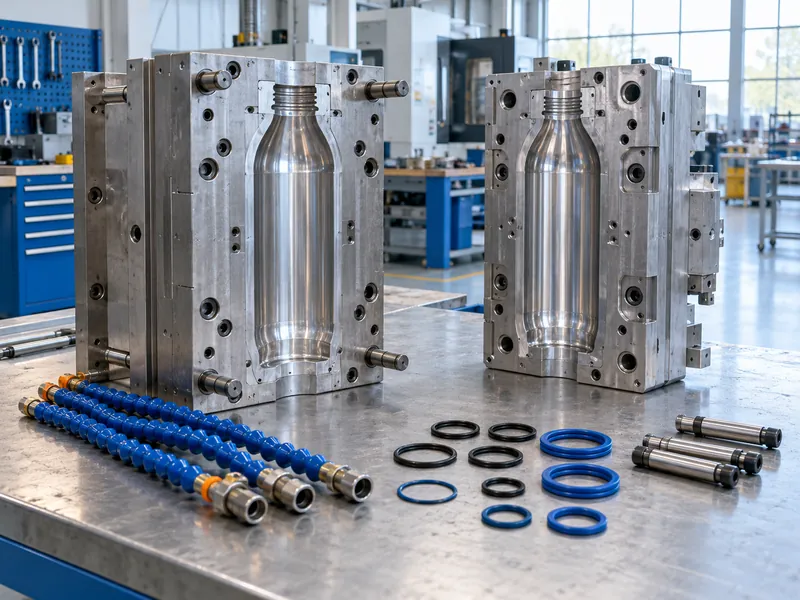
¿Cómo afectan los conductos de refrigeración a la vida útil del molde?
El rendimiento de la refrigeración puede verse afectado por depósitos, corrosión, conectores obstruidos o mangueras dañadas. Realice un seguimiento de las condiciones de suministro y retorno, así como del caudal en las derivaciones, bajo cargas de producción comparables. Es posible que se observe un cambio en la calidad de las botellas antes de que la pantalla del enfriador principal indique un problema.
Utilice el programa de tratamiento y calidad del agua aprobado por el proveedor. Si es necesaria una limpieza interna, confirme con los especialistas responsables la compatibilidad química, la concentración, el tiempo de exposición, el lavado y los requisitos de eliminación. Un intento de limpieza agresivo puede dañar las juntas o el utillaje y dejar residuos en el circuito.
Tras el mantenimiento, compruebe el caudal y la estanqueidad siguiendo el procedimiento aprobado. Vuelva a establecer las conexiones correctas de alimentación y retorno y registre el resultado. No considere que el hecho de que un molde esté seco por fuera sea prueba de que sus conductos internos estén despejados.
¿Cómo deben almacenarse los utillajes entre series de producción?
Limpia y prepara el molde para su almacenamiento siguiendo las instrucciones de protección contra la corrosión del proveedor. Protege la cavidad y las superficies de contacto del contacto con objetos duros. Utiliza estantes, bandejas o soportes que sujeten el utillaje de forma segura sin ejercer presión sobre las partes delicadas.
Mantén cada juego junto con los componentes sustituibles identificados y su estado de servicio actual. Separa los moldes que esperan reparación de los que están autorizados para la producción. Una etiqueta de estado clara ayuda a evitar que se instale un juego dañado durante un cambio de serie apresurado.
Controle el entorno de almacenamiento e inspeccione el utillaje que haya estado inactivo durante un periodo prolongado antes de su instalación. Retire la protección de almacenamiento según lo indique el proveedor y compruebe las conexiones y las juntas. Antes de incluir un molde inactivo en el programa de producción, haga que el equipo de utillaje verifique su estado actual y registre la autorización para su instalación.
¿Qué defectos de los moldes pueden repararse con éxito?
La reparación puede ser adecuada cuando el daño es localizado y el proveedor puede restablecer la función requerida sin comprometer la geometría aprobada. Los insertos, piezas de base, juntas o componentes de posicionamiento sustituibles pueden permitir una intervención específica. El alcance de la reparación debe indicar qué se va a sustituir, restaurar, medir y probar.
Solicite una evaluación basada en el molde real, en lugar de solo en una fotografía, cuando se sospeche de daños dimensionales o internos. Facilite planos, información sobre los materiales, historial de funcionamiento y botellas representativas. Un reparador cualificado debe comprender tanto el defecto como las exigencias de producción.
Defina los criterios de aceptación tras la reparación antes de aprobar el trabajo. Incluya la inspección dimensional, las comprobaciones de refrigeración, los requisitos de superficie y las pruebas con botellas, según corresponda. Una herramienta reparada no está lista simplemente porque haya mejorado su aspecto.
¿Cuándo resulta más práctico sustituirlo?
Considere la sustitución cuando el daño estructural, el desgaste generalizado, las reparaciones fallidas repetidas o una geometría irrecuperable impidan una producción fiable. Un nuevo diseño de botella o una interfaz de máquina incompatible también pueden hacer que la reparación continuada resulte antieconómica. Evalúe la vida útil restante del molde para la producción, en lugar de su precio de compra original.
Compara el coste previsto de la reparación, el transporte, la inspección, el tiempo de prueba, el tiempo de inactividad y el riesgo de que el problema se repita con el coste de instalación de un nuevo utillaje. Ten en cuenta el plazo de entrega y la disponibilidad de un juego de repuestos homologado. Una reparación barata puede resultar cara si interrumpe repetidamente un programa de llenado de gran volumen.
Utilice el mismo volumen de producción previsto y los mismos requisitos de calidad para ambas opciones. La evaluación de la inversión en la línea de embotellado debe incluir las pérdidas relacionadas con el utillaje cuando estas afecten de manera significativa a la producción. Mantenga visibles las hipótesis inciertas en lugar de presentar la comparación como una predicción exacta.
¿Cómo debe homologarse un molde reparado o nuevo?
Verifique la identidad, las dimensiones, el montaje, las conexiones de refrigeración y el procedimiento de instalación aprobado antes de la producción. Confirme que el molde sea compatible con la máquina de soplado de botellas de PET prevista. Compruebe también la configuración de la máquina, ya que un problema con el utillaje puede tener su origen en la alineación o en las condiciones de manipulación.
Produzca muestras de cada cavidad utilizando la preforma aprobada y un proceso documentado. Evalúe las dimensiones, el aspecto, la distribución del material y las pruebas de envase específicas de la aplicación. Incluya un funcionamiento continuado y un reinicio representativo cuando dichas condiciones sean relevantes para el problema anterior.
Registre la nueva referencia y conserve las muestras aprobadas. Actualice la revisión del utillaje y las instrucciones de mantenimiento cuando la reparación haya supuesto la sustitución de un componente o haya modificado los requisitos de mantenimiento. No vuelva a poner el conjunto en producción sin restricciones hasta que el equipo responsable haya revisado los resultados.
¿Qué información respalda la próxima decisión de reparación?
Mantenga un historial conciso de las inspecciones, limpiezas, reparaciones, resultados dimensionales, rendimiento de refrigeración y resultados de las botellas específicos de cada cavidad. Añada las horas o ciclos de producción cuando la máquina proporcione un recuento fiable. Esto permite al equipo identificar el deterioro repetido y planificar el trabajo antes de que se produzca una parada de emergencia.
Revise el historial al realizar pedidos de utillaje de repuesto o al cambiar la gama de botellas. La mejor estrategia de mantenimiento preserva la calidad aprobada de las botellas al tiempo que controla las interrupciones y el coste del ciclo de vida. Sustituya o repare en función del estado medido y de un plan de recuperación definido, con la decisión final respaldada por la evaluación técnica del proveedor del molde.