
Stockez les préformes en PET dans leur emballage de protection homologué, dans un endroit propre et sec, à l’abri de la lumière directe du soleil, de la chaleur, des produits chimiques et des dommages physiques. Vérifiez les lots entrants en termes d’identité, d’état de l’emballage, de dimensions, d’aspect et de propriétés spécifiées par le fournisseur. Assurez la traçabilité tout au long du chargement et respectez les limites de stockage indiquées par le fournisseur plutôt que de supposer une durée de conservation universelle.
Que faut-il convenir avec le fournisseur de préformes ?
Obtenez le plan de préforme homologué, le cahier des charges du matériau, la finition du col, le poids nominal, la méthode d’emballage et le système d’identification des lots. Demandez par écrit les conditions de stockage ainsi que les éventuelles limites de durée ou exigences de conditionnement. Ces instructions doivent concerner le matériau et l’emballage réellement fournis à votre usine.
Demandez quels changements doivent faire l’objet d’une notification avant l’expédition. La qualité de la résine, les spécifications relatives à la teneur en matériaux recyclés, les additifs, la couleur, la géométrie et le site de fabrication peuvent avoir une incidence sur la transformation ou l’emballage fini. Une référence familière ne doit pas masquer un changement de matériau ou de conception non vérifié.
Définissez le plan de contrôle à la réception avec les services des achats, de la qualité et de la production. Déterminez quels documents doivent accompagner chaque lot et quelles caractéristiques votre équipe doit mesurer. Un certificat peut valider la mise en circulation, mais il ne remplace pas le contrôle d’un emballage endommagé ou d’un état physique inattendu.
Comment organiser la zone de stockage ?
Choisissez un espace intérieur à l’abri des intempéries, du soleil direct et des sources de chaleur à proximité. Éloignez les préformes des produits chimiques, des odeurs fortes, de la poussière de meulage et d’autres sources de contamination. L’agencement de l’espace de stockage doit permettre de préserver l’emballage de protection du fournisseur jusqu’à ce que le matériel soit nécessaire.
Utilisez des palettes en bon état ou des rayonnages adaptés et respectez les limites d’empilement indiquées par le fournisseur d’emballages. Un empilement excessif ou une manutention brutale peuvent déformer les cartons et transférer des contraintes aux préformes. Maintenez les allées et les accès d’inspection dégagés afin que tout dommage puisse être détecté avant que le matériel n’atteigne la trémie.
Séparez les matériaux validés, mis en quarantaine et rejetés à l’aide d’un système d’inventaire physique clair ou contrôlé. Veillez à ce que les étiquettes de lot soient lisibles sans avoir à ouvrir les emballages à plusieurs reprises. Apposez l’identifiant de la pièce approuvée et le statut du lot à un endroit où l’opérateur chargé du chargement peut les lire directement avant de transférer un carton vers la production.
Ne fixez pas de limite générique de température ou d’humidité en vous basant sur un produit sans rapport. Appliquez les exigences du fournisseur et évaluez les conditions réelles observées dans l’entrepôt. Enregistrez les écarts de température et déterminez la marche à suivre pour les lots concernés avant la reprise d’une utilisation normale.
Comment la rotation des stocks doit-elle fonctionner ?
Utilisez la rotation «premier entré, premier sorti» (FIFO) lorsque cela correspond aux instructions du fournisseur, ou la rotation «première date de péremption, premier sorti» lorsque les lots ont des dates d’utilisation approuvées différentes. Reliez le système de gestion des stocks au lot du fournisseur et à la date de réception. Évitez qu’un carton partiellement utilisé ne perde son identité lorsqu’il revient de la production.
Examinez les stocks à rotation lente avant de planifier un nouveau cycle de production. Un emballage qui a été ouvert, déplacé à plusieurs reprises ou stocké dans des conditions non conformes doit faire l’objet d’une évaluation appropriée. L’âge à lui seul ne suffit pas à caractériser tous les risques, et une surface d’apparence propre ne prouve pas que l’historique de stockage était acceptable.
Lorsque le fournisseur autorise un stockage prolongé, conservez les justificatifs étayant cette décision. Toute inspection ou essai supplémentaire doit être défini par l’équipe qualité responsable. Ne modifiez pas une étiquette de date simplement parce que la période d’utilisation initiale ne convient pas au calendrier.
Que faut-il vérifier à la réception ?
| Vérifier | Objectif |
| Identité de la pièce et du lot | Confirmer la conception approuvée et garantir la traçabilité |
| Intégrité de l’emballage | Détecter les déchirures, les cartons mouillés, les chargements écrasés ou les protections endommagées |
| État visuel | Rechercher toute contamination, tout dommage, toute couleur inhabituelle et tout défaut visible |
| Poids et dimensions | Vérifiez les caractéristiques convenues à l’aide du plan d’échantillonnage approuvé |
| Documents et historique | Confirmez les spécifications, l’autorisation du fournisseur et toute exception relative au stockage |
Photographiez les envois endommagés et identifiez les colis concernés avant qu’ils ne soient mélangés au stock normal. Conservez les informations relatives à la livraison et au lot avec le rapport d’inspection. En cas de doute concernant une contamination ou l’identité du matériau, mettez le lot en quarantaine pendant que l’équipe responsable mène son enquête.
Prélevez des échantillons sur l’ensemble de la livraison conformément au plan convenu. Se contenter de prélever quelques préformes uniquement dans le carton le plus accessible risque de ne pas permettre de détecter des variations ailleurs dans le chargement. Préservez le lien entre chaque échantillon et son emballage d’origine lorsqu’une enquête sur un défaut est en cours.
Quelles caractéristiques des préformes méritent une inspection minutieuse ?
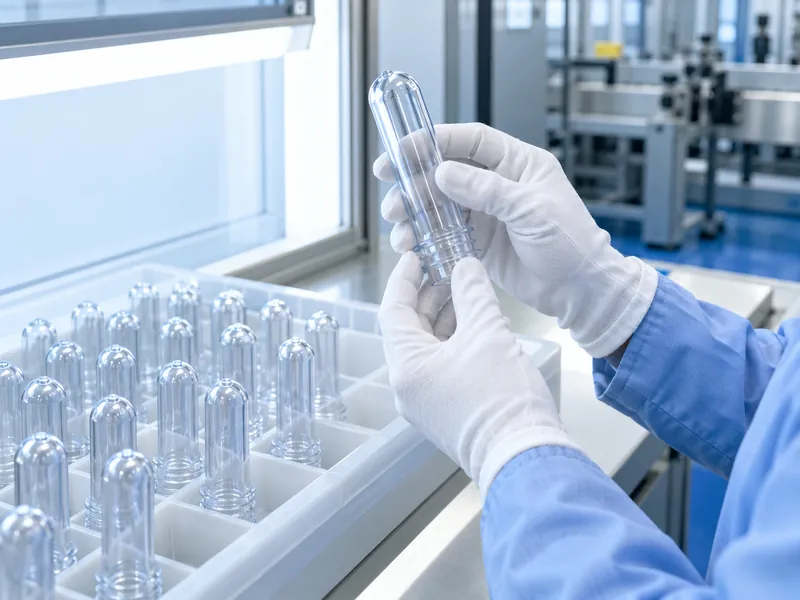
Inspectez la surface de scellage du col, les filets, la bague de support, le corps et la zone de l’embout à la recherche des défauts définis dans le cahier des charges. Recherchez les dommages susceptibles d’affecter l’alimentation, le scellage, l’étirage ou l’aspect de la bouteille. Utilisez des échantillons de référence ou des photographies approuvés afin d’assurer la cohérence des jugements visuels entre les inspecteurs.
Mesurez le poids et les dimensions nécessaires pour confirmer la compatibilité avec les machines et les emballages. Si nécessaire, évaluez la répartition de l’épaisseur de paroi ou la concentricité à l’aide d’une méthode appropriée. Un poids total correct ne garantit pas que le matériau soit réparti uniformément autour de la préforme.
Vérifiez la présence de voiles inhabituels, de couleurs anormales, de taches noires, de bulles ou d’autres inclusions par rapport aux critères d’acceptation du fournisseur. Utilisez les constatations visuelles pour ouvrir une enquête, puis confirmez leur origine à l’aide de mesures appropriées et de l’évaluation du fournisseur. Conservez des échantillons et collaborez avec le fournisseur lorsqu’un nouveau type de défaut ou un défaut inexpliqué apparaît.
Pour un nouveau lot présentant un comportement différent lors du soufflage, comparez-le à du matériau approuvé conservé en stock dans des conditions contrôlées. Enregistrez la recette, la température d’entrée et les propriétés des bouteilles obtenues. La comparaison des deux lots dans le même configuration documentée fournit à l’enquête des preuves plus solides que la comparaison de bouteilles fabriquées à des dates différentes avec des réglages de machine inconnus.
Comment préparer les préformes pour la production ?
Transférez la quantité requise dans une zone de transit propre et protégez-la jusqu’au chargement. En cas de forte différence de température entre le lieu de stockage et la zone de production, suivez une procédure d’acclimatation approuvée. Évitez d’exposer les préformes froides à de l’air chaud et humide de manière à ne pas provoquer de condensation sur celles-ci.
N’introduisez pas d’étape de séchage simplement parce que la résine PET est séchée avant le moulage par injection. Les préformes finies constituent un intrant de processus distinct, et tout traitement de conditionnement ou de séchage doit être validé par les fournisseurs de préformes et d’équipements. Un chauffage non contrôlé peut endommager la géométrie ou modifier le comportement lors des étapes de transformation ultérieures.
Vérifiez que les préformes et la finition du col sont correctes avant de remplir la trémie. Assurez-vous que le lot correspond à l’ordre de fabrication et à la recette de la machine. L’examen de la configuration d’une machine de soufflage de bouteilles en PET doit inclure le système d’alimentation et de manutention des préformes, et pas seulement la capacité de production de bouteilles.
Comment réduire les dommages liés à la manutention ?
Veillez à ce que les équipements de chargement, les trémies et les voies de transfert restent propres et adaptés aux préformes. Évitez tout contact avec des arêtes vives ou des surfaces endommagées susceptibles de rayer ou d’ébrécher le matériau. Suivez les consignes du fournisseur de la machine concernant la hauteur de chargement, les réglages d’alimentation et les interventions en cas de bourrage.
Ne réintroduisez pas les préformes tombées ou suspectes dans la production normale sans avoir suivi la procédure d’élimination approuvée. Séparez-les rapidement afin qu’elles ne soient pas confondues avec le stock validé. La réponse appropriée dépend du risque de contamination et de détérioration plutôt que de la valeur de la pièce individuelle.
Lors d’un changement de lot ou de format, gérez les résidus de matière présents dans la trémie et le circuit d’alimentation. Enregistrez toute période de mélange de lots approuvée et assurez la traçabilité des bouteilles ainsi produites. Une trémie partiellement vidée pourrait sinon entraîner l’entrée en production de plusieurs lots provenant de fournisseurs différents sans qu’il n’existe de trace exploitable.
Que faut-il faire après la détection d’un défaut à la réception ?
Isolez les matériaux concernés et déterminez si une partie de ceux-ci a déjà été intégrée à la production. Vérifiez les contrôles de bouteilles associés et déterminez si une évaluation supplémentaire des produits finis est nécessaire. Assurez-vous que les services des achats, de la qualité et de la production sont tous informés du statut du lot.
Envoyez au fournisseur une description concise étayée par l’identification d’échantillons, des photographies, des mesures et l’historique de stockage. Convenez ensemble si le lot doit être renvoyé, trié, testé dans des conditions contrôlées ou rejeté. Évitez de modifier la recette de soufflage pour masquer un défaut à la réception non résolu.
Quels documents permettent de rendre le processus reproductible ?
Conservez les données relatives aux lots du fournisseur, les contrôles à la réception, les anomalies de stockage, les décisions de mise en circulation et les ordres de fabrication ayant utilisé ce matériel. Reliez les performances des bouteilles à ces enregistrements. Cela permet d’enquêter ultérieurement sur un problème survenu sur la ligne de remplissage sans avoir à deviner quelles préformes ont été utilisées.
Examinez les défauts récurrents et les pertes liées à la manutention dans le cadre de l’évaluation des coûts de la ligne d’embouteillage. Un stockage et une inspection améliorés peuvent réduire les rebuts et les interruptions, mais leur impact doit être mesuré. Veillez à ce que la procédure reste suffisamment pratique pour que les équipes d’entrepôt et de production puissent la suivre de manière cohérente.