
Храните ПЭТ-преформы в утвержденной защитной упаковке в чистом, сухом помещении, защищенном от прямых солнечных лучей, источников тепла, химических веществ и механических повреждений. Проверяйте поступающие партии на соответствие спецификации, состояние упаковки, размеры, внешний вид и свойства, указанные поставщиком. Обеспечивайте отслеживаемость на всех этапах погрузки и руководствуйтесь сроками хранения, указанными поставщиком, вместо того, чтобы исходить из универсального срока годности.
Что следует согласовать с поставщиком преформ?
Получите утвержденный чертеж преформы, спецификацию материала, тип горловины, номинальный вес, способ упаковки и систему идентификации партий. Запросите письменные условия хранения, а также любые временные ограничения или требования к подготовке материала. Эти инструкции должны охватывать именно тот материал и упаковку, которые поставляются на ваш завод.
Уточните, о каких изменениях необходимо уведомлять до отгрузки. Марка смолы, спецификация содержания вторичного сырья, добавки, цвет, геометрия и место производства могут повлиять на технологический процесс или качество готовой упаковки. Знакомый артикул не должен скрывать непроверенные изменения в материале или конструкции.
Совместно с отделами закупок, контроля качества и производства определите план входного контроля. Решите, какие документы должны сопровождать каждую партию и какие характеристики будет измерять ваша команда. Сертификат может служить основанием для выпуска продукции, но он не заменяет проверку поврежденной упаковки или неожиданного физического состояния продукции.
Как следует организовать зону хранения?
Выберите помещение, защищенное от погодных условий, прямых солнечных лучей и близлежащих источников тепла. Храните преформы вдали от химикатов, сильных запахов, шлифовальной пыли и других источников загрязнения. Условия хранения должны обеспечивать сохранность защитной упаковки поставщика до тех пор, пока материал не понадобится.
Используйте прочные поддоны или подходящие стеллажи и соблюдайте ограничения по штабелированию, установленные поставщиком упаковки. Чрезмерное штабелирование или неаккуратное обращение могут деформировать картонные коробки и передать нагрузку на заготовки. Оставляйте проходы и зоны доступа для проверки свободными, чтобы повреждения можно было заметить до того, как материал поступит в бункер.
Разделяйте допущенный к использованию, помещенный в карантин и бракованный материал с помощью четкой системы физического учета или системы контролируемого инвентаризации. Обеспечьте читаемость этикеток с номером партии без необходимости многократного вскрытия упаковок. Размещайте утвержденный идентификатор детали и статус партии так, чтобы оператор погрузки мог их прочитать непосредственно перед отправкой картонной коробки в производство.
Не устанавливайте общие пределы температуры или влажности, основанные на данных для несвязанного продукта. Используйте требования поставщика и оценивайте условия, фактически наблюдаемые на складе. Регистрируйте отклонения от нормы и принимайте решение о дальнейшей судьбе затронутых партий до возобновления их нормального использования.
Как должна работать ротация запасов?
Используйте принцип «первым поступил — первым выпущен» (FIFO), если это соответствует инструкциям поставщика, или принцип «первым истек срок годности — первым выпущен», если партии имеют разные утвержденные сроки годности. Свяжите систему учета запасов с партией поставщика и датой поступления. Не допускайте потери идентичности частично использованной коробки при ее возвращении с производства.
Перед планированием нового производственного цикла проанализируйте медленно реализуемые запасы. Упаковка, которая была вскрыта, неоднократно перемещалась или хранилась в условиях, не соответствующих утвержденным, требует надлежащей оценки. Один лишь срок хранения не отражает всех рисков, а чистый внешний вид поверхности не доказывает, что история хранения была приемлемой.
Если поставщик разрешает продленное хранение, сохраняйте документацию, подтверждающую это решение. Любые дополнительные проверки или испытания должны определяться ответственной группой по качеству. Не изменяйте дату на этикетке только потому, что первоначальный срок годности не устраивает график.
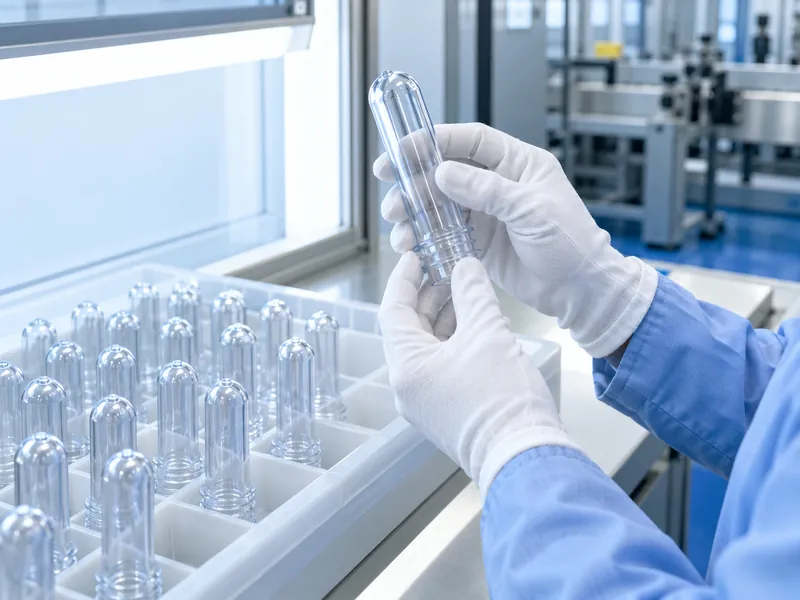
Что следует проверять при приемке?
| Проверить | Назначение |
| Идентификация детали и партии | Подтвердите утвержденную конструкцию и обеспечьте прослеживаемость |
| Целостность упаковки | Обнаружение разрывов, намоченных картонных коробок, помятого груза или поврежденной защитной упаковки |
| Визуальный осмотр | Проверка на наличие загрязнений, повреждений, необычного цвета и видимых дефектов |
| Вес и размеры | Проверьте соответствие оговоренным характеристикам с использованием утвержденного плана отбора проб |
| Документация и история | Подтвердите соответствие спецификации, разрешение поставщика и любые исключения по хранению |
Сфотографируйте поврежденные партии и обозначьте поврежденные упаковки, прежде чем они смешаются с исправным товаром. Сохраните информацию о поставке и партии вместе с протоколом проверки. Если есть сомнения относительно загрязнения или идентичности материала, поместите партию в карантин на время расследования ответственной командой.
Отбирайте пробы из всей партии в соответствии с согласованным планом. Отбор нескольких преформ только из наиболее доступной коробки может привести к пропуску отклонений в других частях партии. Сохраняйте связь между каждой пробой и её исходной упаковкой на время расследования дефекта.
Какие характеристики преформ требуют тщательной проверки?
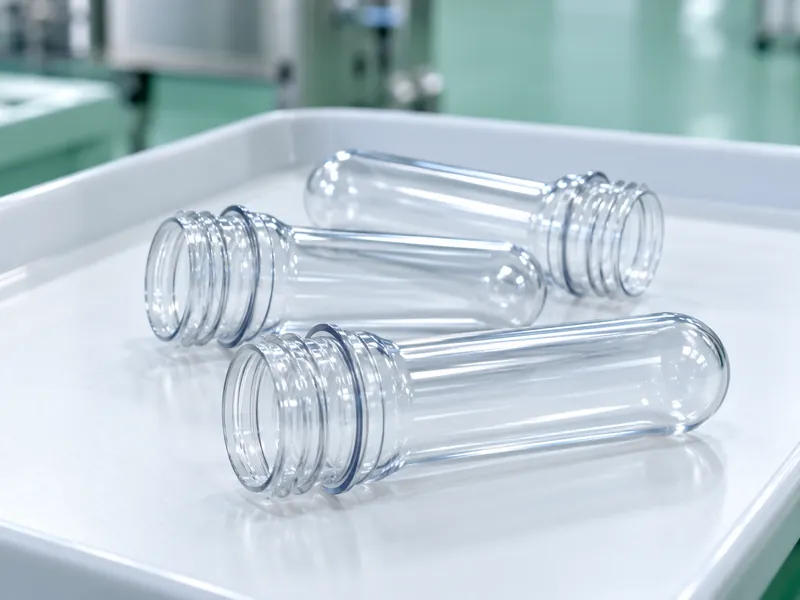
Осмотрите поверхность уплотнения горлышка, резьбу, опорное кольцо, корпус и область литниковой головки на наличие дефектов, определенных в технических условиях. Ищите повреждения, которые могут повлиять на подачу, уплотнение, растяжение или внешний вид бутылки. Используйте утвержденные эталонные образцы или фотографии, чтобы обеспечить единообразие визуальных оценок между инспекторами.
Измеряйте вес и размеры, необходимые для подтверждения совместимости с оборудованием и упаковкой. При необходимости оценивайте распределение толщины стенок или концентричность с помощью подходящего метода. Правильный общий вес не гарантирует, что материал равномерно распределен по всей преформе.
Проверяйте наличие необычной мутности, цвета, чёрных вкраплений, пузырьков или других включений на соответствие критериям приемки поставщика. Используйте результаты визуального осмотра для начала расследования, а затем подтвердите его причину с помощью соответствующих измерений и оценки поставщика. Сохраняйте образцы и сотрудничайте с поставщиком при появлении новых или необъяснимых типов дефектов.
Если новая партия ведет себя иначе при выдувке, сравните её с сохраненным утвержденным материалом в контролируемых условиях. Зафиксируйте рецептуру, температуру поступающего материала и полученные характеристики бутылок. Сравнение обеих партий при одинаковых задокументированных настройках дает расследованию более веские доказательства, чем сравнение бутылок, изготовленных в разные дни с неизвестными настройками оборудования.
Как следует подготавливать преформы к производству?
Переместите необходимое количество в чистую зону подготовки и обеспечьте его защиту до загрузки. Если между помещением хранения и производством существует большой перепад температур, следуйте утвержденной процедуре акклиматизации. Избегайте воздействия теплого влажного воздуха на холодный материал, которое приводит к образованию конденсата на преформах.
Не следует вводить этап сушки только потому, что ПЭТ-смола просушивается перед литьем под давлением. Готовые преформы представляют собой иной вид исходного сырья, и любая обработка для кондиционирования или сушки должна быть одобрена поставщиками преформ и оборудования. Неконтролируемый нагрев может повредить геометрию или изменить поведение материала при последующей обработке.
Перед загрузкой бункера убедитесь в правильности типа преформы и формы горлышка. Сопоставьте партию с производственным заказом и рецептурой машины. Проверка конфигурации машины для выдувания ПЭТ-бутылок должна включать схему подачи и транспортировки преформ, а не только вместимость бутылок.
Как можно снизить риск повреждений при транспортировке?
Содержите погрузочное оборудование, бункеры и трассы транспортировки в чистоте и в состоянии, пригодном для преформ. Предотвращайте контакт с острыми краями или поврежденными поверхностями, которые могут поцарапать или сколоть материал. Следуйте рекомендациям поставщика оборудования относительно высоты загрузки, настроек подачи и действий при замятиях.
Не возвращайте упавшие или подозрительные преформы в обычный производственный поток без утвержденной процедуры утилизации. Незамедлительно отделяйте их, чтобы их не перепутали с готовой продукцией. Правильные действия зависят от риска загрязнения и повреждения, а не от стоимости отдельной детали.
При смене партий или форматов обращайтесь с остатками материала в бункере и канале подачи. Регистрируйте любой утвержденный период смешивания партий и сохраняйте возможность отслеживания полученных бутылок. В противном случае частично опорожненный бункер может привести к тому, что несколько партий от разных поставщиков поступят в производство без надлежащей документации.
Что следует делать после обнаружения брака на входе?
Изолируйте затронутый материал и определите, попала ли какая-либо его часть в производство. Проверьте соответствующие проверки бутылок и определите, требуется ли дополнительная оценка готовой продукции. Обеспечьте согласованность действий отделов закупок, контроля качества и производства в отношении статуса партии.
Отправьте поставщику краткое описание, подкрепленное идентификацией образцов, фотографиями, измерениями и историей хранения. Согласуйте, будет ли партия возвращена, отсортирована, протестирована в контролируемых условиях или отклонена. Избегайте изменения рецептуры выдувного станка с целью сокрытия неустраненного дефекта поступающей партии.
Какие записи делают процесс воспроизводимым?
Сохраняйте данные о партиях поставщика, результаты приемочных проверок, отклонения при хранении, решения о допуске к производству и производственные заказы, в которых был использован данный материал. Устанавливайте связь между эксплуатационными характеристиками бутылок и этими записями. Это позволит впоследствии расследовать проблему на линии розлива, не гадая, какие преформы были использованы.
Анализируйте повторяющиеся дефекты и потери при обработке в рамках оценки затрат на линию розлива. Улучшение условий хранения и контроля может сократить количество брака и перебоев в работе, но эффект от этих мер следует измерить. Сделайте процедуру достаточно практичной, чтобы сотрудники склада и производства могли последовательно её соблюдать.