
Almacene las preformas de PET en su embalaje protector homologado, en un lugar limpio y seco, alejado de la luz solar directa, el calor, los productos químicos y los daños físicos. Inspeccione los lotes entrantes para comprobar su identidad, el estado del embalaje, las dimensiones, el aspecto y las propiedades especificadas por el proveedor. Mantenga la trazabilidad durante la carga y aplique los límites de almacenamiento del proveedor, en lugar de dar por sentada una vida útil universal.
¿Qué se debe acordar con el proveedor de preformas?
Obtenga el plano homologado de la preforma, la especificación del material, el acabado del cuello, el peso nominal, el método de embalaje y el sistema de identificación de lotes. Solicite por escrito las condiciones de almacenamiento y cualquier plazo o requisito de acondicionamiento. Estas instrucciones deben abarcar el material y el embalaje reales suministrados a su fábrica.
Pregunte qué cambios requieren notificación antes del envío. El tipo de resina, las especificaciones sobre el contenido reciclado, los aditivos, el color, la geometría y la ubicación de fabricación pueden afectar al procesamiento o al envase acabado. Un número de referencia conocido no debe ocultar un cambio de material o de diseño que no haya sido revisado.
Defina el plan de inspección de entrada con los departamentos de compras, calidad y producción. Decida qué documentos deben acompañar a cada lote y qué características debe medir su equipo. Un certificado puede respaldar la autorización de salida, pero no sustituye a la inspección de envases dañados o de un estado físico inesperado.
¿Cómo debe organizarse la zona de almacenamiento?
Elige un espacio interior protegido de las inclemencias meteorológicas, la luz solar directa y las fuentes de calor cercanas. Mantén las preformas alejadas de productos químicos, olores fuertes, polvo de esmerilado y otras fuentes de contaminación. La disposición del almacenamiento debe preservar el embalaje protector del proveedor hasta que se necesite el material.
Utilice palés en buen estado o estanterías adecuadas y respete los límites de apilamiento indicados por el proveedor del embalaje. Un apilamiento excesivo o una manipulación brusca pueden deformar las cajas de cartón y transferir la carga a las preformas. Mantenga despejados los pasillos y los accesos para la inspección, de modo que se puedan detectar los daños antes de que el material llegue a la tolva.
Separe el material liberado, en cuarentena y rechazado mediante un sistema de inventario físico claro o controlado. Asegúrese de que las etiquetas de lote sean legibles sin tener que abrir repetidamente los embalajes. Coloque el identificador de pieza aprobado y el estado del lote en un lugar donde el operario de carga pueda leerlos directamente antes de trasladar una caja a producción.
No establezca un límite genérico de temperatura o humedad basado en un producto no relacionado. Utilice los requisitos del proveedor y evalúe las condiciones reales del almacén. Registre las desviaciones y obtenga una resolución para los lotes afectados antes de reanudar el uso normal.
¿Cómo debe funcionar la rotación de existencias?
Utilice la rotación «primero en entrar, primero en salir» cuando se ajuste a las instrucciones del proveedor, o «primero en caducar, primero en salir» cuando los lotes tengan diferentes fechas de uso aprobadas. Vincule el sistema de existencias al lote del proveedor y a la fecha de recepción. Evite que una caja parcialmente utilizada pierda su identidad al regresar de producción.
Revise las existencias de baja rotación antes de programar una nueva tanda de producción. Un envase que se haya abierto, se haya movido repetidamente o se haya almacenado fuera de las condiciones aprobadas requiere una evaluación adecuada. La antigüedad por sí sola no describe todos los riesgos, y una superficie de aspecto limpio no demuestra que el historial de almacenamiento haya sido aceptable.
Cuando el proveedor permita un almacenamiento prolongado, conserve la documentación que respalde esa decisión. Cualquier inspección o prueba adicional debe ser definida por el equipo de calidad responsable. No modifique una etiqueta de fecha simplemente porque el plazo de uso original resulte inconveniente para el calendario.
¿Qué se debe comprobar en el momento de la recepción?
| Comprobar | Objetivo |
| Identidad de la pieza y del lote | Confirmar el diseño aprobado y garantizar la trazabilidad |
| Integridad del embalaje | Detectar desgarros, cajas mojadas, cargas aplastadas o protecciones rotas |
| Estado visual | Busque contaminación, daños, colores inusuales y defectos visibles |
| Peso y dimensiones | Verifique las características acordadas utilizando el plan de muestreo aprobado |
| Documentación e historial | Confirme las especificaciones, la autorización del proveedor y cualquier excepción en el almacenamiento |
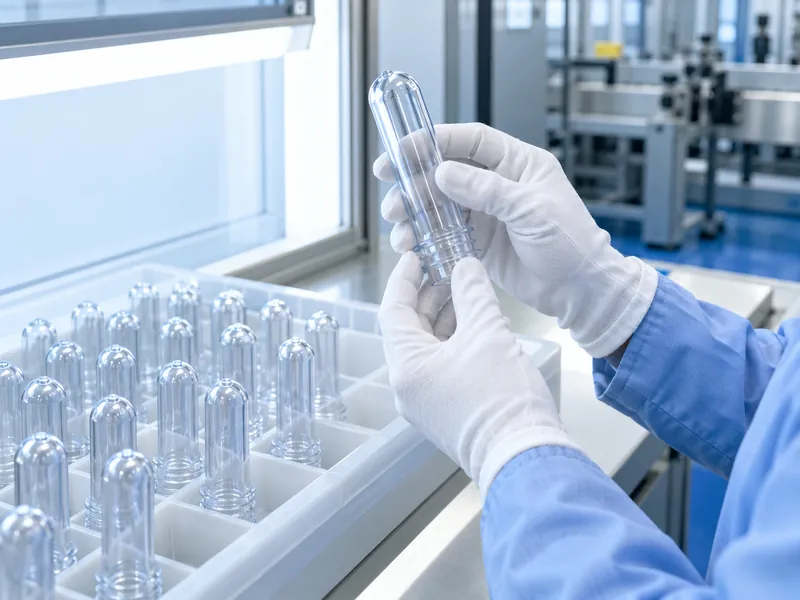
Fotografía los envíos dañados e identifica los paquetes afectados antes de que se mezclen con el stock normal. Conserva la información de la entrega y del lote junto con el registro de inspección. Si existe incertidumbre sobre la contaminación o la identidad del material, pon el lote en cuarentena mientras el equipo responsable lo investiga.
Tome muestras de toda la entrega según el plan acordado. Si solo se extraen unas pocas preformas de la caja más accesible, se pueden pasar por alto variaciones en otras partes del cargamento. Mantenga la relación entre cada muestra y su embalaje original mientras se lleva a cabo una investigación de defectos.
¿Qué características de las preformas merecen una inspección minuciosa?
Inspeccione la superficie de sellado del cuello, las roscas, el anillo de soporte, el cuerpo y la zona de la entrada en busca de los defectos definidos en la especificación. Busque daños que puedan afectar a la alimentación, el sellado, el estiramiento o el aspecto de la botella. Utilice muestras de referencia aprobadas o fotografías para que las valoraciones visuales sean coherentes entre los inspectores.
Mida el peso y las dimensiones necesarias para confirmar la compatibilidad con la máquina y el envase. Cuando sea necesario, evalúe la distribución de la pared o la concentricidad utilizando un método adecuado. Un peso total correcto no garantiza que el material esté distribuido uniformemente alrededor de la preforma.
Compruebe si hay opacidad inusual, coloración anómala, motas negras, burbujas u otras inclusiones según los criterios de aceptación del proveedor. Utilice los hallazgos visuales para iniciar una investigación y, a continuación, confirme su origen mediante mediciones adecuadas y la evaluación del proveedor. Conserve muestras y colabore con el proveedor cuando aparezca un patrón de defectos nuevo o inexplicable.
En el caso de un nuevo lote que se comporte de forma diferente durante el soplado, compáralo con material aprobado y conservado en condiciones controladas. Registra la receta, la temperatura de entrada y las propiedades resultantes de las botellas. Comparar ambos lotes con la misma configuración documentada proporciona a la investigación pruebas más sólidas que comparar botellas fabricadas en días diferentes con ajustes de la máquina desconocidos.
¿Cómo deben prepararse las preformas para la producción?
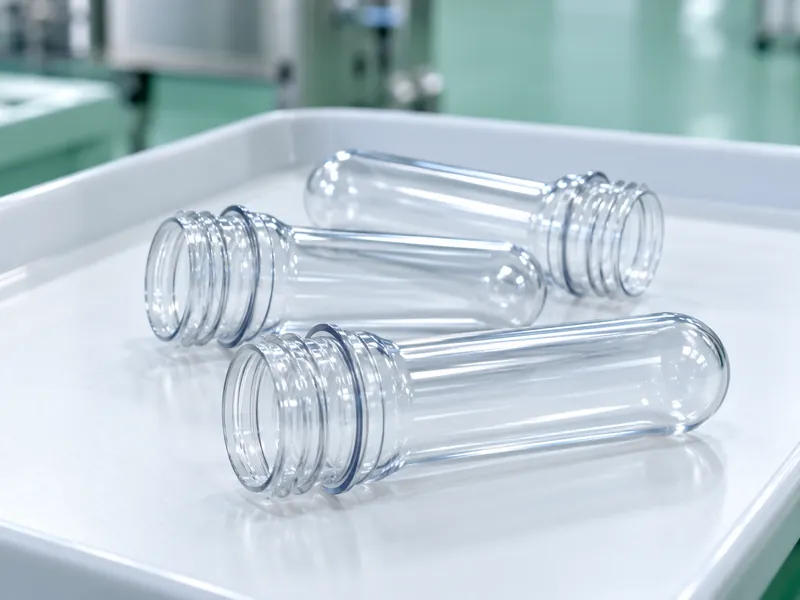
Traslade la cantidad necesaria a una zona de almacenamiento limpia y manténgala protegida hasta su carga. Cuando exista una gran diferencia de temperatura entre el almacenamiento y la producción, siga un procedimiento de aclimatación aprobado. Evite exponer el material frío al aire cálido y húmedo de forma que se produzca condensación en las preformas.
No introduzca una etapa de secado simplemente porque la resina de PET se seque antes del moldeo por inyección. Las preformas acabadas constituyen una materia prima diferente para el proceso, y cualquier tratamiento de acondicionamiento o secado debe contar con el respaldo de los proveedores de preformas y de equipos. Un calentamiento no controlado puede dañar la geometría o alterar el comportamiento en procesos posteriores.
Comprueba que la preforma y el acabado del cuello sean los correctos antes de llenar la tolva. Haz coincidir el lote con la orden de producción y la receta de la máquina. La revisión de la configuración de una máquina de soplado de botellas de PET debe incluir la disposición de la alimentación y la manipulación de las preformas, no solo la capacidad de botellas.
¿Cómo se pueden reducir los daños causados por la manipulación?
Mantenga el equipo de carga, las tolvas y las vías de transferencia limpios y adecuados para la preforma. Evite el contacto con bordes afilados o superficies dañadas que puedan rayar o astillar el material. Siga las instrucciones del proveedor de la máquina sobre la altura de carga, los ajustes de alimentación y la intervención en caso de atascos.
No reincorpore a la producción normal las preformas caídas o sospechosas sin seguir el procedimiento de eliminación aprobado. Sepárelas de inmediato para que no se confundan con el stock autorizado. La respuesta correcta depende del riesgo de contaminación y daño, más que del valor de la pieza individual.
Al cambiar de lote o de formato, gestiona el material residual de la tolva y la vía de alimentación. Registra cualquier periodo de mezcla de lotes aprobado y mantén la trazabilidad de las botellas resultantes. De lo contrario, una tolva parcialmente vacía puede conectar varios lotes de proveedores a la producción sin un registro válido.
¿Qué debe hacerse tras un fallo en la entrada de material?
Aislar el material afectado e identificar si parte del mismo ya ha entrado en producción. Revisar los controles de botellas asociados y determinar si es necesaria una evaluación adicional de los productos terminados. Mantener a los departamentos de compras, calidad y producción alineados respecto al estado del lote.
Envíe al proveedor una descripción concisa respaldada por la identificación de muestras, fotografías, mediciones y el historial de almacenamiento. Acuerde si el lote se devolverá, se clasificará, se someterá a pruebas en condiciones controladas o se rechazará. Evite modificar la fórmula de soplado para ocultar un defecto de entrada no resuelto.
¿Qué registros hacen que el proceso sea repetible?
Conserve los datos del lote del proveedor, los controles de recepción, las excepciones de almacenamiento, las decisiones de liberación y las órdenes de fabricación en las que se utilizó el material. Relacione el rendimiento de las botellas con dichos registros. Esto permite investigar un problema posterior en la línea de llenado sin tener que adivinar qué preformas se utilizaron.
Revisa los defectos recurrentes y las pérdidas por manipulación como parte de la evaluación de costes de la línea de embotellado. Un mejor almacenamiento y una mejor inspección pueden reducir los desechos y las interrupciones, pero debe medirse el efecto. Mantén el procedimiento lo suficientemente práctico como para que los equipos de almacén y producción puedan seguirlo de forma coherente.