
Adequar uma pré-forma de PET aos requisitos completos da embalagem: geometria da garrafa, acabamento do gargalo, especificação da resina, distribuição do material, condições de enchimento e cargas de distribuição. O peso, por si só, não constitui um critério de seleção suficiente. Aprovar a combinação através de ensaios de sopro e enchimento, utilizando a máquina, o molde, a tampa e as condições do produto previstos.
Que requisitos devem ser definidos em primeiro lugar?
Comece pela finalidade da garrafa, em vez de partir de uma pré-forma de catálogo. Defina o volume nominal de enchimento, a capacidade de transbordamento, a tampa, a temperatura de enchimento, a pressão interna, o prazo de validade previsto e as condições de manuseamento. Inclua a embalagem secundária e o transporte, pois uma garrafa que resista ao enchimento pode ainda assim deformar-se durante o armazenamento.
Mantenha os desenhos aprovados da garrafa e da pré-forma sob controlo de revisão. Alterações no ombro, na base, na zona de preensão ou no acabamento do gargalo podem afetar as ferramentas e a distribuição do material, mesmo quando o volume declarado da garrafa permanece inalterado. Peça ao projetista da garrafa, ao fornecedor da pré-forma e ao fornecedor da máquina que analisem as mesmas revisões.
- Identifique a bebida e se o enchimento é à temperatura ambiente, a frio, a quente ou sob pressão.
- Registe as dimensões da embalagem cheia e as especificações da tampa.
- Defina os requisitos relevantes em termos mecânicos, térmicos, de aparência e de prazo de validade.
- Enumere as restrições relativas ao aquecimento, estiramento, molde e manuseamento da máquina de sopro.
- Especifique os requisitos relativos à resina, cor, aditivos e teor de material reciclado.
Por que razão o peso da pré-forma é apenas um ponto de partida?
A massa de uma pré-forma indica a quantidade de material disponível, mas não revela onde esse material irá acabar por se distribuir. Duas pré-formas com peso semelhante podem ter comprimentos de corpo, perfis de parede, regiões de entrada e massas do gargalo diferentes. Essas diferenças podem alterar a forma como o corpo aquece e se estica.
O gargalo mantém normalmente a sua geometria moldada por injeção durante o reaquecimento e o sopro. O material destinado ao gargalo não pode, portanto, ser simplesmente considerado como material disponível para a parede lateral da garrafa. Avalie a parte esticável separadamente ao comparar projetos alternativos.
Uma pré-forma mais pesada pode reduzir alguns riscos mecânicos, mas pode aumentar a necessidade de aquecimento e o custo do material sem resolver uma geometria inadequada. Uma pré-forma mais leve pode funcionar bem quando o design da garrafa e o processo distribuem o material de forma eficaz. Nenhuma das conclusões deve ser assumida antes de testar a combinação real.
Como é que a forma da garrafa e o estiramento afetam a compatibilidade?
A pré-forma deve esticar-se para formar a garrafa sem forçar regiões críticas para fora da janela de processo viável. Garrafas longas e estreitas, ombros largos, pegas profundas e bases complexas impõem exigências diferentes. Uma correspondência de volume nominal não garante a compatibilidade com essas características.
Discuta o alongamento axial e circunferencial com o fornecedor, utilizando o método de cálculo definido por este. As estimativas axiais comparam comprimentos alongáveis relevantes, enquanto as estimativas circunferenciais comparam diâmetros relevantes; as dimensões de referência exatas são importantes. Não aplique uma relação numérica universal a todas as resinas, pré-formas e famílias de garrafas.
O que deve perguntar sobre formas complexas?
Pergunte se o projeto requer um controlo especial do aquecimento, aquecimento preferencial ou outras características do processo para além de uma configuração padrão. Uma garrafa oval, por exemplo, pode requerer aquecimento circunferencial controlado para distribuir o material de forma adequada. Uma pega profunda também pode dificultar o movimento do material para dentro do molde.
Analise o equipamento de sopro de PET proposto em conjunto com o design da pré-forma e do molde. Confirme se a máquina selecionada pode proporcionar o controlo de aquecimento necessário, o movimento de estiramento e o envelope da garrafa. Uma montagem compatível do molde não garante que a máquina consiga moldar a embalagem de forma fiável.
Como deve ser feita a correspondência do acabamento do gargalo?
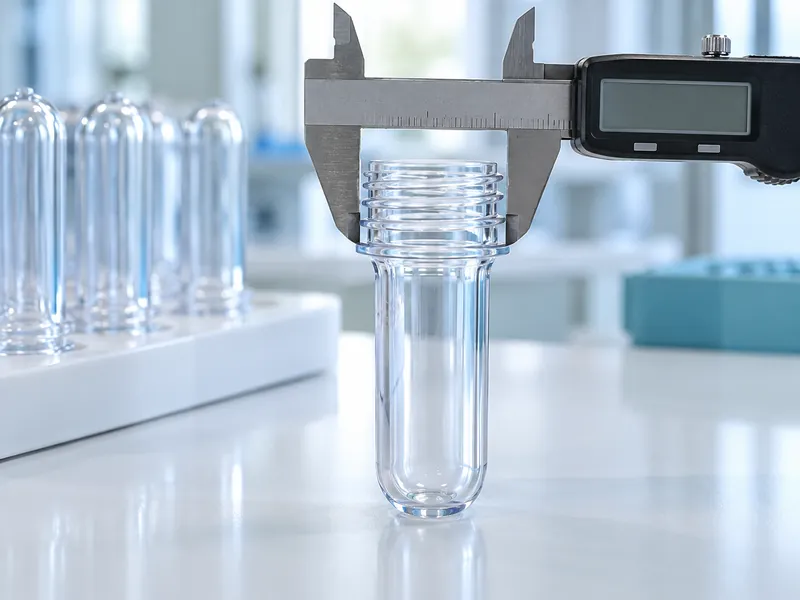
Adapte a especificação completa do gargalo, incluindo roscas, superfícies de vedação, diâmetro interno, anel de suporte e tolerâncias dimensionais. Um diâmetro nominal correspondente não garante a compatibilidade da tampa. O desenho do fornecedor da tampa e o desenho do gargalo do fornecedor da pré-forma devem identificar o mesmo acabamento.
Verifique as interfaces de manuseamento, bem como a vedação. As guias do gargalo, as pinças, os bicos de sopro e o equipamento de enchimento podem fazer referência a características diferentes em torno do acabamento. Pequenas diferenças dimensionais podem afetar a estabilidade da transferência ou introduzir marcas, mesmo quando a tampa pode ser aparafusada manualmente.
Utilize calibres adequados e testes de fecho, em vez de se basear na semelhança visual. Inclua o binário de aplicação, o comportamento de remoção, a estanqueidade e qualquer função de inviolabilidade necessária na qualificação da embalagem. Registe a especificação real da tampa e o lote de produção utilizado durante a aprovação.
De que forma as condições de enchimento alteram a seleção?
As condições de enchimento determinam a que tensões a garrafa deve resistir e, por conseguinte, influenciam a pré-forma, o design da garrafa e o processo de sopro. Água sem gás, bebidas gaseificadas e sumos enchidos a quente não devem partilhar um plano de aceitação apenas porque as garrafas têm capacidades semelhantes. Os seus mecanismos críticos de falha diferem.
| Aplicação | Principal desafio da embalagem | Foco da Qualificação |
| Água sem gás | Manuseamento e compressão de recipientes leves | Carga superior, estabilidade durante o transporte, vedação da tampa e desempenho da embalagem cheia |
| Bebidas gaseificadas | Pressão interna e variação dimensional em função do tempo | Resistência à pressão, fluência, estabilidade da base e retenção da carbonatação |
| Sumo com enchimento a quente | Aquecimento seguido de arrefecimento e vácuo interno | Estabilidade térmica, adaptação ao vácuo, integridade da tampa e dimensões finais |
O que distingue o enchimento a quente?
O enchimento a quente requer uma embalagem e um processo concebidos para o historial de temperatura especificado. A produção de PET resistente ao calor pode envolver termofixação e temperaturas controladas do molde, dependendo da tecnologia. Uma garrafa comum para enchimento a frio não deve ser considerada adequada simplesmente por aumentar o seu peso.
Valide toda a sequência de aquecimento, enchimento, manutenção da temperatura, tamponamento e arrefecimento. Inspecione a garrafa após o arrefecimento e após o período de armazenamento especificado, uma vez que a aparência imediata pode não revelar deformações tardias. O responsável pelo processo deve definir o tratamento efetivo do produto e os limites de aceitação da embalagem.
O que há de diferente na carbonatação?
Uma embalagem carbonatada deve manter a sua forma e a integridade da tampa sob a pressão associada à bebida e às condições de temperatura. A geometria da base da garrafa, a distribuição do material e a deformação dependente do tempo tornam-se fatores importantes. Teste a embalagem pretendida, em vez de adotar uma especificação de pressão de outro modelo de garrafa.
Inclua condições que representem o ambiente de distribuição esperado. O armazenamento a temperaturas elevadas pode alterar o comportamento da embalagem e a retenção de gás, pelo que a inspeção apenas à temperatura ambiente pode ser inadequada. O plano de ensaio acordado deve definir a temperatura, a duração, o condicionamento e os critérios de falha.
Que informações sobre a resina e o conteúdo reciclado são relevantes?
Solicite uma especificação controlada do material e a documentação de qualidade relevante do fornecedor. As características da resina, a cor, os aditivos e o conteúdo reciclado podem influenciar o comportamento ao reaquecimento e o aspeto da embalagem. Uma fórmula bem-sucedida para um fornecimento de pré-formas não deve ser automaticamente transferida para outro.
Identifique se uma pré-forma alternativa altera tanto a formulação do material como a geometria. Se várias variáveis se alterarem ao mesmo tempo, torna-se mais difícil diagnosticar o motivo do insucesso de um ensaio. Guarde amostras rastreáveis dos lotes originais e propostos para comparação.
As verificações à entrada devem abranger a contaminação, inclusões visíveis, opacidade, qualidade da porta de injeção, danos e consistência dimensional, de acordo com um plano de amostragem acordado. A adequação ao contacto com alimentos deve ser comprovada por documentação adequada do fornecedor para a utilização pretendida. Uma pré-forma com aspeto limpo não substitui essa documentação.
Como deve ser organizado um ensaio de pré-formas?
Realize uma comparação controlada que isole o efeito da pré-forma candidata. Utilize o desenho da garrafa aprovado e inspecione amostras de todas as cavidades após o processo se ter estabilizado. Para cada ensaio, registe as definições do forno, a sequência de estiramento, as leituras da pressão do ar e as condições da água de arrefecimento juntamente com a identificação da amostra, para que uma equipa de produção posterior possa associar uma garrafa aprovada à sua configuração registada, em vez de ter de reconstruir essa configuração de memória.
- Verifique as pré-formas entregues em relação ao seu desenho e à documentação do lote.
- Verifique a alimentação, o manuseamento do gargalo e o ajuste antes de iniciar a produção.
- Desenvolva uma receita estável de aquecimento e sopro dentro dos limites do fornecedor.
- Meça as dimensões da garrafa e a distribuição da espessura da parede em locais especificados.
- Realize testes mecânicos, de vedação, térmicos ou de pressão relevantes para a aplicação.
- Submeta as garrafas ao processo de enchimento pretendido e ao processo de embalagem a jusante.
- Repita as verificações críticas após o condicionamento e o armazenamento representativo.
No caso de recipientes finos, prolongue o ensaio para além da descarga da máquina de sopro. O guia sobre o manuseamento de garrafas de PET leves em máquinas de enchimento explica por que razão as transferências e a acumulação merecem atenção. Uma garrafa pode atingir um peso-alvo em laboratório, mas continuar a ser difícil de manusear à velocidade de produção.
Quando se deve requalificar uma combinação aprovada?
A requalificação é adequada quando uma alteração pode afetar o comportamento de moldagem ou o desempenho da embalagem. Exemplos incluem um novo fornecedor de pré-formas, um colo revisto, uma alteração na formulação da resina, um novo nível de conteúdo reciclado ou uma condição de enchimento substancialmente diferente. Defina o âmbito necessário de acordo com a importância da alteração.
Mantenha um registo de aprovação que relacione o desenho da pré-forma, o desenho da garrafa, o molde, a receita da máquina, a tampa e os resultados dos testes. Documente os intervalos operacionais aceitáveis e as condições que exigem a paragem da produção para investigação. Este registo torna as substituições futuras mais controladas do que a escolha da pré-forma disponível mais próxima em termos de peso.