
Une épaisseur de paroi inégale dans le moulage par étirage-soufflage du PET reflète généralement un déséquilibre au niveau du chauffage de la préforme, de l’étirage, de la synchronisation de l’injection d’air, de l’alignement ou de la préforme de départ elle-même. Déterminez l’emplacement et la répétabilité de la zone de faible épaisseur avant de modifier les réglages. Utilisez une carte d’épaisseur mesurée, l’identification des cavités et des essais contrôlés pour distinguer un problème de processus d’un problème lié à l’outillage ou au matériau.
Toute différence d’épaisseur constitue-t-elle un défaut ?
Une bouteille n’est généralement pas conçue pour présenter une épaisseur identique en tous points. La base, l’épaulement, la paroi latérale et les éléments renforcés ont des fonctions structurelles différentes. La question pertinente est de savoir si la répartition de la matière répond aux exigences de conception et de performance approuvées.
Une bouteille visuellement attrayante peut tout de même présenter une zone localement fragile, tandis qu’une transition d’épaisseur visible peut être intentionnelle. Comparez les valeurs mesurées aux spécifications d’emballage et aux échantillons de référence. Tenez compte des performances après le remplissage, le bouchage, la manutention et le stockage, plutôt que de juger une bouteille vide uniquement sur son aspect.
Définissez la méthode de mesure avant de comparer les lots de production. Des différences de pression de contact, de positionnement de la sonde ou de méthodes de sectionnement peuvent créer des différences apparentes. Étalonnez l’instrument et utilisez une cartographie reproductible sur toute la circonférence et sur toute la hauteur de la bouteille.
Que vous révèle la configuration des défauts ?
Identifiez chaque échantillon par cavité, heure de production, lot de préformes et recette. Notez son orientation par rapport au moule lorsque cela est possible. Un motif qui se répète sur un côté d’une cavité suggère une analyse différente de celle d’un changement progressif sur l’ensemble des cavités.
| Motif observé | Vérifications à privilégier |
| Un côté systématiquement plus fin | Symétrie du chauffage, rotation de la préforme, alignement et répartition initiale de l’épaisseur de paroi |
| Manque de matière récurrent au niveau de l’épaulement ou de la base | Profil thermique axial, mouvement d’étirage et séquence de pré-soufflage |
| Une cavité diffère des autres | Outillage local, état de la tige, vannes, refroidissement et position de transfert |
| Toutes les cavités subissent une dérive au fil du temps | Stabilisation du four, température d’entrée des préformes, services techniques et variations de la température ambiante |
| Les bouteilles présentent des variations aléatoires | Variations des préformes, alimentation ou rotation intermittente, et synchronisation irrégulière du processus |
Ces schémas orientent l’inspection ; ils ne prouvent pas l’existence d’une cause unique. Plusieurs défauts peuvent produire une zone de faible épaisseur similaire. Conservez des échantillons représentatifs de produits conformes et non conformes afin que l’analyse dispose d’un point de comparaison stable.
Comment le profil de chauffage déforme-t-il le matériau ?
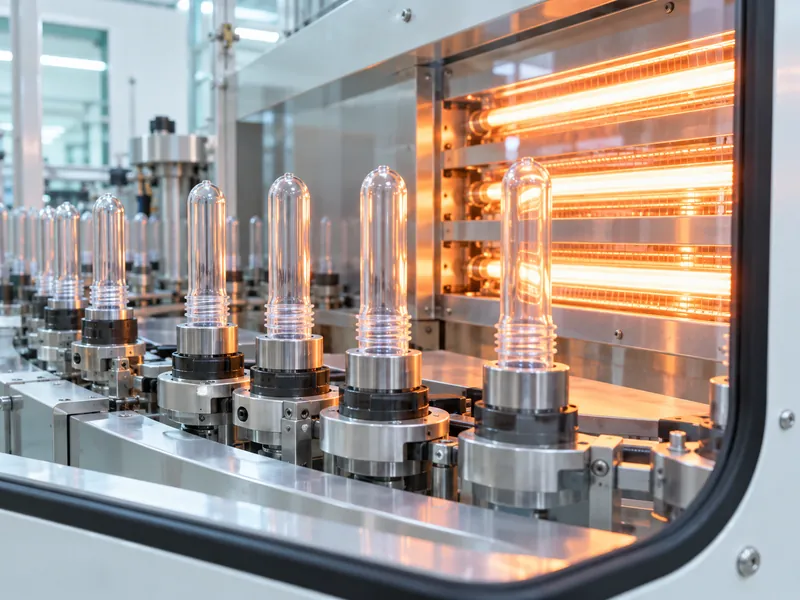
Le chauffage détermine la facilité avec laquelle les différentes zones de la préforme s’étirent. Une zone relativement chaude peut se déformer plus tôt et s’amincir, tandis qu’une zone plus froide peut conserver davantage de matière. Le résultat réel dépend de l’ensemble de la séquence d’étirement et de la géométrie de la bouteille ; ainsi, une simple augmentation ou diminution de la puissance du four peut déplacer le problème ailleurs.
Vérifiez le fonctionnement de chaque lampe, l’état des réflecteurs, la ventilation, l’espacement des préformes et leur rotation avant de modifier la recette. Des réflecteurs encrassés ou une préforme qui cesse de tourner peuvent entraîner une répartition asymétrique de la température. Comparez l’état physique du four avec les conditions dans lesquelles la recette approuvée a été établie.
Vérifiez la température d’entrée des préformes et la procédure de préchauffage. Une matière provenant d’une zone de stockage froide peut ne pas se comporter de la même manière qu’une matière conservée à proximité d’une ligne de production chaude. Mettez en place une méthode de préparation contrôlée plutôt que de laisser les opérateurs compenser chaque livraison par des modifications non documentées du four.
Les mesures de température de surface doivent être effectuées avec précaution, car les polymères transparents et les environnements réfléchissants peuvent compliquer l’interprétation. Utilisez la méthode de mesure approuvée par le fournisseur de l’équipement et mettez en corrélation les relevés avec les résultats obtenus sur les bouteilles. Considérez la mesure de température comme un élément de preuve dans le cadre de l’enquête plutôt que comme une description exhaustive de la température de la préforme à travers toute l’épaisseur de sa paroi.
La préforme peut-elle être en cause ?
Vérifiez le poids, les dimensions, la concentricité et la répartition de l’épaisseur de la préforme à l’aide du cahier des charges d’entrée convenu. Une préforme fabriquée à partir d’une matière première hétérogène peut transmettre ce déséquilibre à la bouteille finie. Le mélange de lots ou de spécifications de résine peut également modifier la réponse à une recette par ailleurs inchangée.
Comparez le matériau suspect à un lot conservé et approuvé dans des conditions contrôlées. Notez les variables qui restent fixes et conservez suffisamment d’échantillons pour vérifier si la différence est reproductible. N’approuvez pas une nouvelle préforme simplement parce qu’une bouteille d’essai semble acceptable.
La préforme doit également être adaptée à la géométrie de la bouteille et à l’application de remplissage. Un problème complexe de répartition de la matière peut trouver son origine dans une conception de préforme inadaptée plutôt que dans les réglages de l’opérateur. Examinez la combinaison avec les fournisseurs de préformes et de moules avant de supposer qu’un chauffage supplémentaire peut pallier tout problème de conception.
Comment l’étirage et le pré-soufflage influencent-ils le résultat ?
La tige d’étirage et la phase initiale d’injection d’air influencent la manière dont la matière chauffée commence à se dilater et l’endroit où elle entre en contact avec le moule pour la première fois. Toute modification du mouvement de la tige, du timing du pré-soufflage ou de la pression peut altérer la répartition axiale et circonférentielle. Étant donné que le mouvement de la tige et l’injection d’air agissent sur la même préforme chauffée, un essai modifiant ces deux paramètres sans plan expérimental défini peut empêcher l’équipe d’identifier ce qui a permis d’améliorer la bouteille.
Vérifiez la rectitude de la tige, son centrage, l’état de son embout, sa course et la configuration mécanique approuvée. Un composant usé ou mal aligné peut créer un problème de répartition récurrent que les modifications de recette ne font que masquer. Suivez la procédure d’isolation du fabricant avant d’inspecter les pièces mobiles ou les composants sous pression.
Examinez le comportement réel de la pression et le calage des vannes lorsque la machine fournit des mesures appropriées. Une valeur de recette ne garantit pas que la pression prévue atteigne la bouteille au moment prévu. Des obstructions, des joints qui fuient ou un comportement irrégulier des vannes méritent d’être examinés lorsqu’un processus auparavant stable subit des changements.
Quel rôle jouent le moule et le système de refroidissement ?
Inspectez l’alignement du moule, son assise, les composants de la base, l’état des évents et les performances de refroidissement. Une cavité qui s’écarte des conditions mécaniques ou thermiques approuvées peut produire un schéma de contact ou un résultat de surface différent, même si la recette commune de la machine n’a pas changé. Consignez les constatations spécifiques à chaque cavité afin de pouvoir établir un lien entre une réparation et un résultat de production ultérieur.
Vérifiez que les circuits de refroidissement reçoivent le débit et la température spécifiés en conditions de production. Un affichage satisfaisant du refroidisseur ne garantit pas que chaque passage du moule fonctionne correctement. Un blocage, un tuyau plié ou un circuit mal raccordé peut affecter un emplacement spécifique alors que le système principal semble fonctionner normalement.
N’agrandissez pas les évents, ne polissez pas les surfaces des cavités et ne modifiez pas les passages de refroidissement sans l’accord du fournisseur de l’outillage. De petites modifications non contrôlées peuvent affecter les dimensions, la qualité de surface ou les options de réparation futures. Distinguez le nettoyage de routine des opérations qui modifient l’outillage.
Qu’est-ce qu’une séquence de dépannage efficace ?
Commencez par isoler la production concernée et identifiez le dernier contrôle jugé acceptable. Vérifiez que la méthode de mesure est fiable, puis cartographiez le défaut par emplacement, cavité et moment. Passez en revue les changements récents concernant les matériaux, la maintenance, les recettes, les services techniques et la cadence de production.
Remédiez aux défaillances évidentes de l’équipement avant de tenter d’optimiser le processus. Pour un essai contrôlé, modifiez une variable justifiée ou un groupe explicitement prévu de variables liées, puis laissez le processus se stabiliser. Enregistrez les réglages et prélevez un échantillon suffisant de chaque cavité concernée.
Évaluez le résultat par rapport à l’ensemble des exigences de l’emballage, et pas uniquement par rapport à la zone d’amincissement d’origine. L’amélioration d’une zone peut en affaiblir une autre ou modifier la capacité et les dimensions. Conservez la recette approuvée précédemment afin de pouvoir revenir en arrière en cas d’essai infructueux sans avoir à la reconstituer.
Comment valider le processus corrigé ?
Vérifiez la répartition de l’épaisseur et les essais de résistance spécifiques à l’application sur un cycle de production représentatif. Tenez compte des redémarrages et des conditions de fonctionnement qui avaient précédemment provoqué le défaut. Définissez la fréquence d’échantillonnage en fonction du risque et de la stabilité démontrée lors de la qualification.
Lors des discussions sur la configuration d’une machine de soufflage de PET, fournissez des plans de bouteilles, des détails sur les préformes et des critères d’acceptation, plutôt que de vous contenter de demander une vitesse nominale. Le fournisseur a besoin de ces informations pour évaluer la fenêtre de processus. Convenez des conditions dans lesquelles des modifications apportées à l’outillage ou au matériau entraîneront une nouvelle qualification.
Enfin, vérifiez les performances sur la ligne de remplissage, en particulier lors de la réduction du poids des bouteilles. Les considérations relatives à la manipulation des bouteilles en PET allégées dans une machine de remplissage restent d’actualité après un ajustement du processus de soufflage. Un processus stable et documenté doit garantir à la fois des dimensions de bouteilles acceptables et un comportement fiable en aval.