
Précisez le refroidissement du moulage par soufflage du PET en distinguant les exigences de régulation de la température du moule de la protection du col de la préforme pendant le chauffage. Définissez les températures, le débit, la pression, la charge thermique, la qualité de l’eau et les points de régulation requis pour chaque circuit. Vérifiez les performances sur la machine dans des conditions de production réelles ; la plaque signalétique d’un groupe frigorifique ou une conduite d’alimentation en eau froide ne constituent pas des preuves suffisantes.
Pourquoi le refroidissement du moule et la protection du col sont-ils distincts ?
Le corps de la bouteille est étiré et formé après réchauffage, tandis que le col de la préforme conserve généralement la géométrie créée lors du moulage par injection. Le corps doit atteindre un état de formage approprié sans que la finition filetée et les éléments de support ne subissent de déformation inacceptable. La protection du col relève donc de la conception du chauffage et de la manutention, ainsi que des spécifications des équipements.
Le contrôle de la température du moule gère le transfert de chaleur pendant la formation et la prise de la bouteille. Les conditions de fonctionnement requises dépendent de l’emballage et du procédé. La production conventionnelle de moules froids et celle de bouteilles résistantes à la chaleur ne doivent pas se voir attribuer les mêmes exigences de température sans une évaluation préalable du fournisseur.
La protection du col peut faire appel à des écrans, à une ventilation contrôlée, à des composants de soutien et à des dispositifs de refroidissement spécifiques à la machine. Ne partez pas du principe que chaque machine de soufflage utilise un circuit d’eau réfrigérée distinct pour le col. Demandez au fabricant de préciser comment le col est protégé dans la configuration exacte proposée.
Quelles informations sur le procédé le fournisseur doit-il recevoir ?
Fournissez le plan de la bouteille, la conception de la préforme, les spécifications du col, les informations sur la résine, l’application de remplissage et le rendement requis et accepté. Indiquez les heures de fonctionnement prévues et la plage des conditions ambiantes de l’usine. Incluez le format approuvé le plus exigeant plutôt que de baser le dimensionnement sur une bouteille de démonstration facile à traiter.
Répertoriez les combinaisons de production susceptibles de fonctionner simultanément si les réseaux de services techniques alimentent plusieurs machines. Un système de refroidissement dimensionné pour une seule machine de soufflage peut s’avérer insuffisant lorsqu’une autre machine démarre. Précisez tout projet d’extension afin que le fournisseur puisse distinguer la capacité actuelle de la marge disponible pour l’avenir.
Lorsque vous sollicitez une offre pour une machine de soufflage de PET, demandez un plan d’alimentation en services liés à ces conditions. Celui-ci doit indiquer où la température, la pression et le débit spécifiés doivent être disponibles. Une simple mention indiquant que de l’eau de refroidissement est nécessaire laisse trop de responsabilités en suspens.
Quelles valeurs doivent figurer dans le cahier des charges de refroidissement ?
| Élément du cahier des charges | Ce qu’il faut demander |
| Température | Plage d’alimentation requise et variation autorisée pour chaque circuit |
| Débit | Débit minimal et débit nominal pour les outils et équipements raccordés |
| Pression | Pression différentielle disponible et limites de pression des composants |
| Charge thermique | Charge de dissipation thermique ou de régulation de température dans des conditions de production définies |
| Qualité de l’eau | Filtration, composition chimique, compatibilité des matériaux et exigences d’entretien |
| Surveillance | Points de mesure, alarmes et réponse en cas de refroidissement insuffisant |
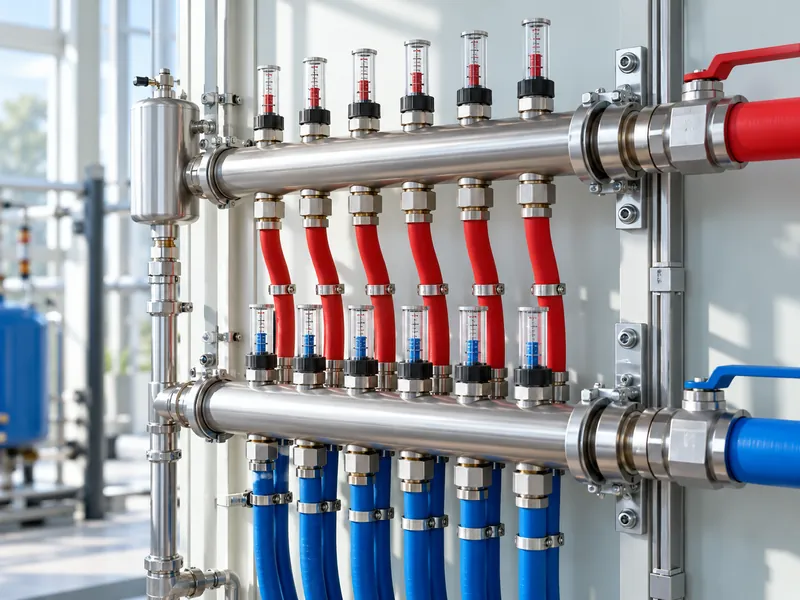
Dans le cahier des charges, distinguer clairement la pression du débit. Une pompe peut indiquer une pression normale alors qu’une dérivation bouchée reçoit trop peu d’eau. Demandez comment les performances des dérivations seront mesurées et équilibrées, en particulier lorsque plusieurs circuits de moules partagent un collecteur.
Précisez la perte de charge admissible au niveau des flexibles, des filtres, des raccords et de la machine. Intégrez le circuit de retour et les éventuels effets de dénivelé dans la conception du système. La pompe doit alimenter l’intégralité du circuit installé, et non pas uniquement la courte connexion illustrée sur un schéma de catalogue.
Comment la charge de refroidissement est-elle estimée ?
Le fournisseur d’équipements doit indiquer la charge thermique du procédé proposé et expliquer ses hypothèses de fonctionnement. Le concepteur du système de refroidissement sélectionne ensuite les équipements en fonction de la température de sortie du fluide requise et des conditions du site. Demandez au fournisseur du refroidisseur de recalculer la capacité de refroidissement disponible à la température de fluide que vous avez spécifiée et dans les conditions d’installation les plus chaudes prévues avant d’accepter les caractéristiques indiquées dans le catalogue.
Pour l’eau, une relation utile de bilan thermique est la suivante : le transfert de chaleur en kilowatts est approximativement égal à 1,163 multiplié par le débit en mètres cubes par heure et l’élévation de température en degrés Celsius. À titre d’illustration, un débit de 2 mètres cubes par heure s’échauffant de 3 degrés correspond à environ 7 kilowatts de transfert de chaleur. Ce calcul ne permet pas à lui seul de déterminer la taille du refroidisseur ni le débit requis pour le moule.
Utilisez les propriétés correctes du fluide si le système contient du glycol ou un autre mélange homologué. Le concepteur doit également tenir compte de la chaleur dégagée par la pompe, des autres charges connectées, des commandes et de la réserve de fonctionnement choisie. Évitez d’ajouter plusieurs coefficients de sécurité non justifiés qui conduisent à un surdimensionnement de l’équipement et à un mauvais contrôle en charge normale.
Comment les circuits doivent-ils être agencés ?
Suivez la conception des circuits proposée par les fournisseurs d’outillage et de machines plutôt que de raccorder tous les orifices disponibles sans discernement. Des circuits séparés peuvent être nécessaires pour les corps de moules, les bases ou d’autres composants présentant des exigences différentes. Étiquetez les raccords d’alimentation et de retour afin d’éviter que, lors de la maintenance, une branche ne soit inversée ou contournée par inadvertance.
Choisissez des flexibles et des raccords adaptés à la pression, à la température, au fluide et aux mouvements spécifiés. Acheminez-les de manière à éviter les pliures, l’abrasion et toute interférence avec l’ouverture du moule ou l’accès pour l’entretien. Vérifiez après chaque changement d’outillage que les raccords rapides ne présentent pas d’obstruction et qu’ils sont bien enclenchés.
Prévoyez des points de mesure et d’isolation accessibles. Un technicien doit pouvoir identifier une dérivation à faible débit sans démonter d’équipements non concernés. Prévoyez une procédure permettant de rétablir les positions approuvées des vannes après des travaux de maintenance ou d’équilibrage.
Comment protéger le col de la préforme ?
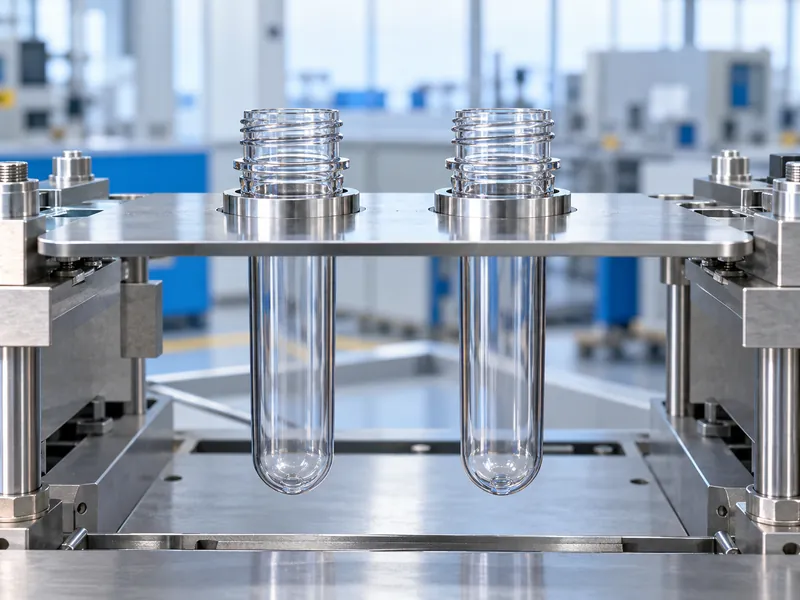
Vérifiez que les protections, les supports et la ventilation sont adaptés à la finition du col et à la géométrie de la préforme. Leur position par rapport au corps chauffé est importante, car le col doit rester dimensionnellement stable pendant que le corps atteint son état de formage. Vérifiez l’absence de protections endommagées, de réglages incorrects et de ventilation obstruée avant de compenser par une nouvelle recette de four.
Définissez les dimensions du col et les contrôles fonctionnels qui seront mesurés lors de la réception. Tenez compte de la circularité, de la surface d’étanchéité, de l’état du filetage et du comportement de la bague de support, conformément au plan d’emballage. Effectuez les tests après une période de production représentative, car l’accumulation de chaleur peut ne pas apparaître sur les premières bouteilles.
Tout changement de préforme ou de finition du col doit donner lieu à une vérification de compatibilité. Un dispositif de support adapté à une finition peut exposer une autre finition à une chaleur excessive ou à des contraintes mécaniques. Conservez la configuration approuvée avec la recette de format et le dossier d’outillage afin de pouvoir la reproduire.
Une eau plus froide peut-elle poser des problèmes ?
Abaisser le point de consigne n’est pas une solution universelle aux problèmes de refroidissement. L’humidité de l’air ambiant peut se condenser sous forme de gouttelettes sur des outillages ou des canalisations suffisamment froids ; le concepteur doit donc tenir compte de l’humidité locale ainsi que de la température de l’eau. Cela peut compliquer le nettoyage, entraîner des écoulements et masquer la cause réelle d’une instabilité du processus.
Vérifiez l’absence de débit insuffisant, d’encrassement, de raccordements incorrects et de charge thermique avant d’abaisser les températures en dehors de la plage approuvée. Discutez de l’isolation et de la gestion de l’humidité avec le concepteur du système lorsque de la condensation est à prévoir. L’objectif de fonctionnement doit répondre aux exigences du procédé avec un contrôle stable.
Vérifiez la qualité de l’eau et la compatibilité de tous les matériaux en contact avec le fluide. Le tartre, les produits de corrosion ou les dépôts biologiques peuvent réduire les performances au fil du temps. Utilisez le programme de traitement et de nettoyage approuvé par le fournisseur plutôt qu’un mélange chimique improvisé susceptible d’endommager les joints ou les équipements.
Que faut-il vérifier lors de la mise en service ?
Mesurez les températures d’alimentation et de retour, le débit des dérivations et les conditions de pression pendant une production en continu. Vérifiez que chaque cavité respecte les exigences de qualité des bouteilles au rythme convenu. Tenez compte des charges simultanées des services auxiliaires que l’installation est censée prendre en charge.
Démontrez la réponse à un défaut de refroidissement à l’aide de la méthode d’essai approuvée par le fabricant. Les opérateurs ont besoin d’une indication claire et d’une réponse définie lorsque le débit ou la température devient inacceptable. Notez les conditions qui entraînent l’arrêt de la production et la manière dont les bouteilles affectées sont identifiées après un défaut.
Répétez les contrôles pertinents après un changement de moule représentatif et un redémarrage. Cela permet de mettre en évidence les erreurs de raccordement et le comportement de reprise qui pourraient passer inaperçus lors d’un seul cycle de fonctionnement stable. Conservez les mesures de mise en service comme référence pour les comparaisons ultérieures en matière de maintenance.
Comment gérer les performances de refroidissement au fil du temps ?
Suivez l’évolution des conditions mesurées parallèlement à la qualité des bouteilles, au temps de cycle et aux interventions de maintenance. Une différence de température croissante ou un débit de dérivation en baisse peut justifier une enquête, mais interprétez ces données en tenant compte de la charge de production réelle. Comparez des formats et des états de fonctionnement équivalents avant de conclure à une détérioration de l’équipement.
Intégrez l’énergie de refroidissement, le traitement de l’eau, le nettoyage et la maintenance dans l’évaluation des coûts d’exploitation de la ligne d’embouteillage. Maintenez la responsabilité de l’installation de refroidissement dans le plan de maintenance de production après la mise en service, en désignant un responsable chargé de ses réglages, de ses registres d’entretien et des futures réévaluations de capacité. Conservez un schéma de circuit clair et les réglages approuvés afin que la fiabilité du refroidissement soit préservée malgré les changements de personnel et les extensions futures.