
La demande totale en eau d’une usine d’embouteillage comprend l’eau qui est transformée en produit embouteillé, ainsi que l’eau utilisée pour le rinçage, le nettoyage, les pertes liées au traitement et les services auxiliaires pendant la production.
Calculez chaque flux sur la même période d’exploitation, puis convertissez le bilan en prélèvement d’eau brute et vérifiez séparément le débit de pointe et la capacité de stockage pour la ligne sélectionnée.
Définir les limites du bilan hydrique
Avant de calculer la demande en eau, définissez où commence et où se termine le bilan hydrique. Une limite clairement définie évite que la même eau ne soit comptabilisée à plusieurs étapes du traitement ou de la production.
Pour la plupart des usines d’embouteillage, le calcul commence au point de captage de l’eau brute et suit le parcours de l’eau à travers les étapes de traitement, de stockage de l’eau purifiée, de remplissage, de rinçage, de nettoyage et d’autres utilisations.
Chaque flux doit avoir une source, une destination et une période de mesure bien définies. Les catégories ci-dessous identifient les flux à examiner ; les catégories qui se chevauchent ne doivent pas être additionnées comme des totaux distincts.
- Eau mise en bouteille : eau versée dans les bouteilles remplies, y compris le trop-plein et l’eau contenue dans les bouteilles remplies qui sont rejetées.
- Eau de process non destinée au produit : eau consommée pour le rinçage des bouteilles, la recharge du système CIP, le lavage à contre-courant et d’autres activités de production.
- Pertes liées au traitement : eau rejetée sous forme de concentré d’osmose inverse, de lavage à contre-courant en prétraitement ou d’autres déchets de traitement. Le lavage à contre-courant n’apparaît qu’une seule fois dans le bilan, même s’il figure également dans la rubrique « Utilisations liées au processus ».
- Eau de service : eau d’appoint fraîche requise par les systèmes de refroidissement ou d’autres équipements auxiliaires.
- Eau récupérée : eau réutilisée dans un processus approuvé qui réduit réellement la demande en eau douce.
Distinguez trois points de mesure : la prise d’eau brute, la production d’eau traitée et l’eau fournie à chaque utilisation finale. L’eau circulant entre ces points constitue un transfert interne et non un besoin supplémentaire en eau de source.
À titre d’exemple concret, supposons que le remplissage des produits, le rinçage des bouteilles, l’appoint pour le nettoyage en place (CIP) et l’appoint pour les services utilitaires utilisent tous du perméat d’osmose inverse (RO). Le lavage à contre-courant du prétraitement est alimenté directement par l’approvisionnement en eau brute en amont du système d’osmose inverse.
Il s’agit d’une configuration illustrative, et non d’une spécification applicable à toutes les usines d’embouteillage. Les modalités réelles d’approvisionnement dépendent de la qualité de l’eau de source, des exigences relatives au produit fini et du procédé de traitement choisi.
Calculer les besoins en eau du produit fini
La consommation d’eau du produit fini détermine le volume que la ligne d’embouteillage doit fournir. Cependant, le nombre cible de bouteilles conformes n’est pas nécessairement égal au nombre total de bouteilles remplies.
Une usine peut remplir des bouteilles supplémentaires pour compenser les rejets liés à la qualité, tandis que les volumes de remplissage réels peuvent dépasser les volumes nominaux des emballages. Calculez ces facteurs séparément avant de déterminer la consommation totale de la remplisseuse.
Définir les bouteilles conformes, les bouteilles brutes et le surremplissage
Utilisez les définitions suivantes :
- Objectif de bouteilles conformes : nombre de bouteilles acceptables et commercialisables requis par jour.
- Bouteilles brutes remplies : toutes les bouteilles dans lesquelles du liquide a été versé, y compris les bouteilles remplies puis rejetées.
- Surremplissage : le volume de liquide supplémentaire au-delà du volume nominal de l’emballage.
- Bouteilles remplies rejetées : bouteilles dans lesquelles du liquide a été versé, mais qui ont été rejetées et ne sont pas récupérées pour être transformées en produit utilisable.
Le nombre brut de bouteilles remplies est égal à l’objectif de bouteilles conformes plus les rejets remplis, à condition que ces deux chiffres se rapportent à la même période de production.
Les récipients non remplis ou vides rejetés ne contribuent pas à la demande en eau de remplissage. Les récipients remplis rejetés y contribuent, car de l’eau a déjà pénétré dans ces récipients. La réutilisation nécessite un processus de récupération validé et approuvé.
Calculer le volume de remplissage quotidien
Le besoin nominal en produit est le suivant :
Eau nominale pour le produit = Objectif de bouteilles conformes × Volume de remplissage nominal
Le volume total introduit dans les bouteilles peut alors être calculé comme suit :
Volume total rempli = Volume d’eau nominal du produit + Surremplissage des bonnes bouteilles + Liquide contenu dans les rejets remplis
Prenons les hypothèses suivantes à titre d’exemple pour une usine produisant des bouteilles de 500 ml :
- Objectif de bouteilles conformes : 20 000 bouteilles par jour.
- Bouteilles remplies rejetées : 400 bouteilles par jour.
- Volume de remplissage nominal : 0,500 L par bouteille.
- Volume de remplissage moyen réel : 0,505 L par bouteille.
Le bilan hydrique qui en résulte est présenté ci-dessous.
| Composante de remplissage | Calcul | Volume journalier |
| Eau produite nominale | 20 000 × 0,500 L | 10 000 L |
| Débordement dans les bonnes bouteilles | 20 000 × 0,005 L | 100 L |
| Eau dans les rejets remplis | 400 × 0,505 L | 202 L |
| Volume total rempli | 10 000 + 100 + 202 | 10 302 L |
Toutes les valeurs de cet exemple sont des hypothèses à titre d’illustration et ne constituent pas les spécifications des équipements Brenu.
Cet exemple fait la distinction entre la quantité nominale cible de 10 000 L et la quantité effectivement remplie de 10 302 L. Les 302 L supplémentaires correspondent au surremplissage des bouteilles conformes et au liquide présent dans les bouteilles rejetées après remplissage.
Utilisez la consommation réelle de remplissage plutôt que le seul volume nominal de produit. Enregistrez les déversements, le rinçage au démarrage et les autres pertes mesurées en tant que postes distincts uniquement s’ils ne sont pas déjà pris en compte par le compteur de consommation.
Si le liquide rejeté est récupéré via un processus approuvé, ne comptabilisez que le volume récupéré vérifié qui compense la demande en produit neuf. Ne partez pas du principe que l’eau en bouteille rejetée peut automatiquement être réintroduite dans la production.
Ajouter la demande en eau de process non liée au produit
Le remplissage ne représente qu’une partie de la consommation d’eau d’une usine d’embouteillage. Le rinçage, le nettoyage, l’entretien des installations de traitement et les services généraux génèrent une demande supplémentaire, en fonction de la configuration des équipements et du calendrier d’exploitation.
Calculez chaque utilisation à partir de ses paramètres d’exploitation réels plutôt que d’appliquer une fourchette universelle. Enregistrez la consommation d’eau neuve séparément du débit de recirculation afin que la circulation interne ne gonfle pas la demande quotidienne.
Calculer la consommation d’eau pour le rinçage des bouteilles
La demande en eau pour le rinçage des bouteilles dépend du type de récipient, de la méthode de rinçage, de la consommation d’eau par récipient et du nombre total de récipients traités.
Pour les bouteilles en PET à usage unique, la ligne peut recourir à un rinçage à l’air ou à l’eau, selon la configuration choisie et les exigences du produit.
Les conteneurs consignés nécessitent un calcul distinct, car le lavage et le rinçage peuvent comporter plusieurs étapes. Tenez compte de la préparation de la solution, de l’appoint d’eau fraîche, des rinçages finaux et des changements de cuve programmés pour la machine à laver installée.
Utilisez la formule suivante lorsque la consommation d’eau par récipient est connue :
Besoins quotidiens en rinçage = Nombre brut de conteneurs traités × Quantité d’eau fraîche utilisée par conteneur
Pour l’exemple illustratif, supposons que l’usine rince à l’eau l’ensemble des 20 400 conteneurs bruts et utilise en moyenne 0,15 L par conteneur.
La demande quotidienne de rinçage est donc de 20 400 × 0,15 L, soit 3 060 L/jour.
Cette hypothèse est donnée à titre indicatif uniquement. La consommation réelle doit être déterminée en fonction de l’équipement de rinçage sélectionné, des paramètres de fonctionnement et des exigences en matière de manutention des conteneurs. Tenez compte, le cas échéant, des bouteilles rincées rejetées avant le remplissage.
Calculer le volume d’eau d’appoint pour le CIP
Les systèmes de nettoyage en place (CIP) font souvent circuler des solutions de nettoyage dans les équipements et les canalisations. Le débit de circulation n’est pas le même que celui de l’eau fraîche nécessaire au remplissage, à la réapprovisionnement et au rinçage du système.
Calculez l’eau d’appoint CIP quotidienne à partir de l’eau fraîche utilisée pour la préparation de la solution, le rinçage, la remise à niveau et les autres étapes de nettoyage qui puisent dans l’alimentation de l’usine.
Apport quotidien en eau de CIP = somme de l’eau fraîche ajoutée au cours de tous les cycles de nettoyage quotidiens
Par exemple, supposons que les activités CIP nécessitent 1 200 L/jour d’eau d’appoint. Comptez ce volume une seule fois, quel que soit le nombre de fois où la solution de nettoyage circule.
Si le système réutilise l’eau de rinçage récupérée, tenez compte de cette réutilisation à son point d’utilisation réel. Ne soustrayez pas à nouveau ce même volume lorsque l’apport d’eau fraîche tient déjà compte de cette économie.
Inclure le lavage à contre-courant et l’eau d’appoint des services
Les filtres de prétraitement peuvent nécessiter un lavage à contre-courant périodique, tandis que d’autres équipements consomment de l’eau lors des opérations de rinçage, de régénération ou de maintenance. Calculez ces besoins à partir du volume et de la fréquence réels des cycles.
Les installations auxiliaires peuvent également nécessiter de l’eau d’appoint. Citons par exemple l’appoint du système de refroidissement et d’autres services liés aux équipements, le cas échéant selon la configuration de l’usine.
Pour poursuivre l’exemple illustratif, supposons les besoins quotidiens supplémentaires suivants :
- Apport d’eau pour le nettoyage en place (CIP) : 1 200 L/jour.
- Apport d’eau d’appoint pour les services auxiliaires : 600 L/jour.
- Rétrolavage du prétraitement : 800 L/jour, alimenté directement à partir de l’eau brute.
Ces chiffres sont des hypothèses à titre d’exemple et ne constituent pas des taux de consommation universels. Le lavage à contre-courant sera inclus séparément dans le bilan de l’eau de source, car il est alimenté en amont du système d’osmose inverse.
L’étape suivante du calcul consiste à prendre en compte la récupération issue du traitement et les rejets d’eau sans comptabiliser ces flux deux fois.
Calculer la récupération par osmose inverse et les rejets de traitement
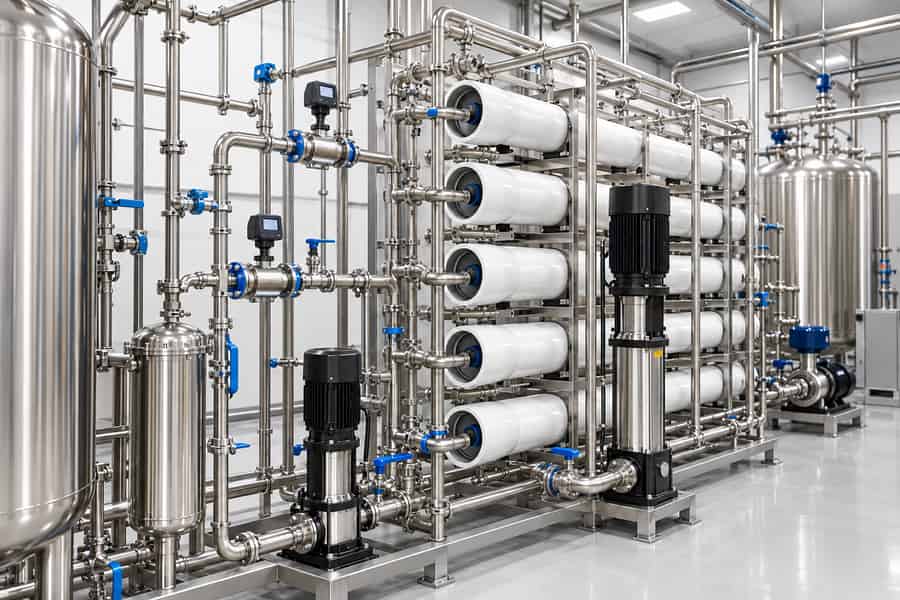
Le taux de récupération par osmose inverse (RO) détermine la quantité d’eau d’alimentation nécessaire pour produire le perméat utilisé par l’usine d’embouteillage. Le reste de l’eau d’alimentation quitte le processus d’osmose inverse sous forme de concentré.
Dans cet exemple, les besoins quotidiens en perméat d’osmose inverse couvrent quatre utilisations :
- Remplissage : 10 302 L/jour.
- Rinçage des bouteilles : 3 060 L/jour.
- Apport d’eau fraîche pour le nettoyage en place (CIP) : 1 200 L/jour.
- Apport d’eau pour les services : 600 L/jour.
La demande totale en perméat d’osmose inverse est donc de :
10 302 + 3 060 + 1 200 + 600 = 15 162 L/jour
Supposons, à titre d’exemple, un taux de récupération par osmose inverse de 75 %. Pour ce calcul, le taux de récupération correspond au rapport entre le perméat produit et l’eau d’alimentation fournie au système d’osmose inverse.
Eau d’alimentation de l’osmose inverse = Perméat requis ÷ Taux de récupération
Par conséquent, 15 162 ÷ 0,75 = 20 216 L/jour.
Le volume de concentré correspond à la différence entre l’eau d’alimentation de l’osmose inverse et la production de perméat :
20 216 − 15 162 = 5 054 L/jour.
Ce concentré est déjà pris en compte dans les 20 216 L/jour d’eau d’alimentation de l’osmose inverse requis. L’ajouter à nouveau à la demande en eau d’alimentation reviendrait à compter deux fois la même eau.
Le taux de récupération réel dépend des caractéristiques de l’eau de source, du prétraitement, de la configuration des membranes et des conditions de fonctionnement. La valeur indicative de 75 % ne constitue ni un objectif de conception universel ni une spécification vérifiée pour les équipements Brenu.
Établir le bilan quotidien complet de l’eau brute
Le calcul de l’alimentation en eau de l’osmose inverse n’inclut pas encore le lavage à contre-courant du prétraitement, fourni séparément. Étant donné que l’installation illustrée prélève ce lavage à contre-courant directement dans l’eau brute, ajoutez-le aux besoins d’alimentation en eau de l’osmose inverse.
Supposons que le lavage à contre-courant du prétraitement consomme 800 L/jour. Aucune autre perte liée au traitement ni aucun crédit de réutilisation de l’eau ne sont inclus dans cet exemple.
| Élément du bilan hydrique | Volume quotidien | Calcul ou traitement |
| Eau mise en bouteille | 10 302 L | Produit, surremplissage et rejets de remplissage |
| Besoins en rinçage des bouteilles | 3 060 L | Alimentation par perméat d’osmose inverse |
| Eau de remplissage CIP | 1 200 L | Alimentation par perméat d’osmose inverse |
| Apport d’eau de service | 600 L | Alimenté par le perméat de l’osmose inverse |
| Besoin total en perméat d’osmose inverse | 15 162 L | Somme des quatre utilisations ci-dessus |
| Eau d’alimentation de l’osmose inverse | 20 216 L | 15 162 ÷ 75 % |
| Concentré d’osmose inverse | 5 054 L | 20 216 − 15 162 ; déjà inclus dans l’eau d’alimentation |
| Rétrolavage de prétraitement | 800 L | Utilisation séparée d’eau brute |
| Prélèvement total d’eau brute | 21 016 L | 20 216 + 800 |
Tous les chiffres sont des hypothèses à titre indicatif et ne constituent ni les spécifications de Brenu ni des résultats d’exploitation garantis. Les sous-totaux et les flux internes sont indiqués à des fins de rapprochement ; ne pas additionner chaque ligne.
Les besoins en eau brute s’élèvent donc à 21 016 L/jour, soit 21,016 m³/jour, selon les hypothèses énoncées. Ce total inclut l’alimentation de l’osmose inverse et le lavage à contre-courant du prétraitement fourni séparément, sans rajouter le concentré.
Dans cet exemple, le concentré et l’eau de lavage à contre-courant constituent des flux de rejet. S’ils sont récupérés pour un usage approuvé, il convient d’identifier leurs destinations et de ne comptabiliser que la réduction vérifiée de la demande en eau douce.
Les usines réelles doivent ajouter les besoins mesurés omis ici, tels que les rinçages supplémentaires de prétraitement, la régénération des filtres, le rinçage des canalisations, les fuites, l’assainissement et d’autres opérations de nettoyage.
Vérifiez chaque ajout par rapport aux limites du traitement afin d’éviter de comptabiliser deux fois les pertes existantes. Incluez le personnel et les autres services du site si le calcul porte sur la consommation totale du site plutôt que sur la seule production.
Convertir la demande quotidienne en capacité par heure de fonctionnement
Le volume quotidien détermine la quantité d’eau dont l’usine a besoin au cours d’une journée de production. Il ne détermine pas le débit instantané requis par les équipements de traitement, les pompes ou les canalisations de distribution.
La capacité de traitement dépend des heures de fonctionnement et du moment où l’eau purifiée est consommée. Une station traitant l’eau tout au long de la journée peut nécessiter un débit horaire inférieur à celui d’une station ne traitant que pendant la production.
Utilisez la formule suivante :
Débit moyen de production de perméat requis = Demande quotidienne en perméat ÷ Nombre d’heures de fonctionnement disponibles pour le traitement
Pour la demande indicative de 15,162 m³/jour :
| Temps de traitement disponible | Débit moyen de production de perméat requis |
| 8 heures/jour | 1,895 m³/h |
| 12 heures/jour | 1,264 m³/h |
| 16 heures/jour | 0,948 m³/h |
| 20 heures/jour | 0,758 m³/h |
Il s’agit de comparaisons mathématiques utilisant la même demande journalière à titre d’exemple. Elles ne correspondent pas aux caractéristiques nominales des équipements et ne tiennent pas compte des contraintes d’exploitation supplémentaires.
Les débits moyens d’alimentation de l’osmose inverse correspondants sont de 2,527 m³/h sur huit heures, 1,685 m³/h sur douze heures et 1,264 m³/h sur seize heures.
Ces chiffres s’appuient sur le besoin d’alimentation en osmose inverse (RO) indicatif de 20,216 m³/jour. Les heures de fonctionnement disponibles doivent tenir compte du nettoyage, de la maintenance, de la disponibilité de la source et de toute période pendant laquelle la production d’eau utilisable n’est pas possible.
Distinguer la capacité de traitement du débit de pointe simultané
Un système de traitement peut produire suffisamment d’eau au cours de la journée sans pour autant parvenir à approvisionner l’usine pendant sa période de pointe. La demande instantanée peut dépasser le débit de traitement ou la capacité de distribution.
Trois débits distincts doivent être vérifiés :
- Débit de production du système de traitement : débit auquel le système de traitement produit de l’eau utilisable pendant son fonctionnement.
- Débit de pointe de distribution : débit combiné requis par les branches fonctionnant simultanément, y compris le remplissage, le rinçage et d’autres utilisations actives.
- Débit d’alimentation en eau brute : débit requis à la prise d’eau brute pour assurer le traitement et toute utilisation simultanée d’eau brute.
Supposons que la chaîne d’embouteillage de l’exemple fonctionne huit heures par jour. Le débit moyen d’eau versé dans les bouteilles est de 10 302 ÷ 8 = 1 287,75 L/h, soit environ 1,288 m³/h.
La demande moyenne de rinçage est de 3 060 ÷ 8 = 382,5 L/h. Leur moyenne combinée est de 1 670,25 L/h, soit environ 1,670 m³/h, avant tout autre prélèvement simultané.
Ces moyennes servent de base à la planification initiale, mais ne correspondent pas à des valeurs de débit de pointe instantanées. Le débit de pointe réel dépend des cycles des équipements, de la vitesse de la ligne, du fonctionnement des vannes et des chevauchements entre les besoins de nettoyage et les besoins en eau industrielle.
Pour dimensionner les pompes et la tuyauterie, déterminez le débit requis par chaque branche et identifiez celles qui peuvent fonctionner simultanément.
Calculer les besoins en stockage utile et en réservoir tampon
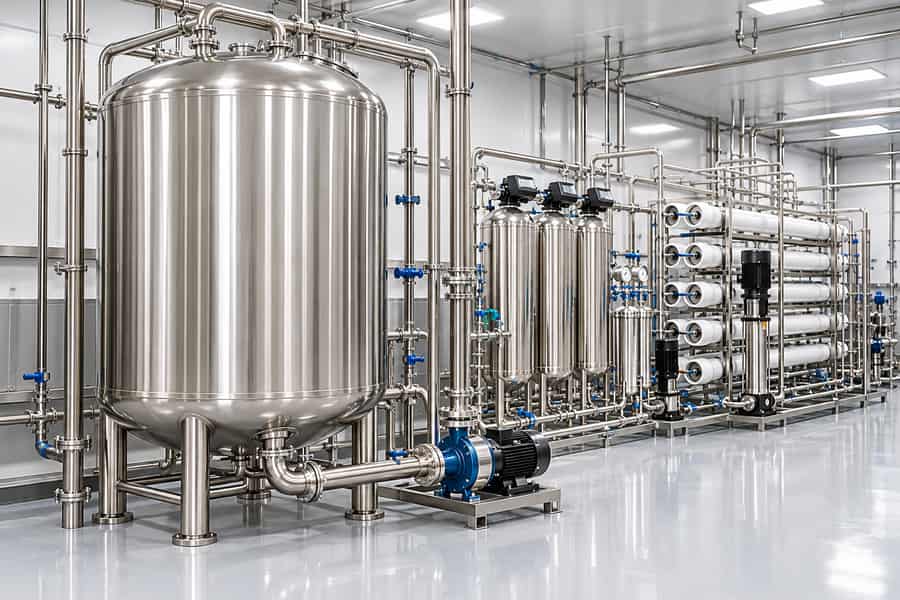
Le stockage permet de pallier les courtes périodes pendant lesquelles la demande en eau dépasse la production de l’usine de traitement. Le volume tampon requis dépend du calendrier des entrées et des sorties d’eau, et non simplement de la consommation quotidienne totale de l’usine.
Pour un réservoir d’eau purifiée, calculez la variation des stocks tout au long du cycle d’exploitation :
Stock final = Stock initial + Débit entrant cumulé − Débit sortant cumulé
Utilisez les données réelles de production de traitement et les calendriers de consommation pour identifier le déficit cumulé le plus important entre deux périodes de réapprovisionnement. Prévoyez une quantité d’eau utilisable suffisante pour couvrir ce déficit au-delà du niveau d’exploitation minimum.
Une ligne de remplissage peut consommer de l’eau purifiée plus rapidement que la station de traitement ne parvient à en produire en période de pointe. Le réservoir comble cette différence, puis reconstitue son stock lorsque la production de la station dépasse la demande.
Tenez compte des facteurs suivants pour déterminer la capacité de stockage utilisable :
- Stock initial : l’eau disponible au début de la période d’exploitation.
- Niveau d’exploitation minimal : quantité d’eau qui ne peut être prélevée sans compromettre les conditions d’exploitation requises.
- Déficit en période de pointe : différence cumulative maximale entre l’eau prélevée et l’eau réapprovisionnée.
- Période de reconstitution : le temps disponible pour reconstituer le stock avant la prochaine période de forte demande.
- Réserve d’eau brute : réserve nécessaire pour faire face aux interruptions d’approvisionnement ou aux variations de la disponibilité de l’eau entrante, calculée séparément du stockage d’eau traitée.
La capacité nominale d’un réservoir ne correspond pas nécessairement à sa capacité utile. Il faut tenir compte des niveaux d’exploitation minimum et maximum, de la géométrie du réservoir et de tout volume réservé aux besoins opérationnels, sans compter deux fois la même réserve.
Vérifiez à la fois les pénuries et les débordements tout au long du planning. La facilité de nettoyage du réservoir, le drainage, la protection des évents et les conditions de stockage validées limitent également le stockage acceptable ; un volume plus important n’est pas automatiquement préférable.
Le stockage ne peut pas résoudre un déficit quotidien persistant. Si le traitement produit moins d’eau utilisable que ce que la station consomme au cours d’un cycle d’exploitation complet, l’augmentation de la taille du réservoir ne fait que retarder la pénurie.
La capacité de traitement sous-jacente ou le programme d’exploitation doit être corrigé. La récupération entre les pics de production fait partie du dimensionnement du réservoir ; il ne s’agit pas d’une hypothèse distincte pouvant rester non vérifiée.
Liste de contrôle pratique pour la conception
Avant de sélectionner les équipements de traitement de l’eau, les pompes et les réservoirs de stockage, rassemblez les informations suivantes. Ces données permettent de traduire un bilan hydrique quotidien en une conception d’usine réalisable.
Les solutions configurables de Brenu pour les lignes d’embouteillage d’eau peuvent être évaluées en fonction de la qualité de l’eau de source de l’usine, de l’objectif de production et des exigences du processus. Vérifiez l’étendue réelle de l’équipement et les conditions d’exploitation garanties dans la proposition.
- Objectif de production : nombre de bouteilles conformes requises par jour, tailles des bouteilles, volumes de remplissage nominaux, heures de fonctionnement et quantités prévues de produits remplis rejetés.
- Performances de remplissage : volume de remplissage moyen réel, mesures de surremplissage, pertes au démarrage et par débordement, et indication précisant si les produits rejetés font l’objet d’un circuit de récupération approuvé.
- Manutention des conteneurs : conteneurs en PET à usage unique ou consignés, méthode de rinçage, consommation d’eau par cycle et exigences de lavage.
- Programme de nettoyage : cycles CIP par jour, apport d’eau fraîche par cycle, fréquence de lavage à contre-courant et autres activités de nettoyage.
- Caractéristiques de l’eau de source : volume d’approvisionnement disponible, qualité de l’eau, pression d’alimentation et variations saisonnières connues.
- Exigences de traitement : objectifs de qualité de l’eau traitée, étapes de traitement sélectionnées, hypothèses de récupération vérifiées et volumes de rejet mesurés.
- Demande simultanée : besoins en débit des dérivations pendant le remplissage, le rinçage, le nettoyage et le fonctionnement des services auxiliaires.
- Conditions de stockage : espace disponible dans les réservoirs, niveaux d’exploitation, réserve tampon requise, conditions de conservation validées et délai disponible pour la récupération des stocks.
- Dispositions relatives à la réutilisation : sources d’eau récupérée, destinations approuvées, volumes réels de réutilisation et tout traitement nécessaire avant la réutilisation.
- Contraintes d’exploitation : équipes de production, temps d’arrêt du traitement, périodes de maintenance et interruptions prévues de l’approvisionnement en eau brute.