
La traçabilité des bouteilles finies permet de relier les créneaux de remplissage aux opérations de traitement, aux réservoirs de stockage et aux transferts qui ont pu fournir l’eau utilisée. Un code de lot identifie un groupe de produits, mais ne garantit pas leur sécurité.
La fiabilité des liens repose sur des identifiants cohérents et des enregistrements synchronisés, une marge d’incertitude étant maintenue lorsque les sources se chevauchent ou que les limites de transition ne sont pas clairement définies.
Définir la chaîne de traçabilité
L’objectif est de reconstituer le parcours de l’eau, depuis son traitement jusqu’à la ligne de remplissage en passant par le stockage, et de relier cette période de production aux bouteilles finies.
La chaîne comprend les opérations de traitement, les stocks en cuve, les transferts, l’itinéraire d’approvisionnement, les créneaux de remplissage, les codes de lot des produits finis et les registres d’emballage.
Chaque maillon indique ce qui s’est passé, où l’eau s’est déplacée, quand elle a pu atteindre la machine de remplissage et quels produits peuvent la contenir.
Distinguer l’identité du processus de celle du produit.
Un identifiant d’opération de traitement identifie un cycle ou une période définie.
Un identifiant de cuve identifie un récipient physique ; un identifiant de transfert identifie un mouvement ; un identifiant de fenêtre de remplissage identifie un intervalle de production ; et un code de lot de bouteilles finies identifie un groupe de produits selon les règles de lot du site.
Ces identifiants doivent être reliés entre eux, et non se substituer les uns aux autres. À partir d’un code de bouteille, le personnel doit remonter le fil de sa fenêtre de remplissage et de l’historique de sa source d’eau.
À partir d’un écart de traitement, il doit remonter en amont jusqu’à la production potentiellement affectée.
Attribuer des identifiants uniques aux événements de traitement et aux équipements
Créez un identifiant unique pour chaque événement de traitement en suivant une règle cohérente. Il peut correspondre à un cycle de production ou à une autre période d’exploitation définie. Ne réutilisez jamais un identifiant après un redémarrage ou pour un nouveau cycle.
Enregistrez les heures de début et de fin de l’événement, les équipements, les mesures de processus pertinentes, les alarmes, les écarts et les actions de l’opérateur. Incluez une référence de processus approuvée le cas échéant ; conservez les données réelles, et pas seulement une déclaration d’achèvement.
Utilisez des identifiants cohérents pour les équipements et les étapes. Les identifiants des cuves doivent correspondre aux libellés figurant dans les procédures et les registres ; les identifiants de transfert permettent de distinguer les mouvements, y compris les mouvements répétés entre les mêmes cuves.
Les identifiants de fenêtre de remplissage identifient la ligne, le produit ou la référence (SKU), ainsi que l’intervalle de production. Brenu fournit des lignes d’embouteillage d’eau personnalisables pouvant inclure un prétraitement, des options d’osmose inverse (RO), d’ultrafiltration (UF) ou de nanofiltration (NF), le stockage d’eau purifiée, le rinçage, le remplissage, le bouchage et le conditionnement en aval.
Comme toutes les options ne sont pas standard, répertoriez les équipements et les étapes réellement installés plutôt que de partir du principe d’une configuration fixe.
| Enregistrer | Champs clés | Objectif de traçabilité |
| Événement de traitement | ID de l’événement, plage horaire, équipement, résultats, alarmes | Identifie l’historique des traitements |
| Inventaire des cuves | ID du réservoir, horodatage, état, quantité mesurée | Indique la quantité d’eau retenue |
| Transfert | Identifiant du transfert, source, destination, heure, quantité mesurée | Relie la source et la destination |
| Fenêtre de remplissage | ID de la fenêtre, ligne, produit, heure de début/fin | Définit la période de production |
| Lot terminé | Code de lot, produit, plage horaire de conditionnement, quantité | Identifie les bouteilles potentiellement concernées |
Il s’agit d’une structure de base, et non d’une spécification universelle. Ajoutez les champs requis par le processus et le système qualité réels, et assurez-vous que chaque identifiant ait une signification claire.
Suivi des transferts entre cuves, de l’eau retenue et du mélange
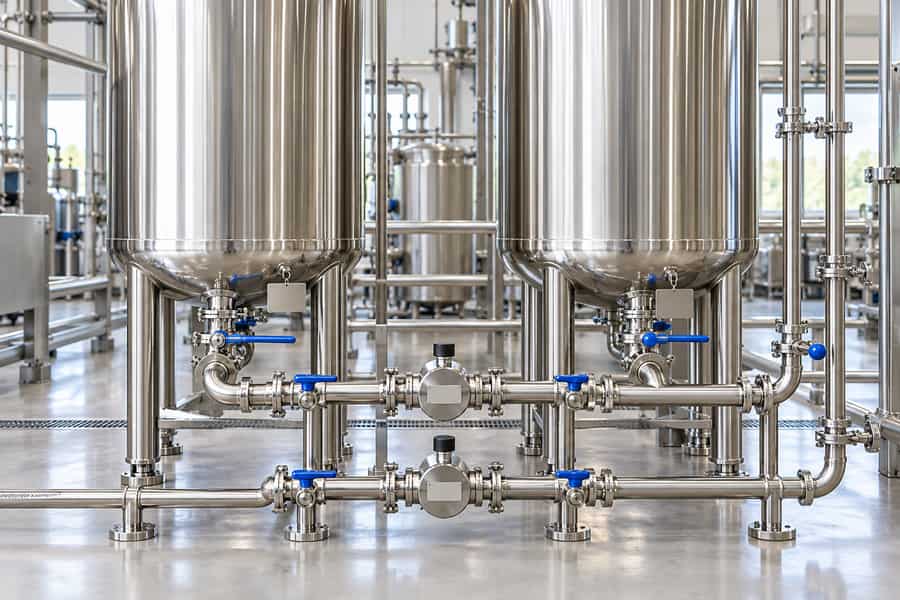
Une cuve de stockage ne correspond pas nécessairement à une seule opération de traitement. Elle peut contenir de l’eau provenant d’un cycle antérieur, recevoir de l’eau d’un cycle ultérieur ou alimenter plusieurs fenêtres de remplissage avant d’être vidée.
La traçabilité nécessite un historique des stocks, et pas seulement l’état actuel de la cuve.
Pour chaque transfert, enregistrez la source et la destination, l’heure, la quantité (si elle a été mesurée) ainsi que l’opérateur ou l’enregistrement automatisé confirmant le mouvement. Enregistrez les recirculations, les retours, les vidanges et autres mouvements lorsqu’ils modifient le contenu du réservoir ou ses relations avec les sources.
Suivez aussi bien l’eau résiduelle que l’eau entrante. Si un réservoir est partiellement vidé avant l’arrivée d’un autre transfert, son contenu peut combiner des apports provenant de différentes opérations de traitement.
Un chevauchement similaire peut se produire dans la tuyauterie ou d’autres parties du circuit d’alimentation. Ne partez pas du principe qu’un nouvel événement commence avec un système vide.
Dans un cas explicitement illustratif, le réservoir A reçoit l’événement T-101, puis T-102 avant que le premier volume ne soit entièrement utilisé.
S’il alimente les fenêtres F-21 et F-22, celles-ci peuvent toutes deux nécessiter des liens vers les deux événements.
Les quantités et le calendrier ne permettent de préciser la contribution que lorsque des mesures fiables étayent le calcul. Si des quantités manquent ou si l’inventaire ne peut être réconcilié, n’attribuez pas l’intégralité de la fenêtre de remplissage à l’événement le plus récent.
Conservez les liens de source plausibles et signalez l’incertitude. Des preuves supplémentaires peuvent restreindre la portée concernée, mais les enregistrements ne doivent pas suggérer une précision supérieure à celle étayée par les données.
Synchroniser les horloges à l’échelle du système de production
Les contrôles de traitement, les instruments des cuves, les équipements de remplissage, les systèmes de laboratoire et les registres manuels peuvent enregistrer les événements de manière indépendante. Les différences d’horloge peuvent donner l’impression qu’un transfert précède le traitement ou dissocier une fenêtre de remplissage de sa source réelle.
Définissez une norme horaire unique pour l’usine et documentez la manière dont chaque système s’y conforme.
Précisez le fuseau horaire, le format d’horodatage et la précision utilisés dans les enregistrements électroniques et papier. Lorsque la synchronisation automatique est disponible, vérifiez la dérive des horloges et documentez la manière dont les écarts sont corrigés.
Enregistrez les heures de début et de fin des événements lorsque les limites temporelles sont importantes, plutôt que de vous fier à une date de changement d’équipe ou à un seul horodatage quotidien.
Un événement de traitement peut s’étendre sur plusieurs fenêtres de remplissage, et un transfert entre cuves peut avoir lieu à proximité d’un changement de cuve.
Des enregistrements trop approximatifs peuvent masquer des chevauchements qui déterminent quels lots doivent faire l’objet d’une enquête. Les opérateurs doivent saisir les enregistrements manuellement au fur et à mesure que les événements se produisent ou suivre une procédure de saisie a posteriori qui distingue l’heure de l’événement de l’heure de saisie.
Les corrections doivent conserver l’enregistrement d’origine, le motif de la modification et le nom de la personne qui l’a effectuée, conformément au processus de contrôle des enregistrements de l’usine.
Vérifiez régulièrement la synchronisation des horloges, ainsi qu’après toute opération de maintenance ou modification du système de contrôle pertinente. Si la précision de la chronométrie est inconnue pour une période donnée, documentez cette limitation et utilisez une fenêtre de traçabilité prudente plutôt que de considérer les horodatages comme exacts.
Lier les historiques de traitement aux fenêtres de remplissage
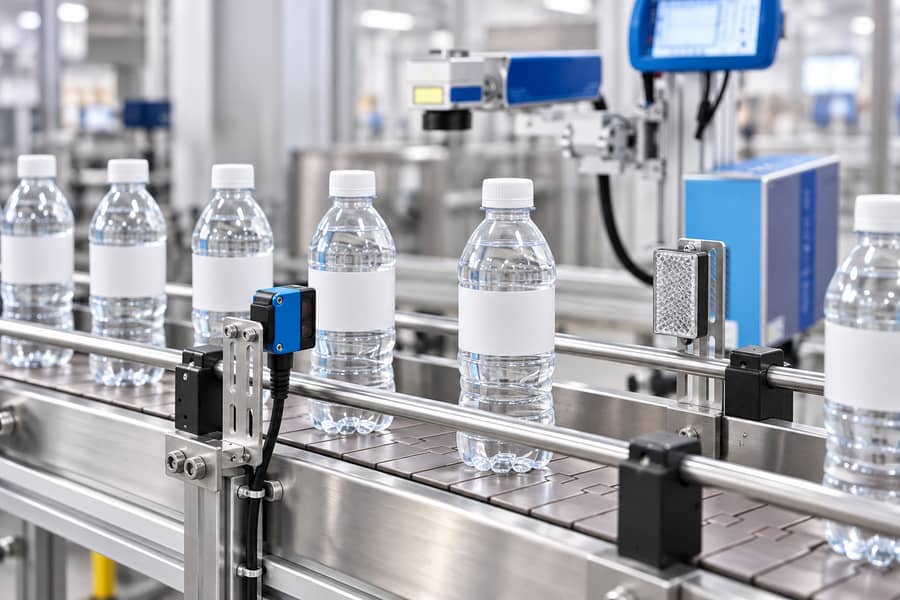
Une fenêtre de remplissage correspond à l’intervalle pendant lequel une ligne a produit un produit spécifié selon une configuration d’alimentation en eau documentée. Définissez ses limites à partir des événements de production réels, y compris les arrêts, les changements de production et les modifications d’itinéraire pertinents — et non automatiquement par équipe.
Pour chaque fenêtre, enregistrez la ligne, le produit ou la référence (SKU), les heures de début et de fin, le ou les codes du lot fini, ainsi que le chemin d’origine de l’eau.
Reliez ces informations au ou aux réservoirs d’alimentation, puis associez ces réservoirs aux enregistrements des événements de transfert et de traitement. Les horodatages et les quantités de conditionnement peuvent aider à confirmer quelles unités appartiennent à la fenêtre.
La relation est souvent de type «plusieurs-à-plusieurs», et non «un-à-un». Un événement de traitement peut alimenter en eau plusieurs réservoirs ou fenêtres de remplissage, le reliant ainsi à plusieurs lots de bouteilles finies.
À l’inverse, un lot peut être produit alors que son réservoir d’alimentation contient de l’eau provenant de plusieurs événements de traitement, ce qui permet de le relier à plusieurs événements sources.
Dans un scénario purement illustratif, l’événement T-201 alimente le réservoir B, qui alimente la fenêtre F-31 et le lot B-501.
Plus tard, l’événement T-202 alimente le même réservoir avant que la fenêtre F-32 et le lot B-502 ne soient produits. S’il reste de l’eau provenant de l’événement T-201, les deux lots peuvent être liés à T-201, tandis que le lot B-502 peut également être lié à T-202.
Les liens effectifs dépendent du moment du transfert, des stocks et de l’itinéraire d’approvisionnement. Représentez les liens sous forme d’enregistrements individuels ou d’une matrice de traçabilité, plutôt que de stocker uniquement un identifiant de traitement dans un champ de lot.
La matrice doit permettre à une fenêtre de faire référence à plusieurs événements contributeurs et à un événement de faire référence à plusieurs fenêtres.
Si un apport volumique justifiable ne peut être calculé, consignez la relation de source sans attribuer de pourcentage précis.
Distinguez les liens confirmés des liens d’exposition possibles. Un transfert confirmé peut comporter un itinéraire enregistré et un mouvement mesuré ; un lien possible peut résulter d’un calendrier incertain, d’une rétention d’eau ou d’un enregistrement de changement incomplet.
Le fait de séparer ces catégories facilite l’enquête sans prétendre à une certitude que les enregistrements ne peuvent établir.
Gérer les limites incertaines de changement de lot et de rinçage
Un changement de source ne crée pas automatiquement une limite de traçabilité claire.
De l’eau peut subsister dans les réservoirs de stockage, les canalisations ou d’autres équipements après un changement d’itinéraire d’approvisionnement, ce qui permet à des matières issues d’un traitement antérieur d’atteindre les fenêtres de remplissage suivantes.
Consignez le moment où l’alimentation précédente cesse, celui où le nouvel itinéraire devient actif et celui où la procédure de rinçage ou de transition requise est achevée. Dans la mesure du possible, conservez les enregistrements de la position des vannes, les quantités de rinçage, les observations pertinentes et la confirmation de l’opérateur.
Ne partez pas du principe que le fait de lancer un rinçage prouve que toute l’eau résiduelle a été évacuée. La limite effective dépend du système installé, des volumes retenus, des chemins d’écoulement et de la procédure d’exploitation validée.
En cas de conflit entre les horodatages ou si les registres de rinçage sont incomplets, étendez l’enquête pour inclure les fenêtres de remplissage potentiellement concernées. Documentez la raison de l’élargissement du champ d’application et distinguez les liens confirmés des expositions plausibles.
Pour les systèmes sur mesure, la carte de traçabilité doit refléter la configuration réelle du traitement et du transfert telle qu’elle a été installée. Les solutions de Brenu pour les lignes d’embouteillage d’eau peuvent être configurées en fonction de différentes exigences en matière de traitement, de stockage, de remplissage et de conditionnement ; les structures d’enregistrement doivent donc correspondre à l’équipement effectivement fourni.
Mettre en attente les produits potentiellement concernés
Un écart de traitement, un solde de cuve inexpliqué, un enregistrement de transfert manquant ou un changement de ligne incertain peuvent nécessiter une mise en attente temporaire.
Le périmètre doit inclure les lots de produits finis susceptibles d’avoir reçu de l’eau affectée, et pas seulement le lot en cours de production au moment où le problème a été découvert.
Utilisez les liens de traçabilité pour identifier les stocks conditionnés, les produits en attente de conditionnement, les échantillons conservés le cas échéant, ainsi que le contenu des cuves concernées. Consignez chaque identifiant concerné, la quantité lorsqu’elle est connue, l’emplacement actuel et le statut de mise en attente.
Une mise en attente doit rester traçable tout au long de l’enquête. Si le produit circule entre la zone de production, l’entrepôt et la zone de transit de distribution, conservez les registres d’inventaire et d’emplacement associés afin qu’aucune unité potentiellement concernée ne soit négligée.
La remise en circulation nécessite un examen autorisé de l’écart, des registres de traitement pertinents, des résultats d’essais applicables, des mesures correctives et de la procédure de qualité établie.
L’évaluateur doit consigner les éléments de preuve pris en compte, la décision, la date à laquelle elle a été prise et le nom de la personne responsable.
Un code de lot identifie le produit faisant l’objet de l’enquête ; il ne garantit pas que le produit soit sûr. De même, la conductivité à elle seule ne peut prouver la sécurité microbiologique.
Les décisions de mise sur le marché doivent tenir compte des exigences de processus pertinentes et des preuves de qualité, plutôt que de se fonder sur une seule mesure.
Construire une matrice de traçabilité « plusieurs-à-plusieurs » à titre d’illustration
Considérons un scénario explicitement illustratif dans lequel l’événement de traitement T-201 alimente la cuve B. La fenêtre de remplissage F-31 produit le lot B-501 avant que l’événement de traitement T-202 n’ajoute de l’eau supplémentaire à cette même cuve.
Au cours de l’opération F-32, la cuve B alimente la ligne de remplissage pour le lot B-502. Une partie de l’eau associée à l’événement T-201 reste dans la cuve à l’arrivée de l’événement T-202 ; le lot suivant peut donc comporter des apports provenant des deux événements de traitement.
La matrice ci-dessous illustre les relations qu’une enquête doit prendre en compte. Elle ne fait pas état de quantités mesurées ni n’établit la proportion exacte apportée par l’un ou l’autre événement.
| Événement de traitement | Réservoir | Période de remplissage | Lot fini | Interprétation de la traçabilité |
| T-201 | Cuve B | F-31 | B-501 | Source antérieure liée au premier lot |
| T-201 | Réservoir B | F-32 | B-502 | La source antérieure pourrait persister en raison de la rétention d’eau |
| T-202 | Réservoir B | F-32 | B-502 | Source supplémentaire associée au lot ultérieur |
Ces lignes représentent des relations individuelles entre une source et un produit, et non trois cycles de production indépendants. Chaque lot peut avoir plusieurs liens en amont, et un événement de traitement peut être lié à plusieurs lots.
La relation entre T-201 et B-502 doit rester sous réserve si la contribution de l’eau retenue ne peut être établie de manière concluante.
De même, un transfert enregistré en provenance de T-202 ne permet pas, à lui seul, de quantifier la part de cet événement qui a atteint la machine de remplissage.
Lorsque des mesures fiables permettent d’effectuer un calcul, les bilans d’inventaire peuvent aider à affiner l’enquête. En l’absence de mesures ou en cas d’incertitude persistante, conservez les liens plausibles et évitez d’inventer des pourcentages précis pour les sources.
Cette structure facilite les deux axes d’enquête : l’identification de chaque lot potentiellement lié à un événement de traitement et la reconstitution de tous les événements sources potentiels pour un lot de bouteilles finies.
Vérifier la traçabilité en amont et en aval à l’aide de tests simulés
Les tests de traçabilité simulés permettent de déterminer si le système d’enregistrement fonctionne dans des conditions réalistes. Ils doivent tester à la fois la capacité à identifier le produit concerné et celle à reconstituer son historique jusqu’à la source.
Traçabilité en amont : commencez par le T-201 et identifiez chaque cuve recevant son eau, chaque transfert pertinent et chaque fenêtre de remplissage ayant pu l’utiliser.
Incluez le B-501 et examinez le B-502 si l’eau conservée établit un lien plausible.
Traçabilité en amont : partez de B-502 et récupérez F-32, l’historique des stocks du réservoir B, ses transferts entrants et les opérations de traitement concernées. Le résultat doit identifier à la fois T-201 et T-202 lorsque le scénario de mélange illustratif s’applique.
Test des limites : introduisez une incertitude illustrative concernant la transition entre F-31 et F-32. Vérifiez si le système signale la production potentiellement affectée au lieu d’attribuer automatiquement une limite précise.
Test de rapprochement : comparez les enregistrements de transferts, les mesures disponibles des réservoirs, les quantités produites et les pertes documentées. Examinez les écarts inexpliqués plutôt que de forcer l’équilibre des chiffres à l’aide d’hypothèses non étayées.
Consignez pour chaque test le point de départ, les enregistrements consultés, le périmètre concerné, les écarts non résolus, les mesures correctives et le résultat du nouveau test.
Définissez les critères de vérification en fonction des procédures propres à l’usine et de ses besoins opérationnels ; ne partez pas du principe qu’il existe un délai de récupération ou une tolérance de rapprochement universellement acceptables.
Maintenir des contrôles pratiques des registres
Attribuez la responsabilité de la création, de la révision et de la correction des registres de traitement, de transfert, de remplissage et de lots. Les opérateurs doivent comprendre quels identifiants saisir et à quel moment les registres doivent être complétés.
Tenir à jour des registres contrôlés des équipements, des définitions des identifiants, des règles relatives aux codes produit et des correspondances entre les systèmes électroniques.
Si un identifiant ou une configuration de processus change, conservez les correspondances historiques afin que les anciens lots restent traçables selon les dispositions en vigueur au moment de leur production.
Lorsqu’un enregistrement est modifié, conservez l’entrée précédente, les détails mis à jour, la justification de la révision et l’identité de la personne ayant effectué la modification. Les données manquantes doivent être signalées explicitement plutôt que remplacées par des valeurs estimées présentées comme des mesures réelles.
Mettre en place des procédures de conservation des enregistrements, de contrôle d’accès, de sauvegarde et de récupération adaptées au système qualité de l’usine et aux exigences applicables. S’assurer que le personnel autorisé puisse récupérer l’ensemble des enregistrements associés sans devoir se fier à la mémoire d’un seul opérateur ou à une seule feuille de calcul.
Enfin, examinez les lacunes récurrentes telles que les quantités de transfert incomplètes, les horodatages incohérents, les registres de rinçage manquants et les écarts d’inventaire non résolus. Définissez des actions correctives et vérifiez leur efficacité au moyen de tests de traçabilité ultérieurs.
Un système de traçabilité efficace ne se limite pas à associer un code de lot à un rapport de traitement.
Il préserve les relations entre les événements, les cuves, les transferts, les créneaux de remplissage et les produits finis, tout en rendant visibles les incertitudes lorsque les preuves disponibles ne permettent pas d’établir une délimitation exacte.