
Une machine de moulage par soufflage de PET peut produire plusieurs modèles de bouteilles, à condition que chaque modèle respecte les limites mécaniques de la machine, sa capacité de chauffage, sa configuration de processus et son système de manutention. En général, le changement de corps de bouteille nécessite un moule différent et une recette validée. Un col commun peut simplifier le changement de modèle, mais cela ne garantit pas la compatibilité ni une vitesse de production identique.
Quels contrôles de compatibilité effectuer avant de commander un moule ?
Préparez une liste de formats couvrant toutes les bouteilles que vous comptez produire, y compris les futurs modèles suffisamment définis. Pour chaque format, fournissez le plan, le volume nominal, les dimensions maximales, les spécifications du goulot, la préforme, l’application de remplissage et le rendement requis et accepté. Une collection d’échantillons de bouteilles facilite la discussion mais ne peut se substituer à des plans de référence.
Demandez au fournisseur de la machine d’évaluer la liste complète par rapport à la configuration réelle de la machine. La hauteur de la bouteille, le diamètre du corps, l’enveloppe du moule, l’espacement des cavités, la course d’ouverture et le dégagement de transfert peuvent imposer différentes contraintes. Le fait de se situer dans la plage de volume annoncée ne garantit pas qu’une bouteille large ou de forme inhabituelle s’adaptera.
Consignez la conclusion pour chaque format séparément. Une réponse utile précise l’outillage requis, les pièces de rechange, les options logicielles ou de processus, les besoins en services auxiliaires et les conditions de production réalisables. Évitez d’accepter une affirmation générale selon laquelle la machine est adaptée à de nombreuses tailles de bouteilles sans évaluation documentée des formats.
Qu’est-ce qui change lorsque le corps de la bouteille change ?
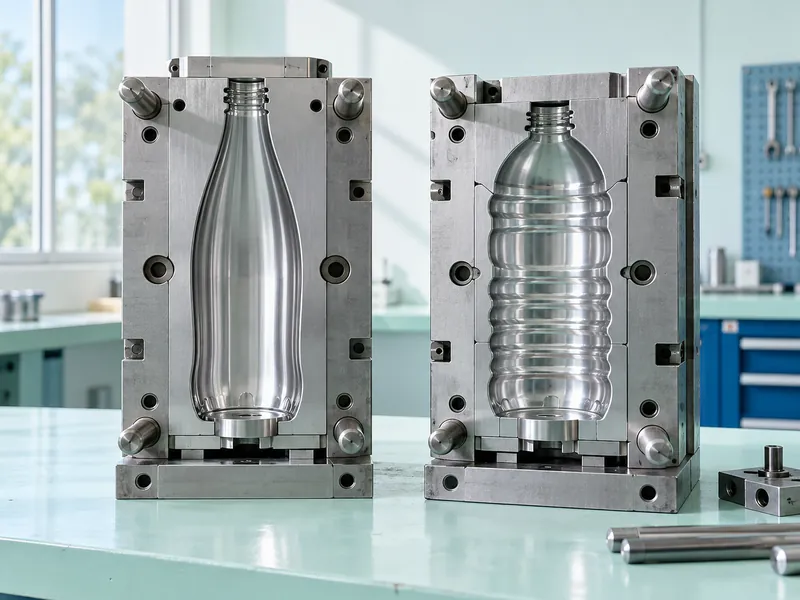
Le moule définit la forme externe du corps, et ses composants de base doivent être adaptés à la bouteille visée. Une nouvelle conception peut nécessiter un outillage complet plutôt qu’un simple changement d’insert. Demandez si des supports ou des composants de montage existants peuvent être réutilisés et faites confirmer cette compatibilité avant l’achat.
La préforme peut également devoir être modifiée, car le matériau doit atteindre différentes parties de la nouvelle bouteille. Une forme haute et étroite et une forme courte et large peuvent imposer des exigences d’étirage différentes, même si leur capacité est similaire. Le choix de la préforme doit donc s’inscrire dans le cadre de l’examen du format, plutôt que d’être reporté jusqu’à l’arrivée du moule.
Après un changement, les paramètres de chauffage et de soufflage doivent être définis pour cet emballage. Conservez la recette validée avec les identifiants corrects du moule et de la préforme. Une recette copiée constitue un point de départ pour un essai, mais ne garantit pas que la bouteille obtenue soit conforme au cahier des charges.
Une finition de goulot commune facilite-t-elle le changement de format ?
L’utilisation d’une seule finition de col homologuée pour toute une famille de bouteilles peut réduire les modifications à apporter à l’alimentation en préformes, aux supports de col, aux pinces de transfert et à la manutention en aval du col. Cela peut également simplifier l’achat des bouchons. Vérifiez la géométrie complète de la finition et de la bague de support plutôt que de vous contenter de comparer le diamètre nominal du bouchon.
Des finitions différentes peuvent nécessiter de nouveaux composants de manutention, de nouvelles interfaces de buses de soufflage ou d’autres pièces spécifiques à la machine. L’ampleur de ces modifications dépend de l’architecture de l’équipement et de la configuration existante. Procurez-vous une liste des pièces indiquant celles qui changent et celles qui restent en place.
Un col commun n’élimine pas les ajustements liés au corps de la bouteille au niveau de la remplisseuse, de l’étiqueteuse, des convoyeurs et de l’emballeuse. Les conseils pratiques sur la manutention des bouteilles légères tout au long d’une ligne de remplissage montrent pourquoi le comportement lors du transfert doit être pris en compte parallèlement à l’étirage de la bouteille. Vérifiez l’ensemble du parcours jusqu’à l’emballage fini avant de déclarer un format prêt.
Une même machine peut-elle traiter des bouteilles rondes et ovales ?
Certains récipients non ronds nécessitent un chauffage contrôlé autour de la circonférence de la préforme pour obtenir la répartition souhaitée du matériau. Une configuration standard permettant de produire avec succès des bouteilles rondes peut ne pas offrir les capacités nécessaires pour un design ovale exigeant. Demandez au fournisseur d’évaluer la forme et de préciser tout équipement de chauffage préférentiel ou de contrôle d’orientation requis.
Même lorsqu’un chauffage spécialisé n’est pas nécessaire, les bouteilles non rondes peuvent nécessiter un alignement lors du transfert, du remplissage, de l’étiquetage ou de l’emballage. Vérifiez comment l’alignement est obtenu et maintenu. Une bouteille qui peut être soufflée mais qui ne peut pas circuler de manière fiable sur la ligne ne constitue pas une solution de production complète.
Testez la géométrie la plus complexe de la gamme proposée plutôt que de vous contenter de présenter le récipient rond le plus simple. Évaluez la répartition de l’épaisseur, les dimensions, l’aspect et les performances spécifiques à l’application. Tenez compte des parties de la bouteille les plus susceptibles de recevoir une quantité insuffisante de matière.
Les bouteilles destinées à l’eau et celles destinées au remplissage à chaud peuvent-elles partager la même configuration ?
Les applications de remplissage peuvent exiger des propriétés de bouteille et des procédés de soufflage fondamentalement différents. Les emballages à remplissage à chaud peuvent nécessiter une conception de bouteille résistante à la chaleur et une configuration de thermofixation adaptée. Un nouveau moule ne suffit pas à lui seul à transformer n’importe quelle souffleuse pour remplissage à froid en une machine qualifiée pour la production à remplissage à chaud.
Les bouteilles de boissons gazeuses nécessitent également un emballage adapté à la pression prévue et aux conditions de distribution. Évaluez conjointement la préforme, la géométrie de la base, la répartition de la matière, le col, le bouchon et les exigences en matière de durée de conservation. Ne déduisez pas l’adéquation d’une bouteille à partir de son aspect ou d’un autre format de volume similaire.
Pour un projet de machine de soufflage PET multiformat, précisez toutes les applications de remplissage dès la phase de devis. Exigez du fournisseur qu’il fasse la distinction entre les capacités standard, les équipements optionnels et les applications non prises en charge. Cela évite qu’un achat d’outillage ultérieur ne se transforme en un projet inattendu de remplacement de la machine.
Que doit contenir une liste de changement de format ?
| Zone de changement de format | Éléments à vérifier |
| Outillage | Demi-moules, outillage de base, porte-moules et interfaces de montage |
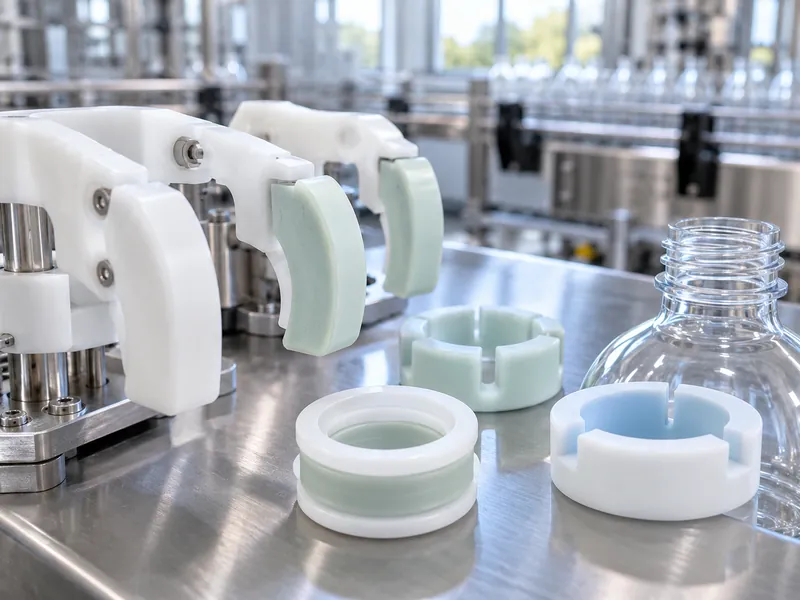
| Manutention des préformes | Réglages d’alimentation, supports de col, pinces et pièces de rechange nécessaires |
| Procédé | Paramètres approuvés de chauffage, d’étirage, de soufflage et de refroidissement |
| Déchargement des bouteilles | Dégagement de transfert, positions des guides et orientation |
| Validation qualité | Mesures de la première pièce, échantillonnage et autorisation de production |
Attribuez un identifiant clair à chaque jeu d’outillage et à chaque pièce de changement. Stockez les pièces à l’abri de tout dommage et de manière à pouvoir les retrouver avant l’arrêt de la ligne. Le matériel manquant et l’identification incertaine des pièces prolongent souvent un changement d’outillage au-delà du travail mécanique proprement dit.
Suivez les procédures d’isolation et de manipulation du fabricant pour les changements d’outillage. Vérifiez le poids du moule, les dispositifs de levage, les exigences en matière de fixation et les raccords de refroidissement. La formation des opérateurs doit inclure l’inspection des surfaces d’étanchéité et la vérification que les outils et les éléments non fixés ont bien été retirés avant le redémarrage.
Comment mesurer la durée du changement de format ?
Mesurez le temps écoulé entre la dernière bouteille acceptée du format sortant et la première production acceptée de manière continue du format entrant. Précisez si le nettoyage, le refroidissement, le remplacement des préformes, le chargement de la recette et l’approbation qualité sont inclus. Une simple démonstration du retrait du moule ne constitue pas l’interruption de production dont le planificateur a besoin.
Élaborez le planning de changement de format en deux étapes : les tâches que l’équipe peut mener à bien en toute sécurité avant la dernière bouteille du format sortant, et celles qui doivent attendre que l’équipement ait été arrêté et isolé. Préparer les pièces à l’avance, vérifier le nouveau lot de préformes et préparer l’équipement d’inspection peut réduire l’interruption sans modifier le fonctionnement de la machine. Conservez la même définition de la mesure lorsque vous comparez des fournisseurs ou des projets d’amélioration.
Tenez compte de l’impact des changements fréquents sur la capacité utile. Par exemple, une ligne traitant de nombreux lots courts peut subir une perte de production plus importante due aux redémarrages et validations répétés qu’une ligne produisant un seul modèle pendant plusieurs jours. Modélisez le planning hebdomadaire réel avant de choisir une machine en fonction de sa vitesse de pointe.
Comment qualifier une famille de bouteilles ?
Créez un dossier de qualification pour chaque combinaison approuvée de configuration de machine, de moule, de préforme et de recette. Testez toutes les cavités et vérifiez l’emballage dans les conditions de remplissage et de distribution prévues. Définissez les changements nécessitant un nouvel essai, notamment les changements de matériau ou d’outillage susceptibles d’affecter les performances.
Définissez des objectifs de production distincts pour chaque format. Une bouteille plus grande, plus lourde ou plus exigeante peut nécessiter un cycle plus long ou des équipements différents. Planifier chaque format à la vitesse démontrée par la plus petite bouteille peut entraîner des déficits de production persistants.
Lors de la réception, effectuez un changement représentatif entre deux formats, puis confirmez la stabilité du rendement après le redémarrage. Impliquez les opérateurs qui effectueront les changements de routine. Leur capacité à reproduire la procédure validée est tout aussi importante que le meilleur temps de démonstration du fournisseur.
Quand une machine dédiée est-elle plus pratique ?
Une machine partagée peut s’avérer économique lorsque les formats sont compatibles et que la taille des lots laisse suffisamment de temps de production. Une installation dédiée peut être préférable lorsqu’un format occupe la majeure partie des heures disponibles, que les changements fréquents perturbent l’approvisionnement ou que les applications nécessitent des configurations sensiblement différentes. Comparez la flexibilité de planification aux coûts d’investissement supplémentaires et à la charge d’entretien.
La décision finale doit s’appuyer sur une matrice de formats écrite, un calendrier de production réaliste et des performances d’emballage avérées. Optez pour une flexibilité que l’usine utilisera réellement. Ne tenez pas compte des futurs modèles non pris en charge dans le calcul de la capacité engagée tant que leur compatibilité n’a pas été vérifiée.