
Verifique a produção real contando os contentores aceites num ponto final acordado, em vez de se basear na velocidade indicada na placa de identificação da máquina de enchimento. A capacidade total da linha depende também do abastecimento, da qualidade, das rejeições e das interrupções.
Chegue a acordo sobre as condições de teste, as regras de contagem e a base temporal antes de realizar o teste. Um protocolo torna os resultados da fábrica e do local comparáveis e evita que uma leitura pontual de velocidade de pico seja confundida com produção sustentada.
Estabeleça o Ponto de Contagem Final para a Produção Real
Um sistema completo de engarrafamento pode incluir o tratamento da água, o sopro de garrafas, a lavagem, o enchimento, a colocação de tampas, a rotulagem, a inspeção e a embalagem secundária.
Nem todos os projetos incluem todas as etapas, pelo que o âmbito do teste deve corresponder ao equipamento fornecido e à produção de que o comprador necessita.
Escolha um ponto de contagem final que represente o resultado acordado. Dependendo do projeto, este pode corresponder às garrafas cheias aceites após a inspeção, às garrafas rotuladas ou às caixas comercializáveis concluídas após a embalagem.
Especifique o ponto de forma explícita, em vez de utilizar a expressão vaga «produção da linha».
Defina quais os requisitos de qualidade que uma unidade deve cumprir para ser considerada um produto válido. Uma garrafa que não cumpra as verificações acordadas relativas ao nível de enchimento, tampa, rótulo, codificação ou embalagem não deve ser considerada uma unidade comercializável.
Se estiver a relatar caixas, registe as contagens ao nível da garrafa e ao nível da caixa separadamente, sempre que for útil. Não as combine numa única taxa e tenha em conta as caixas incompletas que permanecem no final do teste.
Distinguir a velocidade nominal da produção válida
A velocidade nominal é um valor de referência, não uma prova do que uma linha completa irá produzir em funcionamento normal.
Pode descrever uma máquina em condições específicas, enquanto a produção comercializável depende das etapas interligadas e das suas interações.
A produção bruta conta as unidades processadas ou concluídas no limite escolhido antes das deduções por qualidade. A produção válida conta apenas as unidades que cumprem os critérios acordados relativos ao produto e à embalagem. Ambos os valores são úteis, mas cada um serve um propósito distinto.
| Métrica | Definição | Valor prático |
| Velocidade nominal | Velocidade nominal em condições especificadas | Referência do equipamento |
| Produção bruta | Unidades contadas antes das deduções por qualidade | Produção total |
| Produção de qualidade | Unidades aceites de acordo com os critérios acordados | Produção comercializável |
| Taxa de produção em conformidade | Unidades aceites divididas pelo tempo indicado | Comparação da produção |
Indique sempre a unidade e o período ao lado de uma taxa comunicada, como garrafas em conformidade por hora ou caixas aceites por turno. Um valor sem um limite de contagem e um denominador temporal é difícil de verificar.
Não se deve partir do princípio de que a velocidade da enchedora é igual à capacidade total da linha de produção. As esteiras transportadoras, a alimentação de tampas, a etiquetagem, a inspeção, o espaço de acumulação e a embalagem podem limitar a produção final, mesmo quando a própria enchedora funciona rapidamente.
Chegar a acordo sobre as condições do FAT e do SAT
Um Teste de Aceitação na Fábrica (FAT) verifica o equipamento na fábrica de acordo com um protocolo acordado previamente.
Um Teste de Aceitação no Local (SAT) verifica o sistema instalado nas condições do local, que podem diferir em termos de serviços públicos, disposição, materiais e abastecimento a montante.
Para ambos os testes, documente o formato e o material da garrafa, a tampa, o rótulo, a configuração da embalagem, a qualidade da água e as condições relevantes dos serviços públicos.
Especifique quais os sistemas opcionais incluídos, tais como pré-tratamento ou tratamento por RO, UF ou NF, e se o sopro e a embalagem estão abrangidos pelo âmbito do teste.
Defina os limites de aceitação, o método de contagem, os critérios de qualidade, as exclusões planeadas e o tratamento da fase de arranque antes do teste. Chegue a acordo sobre a forma como as interrupções, a escassez de materiais e os desvios serão registados, para que os resultados não sejam ajustados informalmente posteriormente.
O protocolo deve distinguir uma verificação funcional da verificação da taxa de produção ou dos ensaios de funcionamento contínuo. Uma breve observação pode demonstrar que o equipamento funciona, mas não pode, por si só, estabelecer uma produção representativa ao longo de um período de produção mais prolongado.
Utilize as mesmas definições para os relatórios da fábrica e do local, sempre que possível. Se as condições no local forem diferentes — por exemplo, devido a um formato de embalagem diferente ou ao fornecimento de serviços públicos — registe a diferença antes de comparar os resultados.
Verifique toda a linha em busca de estrangulamentos
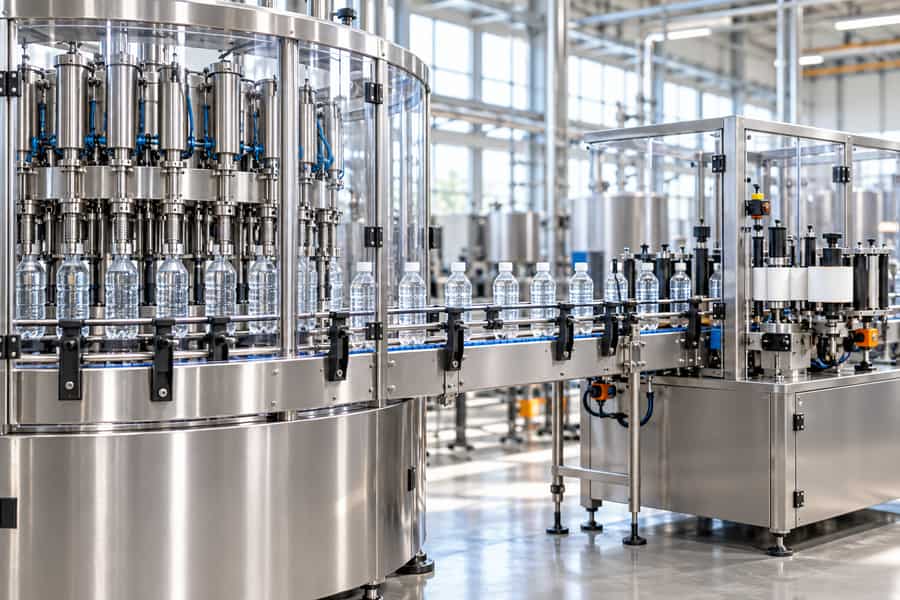
A produção real é determinada pelo processo em cadeia, e não simplesmente pela máquina com a velocidade nominal mais elevada. Uma etapa com restrições pode limitar o rendimento, enquanto pequenas paragens ao longo de várias etapas podem agravar as perdas.
Nos casos em que o tratamento e o armazenamento de água estão incluídos, confirme se a água tratada está disponível com a qualidade e o caudal exigidos. Registe as interrupções causadas por um abastecimento inadequado, pelo funcionamento do sistema de tratamento ou por limitações de armazenamento.
Nos casos em que o sopro de garrafas está incluído, verifique se os recipientes chegam com regularidade suficiente para suportar o enchimento.
Atolamentos, rejeições de recipientes, mudanças de formato ou uma incompatibilidade entre as taxas de sopro e de enchimento podem deixar a enchedora à espera ou criar um acúmulo excessivo.
Nas etapas de enxaguamento, enchimento e tamponamento, observe o funcionamento contínuo, bem como a velocidade máxima. Registe as paragens causadas pelo manuseamento das garrafas, pelo fornecimento de tampas, pelo controlo do enchimento, pelas rejeições e pelas transferências entre máquinas.
O equipamento a jusante merece igual atenção.
Etiquetadoras, sistemas de inspeção, encartuchadoras, encaixotadoras e equipamento de paletização podem limitar a produção final, mesmo quando as máquinas a montante continuam a funcionar.
Verifique se os transportadores de acumulação proporcionam capacidade de reserva suficiente e se as paragens a jusante acabam por interromper o enchimento.
A Brenu fornece linhas de engarrafamento de água personalizáveis que podem incluir pré-tratamento, opções de RO/UF/NF, armazenamento de água purificada, enxaguamento, enchimento, tamponamento e embalagem a jusante.
Uma vez que nem todas as opções são padrão, avalie apenas as etapas incluídas no projeto e no âmbito de teste acordado.
Reconciliar contagens, trabalho em curso e rejeições
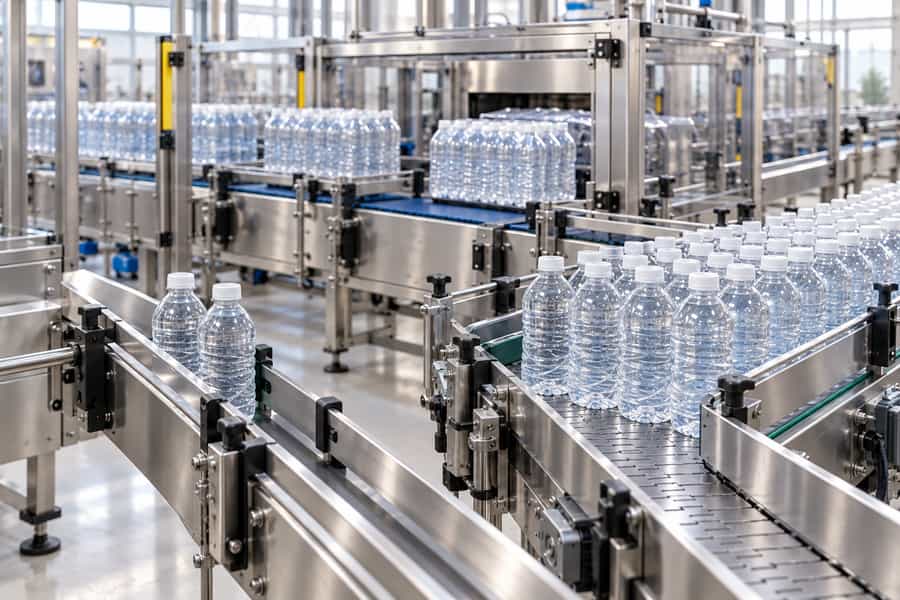
Um valor de produção fiável deve ser apoiado por contagens que se reconciliem ao longo de toda a linha.
Registe o trabalho em curso (WIP) inicial e final nos pontos de acumulação relevantes, especialmente quando as unidades possam permanecer entre máquinas no final do teste.
Registe as unidades que entram e saem das etapas-chave, juntamente com as unidades aceites, rejeitadas, amostras e retrabalho. Se uma unidade passar por uma etapa mais de uma vez, certifique-se de que não é contada como vários produtos acabados.
Separe as rejeições por qualidade do produto, danos de manuseamento e defeitos de embalagem ao registar as perdas. Estas categorias ajudam a localizar problemas, mas cada unidade deve ser deduzida apenas uma vez da contagem final de produção em boa qualidade.
Na etapa final, concilie as unidades contadas com a produção aceite, as rejeições, as amostras, o retrabalho e o trabalho em curso (WIP) não resolvido, de acordo com o protocolo acordado. Investigue diferenças inexplicáveis entre os contadores das máquinas e as contagens finais antes de aprovar o resultado.
Não conte garrafas inacabadas ou caixas incompletas como produção vendável simplesmente porque entraram na linha de produção.
Registe o seu estado e aplique a regra de fim de teste acordada, especialmente se o produto permanecer nas esteiras transportadoras ou no interior do equipamento de embalagem.
Defina o denominador de tempo antes de calcular uma taxa
A mesma quantidade de produto em conformidade pode resultar em taxas horárias diferentes, dependendo da base temporal. Cada relatório deve indicar o seu denominador para que os leitores possam distinguir a produção durante todo o período de teste da produção enquanto a linha está em funcionamento.
O tempo de teste decorrido é o intervalo completo entre os registos de data e hora de início e fim acordados. Inclui interrupções que ocorram dentro desse intervalo e é útil para avaliar a produção ao longo de todo o período de teste.
O tempo de produção planeado é a janela de produção programada, excluindo apenas as interrupções explicitamente permitidas pelo protocolo. Não remova automaticamente pausas, trocas de produção, limpezas ou outras atividades programadas; indique quais estão incluídas ou excluídas.
O tempo de funcionamento é a parte da janela de produção definida em que a linha está em funcionamento. Ajuda a avaliar a produção durante o funcionamento, mas a taxa de tempo de funcionamento, por si só, oculta os efeitos das paragens, a menos que o tempo de inatividade também seja relatado.
Registe as horas de início e fim, as exclusões acordadas, os intervalos de tempo de funcionamento e os eventos de tempo de inatividade. Aplique as mesmas regras a cada resultado que esteja a ser comparado e não altere os denominadores a meio de um relatório.
Divida as unidades aceites pela base de tempo indicada e identifique o resultado de forma clara. Apresentar tanto uma taxa de janela completa como uma taxa de tempo de funcionamento pode ser útil se os seus diferentes significados forem explícitos.
Realizar uma execução de produção sustentada e representativa
Uma execução representativa deve refletir as condições de funcionamento que se espera que a linha suporte, em vez de uma demonstração temporária à velocidade máxima.
Chegue a acordo sobre o formato do produto, a qualidade da água, as especificações dos recipientes, a configuração da embalagem e as definições operacionais antes do início dos testes.
O protocolo de teste deve definir como são tratadas a arranque, a estabilização, as mudanças de formato e as interrupções.
Estes eventos podem afetar significativamente a produção, pelo que a sua inclusão ou exclusão deve seguir regras documentadas, em vez de decisões tomadas após os resultados serem conhecidos.
Escolha um período de teste que forneça evidências significativas de operação sustentada nas condições acordadas.
Não existe uma duração de teste obrigatória universal; o período adequado depende dos objetivos de aceitação, do padrão de produção, da configuração do equipamento e das restrições operacionais práticas.
Durante a execução, recolha contagens de produção com data e hora e dados operacionais nos limites de contagem acordados. Registe quaisquer alterações nas configurações da máquina, intervenções temporárias, substituições de materiais ou condições operacionais que possam influenciar o resultado.
No caso de uma linha de engarrafamento de água Brenu configurável, o âmbito do teste deve identificar quais as etapas de tratamento, armazenamento, enxaguamento, enchimento, tamponamento e embalagem que estão incluídas. Isto evita que um resultado seja atribuído a equipamento ou funções fora do âmbito de fornecimento acordado.
Registe o tempo de inatividade e identifique as suas causas
Os registos de tempo de inatividade explicam por que razão a produção medida fica abaixo da taxa esperada. Um valor total de tempo de inatividade é útil, mas os registos baseados nas causas ajudam os engenheiros a distinguir falhas de equipamento de restrições de fornecimento, problemas de qualidade e atividades de produção planeadas.
Para cada evento, registe a hora de início, a hora de fim, a duração, a máquina afetada, a causa observada e a ação corretiva. Se a causa permanecer incerta, assinale-a como «não confirmada», em vez de atribuir uma explicação sem fundamento.
Utilize um sistema de classificação consistente ao longo de todo o teste. As categorias podem incluir paragens planeadas, falhas não planeadas de equipamento, paragens menores, interrupções no abastecimento a montante, bloqueios a jusante, suspensões relacionadas com a qualidade e alterações de formato.
Quando várias máquinas pararem em simultâneo, identifique o evento desencadeador, desde que haja evidências que o sustentem.
Por exemplo, uma avaria na máquina de embalagem pode acabar por parar a enchedora, mas registar cada máquina afetada como uma avaria inicial independente distorceria a análise.
Analise o tempo de inatividade em conjunto com as contagens de produção e os registos de trabalho em curso (WIP). Isto facilita a determinação de se uma paragem reduziu a produção final, criou um acúmulo temporário ou deslocou o produto inacabado para além dos limites do teste.
Avalie a OEE em conjunto com a produção de produtos conformes
A Eficácia Global do Equipamento (OEE) fornece uma medida combinada de disponibilidade, desempenho operacional e qualidade do produto. É útil para compreender as perdas de produção, mas deve complementar — e não substituir — a taxa de produção de produtos em conformidade medida diretamente.
A disponibilidade é determinada dividindo o tempo de funcionamento pelo tempo de produção planeado.
Calcule o desempenho utilizando o total de unidades produzidas dividido pela produção ideal acordada para o tempo de funcionamento real, e a qualidade utilizando as unidades aceites divididas pelo total de unidades produzidas.
A taxa ideal deve ser acordada para o formato específico da embalagem e a configuração operacional. Uma taxa estabelecida para um tamanho de garrafa ou disposição de embalagem não deve ser automaticamente aplicada a outro formato sem justificação.
Utilize um limite de contagem acordado para as unidades brutas e aceites e reconcilie o WIP inicial e final antes de calcular estes fatores. Misturar contadores de diferentes fases pode distorcer o resultado.
Considere o seguinte exemplo ilustrativo. Todos os valores são apresentados exclusivamente para demonstrar o cálculo e não constituem especificações da Brenu, desempenho verificado do equipamento nem garantias.
| Métrico | Cálculo ilustrativo | Resultado |
| Tempo de produção planeado | Janela de teste prevista | 4 horas |
| Tempo de execução | Tempo de funcionamento previsto | 3,5 horas |
| Taxa ideal | Taxa de produção acordada a título ilustrativo | 7 000 garrafas/hora |
| Produção bruta | Total de garrafas produzidas | 22 400 |
| Produção de qualidade | Garrafas aceites | 21 000 |
| Disponibilidade | 3,5 ÷ 4 × 100% | 87,5% |
| Desempenho | 22 400 ÷ (7 000 × 3,5) × 100% | 91,4286% |
| Qualidade | 21 000 ÷ 22 400 × 100% | 93,75% |
| OEE | 87,5% × 91,4286% × 93,75% | 75% |
| Produção por hora planeada | 21 000 ÷ 4 | 5 250 garrafas/hora |
| Boa produção por hora de funcionamento | 21 000 ÷ 3,5 | 6 000 garrafas/hora |
O exemplo mostra por que razão o OEE e a taxa de produção válida devem ser apresentados em conjunto.
O OEE resume três categorias de perda, enquanto a produção de produtos conformes por hora planeada indica diretamente quantas garrafas aceites a linha produziu durante o período de produção programado.
O desempenho utiliza a produção bruta porque as perdas de qualidade são contabilizadas separadamente no fator de qualidade.
Deduzir as garrafas rejeitadas da produção bruta antes de calcular o desempenho e, em seguida, aplicar novamente o fator de qualidade, significaria contabilizar a mesma perda de qualidade duas vezes.
Da mesma forma, não subtraia o tempo de inatividade duas vezes ao calcular a disponibilidade. O tempo de funcionamento já exclui as partes não operacionais do tempo de produção planeado, pelo que o cálculo da disponibilidade deve utilizar os valores de tempo medidos de forma consistente.
Reunir as provas de aceitação
Uma decisão de aceitação deve basear-se em registos rastreáveis, em vez de um único contador exibido ou de um total de produção escrito à mão.
As provas devem permitir que ambas as partes reproduzam os cálculos e compreendam quaisquer diferenças em relação à produção esperada.
Comece pelo protocolo de teste acordado, incluindo os limites do equipamento, o formato do produto, as condições de funcionamento, a taxa ideal, os critérios de qualidade, as definições de tempo e as regras para exclusões. Guarde a versão aprovada para que alterações posteriores possam ser identificadas.
Inclua leituras dos contadores da máquina com data e hora, contagens finais aceites, registos de rejeições, WIP inicial e final e registos de tempo de inatividade. Quando os contadores apresentarem discrepâncias, documente a discrepância e explique como a contagem final foi reconciliada.
Registe os cálculos relativos à produção bruta, à produção em conformidade, à taxa de produção em conformidade, à disponibilidade, ao desempenho, à qualidade e à OEE, quando aplicável. Indique explicitamente as unidades e os denominadores de tempo e mantenha os valores subjacentes, em vez de apresentar apenas percentagens.
O conjunto de evidências deve também identificar desvios nos testes, falhas não resolvidas, ações corretivas e quaisquer condições que tenham impedido uma avaliação representativa. Fotografias, registos dos operadores e registos do sistema de controlo podem corroborar as conclusões, quando relevantes e disponíveis.
Chegar a acordo sobre os critérios de aceitação e a repetição dos testes
Os critérios de aceitação devem ser estabelecidos antes do teste, e não criados posteriormente para se adequarem ao resultado observado.
Podem abranger a taxa de produção satisfatória, a qualidade do produto, a qualidade da embalagem, as condições de funcionamento exigidas e o equipamento incluído no âmbito acordado.
Defina como serão tratadas as interrupções fora do controlo do fornecedor do equipamento. Problemas de abastecimento de água, indisponibilidade de materiais de embalagem ou instabilidade dos serviços públicos podem afetar um teste, mas o seu tratamento deve seguir o protocolo acordado e as provas de apoio.
Se um teste não cumprir um critério, identifique a falha específica antes de decidir sobre as medidas corretivas.
Uma baixa taxa de produção de produtos em conformidade causada por interrupções repetidas no fornecimento de tampas requer uma resposta diferente daquela causada por rejeições excessivas ou fornecimento insuficiente de água tratada.
Chegue a acordo sobre se a questão requer um ajuste, manutenção, observação adicional ou um novo teste. O âmbito do novo teste deve identificar o critério afetado, as condições de funcionamento relevantes, o método de medição e as provas necessárias para demonstrar o resultado.
Sempre que possível, conserve os resultados originais do teste juntamente com os resultados do novo teste. Substituir um resultado insucesso por um resultado posterior bem-sucedido sem explicação enfraquece a rastreabilidade e pode ocultar problemas recorrentes.
O registo final de aceitação deve indicar quais os critérios que foram cumpridos, quais permanecem por resolver e se são necessárias medidas adicionais.
Qualquer aceitação condicional ou desvio deve ser documentado e aprovado pelas partes responsáveis, de acordo com o processo contratual acordado.