
La capacité de stockage de l’eau traitée doit être dimensionnée en fonction de l’évolution de la demande d’embouteillage, du débit de traitement et des interruptions prévues, et non en fonction d’un nombre fixe d’heures de fonctionnement. L’objectif est de garantir la continuité de la production tout en limitant le stockage inutile et le temps de séjour de l’eau.
Commencez par établir un bilan temporel des entrées et sorties d’eau du réservoir, puis vérifiez la plage de fonctionnement utile, les prélèvements pour le nettoyage, la capacité de remplissage et les exigences en matière d’hygiène.
Définir les bases de conception
Commencez par recenser les consommateurs d’eau qui doivent être alimentés à partir du réservoir d’eau traitée. L’eau destinée aux produits finis peut ne représenter qu’une partie de la demande ; le rinçage des bouteilles, le purge des lignes et le nettoyage peuvent générer des prélèvements supplémentaires qui coïncident avec la production.
Enregistrez le rythme de fonctionnement prévu de la ligne d’embouteillage, la gamme de produits, l’organisation des équipes et les arrêts planifiés.
Convertissez chaque activité en une demande en eau sur un intervalle de temps défini, en utilisant les consommations mesurées lorsqu’elles sont disponibles, plutôt que de considérer que tous les équipements fonctionnent en continu à leur débit maximal.
Déterminez ensuite le débit réaliste du système de traitement. La capacité nominale à elle seule peut ne pas refléter la production réelle lorsque les conditions de l’eau d’alimentation, le prétraitement, le fonctionnement des membranes, la régénération, la maintenance ou d’autres contraintes d’exploitation réduisent le débit disponible.
La base de conception doit distinguer les conditions de fonctionnement normales des interruptions de courte durée plausibles. Précisez la durée d’un arrêt du traitement, le temps nécessaire au redémarrage ou à la stabilisation du traitement, et indiquez si la ligne continue de fonctionner pendant cette période.
- Débit entrant : eau traitée acheminée vers le réservoir de stockage au cours de chaque intervalle.
- Débit sortant : eau traitée, eau de rinçage, d’évacuation et d’appoint pour le nettoyage prélevée au cours de cet intervalle.
- Stock initial : volume réel du réservoir au début du scénario.
- Limites d’exploitation : le niveau de stock minimal autorisé et le niveau d’exploitation normal maximal.
- Récupération : le temps et la capacité de traitement excédentaire disponibles pour reconstituer le stock avant le prochain pic de demande.
Si la demande est exprimée en litres par bouteille, convertissez-la en utilisant le nombre de bouteilles prévu et tenez compte des formats de bouteilles ou des modes de fonctionnement susceptibles de modifier la consommation.
Établir un bilan hydrique variable dans le temps
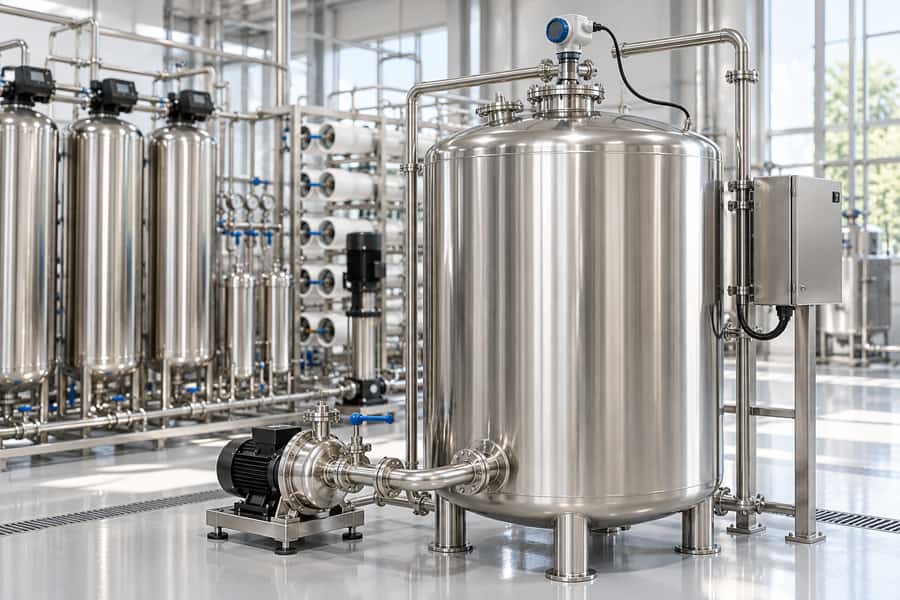
Un réservoir sert de tampon ; son volume requis dépend donc du moment où les entrées et les sorties ont lieu, et pas seulement des totaux quotidiens.
Un système de traitement peut produire suffisamment d’eau sur une journée complète de travail, mais ne pas parvenir à répondre à la demande lors d’une interruption prolongée.
Pour chaque intervalle, calculez la variation nette en soustrayant de l’apport d’eau traitée la quantité totale d’eau prélevée du réservoir.
Ajoutez cette variation au stock initial de l’intervalle pour déterminer le stock final, qui servira de point de départ à l’intervalle suivant.
Suivez l’inventaire de manière chronologique.
Une variation nette positive fait monter le niveau du réservoir ; une variation nette négative le fait baisser.
Cette séquence permet de voir si, à un moment donné, le réservoir passe en dessous de sa limite inférieure de fonctionnement ou dépasse son niveau maximal normal.
Exemple de planning d’exploitation : supposons que le traitement fournisse 7,5 m³/h en fonctionnement, tandis que la chaîne d’embouteillage et le rinçage prélevent ensemble 6 m³/h.
Début à 06 h 00 avec 15 m³ dans le réservoir.
Entre 6 h et 8 h, le traitement fonctionne normalement ; le niveau augmente donc de 1,5 m³ par heure, pour atteindre 18 m³ à 8 h.
Supposons maintenant que le système de traitement soit indisponible de 8 h à 10 h, tandis que la production se poursuit.
Au cours de la première heure d’interruption, 6 m³ sont prélevés, ce qui ramène le volume de l’installation à 12 m³.
Au cours de la deuxième heure d’interruption, le nettoyage d’un circuit distinct et isolé en toute sécurité ajoute, à titre d’exemple, 2 m³ de demande de réapprovisionnement ; le prélèvement total s’élève donc à 8 m³ et le stock tombe à 4 m³ à 10 h.
Lorsque le traitement reprend à 10 h, le débit d’entrée revient à 7,5 m³/h contre une demande habituelle de 6 m³/h.
Le stock se reconstitue donc de 1,5 m³ par heure, pour atteindre 5,5 m³ à 11 h et 7 m³ à midi.
Ces valeurs hypothétiques servent à illustrer le calcul et ne constituent pas les caractéristiques techniques de l’installation.
Cet exemple montre pourquoi une moyenne journalière est insuffisante : le réservoir atteint son niveau le plus bas à la fin de la période d’arrêt et de nettoyage, même si le traitement reprend par la suite.
Le bilan complet doit également vérifier le niveau de stock maximal avant l’arrêt et confirmer que les contrôles habituels empêchent tout débordement.
Définir le niveau de stock minimum de fonctionnement
Le niveau minimum indicatif de 3 m³ est une hypothèse, et non une exigence universelle. Le seuil de niveau bas du réservoir doit être établi en fonction de la configuration réelle des pompes, des conditions d’aspiration et du volume qui ne peut pas être fourni de manière fiable.
Dans cet exemple, le niveau minimum calculé est de 4 m³, ce qui ne laisse qu’un m³ au-dessus du minimum d’exploitation supposé.
Cette différence correspond à la marge restante dans ce scénario, et ne prouve pas que la conception offre une protection suffisante contre toutes les perturbations possibles.
Vérification du bilan complet par pas de temps
Le tableau suivant prolonge le programme à titre d’illustration en utilisant les mêmes hypothèses : débit de traitement de 7,5 m³/h lorsqu’il est disponible, prélèvement de routine de 6 m³/h et un prélèvement supplémentaire de 2 m³ pour le nettoyage en place (CIP) entre 9 h et 10 h.
| Heure | Condition de fonctionnement | Variation nette des stocks | Stock final |
| 06 h | Stock initial | — | 15 m³ |
| 08 h | Deux heures de fonctionnement normal | +3 m³ | 18 m³ |
| 09 h | Interruption du traitement ; la demande courante se poursuit | −6 m³ | 12 m³ |
| 10 h | L’interruption se poursuit ; demande habituelle plus appoint CIP | −8 m³ | 4 m³ |
| 11 h | Reprise du traitement ; la production se poursuit | +1,5 m³ | 5,5 m³ |
| 12 h | Le traitement se poursuit ; la production se poursuit | +1,5 m³ | 7 m³ |
Toutes ces valeurs sont des hypothèses à titre indicatif et ne constituent pas des spécifications techniques vérifiées.
Le tableau présente les stocks à chaque point de contrôle, mais le calcul doit également tenir compte de ce qui se passe entre ces points.
Si les débits varient au cours d’un intervalle, utilisez des pas de temps plus courts ou des profils de débit mesurés pour déterminer les valeurs minimales et maximales réelles.
Ne calculez pas le stockage nécessaire en additionnant simplement tous les intervalles négatifs. Les variations positives entre les prélèvements réapprovisionnent le réservoir ; le déficit pertinent dépend donc du solde cumulé par rapport au stock initial choisi.
Distinguer la réserve de sécurité de la demande calculée
Une réserve de contingence doit couvrir les incertitudes plausibles qui ne sont pas déjà prises en compte par le scénario d’exploitation. Il peut s’agir, par exemple, de la variabilité du taux de récupération lors du traitement, d’une interruption plus longue que prévu ou d’une augmentation temporaire de la demande en eau.
Commencez par déterminer le volume de service requis par le scénario modélisé. Identifiez ensuite les risques supplémentaires et déterminez si chacun d’entre eux nécessite une réserve distincte, un scénario révisé ou une mesure de contrôle opérationnel.
N’ajoutez pas de marge générique pour les interruptions en plus d’une interruption déjà incluse dans le bilan sans vérifier s’il y a chevauchement.
De même, si le stock d’exploitation minimum tient déjà compte du volume inutilisable de la pompe, ne comptabilisez pas ce même volume une seconde fois en tant que réserve distincte.
Une analyse de conception utile doit distinguer trois quantités :
- Besoin de service calculé : le stockage nécessaire pour répondre au profil de demande modélisé tout en respectant les limites d’exploitation.
- Minimum opérationnel : le stock qui doit être maintenu pour garantir la fiabilité des prélèvements et protéger le système de pompage.
- Marge de sécurité supplémentaire : capacité supplémentaire justifiée par l’incertitude non déjà représentée dans les deux autres quantités.
Il n’existe pas de pourcentage universellement approprié pour la marge de sécurité, ni de nombre fixe d’heures de stockage adapté à toutes les usines d’embouteillage.
Cette marge doit être déterminée en fonction des conséquences d’une pénurie, de la variabilité opérationnelle plausible et de la disponibilité d’un traitement de secours ou d’un approvisionnement alternatif.
Convertir le volume utilisable en capacité nominale du réservoir
Le volume de stockage utilisable correspond à la plage disponible entre le niveau d’exploitation normal maximal et le niveau d’exploitation minimal. La capacité nominale désigne la capacité nominale du réservoir et ne correspond pas automatiquement à sa plage de fonctionnement utilisable.
À titre d’exemple, supposons que le niveau de fonctionnement normal maximal soit de 18 m³ et que le niveau de fonctionnement minimal soit de 3 m³. La différence correspond à une plage de fonctionnement utilisable de 15 m³.
Le réservoir physique doit pouvoir contenir le volume de liquide correspondant au niveau de fonctionnement maximal, avec un franc-bord suffisant en dessous du niveau maximal autorisé. Sa géométrie et ses limites de fonctionnement déterminent la capacité nominale requise.
Il ne faut pas supposer qu’un pourcentage de niveau correspond directement au même pourcentage du volume du réservoir.
Cette relation n’est valable que si elle est étayée par la géométrie du réservoir ou par un étalonnage niveau-volume approprié.
Dans un réservoir cylindrique monté horizontalement, des augmentations égales de la hauteur du liquide ne correspondent pas à des augmentations égales du volume d’eau stocké.
Vérification du temps de remplissage et de la répétabilité du fonctionnement quotidien
Après l’interruption illustrée, le stock atteint 7 m³ à 12 h 00. Si le traitement fournit 7,5 m³/h tandis que la production continue de prélever 6 m³/h, le taux de récupération net est de 1,5 m³/h.
Pour ramener le stock de 7 m³ au niveau d’exploitation élevé de 18 m³, il faut 11 m³ supplémentaires.
À un taux de reconstitution net de 1,5 m³/h, cela prend environ 7 heures et 20 minutes, à condition que ces débits restent constants et qu’aucun prélèvement supplémentaire n’ait lieu.
Le réservoir atteindrait donc le niveau d’exploitation élevé supposé vers 19 h 20. Ce calcul décrit la période de reconstitution pendant que la production se poursuit ; il n’établit pas que le même schéma se répète chaque jour.
Vérifiez le stock initial du cycle d’exploitation suivant.
Si le réservoir reste à 18 m³ pendant la nuit, le lendemain ne peut pas commencer avec le stock initial indicatif de 15 m³, à moins que la consommation nocturne ou une autre condition d’exploitation prévue ne le réduise.
Recalculez la séquence en utilisant la demande réelle de la nuit et la stratégie de contrôle du niveau.
Le débit d’entrée vers le traitement doit également être plafonné par le débit maximal disponible du système et le débit de remplissage autorisé du réservoir.
Une fois la limite supérieure d’exploitation atteinte, les commandes doivent empêcher le débordement plutôt que de supposer que le réservoir peut continuer à accepter l’excédent calculé.
Coordonner le CIP avec la production et la récupération des stocks
L’eau d’appoint pour le CIP doit être prise en compte au moment où elle est effectivement prélevée. Si le nettoyage coïncide avec l’arrêt du traitement, la demande combinée peut entraîner un déficit de stock plus important que celui de l’un ou l’autre événement pris isolément.
Ne permettre le chevauchement du CIP avec la production que lorsque le circuit de nettoyage est isolé en toute sécurité de l’alimentation en eau de produit, que la qualité d’eau requise est maintenue et que la capacité restante de traitement et de distribution peut prendre en charge les deux activités.
Dans le cas contraire, planifier le nettoyage séparément ou mettre en place un dispositif d’approvisionnement alternatif validé.
L’objectif n’est pas simplement d’augmenter la capacité des réservoirs jusqu’à ce que toutes les activités puissent se dérouler simultanément.
Il s’agit d’établir une séquence d’exploitation pratique qui réponde à la demande en eau, garantisse l’hygiène et permette au stockage de se reconstituer avant la prochaine période critique.
Conception pour un stockage hygiénique et un temps de séjour validé
Le stockage de l’eau traitée doit préserver la qualité de l’eau établie par le processus de traitement. Le dimensionnement des réservoirs, les matériaux, la ventilation, le drainage et la tuyauterie en aval doivent donc être évalués conjointement, plutôt que de considérer le stockage comme un simple calcul de volume.
Le temps de séjour dépend du niveau de stock réel et du profil de prélèvement.
Un grand réservoir peut offrir une marge de sécurité plus longue en cas d’interruption, mais il peut également allonger la durée de stockage de l’eau, en particulier pendant les périodes de faible production ou les arrêts prolongés.
Définir des conditions de stockage acceptables en fonction des exigences de qualité de l’eau de l’usine, de la conception sanitaire, de l’usage prévu et des résultats de validation. Chaque usine d’embouteillage doit établir des limites de temps de stockage et des critères microbiologiques adaptés en fonction de son procédé, de ses exigences de qualité de l’eau et de ses résultats de validation.
La recirculation dans le réservoir peut aider à gérer le mélange ou la température lorsqu’elle est correctement conçue, mais elle ne remet pas à zéro l’âge de l’eau ni ne garantit des conditions hygiéniques. La surveillance de la qualité de l’eau et une stratégie de stockage validée restent nécessaires.
Vérifier le drainage des cuves, la protection des évents et l’accès
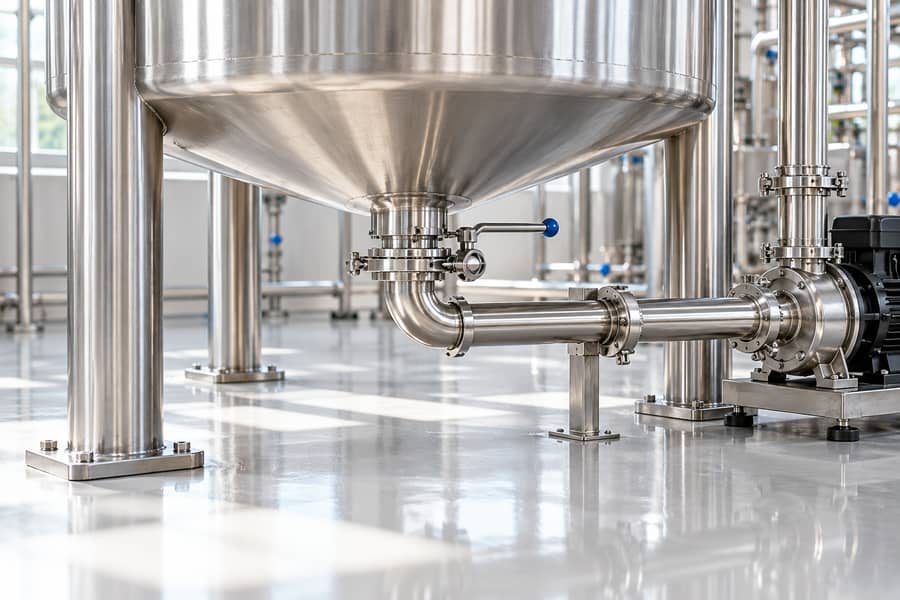
La conception des cuves doit permettre un nettoyage, une inspection et un entretien efficaces. Le choix des matériaux, les surfaces internes, les raccordements et les dispositifs de vidange doivent être adaptés à la qualité de l’eau et aux exigences d’hygiène applicables.
- Drainage : prévoir un système de drainage approprié qui minimise la rétention d’eau et facilite la procédure de nettoyage approuvée.
- Protection des évents : Évaluez le dispositif de purge, la filtration si nécessaire, l’exposition à l’humidité et les voies potentielles de contamination par voie aérienne.
- Accès : prévoir un accès adapté pour l’inspection, le nettoyage et l’entretien sans compromettre l’intégrité hygiénique.
- Raccords : Vérifier les emplacements des entrées et des sorties, les sections mortes, les dérivations où l’eau stagne et le risque de raccordements croisés involontaires.
- Matériaux : Vérifier que les matériaux en contact avec l’eau et les joints d’étanchéité sont adaptés à l’eau traitée, à la procédure de nettoyage et aux conditions d’exploitation.
- Prévoir des dispositifs d’isolation adaptés afin que le réservoir puisse être mis hors service en toute sécurité pour l’inspection ou la maintenance.
Le volume nominal du réservoir ne permet pas de déterminer si sa conception interne est adaptée sur le plan hygiénique. Les cahiers des charges d’achat doivent prendre en compte à la fois la capacité et les caractéristiques requises pour maintenir la qualité de l’eau tout au long de l’exploitation.
Étalonnage des niveaux de fonctionnement et protection des pompes
Les instruments de mesure de niveau doivent refléter la géométrie réelle du réservoir.
Un transmetteur de niveau mesure la hauteur du liquide ou un autre signal lié au niveau ; le volume correspondant doit être déterminé à partir d’un étalonnage approprié plutôt que d’être supposé proportionnel à la hauteur.
Définir la plage de fonctionnement normale, les seuils de niveau bas et de niveau haut, ainsi que toute limite d’urgence distincte. Vérifier que le système de contrôle est capable de distinguer les niveaux de fonctionnement courants des conditions nécessitant une alarme ou une intervention automatique.
La protection des pompes doit être coordonnée avec les réglages de niveau bas. Le niveau minimum autorisé doit tenir compte des conditions d’aspiration, de l’immersion des pompes le cas échéant, ainsi que du risque d’entraînement d’air ou de perte de débit fiable.
- Alarme de niveau bas : avertir les opérateurs lorsque le stockage disponible approche de la limite de fonctionnement définie.
- Protection de la pompe : utilisez des verrouillages ou une logique d’arrêt appropriés pour empêcher le fonctionnement dans des conditions d’aspiration inacceptables.
- Alarme de niveau haut : détecter les conditions de remplissage anormales avant qu’elles n’entraînent un débordement.
- Vérification du niveau : comparer les relevés des instruments à une référence indépendante de niveau ou de volume lors de la mise en service.
- Réponse des commandes : Vérifiez que les vannes, les pompes et les équipements de traitement réagissent correctement aux seuils spécifiés.
Les réglages des alarmes et des verrouillages doivent être définis en fonction des risques réels liés aux équipements et aux procédés. Déterminez les réglages des alarmes et des verrouillages en fonction des équipements et des conditions d’exploitation spécifiques à l’usine, plutôt que d’adopter les réglages utilisés dans une autre installation sans les réévaluer.
Valider la conception par des tests de résistance lors de la mise en service
La mise en service doit démontrer que le stockage fonctionne correctement dans des conditions d’exploitation réalistes, et pas seulement que le réservoir peut contenir son volume nominal.
Testez des scénarios représentatifs de la demande de production, des interruptions de traitement, des périodes de récupération et des activités de nettoyage planifiées. Intégrez des combinaisons plausibles d’événements susceptibles de réduire les stocks ou d’empêcher le remplissage du réservoir avant le prochain cycle de production.
Vérifier les conditions de stock faible et de stock élevé. S’assurer que le réservoir reste dans sa plage de fonctionnement autorisée, que les pompes maintiennent des conditions d’aspiration acceptables et que les contrôles de niveau empêchent tout débordement.
Enregistrer les profils réels d’entrée et de prélèvement pendant les essais. Comparer les variations de stock observées avec le bilan de conception, examiner les écarts et réviser les hypothèses lorsque la demande mesurée ou le rendement de traitement diffère des estimations initiales.
La mise en service de l’eau doit respecter les procédures de validation et d’assainissement approuvées par l’usine. La réussite des essais hydrauliques ne suffit pas à elle seule à garantir que l’eau stockée est propre à la production.
Préparez la liste de contrôle des données d’appel d’offres
Avant de demander un devis, regroupez les données de processus et les exigences d’exploitation dans un cahier des charges commun. Cela aide les fournisseurs à comparer des conceptions équivalentes plutôt que de proposer des réservoirs sur la seule base de leur capacité nominale.
| Données de conception | Informations à fournir |
| Besoins de production | Cadence de production, formats des produits, heures de fonctionnement et consommation d’eau |
| Approvisionnement en traitement | Capacité de production disponible, calendrier d’exploitation, temps d’arrêt et contraintes de récupération |
| Solde de stockage | Stock initial, entrées et sorties en fonction du temps, et stock minimum autorisé |
| Exigences en matière de nettoyage en place (CIP) | Besoins de réapprovisionnement, calendrier de nettoyage et chevauchement éventuel entre le nettoyage et la production |
| Configuration des cuves | Volume utile requis, niveaux de fonctionnement autorisés, franc-bord et contraintes d’installation |
| Pompage et commandes | Demande de pointe, exigences en matière d’aspiration, instrumentation, alarmes et verrouillages |
| Exigences en matière d’hygiène | Matériaux en contact avec le produit, drainage, protection des évents, accès pour l’inspection et conditions de stockage validées |
| Vérification | Scénarios de mise en service, critères d’acceptation de la qualité de l’eau et enregistrements requis |
Pour une solution configurable, la ligne d’embouteillage d’eau de Brenu fournit un cadre permettant de coordonner le prétraitement, les options de traitement par membrane sélectionnées, le stockage de l’eau purifiée, le rinçage, le remplissage, le bouchage et le conditionnement en aval. Vérifiez quelles options et spécifications sont incluses dans la configuration proposée.
Un dossier d’appel d’offres complet doit identifier les hypothèses sous-jacentes aux exigences de stockage, les scénarios d’exploitation prévus et les critères d’acceptation utilisés pour vérifier les performances.
Cela permet d’évaluer la disposition finale des cuves au regard de la continuité de la production, de la capacité de récupération, de l’hygiène et de la facilité de maintenance avant de finaliser la sélection des équipements.