
La déformation du col d’une bouteille en PET peut résulter d’une exposition excessive à la chaleur, d’une protection insuffisante du col, d’un mauvais soutien ou d’un mauvais alignement, de dommages mécaniques ou d’une préforme entrante non conforme aux spécifications. Commencez par identifier à quel moment le col se déforme et si ce phénomène est lié à une cavité, à une position de manutention ou à un lot de matière première. Corrigez la cause identifiée et vérifiez l’étanchéité avant de lancer la production.
Pourquoi le goulot doit-il conserver sa géométrie d’origine ?
Dans le moulage par étirage-soufflage en deux étapes classique, la finition filetée est déjà formée dans la préforme injectée. Le processus de réchauffage et de soufflage façonne le corps tout en préservant les dimensions fonctionnelles du goulot. La finition doit continuer à s’adapter à son bouchon ainsi qu’aux équipements qui la soutiennent ou la transfèrent.
De légères variations peuvent affecter l’étanchéité, la mise en place du bouchon, le dispositif d’inviolabilité ou la manutention, même lorsque le corps de la bouteille semble conforme. Une bouteille peut également passer un contrôle informel d’ajustement du bouchon tout en échouant à un test dimensionnel ou d’étanchéité défini. Évaluez le col par rapport au plan d’emballage approuvé et aux exigences relatives au bouchon.
Faites la distinction entre les modifications de la finition filetée et la déformation de l’épaulement situé immédiatement en dessous. Un épaulement déformé nécessite un examen de la formation du corps, tandis qu’une finition d’étanchéité endommagée nécessite des mesures liées à l’interface entre le col et le bouchon. Photographiez l’emplacement et utilisez une terminologie cohérente afin que les opérateurs, le personnel chargé de la qualité et les fournisseurs examinent la même caractéristique.
Comment identifier l’étape à laquelle le défaut apparaît ?
Comparez des échantillons provenant des préformes à leur arrivée, de l’étape de chauffage ou de transfert concernée (lorsque le prélèvement d’échantillons peut s’effectuer en toute sécurité), et des bouteilles finies. Suivez la procédure d’échantillonnage du fabricant de la machine et n’introduisez jamais la main dans un équipement en mouvement. L’objectif est de localiser le point le plus précoce où le défaut peut être mis en évidence.
Notez la position de la cavité, du porte-préformes ou du transfert (si disponible), l’heure de production, la recette et le lot de préformes. Un défaut qui se répète à un même point de manipulation peut nécessiter une analyse mécanique. Une évolution progressive sur l’ensemble de la machine après la mise en température peut justifier une attention particulière portée à l’accumulation de chaleur et à la ventilation.
Conservez des échantillons conformes issus du même cycle de production, ainsi que les échantillons défectueux. Comparez-les en utilisant le même temps de conditionnement et la même méthode de mesure. Cela réduit le risque d’attribuer une différence de mesure au processus alors qu’elle provient en réalité d’une préparation incohérente des échantillons.
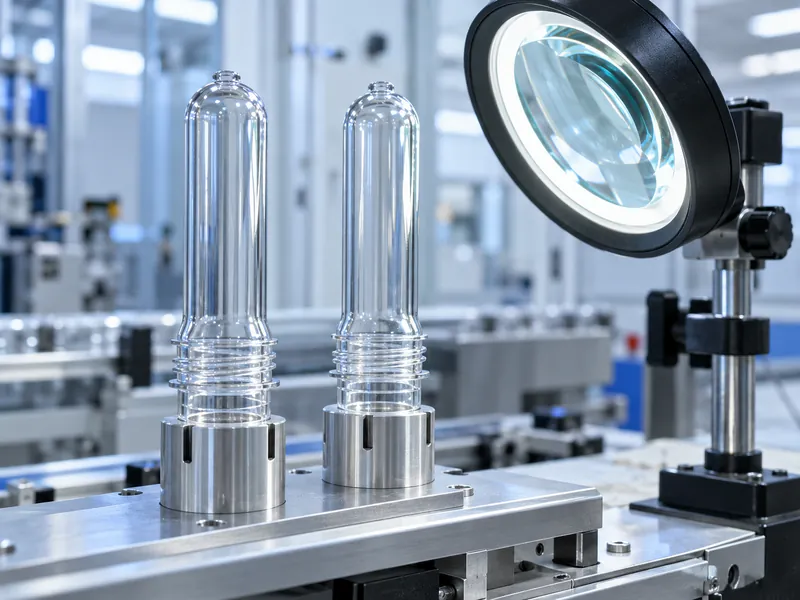
Quels défauts du col faut-il mesurer ?
| État observé | Vérifications utiles |
| Ouverture ovale | Rondesse, contact avec le support, exposition à la chaleur et forces de manipulation |
| Filetages endommagés | État à l’arrivée, contact avec la pince de préhension, alignement lors du transfert et ajustement de la fermeture |
| Surface d’étanchéité déformée | Dimensions de finition, contact avec la buse, historique thermique et performances d’étanchéité |
| Bague de support tordue ou endommagée | Géométrie du support, blocages, traces d’impact et spécifications de la préforme |
| Déformation de l’épaulement sous le col | Profil de chauffage, étirage, répartition du matériau et réglage du moule |
Utilisez des instruments et des dispositifs adaptés à la caractéristique à mesurer. Une simple mesure au pied à coulisse peut ne pas suffire à caractériser pleinement l’ovalité ou une surface d’étanchéité. Lorsque le plan ne définit pas de procédure d’inspection suffisante, demandez une méthode documentée à l’équipe d’emballage et au fournisseur responsable de l’interface bouchon-col.
Précisez si les défauts sont esthétiques, fonctionnels ou les deux. L’aspect reste pertinent, mais les décisions de mise en circulation doivent tenir compte des caractéristiques qui affectent l’intégrité de l’emballage. Conservez les échantillons défectueux réels lorsque vous discutez d’un problème récurrent avec le fournisseur de l’équipement.
Comment la chaleur excessive peut-elle atteindre le col ?
Le four doit chauffer le corps de la préforme tout en protégeant ou en refroidissant suffisamment la finition, conformément au processus approuvé. Un mauvais positionnement des lampes, des composants de protection endommagés, des réglages inadaptés ou une mauvaise ventilation peuvent exposer le col à une chaleur excessive. Une recette qui a fonctionné avec une autre préforme peut ne pas offrir la même protection pour une géométrie modifiée.
Inspectez les protections, les supports, les voies d’écoulement d’air et la propreté de la zone de chauffage. Comparez leur état et leur position avec la configuration approuvée. Ne compensez pas une protection endommagée en réduisant de manière répétée la chaleur globale jusqu’à ce que le corps de la bouteille ne puisse plus se former correctement.
Vérifiez comment le défaut évolue depuis le démarrage jusqu’au fonctionnement en continu. La chaleur peut s’accumuler autour du dispositif de soutien du col ou changer après un arrêt de production. Intégrez le comportement au redémarrage dans l’analyse lorsque les défauts apparaissent après des interruptions plutôt que pendant une production en régime constant.
Vérifiez la température des préformes à l’entrée et la cohérence de la manutention entre le stockage et la production. Une modification des conditions de départ peut altérer la réponse thermique. Enregistrez ces conditions avant de conclure que le régulateur du four lui-même est en cause.
Les pièces de support et l’alignement du transfert peuvent-ils altérer la finition ?
Des pièces de manutention inadaptées ou usées peuvent exercer des contraintes imprévues sur le col ou la bague de support. Vérifiez que les supports, les pinces, les guides et les interfaces de buse sont conformes à la finition approuvée. Comparez le composant installé à sa référence et à son plan approuvés, car une ressemblance visuelle ne garantit pas qu’il assure la finition à l’emplacement prévu.
Recherchez les marques de contact, les bavures, les composants desserrés et les traces de blocages. Confiez à du personnel qualifié la mise hors service de l’équipement et la réalisation de l’inspection d’alignement prescrite avant sa remise en service. Évitez de régler les pièces mobiles tout en essayant d’observer un défaut à la vitesse de production.
Soyez attentif aux modifications apportées lors de la maintenance ou d’un changement de format. Un montage incorrect, des pièces de rechange mélangées ou une connexion remise en place dans une mauvaise position peuvent expliquer l’apparition soudaine d’un problème. Comparez les pièces installées à leurs identifiants plutôt que de vous fier à vos souvenirs du dernier changement de format.
Si le problème se produit après une seule cavité, inspectez la buse, le support et le réglage mécanique correspondant à cet emplacement. S’il suit un porte-moule à travers plusieurs stations, examinez ce porte-moule et son parcours. L’observation de la récurrence du problème peut aider à cibler la recherche avant de modifier des réglages sans rapport avec celui-ci.
La préforme pourrait-elle être arrivée déjà défectueuse ?
Inspectez les préformes entrantes conservées du lot concerné avant de supposer que le moulage par soufflage est à l’origine du problème. Des dommages liés au transport, un stockage inapproprié ou une variation de la finition fournie peuvent affecter le résultat. Vérifiez l’identité de la pièce, la révision du plan et les informations de validation du fournisseur.
Comparez les lots suspects et les lots approuvés dans les mêmes conditions de réglage documentées si un essai contrôlé s’avère approprié. Séparez les matériaux et assurez la traçabilité jusqu’aux bouteilles produites. Un essai réussi avec un lot ne valide pas automatiquement un autre lot présentant des caractéristiques mesurées différentes.
Fournissez au fournisseur de préformes des mesures et des photographies plutôt qu’une simple déclaration indiquant que les bouchons ne s’adaptent pas. Précisez la fréquence et l’emplacement des défauts dans l’envoi échantillonné. Cela permet de distinguer un problème de géométrie d’un dommage causé par le transport ou la manutention en usine.
Que faut-il éviter lors du dépannage ?
Ne partez pas du principe que l’augmentation de la pression de soufflage permettra de rétablir un col qui n’aurait pas dû être déformé. Soumettez toute proposition d’usinage ou de modification des pièces en contact avec le col au fabricant de l’équipement avant le début des travaux, en décrivant la modification envisagée sur un plan contrôlé. De telles modifications peuvent introduire de nouvelles contraintes ou faire disparaître les indices nécessaires à la compréhension du défaut d’origine.
Évitez de modifier plusieurs paramètres sans rapport les uns avec les autres en même temps. Commencez par analyser les indices fournis par la configuration des défauts, inspectez les composants concernés et définissez un essai contrôlé. Conservez une copie identifiable de la dernière recette validée avant de procéder aux essais, y compris les valeurs nécessaires pour rétablir la production si la nouvelle configuration échoue aux contrôles.
N’envoyez pas de bouteilles suspectes au remplissage simplement parce que le bouchon peut être vissé de force. Vérifiez les dimensions spécifiées et effectuez les contrôles fonctionnels de l’emballage. Confinnez la production concernée conformément à la procédure de mise en circulation de l’usine tant que l’enquête n’est pas terminée.
Comment vérifier l’efficacité de la mesure corrective ?
Répétez les contrôles dimensionnels et fonctionnels sur les bouteilles provenant de chaque cavité ou position de manutention concernée. Tenez compte de la production en continu, des arrêts normaux et des redémarrages représentatifs. Inspectez les dimensions du corps de la bouteille et observez la séquence de transfert approuvée une fois le problème au niveau du goulot corrigé, afin que la validation couvre l’ensemble de la bouteille et son parcours à travers la machine.
Testez le bouchon prévu dans les conditions de bouchage approuvées et évaluez les fuites ainsi que le comportement à l’ouverture. Lorsque des bouteilles légères sont utilisées, examinez également les conditions de manutention en aval décrites dans la section consacrée à l’utilisation de bouteilles en PET légères sur une ligne de remplissage. La finition corrigée doit fonctionner correctement tout au long de la durée de vie réelle de la ligne et de l’emballage.
Mettez à jour le protocole de réglage, les instructions de maintenance ou les exigences de contrôle à la réception qui traitent de la cause confirmée. Formez les personnes qui seront amenées à répéter ce travail. Une réparation est moins fiable lorsque son réglage essentiel ne repose que sur la mémoire d’un seul technicien.
Quelles informations aident un fournisseur à résoudre le problème ?
Envoyez le modèle de la machine, les plans du col et des préformes, la recette, les photographies des défauts, les résultats des mesures, ainsi que la répartition par cavité ou par temps. Décrivez les changements récents apportés aux matériaux et à la maintenance. Pour un système de soufflage de bouteilles en PET, ces éléments sont plus utiles qu’une simple demande de réglage universel de la température du col.
Convenez des conditions d’essai correctif et d’acceptation avant de reprendre la production normale. Conservez les enregistrements « avant » et « après » afin de pouvoir détecter rapidement toute récidive future. L’objectif est d’obtenir une géométrie de col stable et une étanchéité fiable dans des conditions de production reproductibles.