
Testez les bouteilles en PET en fonction des contraintes générées par le produit lui-même, le processus de remplissage, le bouchage et le circuit de distribution. Les bouteilles d’eau doivent présenter des performances fiables en matière de manutention et d’empilage ; les emballages de boissons gazeuses doivent faire l’objet d’une évaluation de la résistance à la pression et de la rétention des gaz ; quant aux bouteilles de jus remplies à chaud, elles nécessitent des contrôles de leurs performances thermiques et de résistance au vide. Utilisez des méthodes homologuées et des limites d’acceptation spécifiques à chaque emballage plutôt qu’une valeur de conformité universelle.
Que faut-il définir avant de commencer les essais ?
Rédigez un cahier des charges de l’emballage précisant le plan de la bouteille, la préforme, le matériau, le col, le bouchon, le niveau de remplissage nominal et l’usage prévu. Définissez la température de remplissage, le niveau de gazéification le cas échéant, les conditions de stockage, les contraintes liées au transport et la durée de conservation prévue. Tenez compte de l’emballage secondaire, car les cartons, les barquettes et les emballages thermorétractables influent sur les contraintes subies par la bouteille.
Avant qu’un laboratoire ne reçoive des échantillons, établissez un plan écrit précisant la préparation, les procédures de mesure, le nombre d’échantillons et les limites qui détermineront si l’emballage est accepté. Une valeur de compression mesurée sur une bouteille vide et non bouchée ne peut pas être comparée directement à celle d’un emballage rempli et bouché testé dans des conditions différentes. Le rapport doit indiquer exactement ce qui a été testé et comment.
Distinguez la qualification initiale de l’emballage de l’inspection de routine de la production. La qualification établit que la conception et le processus sont aptes à remplir la fonction prévue. Les contrôles de routine visent ensuite à détecter les changements susceptibles d’éloigner la production de ces conditions approuvées.
Quels contrôles s’appliquent à chaque bouteille en PET ?
Commencez par vérifier l’identité, l’aspect, les dimensions, la capacité et la répartition du matériau. Inspectez la surface de scellage, le filetage, la bague de soutien, la base et les zones en contact avec les équipements de manutention. Consignez les défauts tels que la contamination, les dommages, l’instabilité en position debout ou la déformation à l’aide d’exemples et de limites convenus.
Mesurez le poids de la bouteille et cartographiez l’épaisseur de la paroi lorsque la conception nécessite un contrôle. Le poids total ne suffit pas à lui seul à révéler s’il reste trop de matière dans une zone tandis qu’une autre s’affaiblit. Utilisez un équipement étalonné et une position de mesure reproductible afin de pouvoir comparer les résultats entre les différentes cavités et les différentes périodes de production.
Intégrez le bouchon prévu dans la qualification de l’emballage plutôt que d’approuver le récipient vide de manière isolée. Vérifiez les conditions d’application, le comportement à l’ouverture, l’indicateur d’effraction et l’étanchéité à l’aide de la méthode approuvée. Une dimension satisfaisante du goulot de la bouteille ne prouve pas en soi qu’un bouchon et une configuration de bouchage particuliers produiront une étanchéité fiable.
| Application | Priorités supplémentaires | Conditions à consigner |
| Eau plate | Manipulation, compression, fuites et performances sensorielles | Niveau de remplissage, fermeture, disposition d’empilage et stockage |
| Boissons gazeuses | Résistance à la pression, fluage, stabilité de la base et rétention de gaz | Carbonatation, température, durée et configuration de l’emballage |
| Jus en remplissage à chaud | Variation dimensionnelle thermique, vide de refroidissement et intégrité du scellage | Température de remplissage, historique de maintien en température, bouchage et profil de refroidissement |
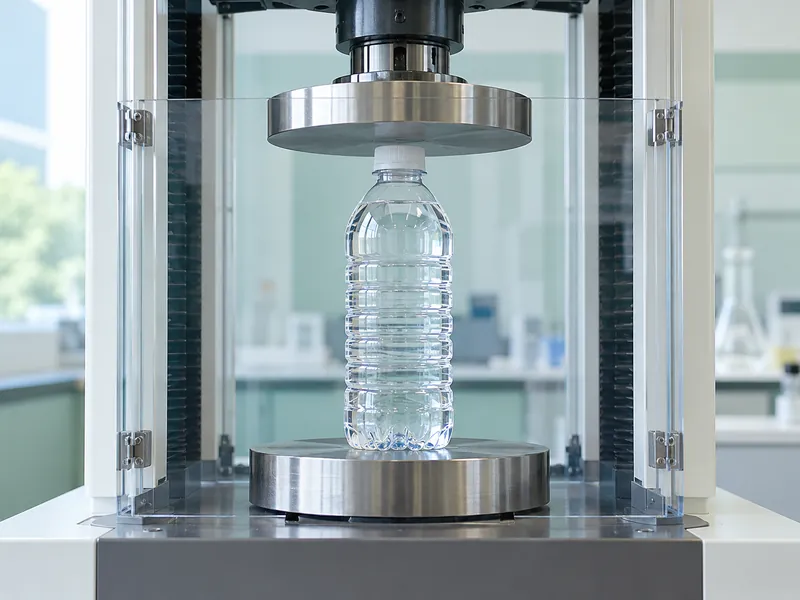
Comment évaluer les bouteilles d’eau ?
Pour l’eau plate, examinez la bouteille remplie tout au long des étapes normales de convoyage, de rinçage, de remplissage, de bouchage, d’étiquetage et d’emballage. Les modèles légers peuvent se comporter différemment lorsqu’ils sont vides, partiellement remplis ou entièrement remplis. Vérifiez si les guides et les pièces de transfert déforment la bouteille ou provoquent des rayures récurrentes.
Recourez à des essais de compression pour évaluer la réponse à une charge axiale définie, et effectuez une évaluation appropriée de l’empilage des emballages en vue du stockage. Précisez si l’essai consiste en un événement de charge de courte durée ou en une charge soutenue dans le temps. Un résultat d’essai de charge par le haut de courte durée ne décrit pas entièrement le comportement à long terme de l’empilage.
Réalisez des évaluations de fuites et de chutes dans des conditions convenues, en tenant compte du bouchon prévu et du niveau de remplissage. Notez où et comment une défaillance se produit, plutôt que de simplement marquer l’échantillon comme défectueux. Une fuite au niveau du col, une fissure à la base et un détachement du bouchon nécessitent des mesures correctives différentes.
Les emballages destinés à l’eau peuvent également nécessiter une évaluation sensorielle et une analyse de la durée de conservation, car un goût ou une odeur indésirable peut rendre inadapté un emballage par ailleurs solide. Utilisez le programme de laboratoire approuvé par le propriétaire du produit. L’article sur la manipulation des bouteilles légères sur une machine de remplissage peut aider à établir un lien entre les résultats de laboratoire et le comportement en ligne.
En quoi les boissons gazeuses sont-elles différentes ?
Un emballage de boisson gazeuse est soumis à une pression interne qui varie en fonction du produit et de la température. Vérifiez la conformité de la bouteille et du bouchon aux conditions de gazéification et de distribution prévues. Tester uniquement une bouteille fraîchement remplie et à température ambiante peut faire passer inaperçus des problèmes qui apparaissent lors d’un stockage à température plus élevée.
Utilisez des équipements et des procédures d’essai de pression adaptés à l’emballage, avec des dispositifs de protection appropriés et un fonctionnement contrôlé. Le programme convenu peut inclure la résistance à la pression, le fluage, la stabilité de la base, l’évaluation de la fissuration sous contrainte et les performances du bouchon. N’improvisez pas d’essai de pression en raccordant une bouteille non protégée à une conduite d’air de l’usine.
Suivez l’évolution des dimensions et de la stabilité en position verticale pendant la durée d’exposition au stockage spécifiée. Une bouteille peut conserver son étanchéité tout en se dilatant suffisamment pour affecter l’étiquetage, le conditionnement ou l’utilisation par le consommateur. Examinez le fond et les autres zones soumises à de fortes contraintes après la période de conditionnement appropriée.
La rétention de gaz nécessite une évaluation dans le temps plutôt qu’une simple mesure de pression au moment de la libération. Évaluez l’emballage rempli dans les conditions de stockage convenues et comparez ses performances aux exigences de durée de conservation du produit. La paroi de la bouteille, le bouchon, les conditions de remplissage et la température de stockage doivent tous être pris en compte dans l’analyse lorsque la perte de gaz carbonique est excessive.
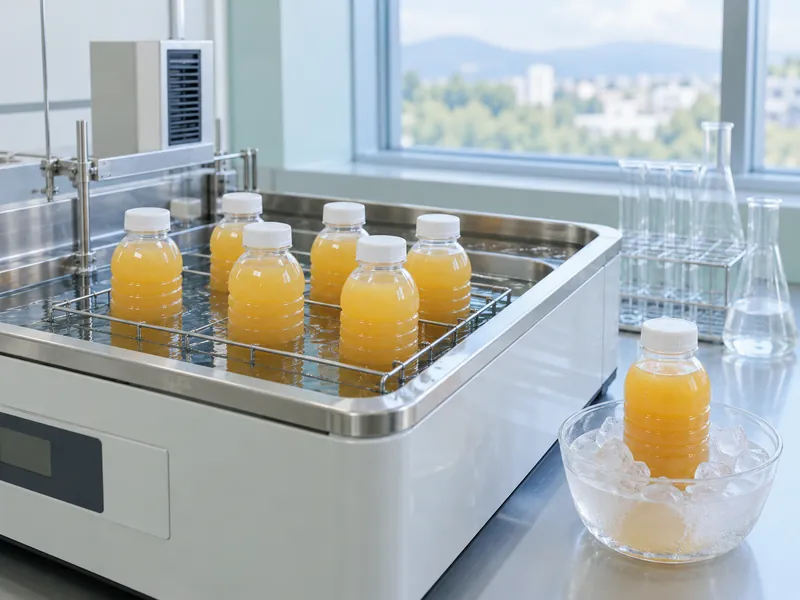
Comment tester les bouteilles de jus remplies à chaud ?
Utilisez le profil de processus de remplissage à chaud prévu, y compris la température de remplissage, le délai avant bouchage, toute étape de maintien ou d’inversion requise, ainsi que le refroidissement. L’emballage doit supporter l’intégralité de cette séquence. Une bouteille plongée brièvement dans de l’eau chaude n’a pas nécessairement subi les contraintes du processus de remplissage réel.
Mesurez les dimensions, la capacité, l’état du goulot, la stabilité de la base et l’aspect avant et après le cycle thermique. Évaluez le vide créé lors du refroidissement du produit rempli et vérifiez que la conception le prend en compte comme prévu. Vérifiez l’absence de déformation inacceptable au niveau des panneaux, des épaules et des zones d’étiquetage.
Incluez le bouchon et la surface de scellage dans l’essai, car l’exposition thermique peut affecter le comportement du scellage. Vérifiez l’étanchéité et la facilité d’ouverture après refroidissement et stockage. Les essais mécaniques de l’emballage ne permettent pas de garantir que le traitement thermique de la boisson atteigne le résultat microbiologique requis ; cela nécessite un processus de fabrication du produit validé séparément.
Comparez des bouteilles provenant de toutes les cavités concernées, issues d’une production stable ainsi que de redémarrages représentatifs. Si l’emballage ne satisfait aux critères que dans des conditions de démonstration très restreintes, définissez et étudiez cette limitation avant la mise sur le marché. La plage de fonctionnement approuvée doit être réalisable dans des conditions de fabrication normales.
Comment sélectionner et conditionner les échantillons ?
Identifiez chaque échantillon en précisant le lot de préformes, la cavité, la recette machine, l’heure de production et les conditions de remplissage. Prélevez des échantillons tout au long du cycle de production afin que l’essai ne reflète pas uniquement un moment favorable. Conservez suffisamment d’informations pour pouvoir relier un résultat inhabituel à une condition de fabrication spécifique.
Respectez les exigences de conditionnement de la méthode choisie. La température, le temps écoulé après le soufflage, l’état de remplissage et l’état de fermeture peuvent influencer le résultat. Si la méthode est modifiée, étiquetez les données en conséquence plutôt que de les combiner avec des résultats antérieurs comme si rien n’avait changé.
Conservez à la fois les échantillons conformes et non conformes lors de l’analyse d’un problème. Les photographies, les relevés dimensionnels et la localisation de la défaillance sont souvent plus utiles qu’un tableur ne contenant que des chiffres finaux. Préservez la traçabilité lorsque des échantillons sont envoyés à un laboratoire externe.
Comment définir des limites d’acceptation pertinentes ?
Les limites d’acceptation doivent découler de la conception approuvée de l’emballage, des exigences du client, de l’étude de distribution et du programme d’essais applicable. La valeur de démonstration générique d’un fournisseur n’est pas automatiquement adaptée à votre bouteille. La procédure de mise en circulation doit identifier les défauts nécessitant un confinement immédiat et désigner la personne habilitée à décider si une enquête, un nouvel essai ou un rejet est nécessaire.
Lors de la spécification d’un système de soufflage de bouteilles en PET, joignez les exigences d’essai de l’emballage à l’engagement de production. La machine doit démontrer sa capacité à produire des bouteilles conformes au taux requis en utilisant la préforme et les équipements spécifiés. Compter chaque bouteille déchargée sans vérifier sa qualité peut surestimer la production utilisable.
Utilisez les tendances pour identifier toute dérive avant qu’une limite ne soit franchie. Une variation progressive de l’épaisseur de la base, des dimensions du col ou de l’étanchéité mérite une attention particulière, même si les échantillons individuels sont encore conformes. Examinez le processus plutôt que d’élargir la tolérance simplement pour tenir compte d’un résultat en baisse.
Que doit contenir le rapport d’essai final ?
Consignez l’identité de l’échantillon, l’équipement utilisé, l’état d’étalonnage, le conditionnement, la méthode, les résultats mesurés et la décision d’acceptation convenue. Indiquez tout écart par rapport à la procédure prévue et précisez s’il limite la conclusion. Incluez les échecs et les nouveaux essais afin que le rapport conserve la séquence complète des preuves.
Ne valider l’emballage qu’une fois que ses exigences spécifiques à l’application sont satisfaites et que l’équipe de production est en mesure de reproduire les conditions approuvées. Définissez les contrôles qui se poursuivent pendant la fabrication courante et les changements qui déclenchent une nouvelle qualification. Cela permet de maintenir le lien entre les essais et les flacons expédiés, plutôt que de les isoler dans le cadre d’un exercice ponctuel en laboratoire.