
Efetue a manutenção dos moldes para garrafas de PET através de limpeza controlada, inspeção, manutenção do circuito de arrefecimento, manuseamento correto e registos de manutenção rastreáveis. Repare um molde quando um trabalho realizado por pessoal qualificado possa restaurar a geometria, a função e a qualidade da garrafa exigidas, a um custo total aceitável. Substitua-o quando danos, desgaste, conceção obsoleta ou paragens repetidas tornem impraticável uma recuperação fiável.
O que deve abranger um plano de manutenção de moldes?
Comece pelas instruções do fornecedor do molde relativamente ao material específico, ao tratamento de superfície, à construção e ao sistema de montagem. Defina verificações de rotina, intervalos de manutenção, métodos de limpeza permitidos e tarefas reservadas a reparações especializadas. Ajuste a frequência das inspeções com base no histórico de funcionamento e no estado observado, em vez de adotar um intervalo universal sem relação com o caso em questão.
Atribua um identificador a cada conjunto de molde e a cada cavidade ou componente da base relevante. Registe o desenho da garrafa, a revisão do desenho técnico, a máquina compatível e a pré-forma aprovada. Isto evita que peças de conjuntos de aspeto semelhante sejam misturadas durante a manutenção ou a troca de produção.
Relacione os registos de manutenção com a qualidade das garrafas e os eventos de produção. Marcas repetidas na superfície, defeitos específicos da cavidade, alterações no arrefecimento e tempos de configuração mais longos podem revelar deterioração antes de uma falha total. Um registo do molde torna-se mais útil quando descreve o resultado do trabalho, em vez de apenas a data em que ocorreu.
Que verificações devem fazer parte da inspeção de rotina?
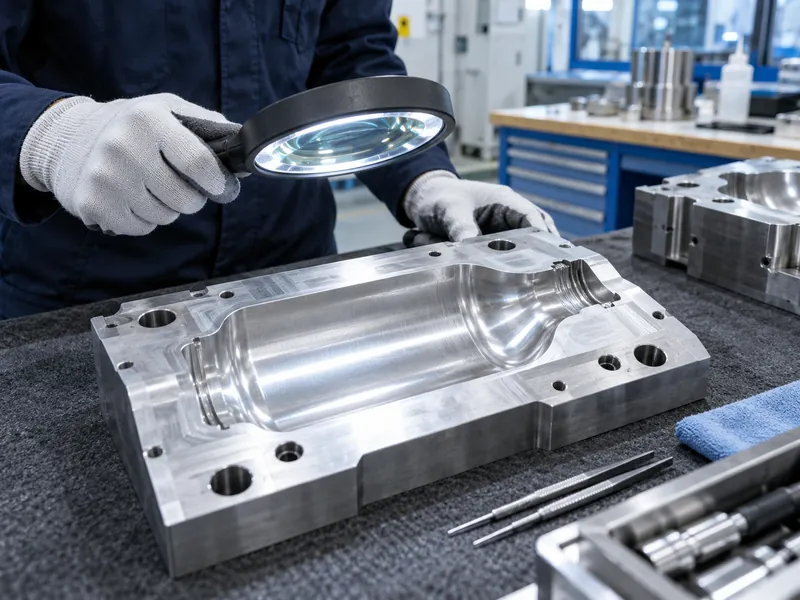
Inspecione as superfícies das cavidades, as faces de separação, os elementos de posicionamento, os pontos de montagem, os componentes da base, as aberturas de ventilação, as vedações e as ligações de arrefecimento acessíveis. Procure depósitos, corrosão, danos por impacto, contacto anormal e indícios de fuga. Compare as constatações com fotografias de referência aprovadas ou registos de inspeção anteriores.
Verifique as garrafas produzidas por cada cavidade quanto a marcas recorrentes, diferenças dimensionais e alterações de desempenho relevantes. Um defeito superficial que apareça repetidamente na mesma posição pode orientar a inspeção do molde. Não presuma que todos os defeitos nas garrafas provêm do molde; problemas relacionados com a pré-forma, o aquecimento, o ar e o alinhamento podem produzir sintomas semelhantes.
| Área de inspeção | Motivo de atenção |
| Cavidades e superfícies de separação | Depósitos, riscos, desgaste e marcas repetidas nas garrafas |
| Características de localização e montagem | Alinhamento, encaixe e instalação segura |
| Aberturas de ventilação | Obstrução ou danos que afetem o funcionamento aprovado da ventilação |
| Circuito de arrefecimento | Fugas, restrições, corrosão e alteração do desempenho térmico |
| Base e peças substituíveis | Desgaste, identificação correta e movimento ou assentamento fiáveis |
Registe a gravidade e a localização de cada constatação. Uma tendência quantificada é mais informativa do que referir repetidamente que um molde parece desgastado. Comunique os danos que possam afetar a segurança da instalação ou a integridade da pressão, de acordo com o procedimento do fornecedor.
Como devem os moldes ser limpos?
Utilize o agente de limpeza, a ferramenta e o método de contacto aprovados para a superfície do molde. Remova os resíduos sem riscar, arredondar ou atacar quimicamente as características funcionais. Um método adequado para um revestimento ou liga pode danificar outro.
Distinga a limpeza do polimento ou da maquinagem. O trabalho abrasivo pode alterar a textura, as dimensões, as arestas de ventilação e as superfícies de separação. Obtenha orientações do fornecedor das ferramentas antes de tentar remover um defeito através da remoção de material.
Proteja as aberturas e as passagens internas contra detritos durante a limpeza externa. Após a limpeza, inspecione a superfície sob iluminação adequada e confirme se os resíduos foram removidos. Restabeleça a lubrificação ou o tratamento protetor apenas onde o fornecedor o especificar, utilizando materiais compatíveis com a aplicação.
Aplique os procedimentos de isolamento, despressurização, arrefecimento e elevação da máquina antes da manutenção. As metades do molde e peças relacionadas podem ser pesadas ou reter calor. Utilize os pontos de manuseamento e as superfícies de apoio previstos para que a manutenção não provoque novos danos.
Como é que as passagens de arrefecimento afetam a vida útil do molde?
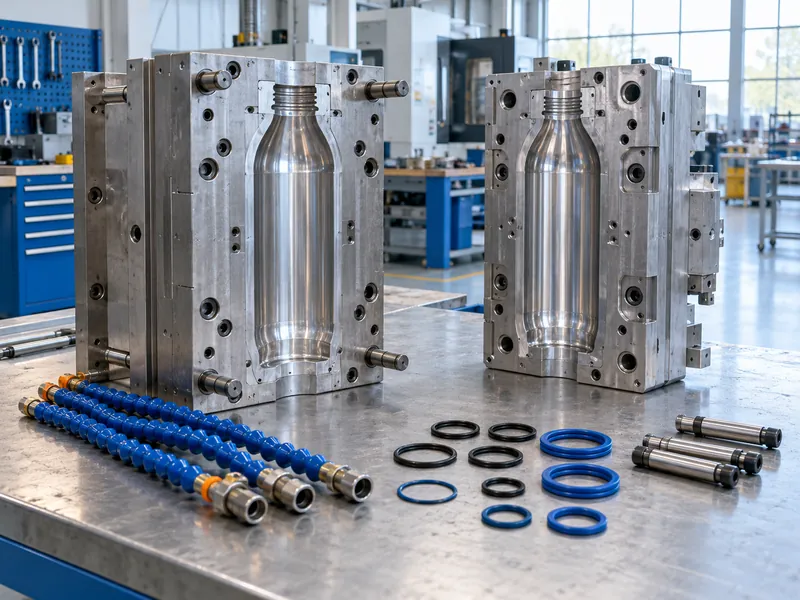
O desempenho do arrefecimento pode deteriorar-se devido a depósitos, corrosão, conectores obstruídos ou mangueiras danificadas. Acompanhe as condições de alimentação e retorno, bem como o fluxo nos ramos, sob cargas de produção comparáveis. Uma alteração na qualidade das garrafas pode manifestar-se antes de o visor do refrigerador principal indicar um problema.
Utilize o programa de qualidade e tratamento da água aprovado pelo fornecedor. Se for necessária uma limpeza interna, confirme a compatibilidade química, a concentração, o tempo de exposição, a lavagem e os requisitos de eliminação junto dos especialistas responsáveis. Uma tentativa de limpeza agressiva pode danificar vedantes ou ferramentas e deixar resíduos no circuito.
Após a manutenção, verifique o caudal e a estanqueidade utilizando o procedimento aprovado. Restabeleça as ligações corretas de alimentação e retorno e registe o resultado. Não considere um molde externamente seco como prova de que as suas passagens internas estão desobstruídas.
Como devem as ferramentas ser armazenadas entre as séries de produção?
Limpe e prepare o molde para armazenamento seguindo as instruções de proteção contra a corrosão do fornecedor. Proteja a cavidade e as superfícies de contacto do contacto com objetos rígidos. Utilize prateleiras, tabuleiros ou suportes que segurem o molde com segurança, sem exercer pressão sobre as partes delicadas.
Mantenha cada conjunto junto com os componentes substituíveis identificados e o seu estado de serviço atual. Separe os moldes que aguardam reparação dos moldes liberados para produção. Uma etiqueta de estado clara ajuda a evitar que um conjunto danificado seja instalado durante uma troca apressada.
Controle o ambiente de armazenamento e inspecione as ferramentas que tenham estado inativas durante um período prolongado antes da instalação. Remova a proteção de armazenamento conforme exigido pelo fornecedor e verifique as ligações e as vedações. Antes de um molde inativo ser incluído no plano de produção, peça à equipa de ferramentas para verificar o seu estado atual e registe a autorização para a instalação.
Que defeitos nos moldes podem ser reparados com sucesso?
A reparação pode ser adequada quando os danos são localizados e o fornecedor consegue restaurar a função necessária sem comprometer a geometria aprovada. Inserções substituíveis, peças de base, vedantes ou componentes de posicionamento podem permitir um trabalho específico. O âmbito da reparação deve indicar o que será substituído, restaurado, medido e testado.
Solicite uma avaliação com base no molde real, em vez de apenas numa fotografia, quando se suspeitar de danos dimensionais ou internos. Forneça desenhos, informações sobre os materiais, histórico de funcionamento e garrafas representativas. Um técnico de reparação qualificado precisa de compreender tanto o defeito como a função de produção.
Defina os critérios de aceitação após a reparação antes de aprovar o trabalho. Inclua inspeção dimensional, verificações de arrefecimento, requisitos de superfície e testes com garrafas, conforme relevante. Uma ferramenta reparada não está pronta apenas porque a sua aparência melhorou.
Quando é que a substituição se torna mais prática?
Considere a substituição quando danos estruturais, desgaste generalizado, reparações repetidas sem sucesso ou geometria irrecuperável impeçam uma produção fiável. Um novo design de garrafa ou uma interface de máquina incompatível também podem tornar a reparação contínua antieconómica. Avalie a vida útil restante da ferramenta para a produção, em vez do seu preço de compra original.
Compare o custo previsto de reparação, transporte, inspeção, tempo de ensaio, tempo de inatividade e o risco de recorrência com o custo de instalação de novas ferramentas. Inclua o prazo de entrega e a disponibilidade de um conjunto de peças sobressalentes qualificadas. Uma reparação barata pode sair cara se interromper repetidamente um calendário de enchimento de grande volume.
Utilize o mesmo volume de produção previsto e os mesmos requisitos de qualidade para ambas as opções. A avaliação do investimento na linha de engarrafamento deve incluir as perdas relacionadas com as ferramentas, sempre que estas afetem significativamente a produção. Mantenha as hipóteses incertas visíveis, em vez de apresentar a comparação como uma previsão exata.
Como deve ser qualificado um molde reparado ou novo?
Verifique a identidade, as dimensões, a montagem, as ligações de arrefecimento e o procedimento de instalação aprovado antes da produção. Confirme se o molde é compatível com a máquina de sopro de garrafas PET pretendida. Verifique também a configuração da máquina, pois um problema com o molde pode ter tido origem no alinhamento ou nas condições de manuseamento.
Produza amostras de cada cavidade utilizando a pré-forma aprovada e um processo documentado. Avalie as dimensões, o aspeto, a distribuição do material e os testes de embalagem específicos da aplicação. Inclua o funcionamento contínuo e um reinício representativo quando essas condições forem relevantes para o problema anterior.
Registe a nova linha de base e guarde as amostras aprovadas. Atualize a revisão do molde e as instruções de manutenção sempre que a reparação tenha alterado um componente substituível ou um requisito de manutenção. Não retorne o conjunto à produção sem restrições até que a equipa responsável tenha analisado os resultados.
Que informações apoiam a próxima decisão de reparação?
Mantenha um histórico conciso das inspeções, limpezas, reparações, resultados dimensionais, desempenho de arrefecimento e resultados das garrafas específicos de cada cavidade. Adicione as horas ou ciclos de produção sempre que a máquina forneça uma contagem fiável. Isto permite à equipa identificar deteriorações recorrentes e planear o trabalho antes de uma paragem de emergência.
Analise o histórico ao encomendar ferramentas de substituição ou ao alterar a gama de garrafas. A melhor estratégia de manutenção preserva a qualidade aprovada das garrafas, controlando simultaneamente as interrupções e os custos do ciclo de vida. Substitua ou repare com base no estado medido e num plano de recuperação definido, sendo a decisão final apoiada pela avaliação técnica do fornecedor do molde.