
Armazene as pré-formas de PET nas suas embalagens de proteção aprovadas, num local limpo e seco, longe da luz solar direta, do calor, de produtos químicos e de danos físicos. Inspecione os lotes recebidos quanto à identidade, ao estado da embalagem, às dimensões, ao aspeto e às propriedades especificadas pelo fornecedor. Mantenha a rastreabilidade durante o carregamento e utilize os limites de armazenamento indicados pelo fornecedor, em vez de partir do princípio de que existe um prazo de validade universal.
O que deve ser acordado com o fornecedor de pré-formas?
Obtenha o desenho aprovado da pré-forma, a especificação do material, o acabamento do colo, o peso nominal, o método de embalagem e o sistema de identificação de lotes. Solicite por escrito as condições de armazenamento e quaisquer prazos ou requisitos de condicionamento. Estas instruções devem abranger o material e a embalagem efetivamente fornecidos à sua fábrica.
Pergunte quais as alterações que exigem notificação antes do envio. O tipo de resina, a especificação do conteúdo reciclado, os aditivos, a cor, a geometria e o local de fabrico podem afetar o processamento ou a embalagem acabada. Um número de peça familiar não deve ocultar uma alteração de material ou de conceção que não tenha sido revista.
Defina o plano de inspeção de entrada em conjunto com os departamentos de compras, qualidade e produção. Decida quais os documentos que acompanham cada lote e quais as características que a sua equipa deve medir. Um certificado pode servir de base para a libertação do produto, mas não substitui a inspeção de embalagens danificadas ou de uma condição física inesperada.
Como deve ser organizada a área de armazenamento?
Escolha uma área interior protegida das intempéries, da luz solar direta e de fontes de calor próximas. Mantenha as pré-formas afastadas de produtos químicos, odores fortes, pó de moagem e outras fontes de contaminação. A disposição do armazenamento deve preservar a embalagem protetora do fornecedor até que o material seja necessário.
Utilize paletes em bom estado ou estantes adequadas e respeite os limites de empilhamento indicados pelo fornecedor da embalagem. O empilhamento excessivo ou o manuseamento descuidado podem deformar as caixas de cartão e transferir cargas para as pré-formas. Mantenha os corredores e os acessos para inspeção desobstruídos, para que os danos possam ser detetados antes de o material chegar ao funil.
Separe o material liberado, em quarentena e rejeitado através de um sistema de inventário físico claro ou controlado. Assegure que as etiquetas de lote sejam legíveis sem a necessidade de abrir repetidamente as embalagens. Coloque o identificador da peça aprovada e o estado do lote num local onde o operador de carregamento os possa ler diretamente antes de transferir uma caixa para a produção.
Não defina um limite genérico de temperatura ou humidade com base num produto não relacionado. Utilize os requisitos do fornecedor e avalie as condições efetivamente verificadas no armazém. Registe os desvios e obtenha uma decisão sobre os lotes afetados antes de retomar a utilização normal.
Como deve funcionar a rotação de stock?
Utilize a rotação «primeiro a entrar, primeiro a sair» quando estiver de acordo com as instruções do fornecedor, ou «primeiro a expirar, primeiro a sair» quando os lotes apresentarem datas de validade aprovadas diferentes. Associe o sistema de gestão de stock ao lote do fornecedor e à data de receção. Evite que uma caixa parcialmente utilizada perca a sua identidade quando regressar da produção.
Analise o stock de baixa rotatividade antes de agendar uma nova série de produção. Uma embalagem que tenha sido aberta, movimentada repetidamente ou armazenada fora das condições aprovadas necessita de uma avaliação adequada. A idade, por si só, não descreve todos os riscos, e uma superfície com aspeto limpo não prova que o histórico de armazenamento tenha sido aceitável.
Caso o fornecedor permita um armazenamento prolongado, guarde as provas que sustentam essa decisão. Qualquer inspeção ou teste adicional deve ser definido pela equipa de qualidade responsável. Não altere a data de validade simplesmente porque o período de validade original é inconveniente para o calendário.
O que deve ser verificado na receção?
| Verificar | Finalidade |
| Identidade da peça e do lote | Confirmar o projeto aprovado e preservar a rastreabilidade |
| Integridade da embalagem | Detetar rasgos, caixas molhadas, cargas amassadas ou proteções danificadas |
| Condição visual | Procure por contaminação, danos, cor invulgar e defeitos visíveis |
| Peso e dimensões | Verifique as características acordadas utilizando o plano de amostragem aprovado |
| Documentos e histórico | Confirme as especificações, a autorização do fornecedor e quaisquer exceções de armazenamento |
Fotografe as remessas danificadas e identifique as embalagens afetadas antes de estas se misturarem com o inventário normal. Guarde as informações relativas à entrega e ao lote juntamente com o registo de inspeção. Se houver incerteza quanto à contaminação ou à identidade do material, coloque o lote em quarentena enquanto a equipa responsável investiga.
Recolha amostras de toda a remessa de acordo com o plano acordado. Recolher apenas algumas pré-formas da caixa mais acessível pode fazer com que se ignore variações noutras partes da carga. Preserve a relação entre cada amostra e a sua embalagem original quando estiver em curso uma investigação de defeitos.
Que características das pré-formas merecem uma inspeção minuciosa?
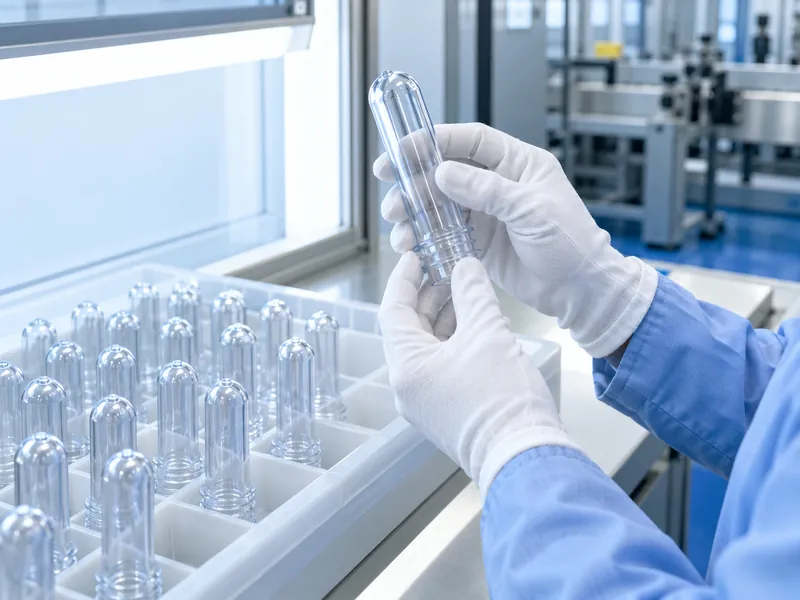
Inspecione a superfície de selagem do colo, as roscas, o anel de suporte, o corpo e a região da entrada de material para detetar os defeitos definidos na especificação. Procure danos que possam afetar a alimentação, a selagem, o estiramento ou o aspeto da garrafa. Utilize amostras de referência aprovadas ou fotografias para garantir a consistência das avaliações visuais entre os inspetores.
Meça o peso e as dimensões necessárias para confirmar a compatibilidade com a máquina e a embalagem. Quando necessário, avalie a distribuição da espessura da parede ou a concentricidade utilizando um método adequado. Um peso total correto não garante que o material esteja distribuído uniformemente à volta da pré-forma.
Verifique a presença de opacidade invulgar, cor, manchas pretas, bolhas ou outras inclusões, comparando com os critérios de aceitação do fornecedor. Utilize as constatações visuais para iniciar uma investigação e, em seguida, confirme a sua origem com medições adequadas e a avaliação do fornecedor. Guarde amostras e colabore com o fornecedor quando surgir um padrão de defeito novo ou inexplicável.
No caso de um novo lote que se comporte de forma diferente no processo de sopro, compare-o com material aprovado e retido em condições controladas. Registe a receita, a temperatura de entrada e as propriedades resultantes da garrafa. Comparar ambos os lotes na mesma configuração documentada fornece à investigação provas mais sólidas do que comparar garrafas fabricadas em dias diferentes com ajustes desconhecidos da máquina.
Como devem as pré-formas ser preparadas para a produção?
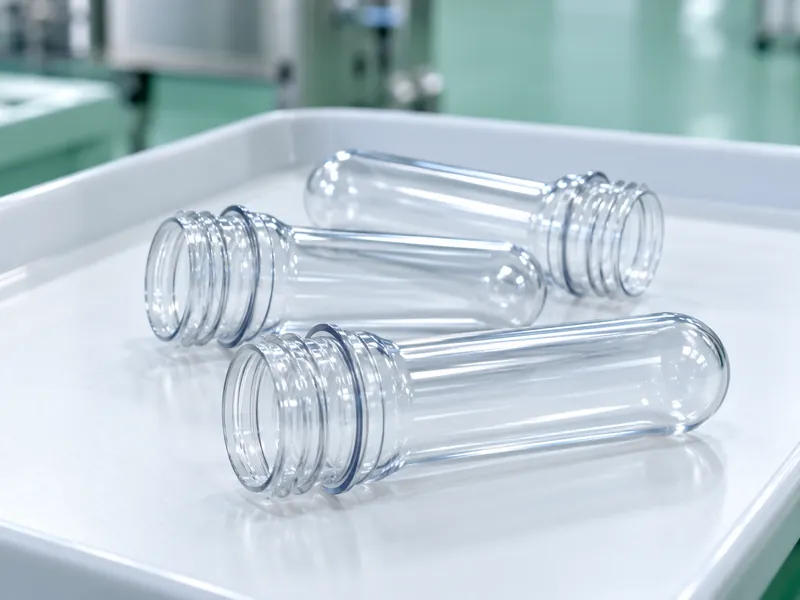
Transfira a quantidade necessária para uma área de preparação limpa e mantenha-a protegida até ao carregamento. Caso exista uma grande diferença de temperatura entre o armazenamento e a produção, siga um procedimento de aclimatação aprovado. Evite expor o material frio a ar quente e húmido de forma a criar condensação nas pré-formas.
Não introduza uma etapa de secagem apenas porque a resina de PET é seca antes da moldagem por injeção. As pré-formas acabadas constituem uma entrada diferente no processo, e qualquer tratamento de condicionamento ou secagem deve ser aprovado pelos fornecedores das pré-formas e do equipamento. O aquecimento descontrolado pode danificar a geometria ou alterar o comportamento no processamento subsequente.
Confirme que a pré-forma e o acabamento do gargalo estão corretos antes de encher a tremonha. Faça corresponder o lote à ordem de produção e à receita da máquina. A revisão da configuração de uma máquina de sopro de garrafas de PET deve incluir a disposição da alimentação e manuseamento das pré-formas, e não apenas a capacidade de produção de garrafas.
Como é que se podem reduzir os danos causados pelo manuseamento?
Mantenha o equipamento de carregamento, as tremonhas e os percursos de transferência limpos e adequados à pré-forma. Evite o contacto com arestas afiadas ou superfícies danificadas que possam riscar ou lascar o material. Siga as orientações do fornecedor da máquina relativamente à altura de carregamento, às definições de alimentação e à intervenção em caso de encravamentos.
Não reincorpore pré-formas caídas ou suspeitas na produção normal sem o procedimento de disposição aprovado. Separe-as imediatamente para que não sejam confundidas com o stock liberado. A resposta correta depende do risco de contaminação e danos, e não do valor da peça individual.
Ao mudar de lotes ou formatos, gerir o material residual na tremonha e no percurso de alimentação. Registar qualquer período de mistura de lotes aprovado e manter a rastreabilidade das garrafas resultantes. Caso contrário, uma tremonha parcialmente esvaziada pode ligar vários lotes de fornecedores à produção sem um registo utilizável.
O que deve acontecer após uma falha na receção?
Isolar o material afetado e identificar se algum dele já entrou na produção. Rever as verificações das garrafas associadas e determinar se é necessária uma avaliação adicional dos produtos acabados. Manter as equipas de compras, qualidade e produção alinhadas quanto ao estado do lote.
Envie ao fornecedor uma descrição concisa, apoiada por identificação de amostras, fotografias, medições e histórico de armazenamento. Chegue a acordo sobre se o lote será devolvido, separado, testado em condições controladas ou rejeitado. Evite alterar a fórmula do soprador para ocultar um defeito de entrada não resolvido.
Que registos tornam o processo repetível?
Conserve os dados do lote do fornecedor, as verificações de receção, as exceções de armazenamento, as decisões de libertação e as ordens de produção que consumiram o material. Relacione o desempenho das garrafas a esses registos. Isto permite que um problema posterior na linha de enchimento seja investigado sem ter de adivinhar quais as pré-formas que foram utilizadas.
Analise os defeitos recorrentes e as perdas de manuseamento como parte da avaliação de custos da linha de engarrafamento. Um melhor armazenamento e inspeção podem reduzir o desperdício e as interrupções, mas o efeito deve ser medido. Mantenha o procedimento suficientemente prático para que as equipas de armazém e de produção o possam seguir de forma consistente.