
Uma máquina de moldagem por sopro de PET pode produzir vários modelos de garrafas, desde que cada modelo se adapte aos limites mecânicos da máquina, à sua capacidade de aquecimento, à configuração do processo e ao sistema de manuseamento. Normalmente, a alteração do corpo da garrafa requer um molde diferente e uma receita validada. Um acabamento comum no gargalo pode simplificar a mudança de modelo, mas não garante compatibilidade nem a mesma velocidade de produção.
Que verificações de compatibilidade devem ser feitas antes de encomendar um molde?
Prepare uma lista de formatos que abranja todas as garrafas que pretende produzir, incluindo modelos futuros que estejam suficientemente definidos. Para cada formato, forneça o desenho, o volume nominal, as dimensões máximas, a especificação do gargalo, a pré-forma, a aplicação de enchimento e a produção exigida e aceite. Uma coleção de garrafas de amostra ajuda na discussão, mas não pode substituir desenhos controlados.
Peça ao fornecedor da máquina para avaliar a lista completa em relação à configuração real da máquina. A altura da garrafa, o diâmetro do corpo, o espaço do molde, o espaçamento entre cavidades, o curso de abertura e a folga de transferência podem impor limites diferentes. Estar dentro da gama de volumes anunciada não garante que uma garrafa larga ou com formato invulgar se encaixe.
Registe a conclusão para cada formato separadamente. A resposta útil identifica as ferramentas necessárias, as peças de substituição, as opções de software ou de processo, os requisitos de serviços de apoio e as condições de produção alcançáveis. Evite aceitar uma afirmação genérica de que a máquina é adequada para vários tamanhos de garrafas sem uma avaliação documentada do formato.
O que muda quando o corpo da garrafa muda?
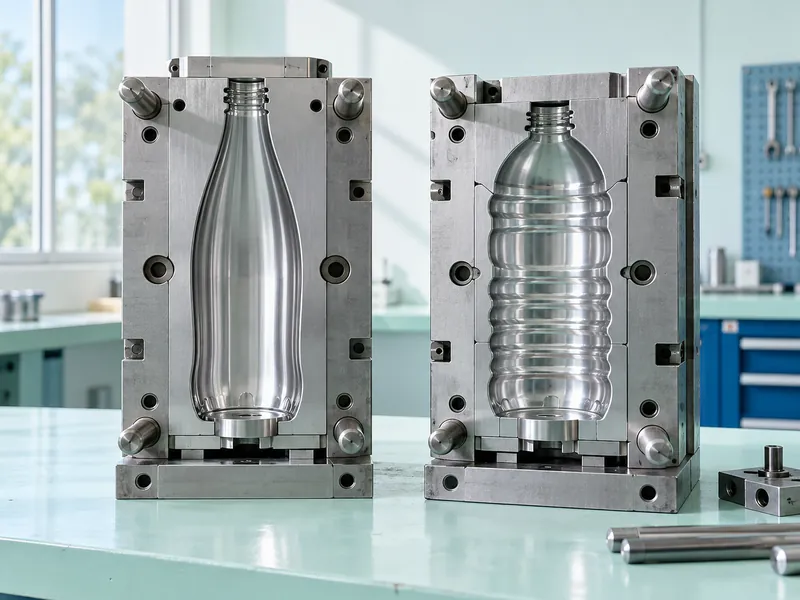
O molde define a forma externa do corpo, e os seus componentes básicos devem adequar-se à garrafa pretendida. Um novo design pode exigir ferramentas completas, em vez de uma pequena alteração de inserção. Pergunte se algum suporte ou componente de montagem existente pode ser reutilizado e confirme essa compatibilidade antes da compra.
A pré-forma também pode ter de ser alterada, uma vez que o material tem de atingir diferentes partes da nova garrafa. Uma forma alta e estreita e uma forma baixa e larga podem impor requisitos de estiramento diferentes, apesar de terem capacidade semelhante. A seleção da pré-forma deve, portanto, ser incluída na análise do formato, em vez de ser adiada até à chegada do molde.
Após uma alteração, é necessário definir as configurações de aquecimento e sopro para essa embalagem. Guarde a receita aprovada com os identificadores corretos do molde e da pré-forma. Uma receita copiada é um ponto de partida para um teste, não uma prova de que a garrafa resultante cumpre as especificações.
Um acabamento de gargalo comum facilita a mudança de formato?
A utilização de um acabamento de gargalo aprovado em toda uma família de garrafas pode reduzir as alterações na alimentação de pré-formas, nos suportes de gargalo, nas pinças de transferência e no manuseamento do gargalo a jusante. Também pode simplificar a aquisição de tampas. Confirme a geometria completa do acabamento e do anel de suporte, em vez de comparar apenas o diâmetro nominal da tampa.
Acabamentos diferentes podem exigir novos componentes de manuseamento, interfaces de bicos de sopro ou outras peças específicas da máquina. A extensão depende da arquitetura do equipamento e da configuração existente. Obtenha uma lista de peças que identifique quais os itens que mudam e quais permanecem instalados.
Um gargalo comum não elimina os ajustes relacionados com o corpo da garrafa na enchedora, na etiquetadora, nos transportadores e na embaladora. As orientações práticas sobre o manuseamento de garrafas leves ao longo de uma linha de enchimento mostram por que razão o comportamento de transferência deve ser considerado a par do desenho da garrafa. Verifique todo o percurso até à embalagem final antes de declarar um formato pronto.
A mesma máquina pode processar garrafas redondas e ovais?
Algumas embalagens não redondas requerem aquecimento controlado em torno da circunferência da pré-forma para alcançar a distribuição de material desejada. Uma configuração padrão que produz garrafas redondas com sucesso pode não oferecer a capacidade necessária para um design oval exigente. Peça ao fornecedor para avaliar a forma e especificar qualquer equipamento de aquecimento preferencial ou controlo de orientação necessário.
Mesmo quando o aquecimento especializado não é necessário, as garrafas não redondas podem exigir orientação durante a transferência, o enchimento, a rotulagem ou a embalagem. Confirme como a orientação é estabelecida e mantida. Uma garrafa que pode ser soprada, mas que não consegue mover-se de forma fiável ao longo da linha, não constitui uma solução de produção completa.
Teste a geometria mais desafiante da família proposta, em vez de demonstrar apenas o recipiente redondo mais fácil. Avalie a distribuição da espessura, as dimensões, a aparência e o desempenho específico para a aplicação. Inclua as partes da garrafa mais suscetíveis de receber material insuficiente.
As garrafas para enchimento a frio e a quente podem partilhar a mesma configuração?
As aplicações de enchimento podem exigir propriedades da garrafa e processos de sopro fundamentalmente diferentes. As embalagens para enchimento a quente podem exigir um design de garrafa resistente ao calor e uma configuração adequada de termofixação. Um novo molde, por si só, não transforma qualquer máquina de sopro para enchimento a frio numa máquina qualificada para a produção de enchimento a quente.
As garrafas de bebidas gaseificadas também necessitam de uma embalagem adequada às condições de pressão e distribuição previstas. Avalie em conjunto a pré-forma, a geometria da base, a distribuição do material, o gargalo, a tampa e os requisitos de prazo de validade. Não deduza a adequação a partir da aparência de uma garrafa ou de outro formato com volume semelhante.
No caso de uma máquina de sopro de PET multiformato proposta, indique todas as aplicações de enchimento na fase de orçamento. Exija que o fornecedor distinga a capacidade padrão do equipamento opcional ou de aplicações não suportadas. Isto evita que uma compra posterior de ferramentas se transforme num projeto inesperado de substituição da máquina.
O que deve conter uma lista de troca de formato?
| Área de troca | Itens a confirmar |
| Ferramentas | Metades do molde, ferramentas de base, suportes e interfaces de montagem |
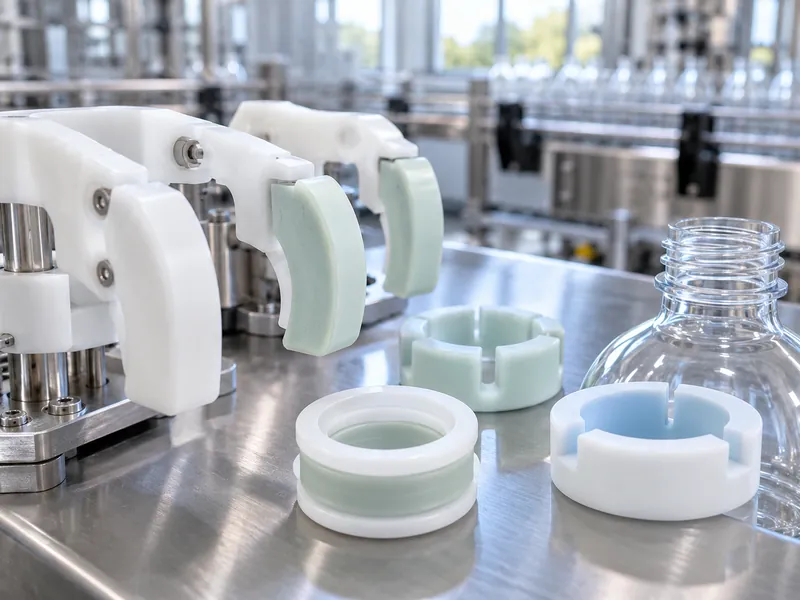
| Manuseamento de pré-formas | Configurações de alimentação, suportes de pescoço, pinças e peças de substituição necessárias |
| Processo | Definições aprovadas de aquecimento, estiramento, sopro e arrefecimento |
| Descarga de garrafas | Espaço de transferência, posições das guias e orientação |
| Liberação de qualidade | Medições da primeira peça, amostragem e autorização para produção |
Atribua a cada conjunto de ferramentas e a cada peça de troca um identificador claro. Armazene as peças num local onde estejam protegidas contra danos e possam ser localizadas antes de a linha parar. A falta de peças de fixação e a identidade incerta das peças prolongam frequentemente a troca para além do próprio trabalho mecânico.
Utilize os procedimentos de isolamento e manuseamento do fabricante para as trocas de ferramentas. Confirme o peso do molde, as disposições de elevação, os requisitos de fixação e as verificações das ligações de arrefecimento. A formação dos operadores deve incluir a inspeção das superfícies de vedação e a verificação de que as ferramentas e os itens soltos foram removidos antes do reinício.
Como deve ser medido o tempo de troca?
Meça desde a última garrafa aceite do formato a sair até à primeira produção aceite de forma sustentada do formato a entrar. Especifique se a limpeza, o arrefecimento, a substituição de pré-formas, o carregamento da receita e a aprovação de qualidade estão incluídos. A simples demonstração da remoção do molde não constitui a interrupção da produção de que o planeador necessita.
Elabore o calendário de troca em torno de duas fases: tarefas que a equipa pode concluir com segurança antes da última garrafa do formato anterior e tarefas que têm de aguardar até que o equipamento tenha sido parado e isolado. A preparação prévia de peças, a verificação do novo lote de pré-formas e a preparação do equipamento de inspeção podem reduzir a interrupção sem alterar a máquina. Mantenha a mesma definição de medição ao comparar fornecedores ou projetos de melhoria.
Inclua o efeito das mudanças frequentes na capacidade útil. Por exemplo, uma linha com muitos lotes pequenos pode perder mais produção devido a arranques e aprovações repetidos do que uma linha que produz um único modelo durante vários dias. Modele o horário semanal real antes de escolher uma máquina com base na velocidade máxima.
Como se qualifica uma família de garrafas?
Crie um registo de qualificação para cada combinação aprovada de configuração da máquina, molde, pré-forma e receita. Teste todas as cavidades e verifique a embalagem nas condições de enchimento e distribuição previstas. Defina quais as alterações que exigem um novo ensaio, incluindo alterações de material ou de ferramentas que possam afetar o desempenho.
Mantenha expectativas de produção separadas para cada formato. Uma garrafa maior, mais pesada ou mais exigente pode necessitar de um ciclo mais longo ou de recursos diferentes. Planear cada formato à velocidade demonstrada pela garrafa mais pequena pode criar défices de produção persistentes.
Durante a aceitação, demonstre uma mudança representativa entre dois formatos e, em seguida, confirme a produção estável após o reinício. Envolva os operadores que irão realizar as mudanças de rotina. A sua capacidade de repetir o procedimento aprovado é tão importante quanto o melhor tempo de demonstração do fornecedor.
Quando é que uma máquina dedicada é mais prática?
Uma máquina partilhada pode ser económica quando os formatos são compatíveis e os tamanhos dos lotes permitem tempo de produção suficiente. Uma instalação dedicada pode ser preferível quando um formato consome a maior parte das horas disponíveis, as mudanças frequentes perturbam o abastecimento ou as aplicações exigem configurações substancialmente diferentes. Compare a flexibilidade de programação com o capital adicional e os encargos de manutenção.
A decisão final deve basear-se numa matriz de formatos por escrito, num calendário de produção realista e no desempenho comprovado da embalagem. Opte pela flexibilidade que a fábrica irá efetivamente utilizar. Mantenha os projetos futuros não suportados fora do cálculo da capacidade comprometida até que a sua compatibilidade tenha sido verificada.