
A espessura irregular das paredes na moldagem por sopro e estiramento de PET reflete, normalmente, um desequilíbrio no aquecimento da pré-forma, no estiramento, na sincronização do ar, no alinhamento ou na própria pré-forma inicial. Identifique a localização e a repetibilidade da zona mais fina antes de alterar as configurações. Recorra a um mapa de espessuras medido, à identificação da cavidade e a ensaios controlados para distinguir um problema de processo de um problema relacionado com o molde ou com o material.
Será que todas as diferenças de espessura constituem um defeito?
Normalmente, uma garrafa não é concebida com espessura idêntica em toda a sua extensão. A base, o ombro, a parede lateral e as características reforçadas têm funções estruturais diferentes. A questão relevante é se a distribuição do material cumpre os requisitos de conceção e desempenho aprovados.
Uma garrafa visualmente atraente pode ainda assim apresentar uma região local frágil, enquanto uma transição visível de espessura pode ser intencional. Compare os valores medidos com as especificações da embalagem e com amostras de referência. Tenha em conta o desempenho após o enchimento, a colocação da tampa, o manuseamento e o armazenamento, em vez de avaliar uma garrafa vazia apenas pela aparência.
Estabeleça como as medições serão realizadas antes de comparar lotes de produção. Diferentes pressões de contacto, posicionamento da sonda ou métodos de seccionamento podem criar diferenças aparentes. Calibre o instrumento e utilize um mapa repetível ao longo da circunferência e da altura da garrafa.
O que é que o padrão de defeitos lhe diz?
Identifique cada amostra por cavidade, hora de produção, lote de pré-formas e receita. Assinale a sua orientação em relação ao molde, sempre que for prático. Um padrão que se repete num dos lados de uma cavidade sugere uma investigação diferente daquela necessária para uma alteração gradual em todas as cavidades.
| Padrão observado | Verificações a priorizar |
| Um lado consistentemente mais fino | Simetria do aquecimento, rotação da pré-forma, alinhamento e distribuição inicial da parede |
| O ombro ou a base apresentam repetidamente falta de material | Perfil de aquecimento axial, movimento de estiramento e sequência de pré-sopro |
| Uma cavidade difere das outras | Ferramentas locais, estado da haste, válvulas, arrefecimento e posição de transferência |
| Todas as cavidades sofrem desvio ao longo do tempo | Estabilização do forno, temperatura da pré-forma à entrada, serviços de apoio e variações ambientais |
| As garrafas variam aleatoriamente | Variação das pré-formas, alimentação ou rotação intermitentes e temporização inconsistente do processo |
Estes padrões orientam a inspeção; não comprovam uma causa única. Várias falhas podem produzir uma área fina semelhante. Guarde amostras representativas, tanto boas como defeituosas, para que a investigação tenha um ponto de comparação estável.
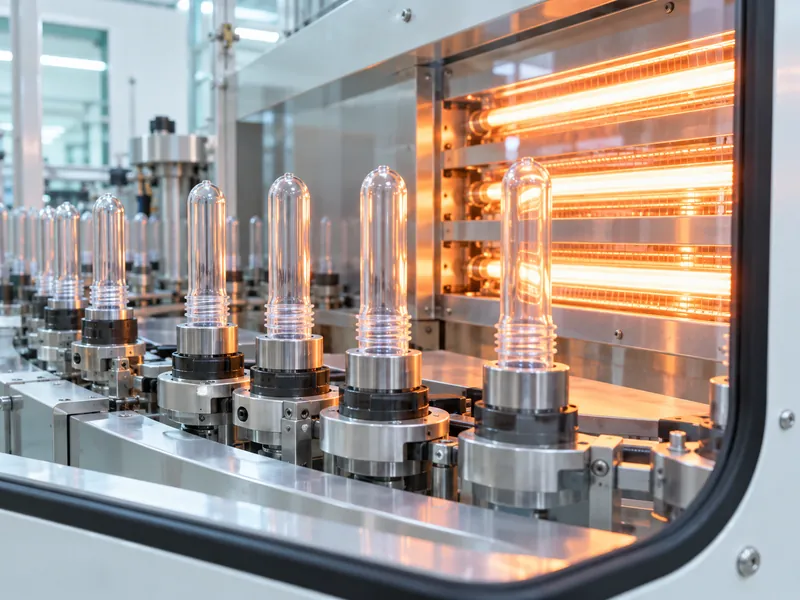
Como é que o perfil de aquecimento desloca o material?
O aquecimento determina a facilidade com que as diferentes regiões da pré-forma se esticam. Uma área relativamente quente pode deformar-se mais cedo e tornar-se mais fina, enquanto uma área mais fria pode reter mais material. O resultado efetivo depende da sequência completa de estiramento e da geometria da garrafa, pelo que um simples aumento ou diminuição da potência do forno pode deslocar o problema para outro local.
Verifique o funcionamento de cada lâmpada, o estado do refletor, a ventilação, o espaçamento entre as pré-formas e a rotação antes de alterar a receita. Refletores sujos ou uma pré-forma que pare de rodar podem produzir uma distribuição assimétrica da temperatura. Compare o estado físico do forno com as condições em que a receita aprovada foi estabelecida.
Analise a temperatura de entrada das pré-formas e o procedimento de aquecimento. O material proveniente de uma área de armazenamento a frio pode não reagir da mesma forma que o material mantido perto de uma linha de produção aquecida. Estabeleça um método de preparação controlado, em vez de permitir que os operadores compensem cada entrega com alterações não documentadas no forno.
As medições da temperatura superficial requerem cuidado, uma vez que os polímeros transparentes e os ambientes refletores podem complicar a interpretação. Utilize o método de medição aprovado pelo fornecedor do equipamento e correlacione as leituras com os resultados das garrafas. Trate a leitura da temperatura como uma evidência no âmbito da investigação, em vez de uma descrição completa da temperatura da pré-forma ao longo da sua parede.
Será que a pré-forma é a responsável?
Inspecione o peso, as dimensões, a concentricidade e a distribuição da parede da pré-forma utilizando as especificações de entrada acordadas. Uma pré-forma com material de partida irregular pode transferir esse desequilíbrio para a garrafa acabada. A mistura de lotes ou especificações de resina também pode alterar a resposta a uma receita que, de outra forma, permaneceria inalterada.
Compare o material suspeito com um lote retido aprovado em condições controladas. Registe quais as variáveis que permanecem fixas e guarde amostras suficientes para verificar se a diferença é repetível. Não aprove uma nova pré-forma apenas porque uma garrafa de teste parece aceitável.
A pré-forma deve também adequar-se à geometria da garrafa e à aplicação de enchimento. Um problema grave de distribuição do material pode ter origem num design inadequado da pré-forma, em vez de nas configurações do operador. Analise a combinação com os fornecedores da pré-forma e do molde antes de partir do princípio de que um aquecimento adicional pode resolver todas as incompatibilidades de design.
Como é que o estiramento e o pré-sopro afetam o resultado?
A haste de estiramento e a fase inicial de insuflação influenciam a forma como o material aquecido começa a expandir-se e o local onde entra em contacto com o molde pela primeira vez. Alterações no movimento da haste, no tempo de pré-sopro ou na pressão podem alterar a distribuição axial e circunferencial. Como o movimento da haste e o fornecimento de ar atuam sobre a mesma pré-forma aquecida, um ensaio que altere ambos sem um plano experimental definido pode impedir a equipa de identificar o que melhorou a garrafa.
Verifique a retidão da haste, o centragem, o estado da ponta, o curso e a configuração mecânica aprovada. Um componente desgastado ou desalinhado pode criar um problema recorrente de distribuição que as alterações na receita apenas ocultam. Siga o procedimento de isolamento do fabricante antes de inspecionar peças móveis ou componentes pressurizados.
Analise o comportamento real da pressão e a temporização das válvulas nos casos em que a máquina forneça medições adequadas. Um valor da receita não garante que a pressão pretendida atinja a garrafa no momento pretendido. Restrições, vedantes com fugas ou comportamento inconsistente das válvulas merecem investigação quando um processo anteriormente estável sofre alterações.
Que papel desempenham o molde e o sistema de arrefecimento?
Inspecione o alinhamento do molde, o assentamento, os componentes da base, o estado das aberturas de ventilação e o desempenho do arrefecimento. Uma cavidade que se desvie das condições mecânicas ou térmicas aprovadas pode produzir um padrão de contacto ou um resultado superficial diferente, mesmo quando a receita comum da máquina não tenha sido alterada. Documente as constatações específicas de cada cavidade para que uma reparação possa ser associada a um resultado de produção subsequente.
Confirme se os circuitos de arrefecimento recebem o caudal e a temperatura especificados sob carga de produção. Um indicador do refrigerador com valores satisfatórios não garante que todas as passagens do molde estejam a funcionar corretamente. Um bloqueio, uma mangueira torcida ou um circuito ligado incorretamente podem afetar um local específico, enquanto o sistema principal parece normal.
Não alargue as aberturas de ventilação, não polir as superfícies das cavidades nem modifique as passagens de arrefecimento sem a aprovação do fornecedor do molde. Pequenas alterações não controladas podem afetar as dimensões, a qualidade da superfície ou futuras opções de reparação. Separe a limpeza de rotina das operações que alteram o molde.
O que é uma sequência eficiente de resolução de problemas?
Primeiro, contenha a produção afetada e determine a última verificação aceitável. Confirme se o método de medição é fiável e, em seguida, mapeie o defeito por posição, cavidade e tempo. Analise as alterações recentes no material, na manutenção, nas receitas, nos serviços de apoio e na velocidade de produção.
Resolva as falhas óbvias do equipamento antes de tentar otimizar o processo. Para um ensaio controlado, altere uma variável justificada ou um grupo explicitamente planeado de variáveis interligadas e, em seguida, deixe o processo estabilizar-se. Registe as configurações e meça uma amostra suficiente de cada cavidade relevante.
Avalie o resultado em relação aos requisitos globais da embalagem, e não apenas ao ponto de espessura reduzida original. Melhorar uma região pode enfraquecer outra ou alterar a capacidade e as dimensões. Guarde a receita aprovada anteriormente para que um ensaio mal-sucedido possa ser revertido sem necessidade de a reconstruir.
Como deve o processo corrigido ser aprovado?
Confirme a distribuição da espessura e os ensaios de resistência específicos da aplicação ao longo de um ciclo de produção representativo. Inclua reinícios e as condições de funcionamento que anteriormente provocaram o defeito. Defina a frequência de amostragem de acordo com o risco e a estabilidade demonstrada durante a qualificação.
Ao discutir a configuração de uma máquina de sopro de PET, forneça desenhos das garrafas, detalhes das pré-formas e critérios de aceitação, em vez de solicitar apenas uma velocidade nominal. O fornecedor necessita destas informações para avaliar a janela de processo. Chegue a acordo sobre como as alterações nas ferramentas ou no material irão desencadear uma nova qualificação.
Por fim, verifique o desempenho na linha de enchimento, especialmente ao reduzir o peso da garrafa. As considerações relativas ao manuseamento de garrafas de PET leves numa máquina de enchimento continuam a ser relevantes após um ajuste no processo de sopro. Um processo estável e documentado deve garantir tanto dimensões aceitáveis das garrafas como um comportamento fiável a jusante.