
Elige una máquina semiautomática de soplado de botellas de PET cuando la demanda sea moderada, la producción sea intermitente y los operarios cualificados puedan realizar de forma fiable las operaciones manuales. Opte por un sistema totalmente automático cuando las series de producción repetidas, la disponibilidad de mano de obra y la integración con el llenado justifiquen una mayor inversión. El factor decisivo es el coste y la fiabilidad de las botellas aceptadas que se entregan a la llenadora, más que la velocidad máxima anunciada de la máquina.
¿Qué cambia realmente el nivel de automatización?
La automatización cambia principalmente la forma en que las preformas y las botellas se desplazan a lo largo del proceso y la uniformidad con la que se repite la secuencia. Ambos tipos siguen dependiendo de preformas adecuadas, calentamiento controlado, estiramiento, aire comprimido y moldes compatibles. Una máquina que automatiza la manipulación no elimina la necesidad de establecer una receta de soplado adecuada.
En una configuración semiautomática típica, los operarios cargan las preformas, transfieren el material calentado o retiran las botellas terminadas, dependiendo del diseño. Una máquina totalmente automática coordina estos movimientos a través de equipos de alimentación, calentamiento, soplado y descarga. Pide al proveedor que identifique todas las tareas manuales en la configuración propuesta, ya que las fichas técnicas no describen todas las máquinas de la misma manera.
Empiece por las configuraciones disponibles de máquinas de soplado de botellas de PET y envíe al proveedor los planos de sus botellas antes de que prepare la oferta. Confirme qué componentes de alimentación, transporte, inspección y servicios están incluidos. Una oferta de máquina aparentemente completa puede seguir excluyendo equipos necesarios para la producción continua.
¿Cómo se debe comparar el rendimiento efectivo?
Compara el número de botellas aceptadas producidas durante un periodo de funcionamiento realista. Incluye el calentamiento, las pausas, la reposición de preformas, los cambios de molde, las paradas menores y los rechazos al reinicio. Una breve prueba a alta velocidad no aclara cuántos envases utilizables producirá el equipo tras varias horas de trabajo normal.
Para obtener una estimación de planificación, multiplique la tasa de producción demostrada por las horas de producción disponibles y por un margen claramente definido para las pérdidas operativas. Si la tasa de producción ya incluye las botellas rechazadas, no reste de nuevo esa misma pérdida de calidad. Defina las pérdidas que cubre cada porcentaje antes de utilizarlo para clasificar los presupuestos.
¿Cómo sería un ejemplo de capacidad práctica?
Supongamos que una planta necesita 12 000 botellas aceptadas durante las seis horas disponibles para el soplado. Su necesidad media es de 2 000 botellas aceptadas por hora disponible. Si una prueba sugiere que las paradas y los rechazos reducen la producción utilizable al 80 % de la tasa nominal, la necesidad nominal preliminar pasa a ser de 2 500 botellas por hora.
El cálculo anterior utiliza datos de planificación ficticios; no describe una máquina sopladora probada. El siguiente paso consiste en probar el equipo propuesto con la preforma, el peso de la botella, el molde y el suministro de servicios previstos. Una botella más grande o una forma más compleja pueden modificar el resultado de manera sustancial.
¿Cuándo es el soplado semiautomático una opción sensata?
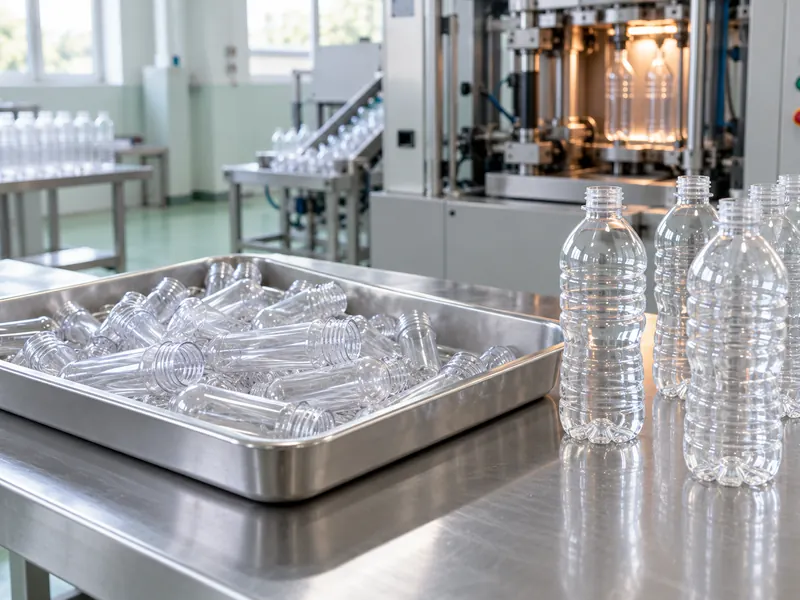
Para una fábrica que produce lotes de forma ocasional, una máquina de soplado asistida manualmente puede cubrir la demanda sin tener que invertir capital en una instalación automática muy infrautilizada. También puede ser adecuada para una actividad de desarrollo independiente o de tiradas cortas, en la que una línea automatizada dedicada pasaría gran parte del tiempo inactiva. La ventaja depende de la configuración operativa completa, no simplemente de un precio de compra más bajo.
- Los pedidos son lo suficientemente pequeños como para que la producción demostrada por turno cubra holgadamente la demanda.
- Hay operarios disponibles para cada estación manual, incluyendo descansos y ausencias.
- La fábrica dispone de espacio suficiente para un desplazamiento ordenado entre las fases de calentamiento, soplado, inspección y almacenamiento de botellas.
- El stock temporal de botellas permite separar el soplado del llenado sin generar problemas inaceptables de manipulación o higiene.
Observe cómo un operario completa un ciclo prolongado en lugar de limitarse a observar solo unos pocos ciclos. Las repetidas elevaciones, los movimientos incómodos y la falta de sincronización en las transferencias pueden reducir la producción o generar variabilidad a medida que avanza el turno. Cualquier mejora en la manipulación debe respetar las protecciones de la máquina y los procedimientos operativos.
¿Cuándo resulta más ventajosa la automatización total?
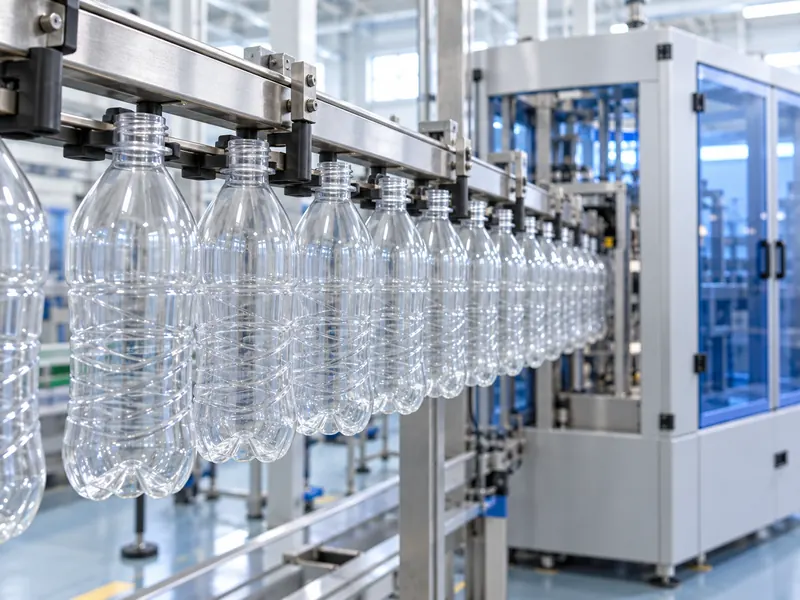
La automatización total resulta más valiosa cuando la misma operación de embotellado se repite constantemente y la manipulación manual limita el suministro fiable de botellas. Puede reducir la variación en los tiempos de transferencia y facilitar una producción coordinada con la llenadora. También introduce sistemas de alimentación, sensores, accionamientos y controles que requieren conocimientos adecuados de mantenimiento.
Evalúa si la planta puede mantener la máquina automática abastecida de preformas y si los equipos posteriores pueden aceptar su producción. Las paradas frecuentes de la llenadora pueden hacer que la sopladora alterne entre la producción y el modo de espera. En esas condiciones, una velocidad nominal adicional puede aportar menos beneficios que un mejor equilibrio de la línea.
En el caso de los envases ligeros, revise los requisitos para la manipulación de botellas de PET ligeras a lo largo de la línea de llenado. Un soplado estable es solo una parte del trabajo: la botella acabada también debe soportar las transferencias reales, la secuencia de llenado, las cargas de taponado y las condiciones de acumulación. Incluya estas interfaces posteriores en el plan de aceptación.
¿Qué costes deben incluirse en la comparación?
Elabore una comparación en torno al coste de instalación y al coste operativo anual para el volumen que pueda vender de forma razonable. Incluya la máquina sopladora, los moldes, la alimentación de preformas, el tratamiento de aire, la capacidad del compresor, la refrigeración, las cintas transportadoras, la instalación, la formación y las piezas de recambio iniciales. Separe los elementos compartidos por ambas alternativas de los que solo requiere una de las configuraciones.
| Área de decisión | Opción semiautomática | Opción totalmente automática |
| Trabajo manual | Calcule la dotación de personal y el tiempo de manipulación a lo largo del turno | Medir la reposición, la supervisión y la resolución de incidencias |
| Patrón de producción | Comprobar la rentabilidad de los lotes intermitentes | Comprobar la utilización durante tiradas repetidas más largas |
| Conexión de la línea | Tener en cuenta la mano de obra necesaria para el almacenamiento y el traslado de botellas | Confirmar las interfaces de las cintas transportadoras y la coordinación de las paradas |
| Mantenimiento | Confirmar las competencias rutinarias y el servicio técnico local | Confirmar la asistencia técnica para los controles y la disponibilidad de repuestos críticos |
| Calidad | Verificar la coherencia entre los operadores y los reinicios | Verificar la coherencia entre cavidades y velocidades de funcionamiento |
Mide la mano de obra en horas remuneradas, incluyendo la cobertura de relevos, el movimiento de materiales, la inspección y la limpieza. Mide el consumo energético dentro de los límites acordados del sistema, incluyendo las cargas relevantes del compresor y de refrigeración. Comparar únicamente la potencia del motor del soplador puede dar una imagen distorsionada del coste de producción de las botellas.
¿Cómo se debe evaluar la inversión adicional?
Calcule el beneficio económico anual adicional que aporta la automatización gracias al ahorro de mano de obra, la reducción de los rechazos, la manipulación evitada y la producción rentable adicional. Reste cualquier coste adicional de mantenimiento, servicio, suministros y financiación relevante para la comparación. Si no existe un beneficio anual positivo creíble, un simple cálculo del periodo de amortización no justifica la mayor inversión.
Utilice un escenario de bajo volumen, además del caso previsto, ya que una máquina sigue generando costes de propiedad cuando los pedidos son escasos. La guía de Brenu sobre la rentabilidad de la inversión en líneas de embotellado de agua ofrece un marco más amplio para vincular las decisiones sobre equipos con las hipótesis de ventas y de explotación. Utilice presupuestos actuales y los datos de su propia planta para tomar la decisión definitiva.
¿Garantiza la automatización una mejor calidad de las botellas?
Ambos diseños requieren una combinación validada de calentamiento, estiramiento, presión y enfriamiento antes de que sus botellas puedan ser aprobadas. La automatización puede mejorar la repetibilidad, pero las preformas inadecuadas, los perfiles de calentamiento deficientes, la inestabilidad de la presión de aire o un enfriamiento incorrecto del molde pueden seguir causando defectos. La prueba relevante es un rendimiento constante en las pruebas realizadas con muestras de producción.
Acuerde qué propiedades de la botella son importantes antes de la prueba. Entre ellas pueden figurar las dimensiones del cuello, la distribución del espesor de la pared, el volumen útil, la estabilidad en posición vertical, la carga superior, las fugas y el rendimiento térmico o de presión específico para cada aplicación. No apruebe una botella simplemente porque parezca transparente y mantenga su forma inmediatamente después del soplado.
¿Qué debe demostrar el proveedor antes de que tomes una decisión?
Solicite una prueba que reproduzca la producción habitual e incluya al menos una interrupción realista. Utilice las preformas previstas y documente los planos de las botellas, las hipótesis sobre la resina o el contenido reciclado, la identificación del molde y las condiciones de funcionamiento. Registre el nivel de personal y todas las tareas manuales, junto con la producción y los rechazos.
- Ejecute cada formato de botella importante durante el tiempo suficiente para observar un funcionamiento estable.
- Recoge muestras de cada cavidad a intervalos acordados.
- Registra la producción aceptada, las botellas rechazadas y los motivos de las paradas.
- Demuestre la reposición de preformas y el reinicio controlado tras una parada normal.
- Mida el tiempo que tarda el cambio de formato, desde la última botella aceptada de un formato hasta la primera producción aprobada del siguiente.
- Verifica la conexión con el sistema de llenado y transporte propuesto.
Especifique quién es responsable de la puesta en marcha, la formación de los operarios, la documentación de las recetas y el diagnóstico de averías. Confirme que el equipo de mantenimiento pueda obtener los planos, manuales y piezas de recambio necesarios. Un sistema de producción solo es fiable si la fábrica puede restablecerlo tras una avería rutinaria.
¿Cómo se puede tomar la decisión final?
Elija la configuración menos compleja que cumpla con sus requisitos verificados de producción, calidad, personal y crecimiento, con un margen operativo viable. El equipo semiautomático es una opción razonable cuando sus pasos manuales siguen siendo manejables al volumen requerido. El equipo totalmente automático es una opción razonable cuando la utilización sostenida y la integración fiable en la línea de producción compensan el coste adicional del equipo y el soporte técnico.
Elabore una hoja de requisitos que incluya planos de las botellas, muestras de preformas, volumen anual por formato, turnos de trabajo, servicios disponibles y previsiones de capacidad futura. Proporcione a cada licitador los mismos documentos de referencia y evalúe las pruebas comparándolas con un conjunto acordado de requisitos cuantificables. De este modo, se tomará una decisión basada en el funcionamiento de su planta, en lugar de en una preferencia general por una mayor automatización.