
Especifique el enfriamiento en el proceso de soplado de PET separando los requisitos de control de temperatura del molde de la protección del cuello de la preforma durante el calentamiento. Defina las temperaturas, el caudal, la presión, la carga térmica, la calidad del agua y los puntos de control necesarios para cada circuito. Confirme el rendimiento en la máquina en condiciones de producción; la placa de características de un enfriador o una tubería de suministro de frío no constituyen pruebas suficientes.
¿Por qué son diferentes la refrigeración del molde y la protección del cuello?
El cuerpo de la botella se estira y se conforma tras el recalentamiento, mientras que el cuello de la preforma suele conservar la geometría creada durante el moldeo por inyección. El cuerpo debe alcanzar unas condiciones de conformado adecuadas sin permitir que el acabado roscado y los elementos de soporte sufran una deformación inaceptable. Por lo tanto, la protección del cuello forma parte del diseño del calentamiento y la manipulación, así como de las especificaciones de los servicios.
El control de temperatura del molde gestiona la transferencia de calor durante la formación y el endurecimiento de la botella. Las condiciones de funcionamiento requeridas dependen del envase y del proceso. No se debe asignar el mismo requisito de temperatura a la producción convencional de moldes fríos y a la producción de botellas resistentes al calor sin una evaluación previa del proveedor.
La protección del cuello puede incluir protectores, ventilación controlada, componentes de soporte y sistemas de refrigeración específicos de la máquina. No se debe dar por sentado que todas las máquinas sopladoras utilizan un circuito de agua refrigerada independiente para el cuello. Pida al fabricante que especifique cómo se protege el cuello en la configuración exacta que se propone.
¿Qué información sobre el proceso debe recibir el proveedor?
Facilite el plano de la botella, el diseño de la preforma, las especificaciones del cuello, la información sobre la resina, la aplicación de llenado y el rendimiento requerido y aceptado. Indique las horas de funcionamiento previstas y el rango de condiciones ambientales de la fábrica. Incluya el formato aprobado más exigente, en lugar de basarse en una botella de demostración sencilla.
Enumere las combinaciones de producción que puedan funcionar al mismo tiempo si los servicios de utilidades dan servicio a varias máquinas. Un sistema de refrigeración dimensionado para una máquina de soplado puede resultar insuficiente cuando se pone en marcha otra máquina. Explique cualquier ampliación prevista para que el proveedor pueda distinguir la capacidad actual de la holgura prevista para el futuro.
Al solicitar una propuesta de máquina de soplado de PET, pida un programa de servicios públicos vinculado a esas condiciones. En él debe identificarse dónde deben estar disponibles la temperatura, la presión y el caudal especificados. Una simple indicación de que se necesita agua de refrigeración deja demasiadas responsabilidades sin resolver.
¿Qué valores deben figurar en el programa de refrigeración?
| Elemento de la especificación | Qué solicitar |
| Temperatura | Rango de suministro requerido y variación permitida en cada circuito |
| Caudal | Caudal mínimo y de diseño para las herramientas y los equipos conectados |
| Presión | Presión diferencial disponible y límites de presión de los componentes |
| Carga térmica | Carga de disipación de calor o de control de temperatura en condiciones de producción definidas |
| Calidad del agua | Filtración, química, compatibilidad de materiales y requisitos de mantenimiento |
| Supervisión | Puntos de medición, alarmas y respuesta ante una refrigeración insuficiente |
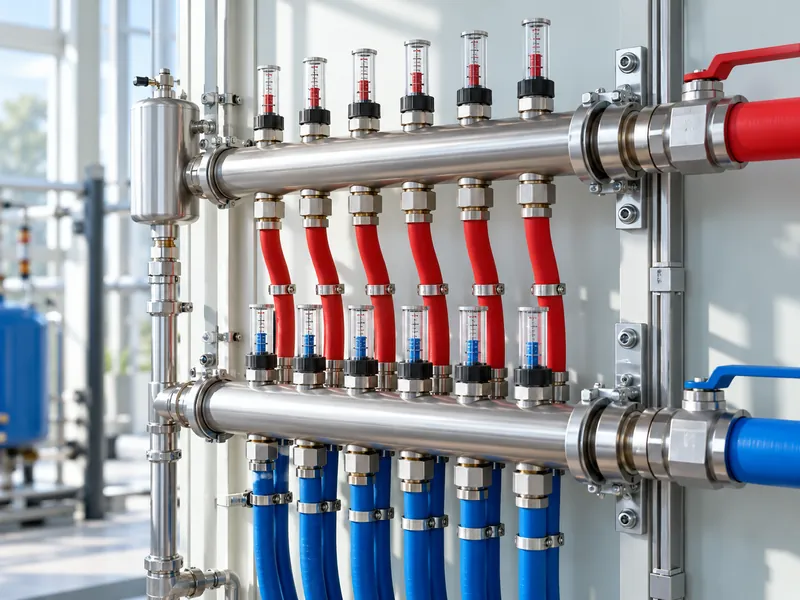
Mantenga separadas la presión y el caudal en las especificaciones. Una bomba puede indicar presión mientras que una derivación obstruida recibe muy poca agua. Pregunte cómo se medirá y equilibrará el rendimiento de las derivaciones, especialmente cuando varios circuitos de molde compartan un colector.
Indique la caída de presión admisible a través de las mangueras, los filtros, los conectores y la máquina. Incluya el recorrido de retorno y cualquier efecto de desnivel en el diseño del sistema. La bomba debe abastecer a todo el circuito instalado, y no solo a la conexión corta que se muestra en el esquema del catálogo.
¿Cómo se calcula la carga de refrigeración?
El proveedor del equipo debe facilitar la carga térmica del proceso propuesto y explicar sus supuestos de funcionamiento. A continuación, el diseñador del sistema de refrigeración selecciona el equipo en función de la temperatura de salida del fluido requerida y las condiciones del emplazamiento. Pida al proveedor de la enfriadora que recalcule la capacidad de refrigeración disponible a la temperatura del fluido especificada y en las condiciones de instalación más cálidas previstas antes de aceptar los datos del catálogo.
En el caso del agua, una relación útil para el balance térmico es que la transferencia de calor en kilovatios es aproximadamente igual a 1,163 multiplicado por el caudal en metros cúbicos por hora y el aumento de temperatura en grados Celsius. A modo de ejemplo, un calentamiento de 2 metros cúbicos por hora en 3 grados corresponde a unos 7 kilovatios de transferencia de calor. Este cálculo no determina por sí solo el tamaño del enfriador ni el caudal de moldeo necesario.
Utilice las propiedades correctas del fluido si el sistema contiene glicol u otra mezcla homologada. El diseñador también debe tener en cuenta el calor generado por la bomba, otras cargas conectadas, los controles y la reserva de funcionamiento seleccionada. Evite añadir múltiples factores de seguridad injustificados que den lugar a un equipo sobredimensionado con un control deficiente a carga normal.
¿Cómo deben disponerse los circuitos?
Siga el diseño de circuitos de los proveedores de utillaje y maquinaria, en lugar de conectar todos los puertos disponibles de forma indiscriminada. Es posible que se necesiten circuitos separados para los cuerpos de los moldes, las bases u otros componentes con requisitos diferentes. Etiquete las conexiones de alimentación y retorno para que, durante el mantenimiento, no se invierta o se puentee involuntariamente una rama.
Elija mangueras y conectores adecuados para la presión, la temperatura, el fluido y el movimiento especificados. Tíre de ellas de forma que se eviten retorcimientos, abrasión e interferencias con la apertura del molde o el acceso para el mantenimiento. Tras cada cambio de utillaje, compruebe que las conexiones rápidas no presenten obstrucciones y que estén bien fijadas.
Prevea puntos de medición y aislamiento accesibles. Un técnico debe poder identificar una derivación de bajo caudal sin desmontar equipos no relacionados. Incluya un procedimiento para restablecer las posiciones aprobadas de las válvulas tras los trabajos de mantenimiento o equilibrado.
¿Cómo se protege el cuello de la preforma?
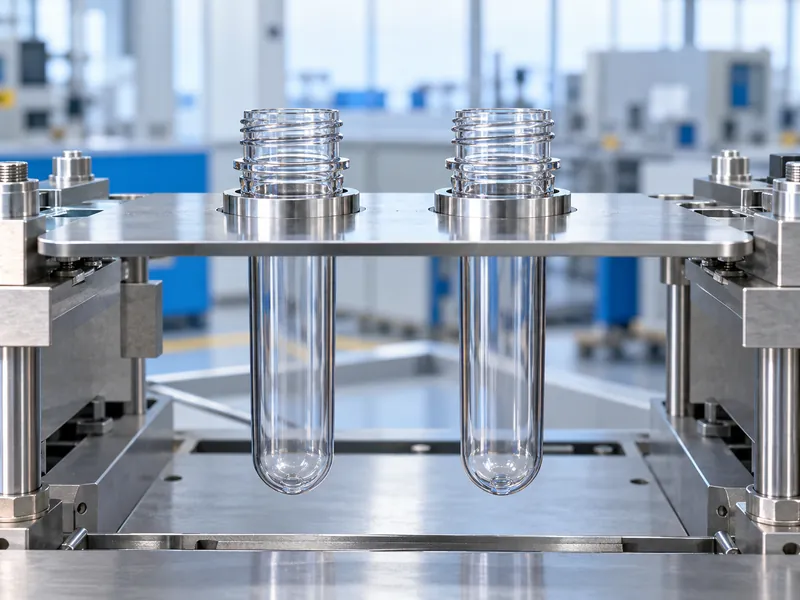
Confirme que los protectores, los soportes y la ventilación se adapten al acabado del cuello y a la geometría de la preforma. Su posición respecto al cuerpo calentado es importante, ya que el cuello debe permanecer dimensionalmente estable mientras el cuerpo alcanza su estado de conformado. Compruebe si hay protectores dañados, ajustes incorrectos y ventilación obstruida antes de compensar con una nueva receta del horno.
Defina las dimensiones del cuello y las comprobaciones funcionales que se medirán durante la aceptación. Incluya la redondez, la superficie de sellado, el estado de la rosca y el comportamiento del anillo de soporte, tal y como exige el plano del envase. Realice las pruebas tras un tiempo de producción representativo, ya que la acumulación de calor puede no manifestarse en las primeras botellas.
Cambiar la preforma o el acabado del cuello debe dar lugar a una revisión de compatibilidad. Una disposición de soporte que funcione para un acabado puede exponer a otro a un exceso de calor o a una carga mecánica excesiva. Guarde la configuración aprobada junto con la receta de formato y el registro de utillaje para que pueda repetirse.
¿Puede el agua más fría crear problemas?
Bajar el punto de consigna no es una solución universal para los problemas de refrigeración. La humedad del aire ambiente puede acumularse en forma de gotas sobre herramientas o tuberías suficientemente frías, por lo que el diseñador debe tener en cuenta tanto la humedad local como la temperatura del agua. Esto puede complicar la limpieza, provocar goteos y ocultar la causa real de la inestabilidad del proceso.
Investigue si hay un caudal insuficiente, incrustaciones, conexiones incorrectas o carga térmica antes de reducir las temperaturas por debajo del rango aprobado. Analice el aislamiento y la gestión de la humedad con el diseñador del sistema en los casos en que se prevea condensación. El objetivo de funcionamiento debe cumplir los requisitos del proceso con un control estable.
Compruebe la calidad del agua y la compatibilidad de todos los materiales en contacto con ella. Las incrustaciones, los productos de corrosión o los depósitos biológicos pueden reducir el rendimiento con el tiempo. Utilice el programa de tratamiento y limpieza aprobado por el proveedor en lugar de una mezcla química improvisada que pueda dañar las juntas o las herramientas.
¿Qué se debe verificar durante la puesta en marcha?
Mida las temperaturas de alimentación y retorno, el caudal de las derivaciones y las condiciones de presión durante la producción continuada. Confirme que cada cavidad cumple los requisitos de calidad de las botellas al ritmo acordado. Incluya las cargas simultáneas de los servicios públicos que se espera que la instalación soporte.
Demuestre la respuesta ante un fallo de refrigeración utilizando el método de prueba aprobado por el fabricante. Los operadores necesitan una indicación clara y una respuesta definida cuando el caudal o la temperatura alcancen niveles inaceptables. Registre qué condiciones detienen la producción y cómo se identifican las botellas afectadas tras un fallo.
Repita las comprobaciones pertinentes tras un cambio de molde representativo y un reinicio. Esto permite detectar errores de conexión y el comportamiento de recuperación que podrían pasar desapercibidos en una sola tanda estable. Conserve las mediciones de puesta en marcha como referencia para comparaciones de mantenimiento posteriores.
¿Cómo debe gestionarse el rendimiento de la refrigeración a lo largo del tiempo?
Analice las tendencias de las condiciones medidas junto con la calidad de las botellas, el tiempo de ciclo y los incidentes de mantenimiento. Un aumento de la diferencia de temperatura o una disminución del caudal en las ramificaciones pueden justificar una investigación, pero interprete estos datos teniendo en cuenta la carga de producción real. Compare formatos y estados de funcionamiento equivalentes antes de concluir que el equipo se ha deteriorado.
Incluya la energía de refrigeración, el tratamiento del agua, la limpieza y el mantenimiento en la evaluación de los costes operativos de la línea de embotellado. Mantenga la responsabilidad de la instalación de refrigeración en el plan de mantenimiento de producción tras la puesta en marcha, con un responsable designado para sus ajustes, registros de mantenimiento y futuras revisiones de capacidad. Mantenga un esquema claro del circuito y los ajustes aprobados para que la fiabilidad de la refrigeración se mantenga a pesar de los cambios de personal y las futuras ampliaciones.