
Una máquina de moldeo por soplado de PET puede producir múltiples diseños de botellas siempre que cada diseño se ajuste a los límites mecánicos de la máquina, a su capacidad de calentamiento, a la configuración del proceso y al sistema de manipulación. Por lo general, cambiar el cuerpo de la botella requiere un molde diferente y una receta validada. Un acabado de cuello común puede simplificar el cambio de modelo, pero no garantiza la compatibilidad ni la misma velocidad de producción.
¿Qué comprobaciones de compatibilidad deben realizarse antes de encargar un molde?
Elabora una lista de formatos que incluya todas las botellas que pretendas fabricar, incluidos los diseños futuros que estén suficientemente definidos. Para cada formato, facilita el plano, el volumen nominal, las dimensiones máximas, las especificaciones del cuello, la preforma, la aplicación de llenado y el rendimiento requerido y aceptado. Una colección de botellas de muestra facilita el debate, pero no puede sustituir a los planos controlados.
Pida al proveedor de la máquina que evalúe la lista completa en relación con la configuración real de la máquina. La altura de la botella, el diámetro del cuerpo, la envolvente del molde, el espaciado entre cavidades, la carrera de apertura y el espacio libre de transferencia pueden imponer diferentes límites. El hecho de estar dentro del rango de volumen anunciado no garantiza que una botella ancha o de forma inusual vaya a caber.
Anote la conclusión para cada formato por separado. La respuesta útil identifica las herramientas necesarias, las piezas de recambio, las opciones de software o de proceso, los requisitos de servicios públicos y las condiciones de producción alcanzables. Evite aceptar una afirmación general de que la máquina es adecuada para muchos tamaños de botellas sin una evaluación documentada del formato.
¿Qué cambia cuando cambia el cuerpo de la botella?
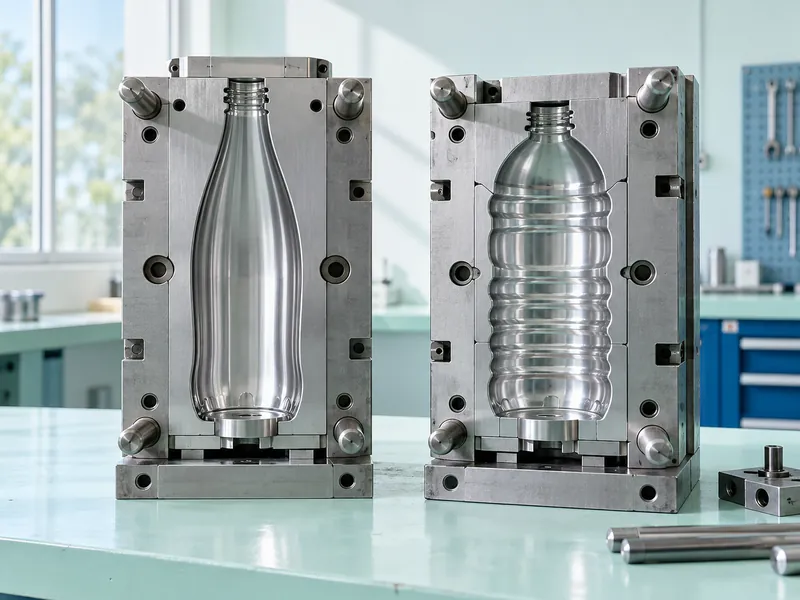
El molde define la forma externa del cuerpo, y sus componentes básicos deben adaptarse a la botella prevista. Un nuevo diseño puede requerir un utillaje completo en lugar de un pequeño cambio de inserto. Pregunte si se pueden reutilizar los portadores o componentes de montaje existentes y confirme dicha compatibilidad antes de realizar la compra.
Es posible que también haya que cambiar la preforma, ya que el material debe llegar a diferentes partes de la nueva botella. Una forma alta y estrecha y una forma baja y ancha pueden imponer diferentes requisitos de estiramiento a pesar de tener una capacidad similar. Por lo tanto, la selección de la preforma debe formar parte de la revisión del formato, en lugar de posponerse hasta que llegue el molde.
Tras un cambio, deben establecerse los parámetros de calentamiento y soplado para ese envase. Guarde la receta aprobada con los identificadores correctos del molde y la preforma. Una receta copiada es un punto de partida para una prueba, no una garantía de que la botella resultante cumpla con las especificaciones.
¿Facilita un acabado de cuello común el cambio de formato?
El uso de un único acabado de cuello homologado en toda una familia de botellas puede reducir los cambios necesarios en la alimentación de preformas, los soportes del cuello, las pinzas de transferencia y la manipulación posterior del cuello. También puede simplificar la compra de tapones. Confirme la geometría completa del acabado y del anillo de soporte, en lugar de limitarse a comparar solo el diámetro nominal del tapón.
Los diferentes acabados pueden requerir nuevos componentes de manipulación, interfaces de boquillas de soplado u otras piezas específicas de la máquina. El alcance depende de la arquitectura del equipo y de la configuración existente. Obtenga una lista de piezas que identifique qué elementos cambian y cuáles permanecen instalados.
Un cuello común no elimina los ajustes relacionados con el cuerpo de la botella en la llenadora, la etiquetadora, las cintas transportadoras y la empaquetadora. Las orientaciones prácticas sobre la manipulación de botellas ligeras a lo largo de una línea de llenado muestran por qué debe tenerse en cuenta el comportamiento durante la transferencia junto con el estirado de la botella. Comprueba todo el recorrido hasta el embalaje final antes de dar por listo un formato.
¿Puede la misma máquina manejar botellas redondas y ovaladas?
Algunos envases no redondos requieren un calentamiento controlado alrededor de la circunferencia de la preforma para lograr la distribución deseada del material. Una configuración estándar que produce botellas redondas con éxito puede no ofrecer la capacidad necesaria para un diseño ovalado exigente. Pida al proveedor que evalúe la forma y especifique cualquier equipo de calentamiento preferencial u control de orientación que sea necesario.
Incluso cuando no sea necesario un calentamiento especializado, las botellas no redondas pueden requerir orientación durante el traslado, el llenado, el etiquetado o el embalaje. Confirma cómo se establece y se mantiene la orientación. Una botella que se pueda soplar pero que no se pueda mover de forma fiable a lo largo de la línea no constituye una solución de producción completa.
Pruebe la geometría más compleja de la gama propuesta, en lugar de limitarse a demostrar el envase redondo más sencillo. Evalúe la distribución del espesor, las dimensiones, el aspecto y el rendimiento específico para cada aplicación. Incluya las partes de la botella con mayor probabilidad de recibir una cantidad insuficiente de material.
¿Pueden las botellas para agua y para llenado en caliente compartir la misma configuración?
Las aplicaciones de llenado pueden requerir propiedades de las botellas y procesos de soplado fundamentalmente diferentes. El envasado para llenado en caliente puede requerir un diseño de botella resistente al calor y una configuración adecuada de termofijación. Un nuevo molde por sí solo no convierte cualquier máquina de soplado para llenado en frío en una máquina apta para la producción de llenado en caliente.
Las botellas de bebidas carbonatadas también necesitan un envase adecuado para la presión prevista y las condiciones de distribución. Evalúa conjuntamente la preforma, la geometría de la base, la distribución del material, el cuello, el cierre y los requisitos de vida útil. No deduzcas la idoneidad a partir del aspecto de una botella ni de otro formato con un volumen similar.
En el caso de una máquina de soplado de PET multiformato propuesta, especifique todas las aplicaciones de llenado en la fase de presupuesto. Exija al proveedor que distinga entre la capacidad estándar y el equipamiento opcional o las aplicaciones no compatibles. Esto evita que una compra posterior de utillaje se convierta en un proyecto inesperado de sustitución de la máquina.
¿Qué debe incluir una lista de cambio de formato?
| Área de cambio de formato | Elementos que hay que confirmar |
| Utillaje | Mitades de molde, utillaje base, portamoldes e interfaces de montaje |
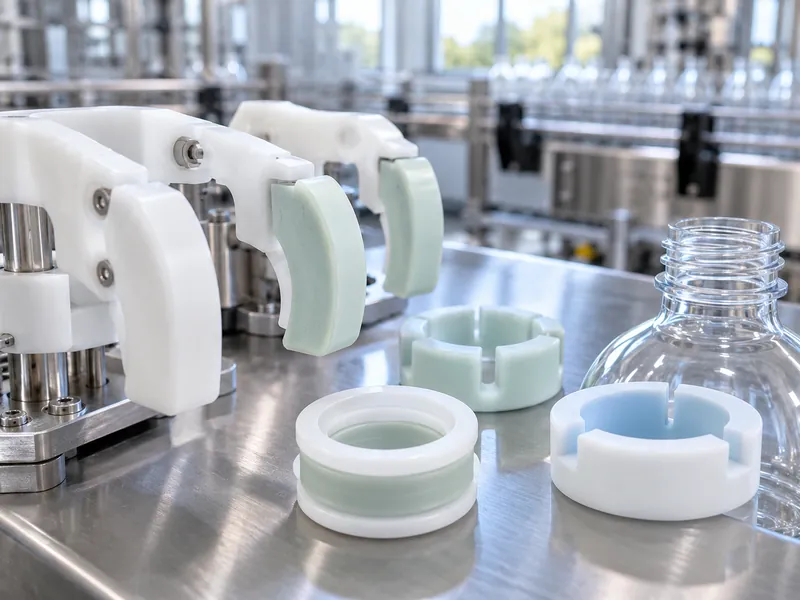
| Manipulación de preformas | Ajustes de alimentación, soportes de cuello, pinzas y piezas de recambio necesarias |
| Proceso | Ajustes aprobados de calentamiento, estirado, soplado y enfriamiento |
| Descarga de botellas | Espacio libre de transferencia, posiciones de las guías y orientación |
| Autorización de calidad | Mediciones de la primera pieza, muestreo y autorización para la producción |
Asigne un identificador claro a cada juego de utillaje y a cada pieza de cambio. Almacene las piezas en un lugar donde estén protegidas contra daños y puedan localizarse antes de que se detenga la línea. La falta de utillaje y la identidad incierta de las piezas suelen alargar el cambio de serie más allá del propio trabajo mecánico.
Siga los procedimientos de aislamiento y manipulación del fabricante para los cambios de utillaje. Confirme el peso del molde, las disposiciones de elevación, los requisitos de fijación y las comprobaciones de las conexiones de refrigeración. La formación de los operarios debe incluir la inspección de las superficies de sellado y la verificación de que se hayan retirado las herramientas y los elementos sueltos antes de reiniciar la producción.
¿Cómo debe medirse el tiempo de cambio de formato?
Mídase desde la última botella aceptada del formato saliente hasta la primera producción aceptada de forma sostenida del formato entrante. Especifíquese si se incluyen la limpieza, la refrigeración, la sustitución de preformas, la carga de la receta y la aprobación de calidad. Una mera demostración de la retirada del molde no constituye la interrupción de la producción que necesita el planificador.
Elabora el calendario de cambio de formato en torno a dos fases: las tareas que el equipo puede completar con seguridad antes de la última botella del formato saliente, y las tareas que deben esperar hasta que el equipo se haya detenido y aislado. Preparar las piezas con antelación, comprobar el nuevo lote de preformas y preparar el equipo de inspección puede reducir la interrupción sin necesidad de cambiar la máquina. Mantén la misma definición de medición al comparar proveedores o proyectos de mejora.
Incluya el efecto de los cambios frecuentes en la capacidad útil. Por ejemplo, una línea con muchos lotes cortos puede perder más producción debido a los repetidos arranques y aprobaciones que una línea que fabrica un solo diseño durante varios días. Elabore un modelo del horario semanal real antes de elegir una máquina basándose en la velocidad máxima.
¿Cómo se califica una familia de botellas?
Crea un registro de calificación para cada combinación aprobada de configuración de la máquina, molde, preforma y receta. Prueba todas las cavidades y verifica el envase en las condiciones de llenado y distribución previstas. Define qué cambios requieren otra prueba, incluidos los cambios de material o de utillaje que puedan afectar al rendimiento.
Mantén expectativas de producción distintas para cada formato. Una botella más grande, más pesada o más exigente puede necesitar un ciclo más largo o servicios diferentes. Planificar cada formato a la velocidad demostrada por la botella más pequeña puede provocar déficits de producción persistentes.
Durante la aceptación, realice un cambio representativo entre dos formatos y, a continuación, confirme que el rendimiento se mantiene estable tras el reinicio. Incluya a los operarios que realizarán los cambios rutinarios. Su capacidad para repetir el procedimiento aprobado es tan importante como el mejor tiempo de demostración del proveedor.
¿Cuándo resulta más práctica una máquina dedicada?
Una máquina compartida puede resultar económica cuando los formatos son compatibles y el tamaño de los lotes deja tiempo suficiente para la producción. Una instalación dedicada puede ser preferible cuando un formato ocupa la mayor parte de las horas disponibles, los cambios frecuentes interrumpen el suministro o las aplicaciones requieren configuraciones sustancialmente diferentes. Compara la flexibilidad de programación con la inversión adicional de capital y la carga de mantenimiento.
La decisión final debe basarse en una matriz de formatos por escrito, un calendario de producción realista y el rendimiento demostrado del envase. Seleccione la flexibilidad que la fábrica vaya a utilizar realmente. Mantenga los diseños futuros no compatibles fuera del cálculo de la capacidad comprometida hasta que se haya verificado su compatibilidad.