
El espesor irregular de las paredes en el moldeo por soplado y estirado de PET suele reflejar un desequilibrio en el calentamiento de la preforma, el estiramiento, la sincronización del aire, la alineación o en la propia preforma inicial. Determina la ubicación y la repetibilidad de la zona de menor espesor antes de modificar los ajustes. Utiliza un mapa de espesores medidos, la identificación de cavidades y ensayos controlados para distinguir un problema del proceso de uno relacionado con el utillaje o el material.
¿Toda diferencia de espesor es un defecto?
Normalmente, una botella no se diseña con el mismo espesor en todas partes. La base, el hombro, la pared lateral y los elementos reforzados tienen funciones estructurales diferentes. La cuestión relevante es si la distribución del material cumple con los requisitos de diseño y rendimiento aprobados.
Una botella visualmente atractiva puede tener aún así una zona local débil, mientras que una transición visible en el espesor puede ser intencionada. Compare los valores medidos con las especificaciones del envase y las muestras de referencia. Tenga en cuenta el rendimiento tras el llenado, el taponado, la manipulación y el almacenamiento, en lugar de juzgar una botella vacía únicamente por su aspecto.
Establezca cómo se tomarán las medidas antes de comparar las series de producción. Una presión de contacto, una colocación de la sonda o unos métodos de seccionamiento diferentes pueden generar diferencias aparentes. Calibre el instrumento y utilice un mapa repetible alrededor de la circunferencia y a lo largo de la altura de la botella.
¿Qué te indica el patrón de defectos?
Identifica cada muestra por cavidad, hora de producción, lote de preformas y fórmula. Marca su orientación respecto al molde cuando sea posible. Un patrón que se repite en un lado de una cavidad sugiere una investigación diferente a la de un cambio gradual en todas las cavidades.
| Patrón observado | Comprobaciones prioritarias |
| Un lado sistemáticamente más delgado | Simetría del calentamiento, rotación de la preforma, alineación y distribución inicial de la pared |
| El hombro o la base presentan repetidamente falta de material | Perfil de calentamiento axial, movimiento de estiramiento y secuencia de preinsoplo |
| Una cavidad difiere de las demás | Herramientas locales, estado de la varilla, válvulas, refrigeración y posición de transferencia |
| Todas las cavidades se desvían con el tiempo | Estabilización del horno, temperatura de entrada de las preformas, servicios y cambios ambientales |
| Las botellas varían aleatoriamente | Variación de las preformas, alimentación o rotación intermitentes y tiempos de proceso inconsistentes |
Estos patrones sirven de guía para la inspección; no demuestran una causa única. Varios defectos pueden producir una zona delgada similar. Conserve muestras representativas, tanto buenas como defectuosas, para que la investigación cuente con un punto de comparación estable.
¿Cómo desplaza el material el perfil de calentamiento?
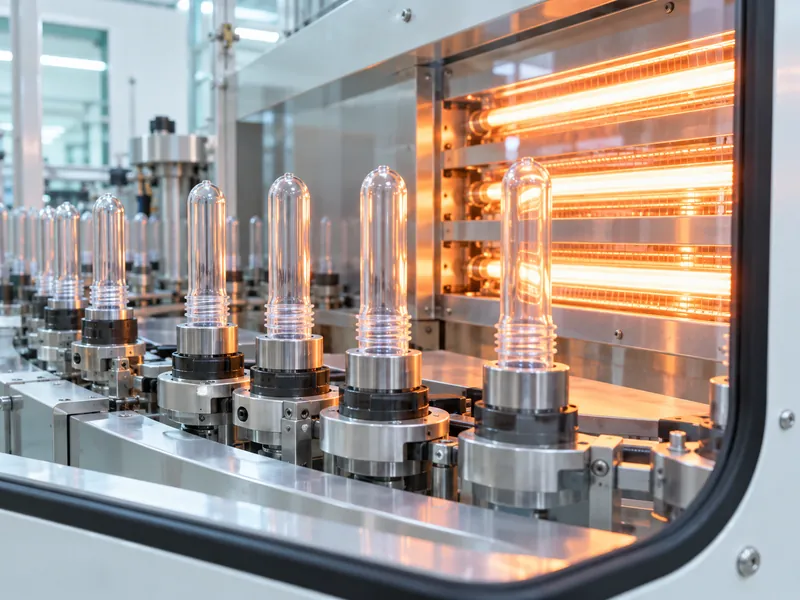
El calentamiento determina la facilidad con la que se estiran las diferentes zonas de la preforma. Una zona relativamente caliente puede deformarse antes y volverse más delgada, mientras que una zona más fría puede retener más material. El resultado real depende de toda la secuencia de estiramiento y de la geometría de la botella, por lo que un simple aumento o disminución de la potencia del horno puede desplazar el problema a otra zona.
Compruebe el funcionamiento de cada lámpara, el estado de los reflectores, la ventilación, la separación entre preformas y la rotación antes de modificar la receta. Los reflectores sucios o una preforma que deje de girar pueden provocar una distribución asimétrica de la temperatura. Compare el estado físico del horno con las condiciones en las que se estableció la receta aprobada.
Revise la temperatura de entrada de las preformas y el procedimiento de calentamiento. Es posible que el material procedente de una zona de almacenamiento en frío no responda igual que el material que se mantiene cerca de una línea de producción caliente. Establezca un método de preparación controlado en lugar de permitir que los operarios compensen cada entrega con cambios no documentados en el horno.
Las mediciones de la temperatura superficial requieren cuidado, ya que los polímeros transparentes y los entornos reflectantes pueden complicar la interpretación. Utilice el método de medición aprobado por el proveedor del equipo y correlacione las lecturas con los resultados de las botellas. Considere la lectura de temperatura como una prueba dentro de la investigación, en lugar de como una descripción completa de la temperatura de la preforma a lo largo de su pared.
¿Puede ser la preforma la responsable?
Inspeccione el peso, las dimensiones, la concentricidad y la distribución de la pared de la preforma utilizando las especificaciones de entrada acordadas. Una preforma con material de partida desigual puede trasladar ese desequilibrio a la botella acabada. La mezcla de lotes o de especificaciones de resina también puede alterar la respuesta a una receta que, por lo demás, no haya cambiado.
Compare el material sospechoso con un lote retenido y aprobado en condiciones controladas. Anote qué variables permanecen fijas y conserve muestras suficientes para comprobar si la diferencia es repetible. No apruebe una nueva preforma simplemente porque una botella de prueba parezca aceptable.
La preforma también debe adaptarse a la geometría de la botella y a la aplicación de llenado. Un problema grave de distribución del material puede tener su origen en un diseño inadecuado de la preforma, más que en los ajustes del operario. Revisa la combinación con los proveedores de preformas y moldes antes de dar por sentado que un calentamiento adicional puede solucionar cualquier desajuste de diseño.
¿Cómo afectan el estiramiento y el pre-soplado al resultado?
La barra de estirado y la etapa inicial de insuflado influyen en cómo el material calentado comienza a expandirse y en el punto en el que entra en contacto por primera vez con el molde. Los cambios en el movimiento de la varilla, la sincronización del pre-soplado o la presión pueden alterar la distribución axial y circunferencial. Dado que el movimiento de la varilla y el suministro de aire actúan sobre la misma preforma calentada, una prueba en la que se modifiquen ambos parámetros sin un plan experimental definido puede impedir que el equipo identifique qué factor ha mejorado la botella.
Comprueba la rectitud de la varilla, su centrado, el estado de la punta, su recorrido y la configuración mecánica aprobada. Un componente desgastado o desalineado puede crear un problema recurrente de distribución que los cambios en la receta solo ocultan. Sigue el procedimiento de aislamiento del fabricante antes de inspeccionar piezas móviles o componentes presurizados.
Revise el comportamiento real de la presión y la sincronización de las válvulas cuando la máquina proporcione mediciones adecuadas. Un valor de la receta no garantiza que la presión prevista llegue a la botella en el momento previsto. Las restricciones, las juntas con fugas o el comportamiento inconsistente de las válvulas merecen ser investigados cuando cambia un proceso que antes era estable.
¿Qué papel desempeñan el molde y el sistema de refrigeración?
Inspeccione la alineación del molde, el asentamiento, los componentes de la base, el estado de las ventilaciones y el rendimiento de la refrigeración. Una cavidad que se desvíe de las condiciones mecánicas o térmicas aprobadas puede producir un patrón de contacto o un resultado superficial diferente, incluso cuando la receta común de la máquina no haya cambiado. Documente los hallazgos específicos de cada cavidad para que se pueda relacionar una reparación con un resultado de producción posterior.
Confirma que los circuitos de refrigeración reciban el caudal y la temperatura especificados bajo carga de producción. Una lectura satisfactoria en el panel del enfriador no garantiza que todos los conductos del molde funcionen correctamente. Una obstrucción, una manguera retorcida o un circuito mal conectado pueden afectar a un punto concreto, mientras que el sistema principal parece funcionar con normalidad.
No amplíe los orificios de ventilación, no pula las superficies de las cavidades ni modifique los conductos de refrigeración sin la autorización del proveedor del utillaje. Pequeños cambios no controlados pueden afectar a las dimensiones, la calidad de la superficie o las futuras opciones de reparación. Separe la limpieza rutinaria de las operaciones que alteren el utillaje.
¿Cuál es una secuencia eficaz para la resolución de problemas?
En primer lugar, contenga la producción afectada y determine la última comprobación aceptable. Confirme que el método de medición es fiable y, a continuación, identifique el defecto por posición, cavidad y momento. Revise los cambios recientes en el material, el mantenimiento, las recetas, los servicios y la velocidad de producción.
Solucione los fallos evidentes del equipo antes de intentar optimizar el proceso. Para realizar una prueba controlada, cambie una variable justificada o un grupo de variables relacionadas planificado explícitamente y, a continuación, deje que el proceso se estabilice. Anote los ajustes y mida una muestra suficiente de cada cavidad relevante.
Evalúe el resultado en relación con los requisitos del envase en su conjunto, no solo con respecto al punto delgado original. Mejorar una zona puede debilitar otra o alterar la capacidad y las dimensiones. Conserve la receta aprobada anteriormente para que, en caso de que la prueba no tenga éxito, se pueda revertir sin necesidad de volver a crearla.
¿Cómo debe liberarse el proceso corregido?
Confirme la distribución del espesor y los ensayos de resistencia específicos de la aplicación a lo largo de una tirada de producción representativa. Incluya los reinicios y las condiciones de funcionamiento que provocaron el defecto anteriormente. Establezca la frecuencia de muestreo en función del riesgo y de la estabilidad demostrada durante la cualificación.
Al discutir la configuración de una máquina de soplado de PET, facilite planos de las botellas, detalles de las preformas y criterios de aceptación, en lugar de limitarse a solicitar una velocidad nominal. El proveedor necesita esta información para evaluar la ventana de proceso. Acuerde cómo los cambios en el utillaje o el material darán lugar a una nueva cualificación.
Por último, verifique el rendimiento en la línea de llenado, especialmente al reducir el peso de las botellas. Las consideraciones relativas a la manipulación de botellas de PET ligeras en una máquina de llenado siguen siendo relevantes tras un ajuste del proceso de soplado. Un proceso estable y documentado debe garantizar tanto unas dimensiones aceptables de las botellas como un comportamiento fiable en las fases posteriores de la cadena de producción.