
La deformación del cuello de las botellas de PET puede deberse a una exposición excesiva al calor, una protección inadecuada del cuello, un soporte o una alineación incorrectos, daños mecánicos o una preforma entrante que no cumple con las especificaciones. En primer lugar, identifica en qué momento cambia de forma el cuello y si el patrón se corresponde con una cavidad, una posición de manipulación o un lote de material. Corrige la causa identificada y verifica el rendimiento del sellado antes de dar luz verde a la producción.
¿Por qué debe el cuello conservar su geometría original?
En el moldeo por soplado y estirado normal de dos etapas, el acabado roscado ya está formado en la preforma inyectada. El proceso de recalentamiento y soplado da forma al cuerpo de la botella, al tiempo que conserva las dimensiones funcionales del cuello. El acabado debe seguir ajustándose a su cierre y al equipo que lo soporta o lo transfiere.
Pequeños cambios pueden afectar al sellado, a la colocación del tapón, a la prueba de manipulación o a la manipulación, incluso cuando el cuerpo de la botella parece aceptable. Una botella también puede superar una comprobación informal de ajuste del tapón y, sin embargo, no superar una prueba dimensional definida o de fugas. Evalúa el cuello comparándolo con el plano de envase aprobado y los requisitos del cierre.
Distinga los cambios en el acabado roscado de la deformación del hombro situado inmediatamente debajo. Un hombro deformado requiere examinar la formación del cuerpo, mientras que un acabado de sellado dañado requiere mediciones relacionadas con la interfaz entre el cuello y el cierre. Fotografíe la ubicación y utilice una terminología coherente para que los operarios, el personal de calidad y los proveedores investiguen la misma característica.
¿Cómo se identifica la fase en la que aparece el daño?
Compara muestras de las preformas entrantes, de la etapa relevante de calentamiento o transferencia en la que se permita un muestreo seguro, y de las botellas acabadas. Sigue el procedimiento de muestreo del fabricante de la máquina y nunca introduzcas las manos en el equipo en movimiento. El objetivo es localizar el punto más temprano en el que se pueda demostrar el defecto.
Registra la cavidad, la posición del portador o de transferencia (si está disponible), la hora de producción, la receta y el lote de preformas. Un defecto que se repita en una misma posición de manipulación puede requerir una investigación mecánica. Un cambio gradual a lo largo de la máquina tras el calentamiento puede justificar prestar mayor atención a la acumulación de calor y a la ventilación.
Conserve muestras en buen estado de la misma tirada, además de las defectuosas. Compárelas utilizando el mismo tiempo de acondicionamiento y el mismo método de medición. Esto reduce el riesgo de atribuir una diferencia de medición al proceso cuando, en realidad, se debe a una preparación inconsistente de las muestras.
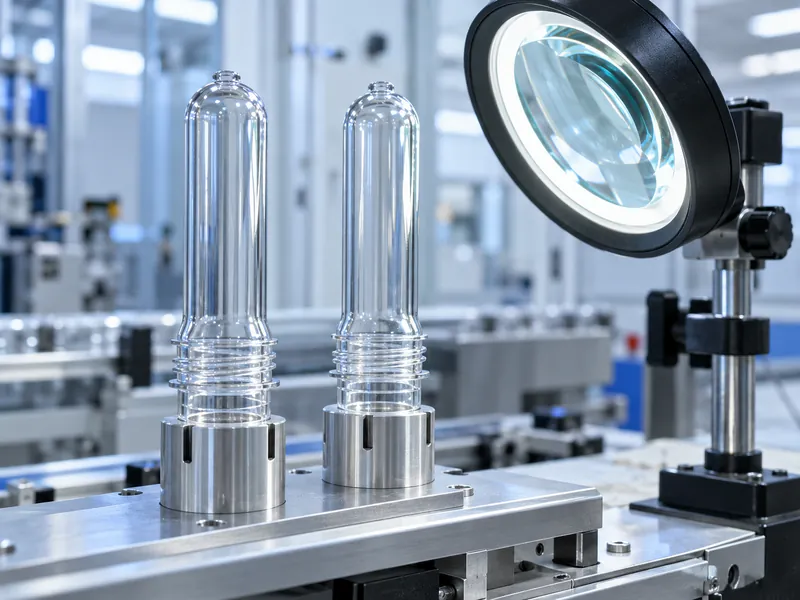
¿Qué defectos del cuello deben medirse?
| Condición observada | Comprobaciones útiles |
| Apertura ovalada | Redondez, contacto con el soporte, exposición al calor y fuerzas de manipulación |
| Roscas dañadas | Estado a la entrada, contacto con la pinza, alineación de la transferencia y ajuste del cierre |
| Superficie de sellado deformada | Dimensiones finales, contacto con la boquilla, historial de temperaturas y rendimiento frente a fugas |
| Anillo de soporte doblado o dañado | Geometría del portador, atascos, marcas de impacto y especificaciones de la preforma |
| Deformación del hombro por debajo del cuello | Perfil de calentamiento, estiramiento, distribución del material y configuración del molde |
Utilice instrumentos y accesorios adecuados para la característica que se va a medir. Es posible que la lectura de un calibre por sí sola no caracterice completamente la ovalidad o una superficie de sellado. Cuando el plano no defina un procedimiento de inspección suficiente, solicite un método documentado al equipo de envasado y al proveedor responsable de la interfaz entre la tapa y el cuello.
Documente si los defectos son estéticos, funcionales o ambos. La apariencia sigue siendo relevante, pero las decisiones de aprobación deben tener en cuenta las características que afectan a la integridad del envase. Conserve las muestras defectuosas reales cuando trate un problema recurrente con el proveedor del equipo.
¿Cómo puede llegar el exceso de calor al cuello?
El horno debe calentar el cuerpo de la preforma al tiempo que protege o enfría el acabado lo suficiente para el proceso aprobado. Una colocación incorrecta de las lámparas, componentes de protección dañados, ajustes inadecuados o una ventilación deficiente pueden exponer el cuello a un calor excesivo. Una receta que funcionó con otra preforma puede no proporcionar la misma protección para una geometría modificada.
Inspeccione los protectores, los soportes, las vías de flujo de aire y la limpieza de la zona de calentamiento. Compare su estado y posición con la configuración aprobada. No compense un protector dañado reduciendo repetidamente el calor general hasta que el cuerpo de la botella ya no pueda formarse correctamente.
Compruebe cómo evoluciona el defecto desde el arranque hasta el funcionamiento sostenido. El calor puede acumularse alrededor del sistema de soporte del cuello o cambiar tras una parada de producción. Incluya en la investigación el comportamiento al reiniciar la producción cuando los defectos aparezcan tras interrupciones, en lugar de durante una producción constante.
Verifique la temperatura de las preformas entrantes y la consistencia en la manipulación desde el almacenamiento hasta la producción. Un cambio en las condiciones iniciales puede alterar la respuesta al calentamiento. Registre esas condiciones antes de decidir que el propio controlador del horno es el causante del fallo.
¿Pueden las piezas de soporte y la alineación de la transferencia distorsionar el acabado?
Las piezas de manipulación incorrectas o desgastadas pueden ejercer una carga sobre el cuello o el anillo de soporte de formas no deseadas. Confirma que los portadores, las pinzas, las guías y las interfaces de las boquillas se ajusten al acabado aprobado. Verifica que el componente instalado coincida con su número de pieza y plano aprobados, ya que el parecido visual no garantiza que respalde el acabado en la ubicación prevista.
Inspeccione en busca de marcas de contacto, rebabas, componentes sueltos y signos de atascos. Haga que personal cualificado aísle el equipo y realice la inspección de alineación prescrita antes de que vuelva a entrar en servicio. Evite ajustar las piezas móviles mientras intenta observar un defecto a la velocidad de producción.
Presta atención a los cambios realizados durante el mantenimiento o la conversión de formato. Un montaje incorrecto, piezas de recambio mezcladas o una conexión restablecida en una posición errónea pueden explicar un problema repentino. Compara las piezas instaladas con sus identificadores en lugar de basarte en el recuerdo del último cambio de formato.
Si el problema se produce en una cavidad concreta, inspeccione su boquilla, su soporte y la configuración mecánica relacionada. Si se produce a lo largo de varias estaciones a medida que avanza un portador, investigue dicho portador y su recorrido. El patrón puede ayudar a delimitar el trabajo antes de modificar ajustes que no estén relacionados.
¿Podría la preforma llegar ya con el defecto?
Inspeccione las preformas entrantes retenidas del lote afectado antes de dar por sentado que el soplado ha provocado el defecto. Los daños durante el transporte, un almacenamiento inadecuado o variaciones en el acabado suministrado pueden afectar al resultado. Confirme la identidad de la pieza, la revisión del plano y la información de autorización del proveedor.
Compare los lotes sospechosos y los aprobados bajo la misma configuración documentada si resulta adecuado realizar una prueba controlada. Mantenga el material separado y conserve la trazabilidad hasta las botellas producidas. El éxito de una prueba con un lote no autoriza automáticamente la producción de otro lote con características medidas diferentes.
Facilite al proveedor de preformas las mediciones y fotografías, en lugar de limitarse a indicar que las tapas no encajan. Incluya la frecuencia y la ubicación de los defectos en el envío muestreado. Esto ayuda a distinguir un problema de geometría de los daños causados por el transporte o la manipulación en fábrica.
¿Qué se debe evitar durante la resolución de problemas?
No se dé por sentado que aumentar la presión de soplado restaurará un cuello que no debería haberse remodelado. Consulte con el fabricante del equipo cualquier propuesta de mecanizado o modificación de los componentes que entran en contacto con el cuello antes de comenzar el trabajo, describiendo el cambio previsto en un plano controlado. Dichos cambios pueden introducir nuevas cargas o eliminar las pruebas necesarias para comprender el fallo original.
Evite cambiar varios ajustes no relacionados entre sí a la vez. Comience por las pruebas que ofrece el patrón de defectos, inspeccione los componentes pertinentes y defina una prueba controlada. Guarde una copia identificable de la última receta homologada antes de realizar las pruebas, incluyendo los valores necesarios para restablecer la producción en caso de que la nueva configuración no supere las comprobaciones.
No envíe botellas sospechosas al llenado simplemente porque se pueda colocar la tapa a la fuerza. Confirme las dimensiones especificadas y las comprobaciones funcionales del envase. Contenga la producción afectada de acuerdo con el procedimiento de liberación de la planta mientras la investigación no haya concluido.
¿Cómo debe verificarse la medida correctiva?
Repita las comprobaciones dimensionales y funcionales en botellas de cada cavidad o posición de manipulación relevante. Incluya la producción sostenida, las paradas normales y los reinicios representativos. Inspeccione las dimensiones del cuerpo y observe la secuencia de transferencia aprobada una vez corregido el problema del cuello, de modo que la autorización abarque la botella completa y su movimiento a lo largo de la máquina.
Pruebe el cierre previsto en las condiciones de taponado aprobadas y evalúe las fugas y el comportamiento de apertura. Cuando se utilicen botellas ligeras, revise también las condiciones de manipulación posteriores descritas en el apartado sobre el funcionamiento de botellas de PET ligeras en una línea de llenado. El acabado corregido debe funcionar correctamente a lo largo de toda la vida útil de la línea y del envase.
Actualice el registro de configuración, las instrucciones de mantenimiento o los requisitos de inspección de entrada que aborden la causa confirmada. Forme al personal que vaya a repetir ese trabajo. Una reparación es menos fiable cuando su ajuste esencial solo permanece en la memoria de un técnico.
¿Qué información ayuda a un proveedor a resolver el problema?
Envíe el modelo de la máquina, los planos del cuello y de las preformas, la receta, fotografías de los defectos, los resultados de las mediciones y el patrón por cavidad o por tiempo. Describa los cambios recientes en los materiales y el mantenimiento. En el caso de un sistema de soplado de botellas de PET, esta información es más útil que una solicitud de un ajuste universal de la temperatura del cuello.
Acuerde las condiciones de la prueba correctiva y de aceptación antes de reanudar la producción normal. Conserve los registros de antes y después para poder detectar rápidamente una posible recurrencia en el futuro. El objetivo es lograr una geometría estable del cuello y un sellado fiable en condiciones de producción repetibles.