
El dimensionamiento del almacenamiento de agua tratada debe basarse en la demanda cambiante de embotellado, el rendimiento del tratamiento y las interrupciones previstas, y no en un número fijo de horas de funcionamiento. El objetivo es proteger la producción y, al mismo tiempo, limitar el almacenamiento innecesario y el tiempo de permanencia del agua.
Comience por realizar un balance temporal entre el agua que entra y la que sale del depósito; a continuación, compruebe el rango de funcionamiento útil, las extracciones para limpieza, la capacidad de rellenado y los requisitos de higiene.
Establecer la base de diseño
Comience por los consumidores de agua a los que se debe abastecer desde el depósito de agua tratada. El agua del producto terminado puede ser solo una de las demandas; el enjuague de botellas, el lavado de líneas y la limpieza pueden generar extracciones adicionales que coincidan con la producción.
Registre la tasa de funcionamiento prevista de la línea de embotellado, la gama de productos, el horario de turnos y las paradas programadas.
Convierta cada actividad en una demanda de agua durante un intervalo de tiempo definido, utilizando el consumo medido cuando esté disponible, en lugar de considerar que todos los equipos funcionan de forma continua a su ritmo máximo.
A continuación, establezca el rendimiento realista del sistema de tratamiento. Es posible que la capacidad nominal por sí sola no describa la producción real cuando las condiciones del agua de alimentación, el pretratamiento, el funcionamiento de las membranas, la regeneración, el mantenimiento u otras limitaciones operativas reduzcan el rendimiento disponible.
La base de diseño debe distinguir entre las condiciones rutinarias y las interrupciones breves y verosímiles. Incluya la duración de una interrupción del tratamiento, el tiempo necesario para reiniciar o estabilizar el tratamiento, y si la línea sigue funcionando durante ese período.
- Entrada: Agua tratada suministrada al depósito durante cada intervalo.
- Salida: agua tratada, agua de enjuague, purga y agua de reposición para limpieza extraída durante ese intervalo.
- Inventario inicial: El volumen real del depósito al inicio del escenario.
- Límites de funcionamiento: El inventario mínimo permitido y el nivel máximo de funcionamiento normal.
- Recuperación: El tiempo y la capacidad de tratamiento excedentaria disponibles para reponer el inventario antes del siguiente pico de demanda.
Si la demanda se registra en litros por botella, conviértela utilizando el número previsto de botellas y ten en cuenta los formatos de botella o los modos de funcionamiento que modifican el consumo.
Elaboración de un balance hídrico variable en el tiempo
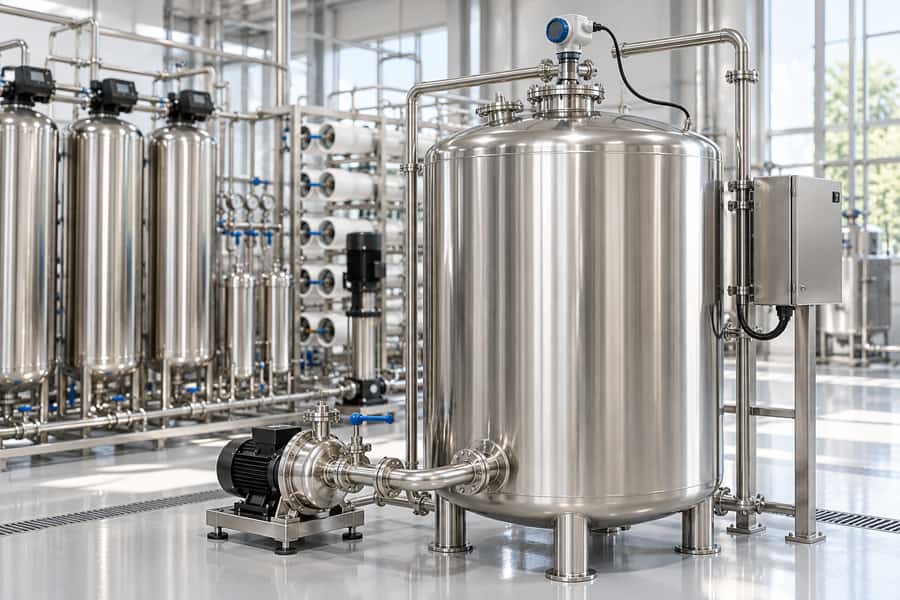
Un depósito actúa como amortiguador, por lo que su volumen necesario depende de cuándo se producen las entradas y salidas, y no solo de los totales diarios.
Un sistema de tratamiento puede producir agua suficiente durante un turno completo, pero no lograr satisfacer la demanda durante una interrupción concentrada.
Para cada intervalo, calcule la variación neta como la entrada de agua tratada menos toda el agua extraída del depósito.
Sume ese cambio al inventario al inicio del intervalo para determinar el inventario final, que se convierte en el punto de partida del siguiente intervalo.
Realice un seguimiento cronológico del inventario.
Un cambio neto positivo eleva el nivel del depósito; un cambio neto negativo lo reduce.
Esta secuencia muestra si el depósito supera su límite operativo mínimo o su nivel máximo normal en algún momento.
Ejemplo de programa de funcionamiento: Supongamos que el sistema de tratamiento suministra 7,5 m³/h durante el funcionamiento, mientras que la línea de embotellado y el enjuague extraen conjuntamente 6 m³/h.
Comienza a las 06:00 con 15 m³ en el depósito.
Entre las 06:00 y las 08:00, el sistema de tratamiento funciona con normalidad, por lo que el inventario aumenta en 1,5 m³ cada hora, alcanzando los 18 m³ a las 08:00.
Supongamos ahora que la planta de tratamiento no está disponible de las 08:00 a las 10:00, mientras que la producción continúa.
Durante la primera hora de interrupción se extraen 6 m³, lo que reduce el volumen de agua almacenada a 12 m³.
Durante la segunda hora de interrupción, la limpieza de un circuito independiente y aislado de forma segura añade, a modo de ejemplo, 2 m³ de demanda de reposición, por lo que la extracción total es de 8 m³ y el volumen en el depósito desciende a 4 m³ a las 10:00.
Cuando se reanuda el tratamiento a las 10:00, el caudal de entrada vuelve a ser de 7,5 m³/h frente a los 6 m³/h de demanda habitual.
Por lo tanto, el volumen de reserva se recupera a un ritmo de 1,5 m³ por hora, alcanzando los 5,5 m³ a las 11:00 y los 7 m³ a las 12:00.
Estos valores hipotéticos sirven para ilustrar el cálculo, no constituyen las especificaciones de la planta.
El ejemplo muestra por qué una media diaria es insuficiente: el depósito alcanza su nivel de existencias más bajo al final del periodo de parada y limpieza, aunque posteriormente se reanude el tratamiento.
El balance completo también debe comprobar el nivel máximo de existencias antes de la parada y confirmar que los controles normales evitan el sobrellenado.
Definir el nivel mínimo de funcionamiento
El mínimo ilustrativo de 3 m³ es una suposición, no un requisito universal. El nivel mínimo del depósito debe establecerse en función de la disposición real de las bombas, las condiciones de succión y el volumen que no se puede suministrar de forma fiable.
En este ejemplo, el nivel mínimo calculado es de 4 m³, lo que deja solo 1 m³ por encima del mínimo operativo supuesto.
Esa diferencia es el margen restante en este escenario, no una prueba de que el diseño ofrezca protección suficiente frente a todas las perturbaciones posibles.
Comprobar el balance completo por pasos temporales
La siguiente tabla continúa con el programa ilustrativo utilizando los mismos supuestos: producción de la planta de tratamiento de 7,5 m³/h cuando esté disponible, extracción rutinaria de 6 m³/h y una extracción adicional de 2 m³ para la recarga del CIP entre las 09:00 y las 10:00.
| Hora | Condición de funcionamiento | Variación neta de las existencias | Existencias finales |
| 06:00 | Existencias iniciales | — | 15 m³ |
| 08:00 | Dos horas de funcionamiento normal | +3 m³ | 18 m³ |
| 09:00 | Interrupción del tratamiento; la demanda habitual continúa | −6 m³ | 12 m³ |
| 10:00 | Continúa la interrupción; demanda habitual más reposición por CIP | −8 m³ | 4 m³ |
| 11:00 | Se reanuda el tratamiento; continúa la producción | +1,5 m³ | 5,5 m³ |
| 12:00 | Continúa el tratamiento; continúa la producción | +1,5 m³ | 7 m³ |
Todos los valores son hipótesis ilustrativas, no especificaciones verificadas del equipo.
La tabla muestra el inventario en cada punto de control, pero el cálculo también debe tener en cuenta lo que ocurre entre dichos puntos.
Si los caudales varían dentro de un intervalo, utilice intervalos de tiempo más cortos o perfiles de caudal medidos para identificar los valores mínimos y máximos reales.
No se debe calcular el almacenamiento necesario sumando simplemente todos los intervalos negativos. Los cambios positivos entre las extracciones reponen el depósito, por lo que el déficit relevante depende del saldo acumulado a partir del inventario inicial elegido.
Separar la reserva de contingencia de la demanda calculada
Una reserva de contingencia debe hacer frente a incertidumbres creíbles que el escenario operativo aún no cubra. Algunos ejemplos son la variabilidad en la recuperación del tratamiento, una interrupción más prolongada de lo previsto o un aumento temporal de la demanda de agua.
En primer lugar, establezca el volumen de trabajo requerido por el escenario modelizado. A continuación, identifique los riesgos adicionales y decida si cada uno de ellos requiere una reserva independiente, un escenario revisado o un control operativo.
No añadas una provisión genérica por interrupciones además de una interrupción ya incluida en el balance sin comprobar si se solapan.
Del mismo modo, si el inventario operativo mínimo ya tiene en cuenta el volumen inutilizable de la bomba, no cuentes ese mismo volumen de nuevo como una reserva independiente.
Una revisión útil del diseño debe distinguir tres magnitudes:
- Requisito operativo calculado: el almacenamiento necesario para satisfacer el perfil de demanda modelizado, respetando al mismo tiempo los límites operativos.
- Mínimo operativo: el volumen que debe permanecer para mantener una extracción fiable y proteger el sistema de bombeo.
- Contingencia adicional: capacidad extra justificada por la incertidumbre que aún no está representada en las otras dos cantidades.
No existe un porcentaje universalmente adecuado para la contingencia ni un número fijo de horas de almacenamiento adecuado para todas las plantas embotelladoras.
La reserva debe determinarse en función de las consecuencias de una escasez, la variabilidad operativa previsible y la disponibilidad de un tratamiento de respaldo o un suministro alternativo.
Convertir el volumen útil en capacidad nominal del depósito
El almacenamiento útil es el volumen disponible entre el nivel operativo alto normal y el nivel operativo mínimo. La capacidad nominal describe la capacidad nominal del depósito y no equivale automáticamente a su rango de trabajo útil.
A modo de ejemplo, supongamos que el nivel máximo normal de inventario es de 18 m³ y que el nivel mínimo de inventario es de 3 m³. La diferencia es de 15 m³ de rango operativo útil.
El depósito físico debe poder albergar el volumen de líquido correspondiente al nivel de funcionamiento alto, con un margen libre suficiente por debajo del nivel máximo permitido. Su geometría y sus límites de funcionamiento determinan la capacidad nominal requerida.
No se debe dar por sentado que un porcentaje de nivel se corresponde directamente con el mismo porcentaje del volumen del depósito.
Esta relación solo es válida cuando está respaldada por la geometría del depósito o por una calibración adecuada de nivel a volumen.
En un depósito cilíndrico montado horizontalmente, unos aumentos iguales en la altura del líquido no se corresponden con aumentos iguales en el volumen de agua almacenada.
Verificar el tiempo de rellenado y el funcionamiento diario repetible
Tras la interrupción ilustrativa, el inventario alcanza los 7 m³ a las 12:00. Si el tratamiento suministra 7,5 m³/h mientras que la producción sigue extrayendo 6 m³/h, la tasa de recuperación neta es de 1,5 m³/h.
Para restablecer el inventario de 7 m³ al nivel operativo alto de 18 m³ se necesitan 11 m³ adicionales.
A una tasa de recuperación neta de 1,5 m³/h, esto lleva aproximadamente 7 horas y 20 minutos, siempre que dichas tasas se mantengan constantes y no se produzcan extracciones adicionales.
Por lo tanto, el depósito alcanzaría el nivel de funcionamiento alto supuesto aproximadamente a las 19:20. Este cálculo describe el periodo de recuperación mientras la producción continúa; no establece que el mismo horario se repita todos los días.
Compruebe el inventario inicial del siguiente ciclo operativo.
Si el depósito se mantiene en 18 m³ durante la noche, el día siguiente no puede comenzar con el inventario inicial ilustrativo de 15 m³, a menos que el consumo nocturno u otra condición operativa prevista lo reduzca.
Vuelva a calcular la secuencia utilizando la demanda real durante la noche y la estrategia de control de nivel.
El caudal de entrada al tratamiento también debe estar limitado por la producción máxima disponible del sistema y la tasa de llenado permitida del depósito.
Una vez alcanzado el límite máximo de funcionamiento, los controles deben impedir el sobrellenado, en lugar de dar por sentado que el depósito puede seguir aceptando el excedente calculado.
Coordinar el CIP con la producción y la recuperación del almacenamiento
El agua de reposición para el CIP debe incluirse en el momento en que se extrae realmente. Si la limpieza coincide con la interrupción del tratamiento, la demanda combinada puede generar un déficit de inventario mayor que el de cualquiera de los dos eventos por separado.
Permita que el CIP se solape con la producción solo cuando el circuito de limpieza esté aislado de forma segura del suministro de agua de producto, se mantenga la calidad del agua requerida y la capacidad restante de tratamiento y distribución pueda soportar ambas actividades.
De lo contrario, programe la limpieza por separado o disponga de un sistema de suministro alternativo validado.
El objetivo no es simplemente aumentar el tamaño del depósito hasta que todas las actividades puedan realizarse simultáneamente.
Se trata de establecer una secuencia operativa práctica que satisfaga la demanda de agua, proteja la higiene y permita que el almacenamiento se recupere antes del siguiente período crítico.
Diseño para el almacenamiento higiénico y el tiempo de residencia validado
El almacenamiento del agua tratada debe preservar la calidad del agua establecida por el proceso de tratamiento. Por lo tanto, el dimensionamiento de los depósitos, los materiales, la ventilación, el drenaje y las tuberías aguas abajo deben evaluarse conjuntamente, en lugar de tratar el almacenamiento como un simple cálculo de volumen.
El tiempo de residencia depende del inventario real y del patrón de extracción.
Un depósito de gran capacidad puede proporcionar un mayor margen de seguridad frente a interrupciones, pero también puede aumentar el tiempo que el agua permanece almacenada, especialmente durante períodos de baja producción o paradas prolongadas.
Establezca condiciones de almacenamiento aceptables teniendo en cuenta los requisitos de calidad del agua de la planta, el diseño sanitario, el uso previsto y los resultados de la validación. Cada planta embotelladora debe establecer límites de tiempo de almacenamiento adecuados y criterios microbiológicos basados en su proceso, los requisitos de calidad del agua y los resultados de la validación.
La recirculación en el depósito puede ayudar a controlar la mezcla o la temperatura cuando se diseña adecuadamente, pero no restablece la antigüedad del agua ni garantiza las condiciones higiénicas. Sigue siendo necesario el control de la calidad del agua y una estrategia de almacenamiento validada.
Comprobar el drenaje de los depósitos, la protección de las ventilaciones y el acceso
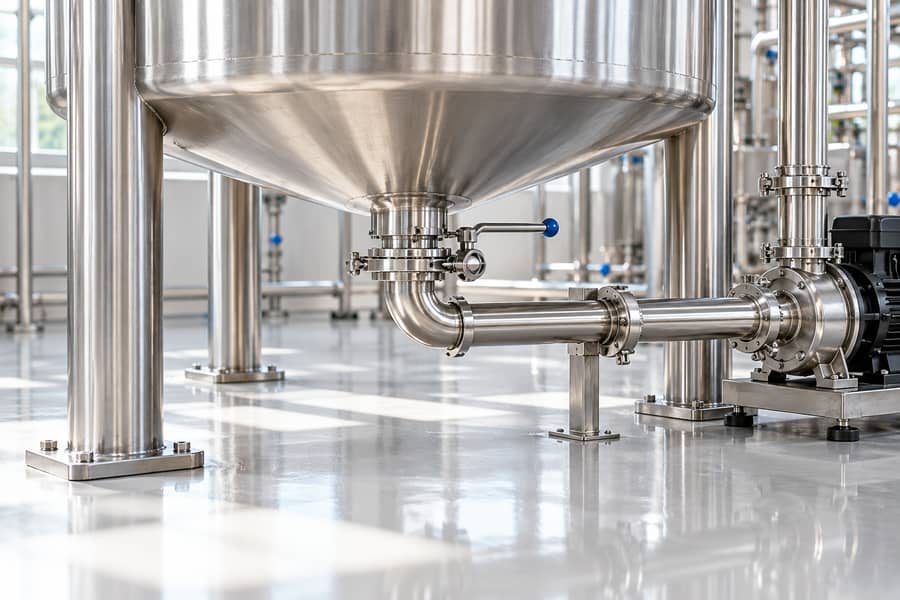
La construcción de los depósitos debe permitir una limpieza, inspección y mantenimiento eficaces. La selección de materiales, las superficies internas, las conexiones y los sistemas de drenaje deben ajustarse a la calidad del agua y a los requisitos higiénicos aplicables.
- Drenaje: Prever un sistema de drenaje adecuado que minimice el agua retenida y facilite el procedimiento de limpieza aprobado.
- Protección de las ventilaciones: Evaluar el respiradero, la filtración cuando sea necesaria, la exposición a la humedad y las posibles vías de contaminación atmosférica.
- Acceso: Proporcione un acceso adecuado para la inspección, la limpieza y el mantenimiento sin comprometer la integridad higiénica.
- Conexiones: Revisar las posiciones de entrada y salida, los tramos muertos, las ramificaciones estancadas y la posibilidad de conexiones cruzadas no deseadas.
- Materiales: Confirme que los materiales en contacto con el agua y las juntas sean adecuados para el agua tratada, el procedimiento de limpieza y las condiciones de funcionamiento.
- Prever medidas de aislamiento adecuadas para que el depósito pueda ponerse fuera de servicio de forma segura para su inspección o mantenimiento.
El volumen nominal del depósito no determina si su diseño interno es adecuado desde el punto de vista higiénico. Las especificaciones de adquisición deben abordar tanto la capacidad como las características necesarias para mantener la calidad del agua durante todo el funcionamiento.
Calibrar los niveles de funcionamiento y proteger las bombas
La instrumentación de nivel debe reflejar la geometría real del depósito.
Un transmisor de nivel mide la altura del líquido u otra señal relacionada con el nivel; el volumen correspondiente debe determinarse a partir de una calibración adecuada, en lugar de suponer que es proporcional a la altura.
Definir el rango de funcionamiento normal, el umbral de nivel bajo, el umbral de nivel alto y cualquier límite de emergencia independiente. Confirmar que el sistema de control pueda distinguir los niveles de funcionamiento habituales de las condiciones que requieran una alarma o una acción automática.
La protección de las bombas debe coordinarse con los ajustes de nivel bajo. El inventario mínimo permitido debe tener en cuenta las condiciones de succión, la inmersión de las bombas cuando proceda y el riesgo de arrastre de aire o de pérdida de un suministro fiable.
- Alarma de nivel bajo: avise a los operadores cuando el almacenamiento disponible se acerque al límite de funcionamiento definido.
- Protección de la bomba: utilice enclavamientos adecuados o una lógica de parada para impedir el funcionamiento en condiciones de succión inaceptables.
- Alarma de nivel alto: Detecte condiciones de llenado anómalas antes de que provoquen un desbordamiento.
- Verificación del nivel: Compare las lecturas de los instrumentos con una referencia independiente de nivel o volumen durante la puesta en servicio.
- Respuesta de control: Confirme que las válvulas, las bombas y los equipos de tratamiento respondan correctamente a los umbrales especificados.
Los ajustes de las alarmas y los enclavamientos deben establecerse en función de los riesgos reales del equipo y del proceso. Determine los ajustes de las alarmas y los enclavamientos a partir del equipo y las condiciones de funcionamiento específicas de la planta, en lugar de adoptar los ajustes utilizados en otra instalación sin una reevaluación.
Validar el diseño mediante pruebas de estrés durante la puesta en servicio
La puesta en servicio debe demostrar que el almacenamiento funciona adecuadamente en condiciones de funcionamiento realistas, y no solo que el depósito pueda contener su volumen nominal.
Simule una demanda de producción representativa, interrupciones en el tratamiento, períodos de recuperación y actividades de limpieza planificadas. Incluya combinaciones verosímiles de eventos que podrían reducir el inventario o impedir que el depósito se vuelva a llenar antes del siguiente ciclo de producción.
Verifique tanto las condiciones de inventario bajo como de inventario alto. Confirme que el depósito se mantenga dentro de su rango de funcionamiento permitido, que las bombas mantengan condiciones de succión aceptables y que los controles de nivel eviten el sobrellenado.
Registre los perfiles reales de entrada y salida durante las pruebas. Compare los cambios observados en las existencias con el balance de diseño, investigue las discrepancias y revise los supuestos cuando la demanda medida o el rendimiento del tratamiento difieran de las estimaciones originales.
La puesta en servicio de la calidad del agua debe seguir los procedimientos de validación y saneamiento aprobados de la planta. El mero éxito de las pruebas hidráulicas no garantiza por sí solo que el agua almacenada sea apta para la producción.
Elaborar la lista de verificación de datos para la adquisición
Antes de solicitar un presupuesto, recopile los datos del proceso y los requisitos de funcionamiento en un pliego de condiciones común. Esto ayuda a los proveedores a comparar diseños equivalentes, en lugar de proponer depósitos basándose únicamente en la capacidad nominal.
| Datos de diseño | Información que se debe proporcionar |
| Demanda de producción | Rendimiento de la línea de producción, formatos de producto, horas de funcionamiento y consumo de agua |
| Suministro de tratamiento | Capacidad de producción disponible, calendario operativo, tiempos de inactividad y limitaciones de recuperación |
| Saldo de almacenamiento | Existencias iniciales, entradas y salidas en función del tiempo, y existencias mínimas permitidas |
| Requisitos de CIP | Demanda de reposición, programa de limpieza y si la limpieza se solapa con la producción |
| Configuración de los depósitos | Volumen útil requerido, niveles de funcionamiento permitidos, margen libre y restricciones de instalación |
| Bombeo y controles | Demanda máxima, requisitos de succión, instrumentación, alarmas y enclavamientos |
| Requisitos de higiene | Materiales en contacto con el producto, drenaje, protección de las ventilaciones, acceso para inspección y condiciones de almacenamiento validadas |
| Verificación | Escenarios de puesta en marcha, criterios de aceptación de la calidad del agua y registros requeridos |
Para una solución configurable, la línea de embotellado de agua de Brenu proporciona el marco necesario para coordinar el pretratamiento, las opciones seleccionadas de tratamiento por membrana, el almacenamiento de agua purificada, el enjuague, el llenado, el taponado y el envasado posterior. Confirme qué opciones y especificaciones se incluyen en la configuración propuesta.
Un paquete de adquisición completo debe identificar los supuestos en los que se basan los requisitos de almacenamiento, los escenarios operativos previstos y los criterios de aceptación utilizados para verificar el rendimiento.
Esto permite evaluar la disposición final de los depósitos en función de la continuidad de la producción, la capacidad de recuperación, la higiene y la facilidad de mantenimiento antes de que se concrete la selección de los equipos.