Этикетировочную машину не следует рассматривать исключительно как отдельное оборудование. В составе полноценной линии по упаковке бутылок она должна быть согласована с розливной машиной, укупорочной машиной, конвейером, формой бутылок, типом этикеток, системой маркировки и процессом контроля качества.
Даже хорошая линия розлива и укупорки может потерять эффективность, если этикетировочная машина станет «узким местом». Упаковочные линии обычно работают со скоростью самой медленной машины, поэтому реальная производительность линии зависит от того, насколько слаженно работают все станции.
При производстве продукции в бутылках этикетирование часто осуществляется после розлива и укупорки. На этом этапе бутылка уже наполнена, закрыта и передана на последующие участки линии. Если бутылка неустойчива, крышка не закреплена должным образом или скорость конвейера резко меняется, точность наклеивания этикеток может снизиться.
Начните с планировки всей линии
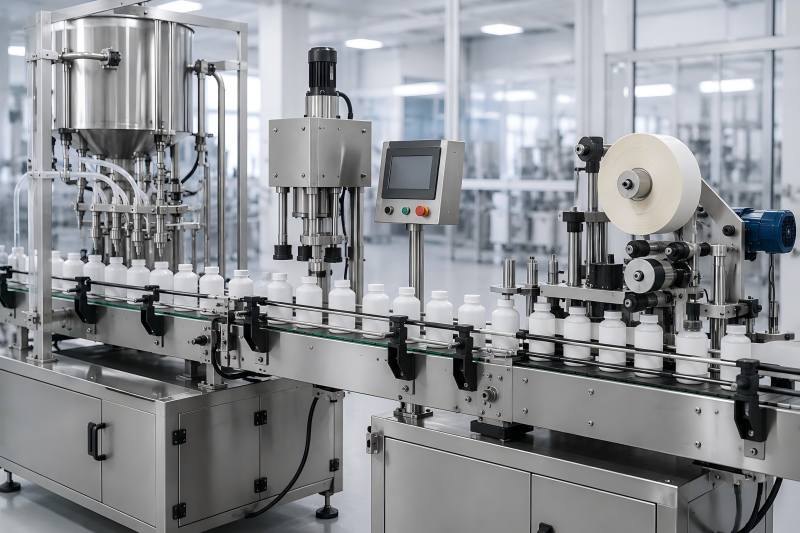
Стандартная автоматическая линия по упаковке бутылок обычно включает подачу бутылок, промывку или очистку, розлив, укупорку, этикетирование, маркировку, контроль качества и сбор готовой продукции. Некоторые линии также включают индукционную сварку, термоусадку рукавов, упаковку в картонные коробки или укладку в ящики.
Этикетировочную машину следует размещать там, где бутылки находятся в устойчивом положении и достаточно сухие для нанесения этикеток. Для большинства жидких продуктов она устанавливается после укупорки, поскольку наполненная бутылка уже имеет окончательный вес и форму. Это помогает этикетировочной машине обрабатывать бутылку в том же состоянии, в котором её увидят покупатели.
Простой поток линии может выглядеть следующим образом:
| Участок линии | Основная функция | Точка совмещения для этикетирования |
| Подача бутылок | Подача пустых бутылок | Стабильное расстояние между бутылками перед розливом |
| Разливочная машина | Наполняет жидкостью, пастой, порошком или гранулами | Скорость выхода определяет потребность последующих участков линии |
| Машина для укупорки | Устанавливает крышки, наносит жидкость с помощью насосов, распыляет или закрывает крышками | Высота крышки и устойчивость бутылки влияют на наклеивание этикеток |
| Машина для наклеивания этикеток | Наносит этикетки на переднюю, заднюю поверхность, вокруг бутылки, на верхнюю часть или защитную этикетку | Должна соответствовать скорости, форме бутылки и положению этикетки |
| Система маркировки | Печатает дату, номер партии, QR-код или штрих-код | Положение маркировки должно совпадать с дизайном этикетки |
| Контроль / сбор | Проверяет этикетку, код, крышку и готовый продукт | Система отбраковки должна соответствовать конечной скорости линии |
Цель — обеспечить плавную подачу бутылок. Если розливная машина работает быстрее, чем этикетировочная, бутылки скапливаются. Если этикетировочная машина работает быстрее, чем предшествующие станции, ей приходится слишком часто останавливаться, что снижает общую эффективность.
Согласуйте скорость этикетировочной машины с реальной производительностью линии
Многие покупатели сравнивают оборудование по максимальной скорости, но максимальная скорость — это не то же самое, что стабильная производственная скорость. Номинальная производительность этикетировочной машины может составлять 120 бутылок в минуту, но фактическая производительность может варьироваться в зависимости от размера бутылки, длины этикетки, материала этикетки, стабильности продукта и настроек оператора.
Сначала оцените реальную производительность линии розлива и укупорки. Например, если разливочная машина может производить 80 бутылок в минуту, но укупорочная машина обрабатывает только 60 бутылок в минуту, то реальная целевая производительность этикетировочной машины должна быть ориентирована на 60 бутылок в минуту, а не на 80.
Некоторые автоматические системы этикетирования бутылок начального уровня могут работать со скоростью около 30 бутылок в минуту, в то время как высокоскоростные системы могут наносить сотни этикеток в минуту в зависимости от размера продукта и конфигурации.
| Целевой показатель производительности | Рекомендуемая производительность этикетировочной машины | Причина |
| 20–30 бутылок/мин | 30–40 бутылок/мин | Обеспечивает небольшой запас для стабильной работы |
| 40–60 бутылок/мин | 60–80 бутылок/мин | Подходит для стандартных автоматических линий розлива и укупорки |
| 80–120 бутылок/мин | 120–150 бутылок/мин | Подходит для средне- и крупносерийного производства |
| 150+ бутылок/мин | Индивидуальная высокоскоростная система этикетирования | Требует более совершенной системы управления, регулировки расстояния, контроля и отбраковки |
Практическое правило заключается в том, чтобы выбирать этикетировочную машину со стабильной производительностью, немного превышающей производительность предшествующей линии. Это позволяет избежать ситуации, когда этикетировочная машина ограничивает объем производства при нормальной работе розливной и укупорочной линий.
Однако слишком значительное превышение производительности этикетировочной машины по сравнению с линией также может привести к перерасходу ресурсов. Для очень высокоскоростной этикетировочной машины может потребоваться больше места, более надежная система транспортировки бутылок, более совершенные датчики, более высокие инвестиции и более квалифицированные операторы.
Проверьте форму и устойчивость бутылок
Форма бутылки является одним из важнейших факторов при подборе этикетировочной машины для линии розлива и укупорки. Круглая, квадратная, плоская, овальная, коническая бутылка или небольшой флакон могут потребовать различной схемы нанесения этикеток.
Для круглых бутылок часто используется оберточная этикетировка. Квадратные и плоские бутылки могут потребовать этикетирования спереди и сзади. Конические бутылки могут потребовать специального позиционирования и компенсации смещения этикетки. Для маленьких бутылок может потребоваться вертикальная подача, транспортировка с помощью звездообразного колеса или винтовое разделение.
Стабильность бутылок также меняется после розлива. Легкая пустая бутылка может легко перемещаться, но наполненная бутылка становится тяжелее и может вести себя по-разному на конвейере. Высокие и тонкие бутылки могут раскачиваться или падать во время транспортировки. Мягкие пластиковые бутылки могут деформироваться под давлением.
Перед выбором этикетировочной машины покупатели должны уточнить:
- диаметр, высоту и форму бутылок
- Вес наполненной бутылки
- Материал поверхности бутылки
- Тип и высоту крышки
- Площадь этикетки и направление наклеивания
- Равновесие бутылки на конвейере
- Наличие влаги, масла, пыли или низкой температуры на бутылке
Эта информация помогает поставщику выбрать подходящее устройство разделения бутылок, направляющую рейку, прижимную ленту, оберточную ленту, губчатый валик, звездочку или систему бокового удержания.
Соответствие типа этикетки продукту и конструкции линии
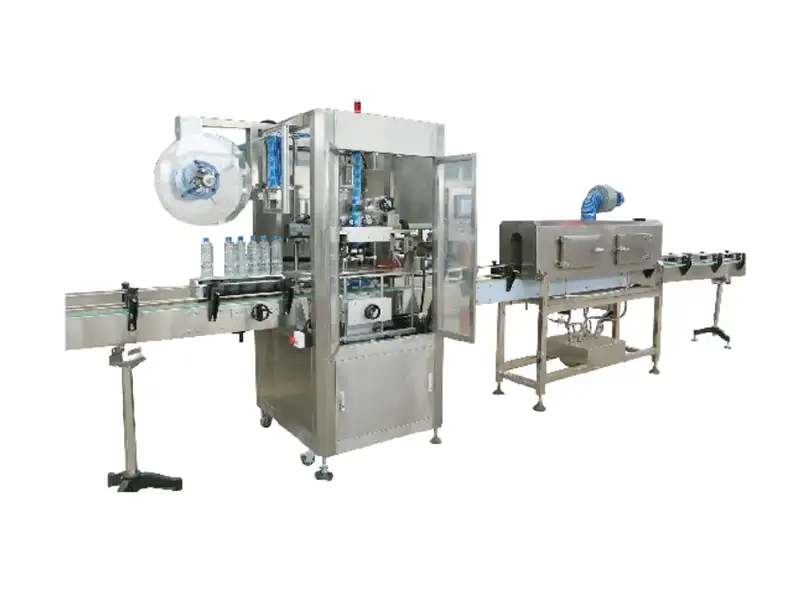
Различные типы этикеток требуют различной конструкции оборудования. Этикетировочные машины для самоклеящихся этикеток широко используются при производстве продуктов питания, напитков, косметики, лекарств, товаров повседневного химического назначения и бытовой химии. При этикетировании с использованием рукавных этикеток применяется термоусадочная пленка, что требует наличия термоусадочного туннеля. Этикетирование с использованием жидкого клея чаще применяется для некоторых стеклянных бутылок и при производстве напитков в больших объемах.
Для линии розлива и укупорки этикетировочная машина должна соответствовать как таре для продукта, так и условиям производства.
| Тип этикетки | Типичные области применения | Основные требования к линии |
| Самоклеящаяся этикетка | Бутилированная вода, косметика, соусы, химикаты, пищевые добавки | Направление рулона этикеток, тип датчика, характеристики клея |
| Оберточная этикетка | Круглые бутылки и банки | Вращение бутылки, перекрытие этикеток, трение о поверхность |
| Передняя и задняя этикетки | Плоские, овальные, квадратные бутылки | Ориентация бутылок и контроль бокового давления |
| Верхняя этикетка | Крышки, колпачки, коробки, плоские тары | Высота продукта и стабильность верхней поверхности |
| Этикетка с индикацией вскрытия | Фармацевтика, безопасность пищевых продуктов, герметично закрытые изделия | Положение колпачка, форма горлышка, точность складывания этикетки |
| Термоусадочная этикетка | Напитки, молочные продукты, полноформатное декорирование | Соответствие параметрам парового или электрического термоусадочного туннеля |
Для самоклеящихся этикеток испытания должны включать проверку начальной адгезии, долговечности прилипания, отслоения краев этикетки и положения этикетки после перемещения по конвейеру. Если бутылки после розлива холодные или влажные, адгезионные свойства могут снижаться.
Учитывайте состояние укупорочной машины перед этикетированием
Качество укупорки влияет на наклейку этикеток в большей степени, чем ожидают многие покупатели. Если крышка перекошена, сидит неплотно, установлена слишком высоко или не до конца закручена, бутылка может не пройти плавно через этикетировочную машину. Для шейных этикеток, этикеток с индикатором вскрытия или этикеток, расположенных вблизи зоны укупорки, равномерность укупорки приобретает еще большее значение.
На линии с винтовыми крышками следует контролировать крутящий момент. На линии с помповыми крышками следует контролировать направление крышки и расположение трубки. На линии с распылителями с триггером может потребоваться выравнивание бутылок перед этикетированием. На линии с прессованными крышками необходимо убедиться, что крышки полностью закреплены, прежде чем продукция поступит на станцию этикетирования.
Если производительность укупорочной машины нестабильна, на этикетировочную машину могут поступать бутылки разной высоты или под разными углами. Это может привести к перекосу этикеток, появлению складок, пузырей или неточному позиционированию.
Для лучшей синхронизации между укупорочной и этикетировочной линиями следует предусмотреть достаточное расстояние или накопительную зону. Это даст конвейеру время стабилизировать поток бутылок перед нанесением этикеток.
Согласование скорости конвейера и расстояния между бутылками
Конвейер — это не только устройство для перемещения. Он управляет движением бутылок на этапах розлива, укупорки и этикетирования. Если конвейер работает слишком быстро, бутылки могут трястись, наклоняться или сталкиваться. Если он работает слишком медленно, линия не сможет достичь запланированной производительности.
Системы упаковочных конвейеров должны быть спроектированы таким образом, чтобы сбалансировать поток между станциями и избежать заторов, разливов или неэффективного производства.
Расстояние между бутылками особенно важно при автоматической этикетировке. Этикетировочной машине требуется достаточно места, чтобы обнаружить каждую бутылку, отпустить этикетку, наклеить её и подготовиться к следующему изделию. Если бутылки расположены слишком близко друг к другу, датчик может пропустить бутылки или наклеить этикетки в неподходящий момент.
К распространённым методам регулирования расстояния относятся винтовое разделение, зубчатые ремни, звёздочки, индексирующие системы или колеса для регулирования расстояния между бутылками. Правильный выбор зависит от скорости, формы бутылок и требований к точности.
На высокоскоростной линии обычно требуется более точное регулирование расстояния, чем на небольшой линии. Для косметической, фармацевтической продукции или продуктов питания премиум-класса стабильное расстояние между бутылками также улучшает визуальное качество.
Проверьте совместимость систем управления
Современная линия розлива, укупорки и этикетирования должна иметь скоординированные системы управления. Оборудование может использовать независимые ПЛК, но они должны четко взаимодействовать посредством сигналов, таких как «запуск», «остановка», «готовность», «неисправность», «низкий уровень этикеток», «затор бутылок», «отсутствие бутылки» и «аварийная остановка».
Для крупных упаковочных линий PackML может помочь стандартизировать состояния оборудования, данные о машинах и интеграцию линии. OMAC описывает PackML как стандарт, поддерживающий согласованную передачу данных об оборудовании, в то время как OPC Foundation отмечает, что PackML использует стандартные состояния и теги для отображения состояния оборудования и управления им.
Для покупателей это означает, что поставщик должен обсудить следующие вопросы:
- Марку ПЛК
- Язык интерфейса HMI
- Синхронизацию скорости
- Сигналы датчиков бутылок
- Отображение аварийных сигналов
- Подключение аварийной остановки
- Функция «Нет бутылки — нет этикетки»
- Предупреждение о низком уровне этикеток
- Управление отбраковкой
- Сбор данных и мониторинг OEE
Даже если покупателю не требуется полностью усовершенствованная система управления, все равно необходимо базовое согласование сигналов. Этикетировочная машина, которая не может должным образом взаимодействовать с предшествующим и последующим оборудованием, может приводить к частым остановкам.
Планирование маркировки и контроля
Многие этикетировочные машины интегрированы с системами маркировки. Они могут печатать дату производства, срок годности, номер партии, штрих-код, QR-код или информацию для отслеживания.
Система маркировки может быть установлена до или после нанесения этикетки, в зависимости от материала этикетки и места расположения кода. В случае печатных этикеток маркировка часто наносится непосредственно на этикетку. Для прозрачных этикеток или специальных поверхностей следует тщательно проверить тип принтера и адгезию чернил.
К распространенным вариантам маркировки относятся термотрансферный принтер, струйный принтер, лазерный кодер и ленточный кодер.
Важную роль играет также контроль качества. Полная линия может проверять наличие этикетки, читаемость кода, наличие крышки и правильное отбраковывание бутылок. Устройство отбраковки должно быть согласовано со скоростью конвейера и весом продукта.
Для продукции, подлежащей регулированию, такой как фармацевтические препараты, пищевые добавки и пищевые продукты, точность этикетирования и читаемость кода — это не только вопросы внешнего вида. Они связаны с соблюдением нормативных требований, отслеживаемостью и безопасностью продукции.
Тестирование с использованием реальных бутылок, этикеток и наполненных образцов
При тестировании оборудования не следует использовать только пустые бутылки. Пустые бутылки легче и могут двигаться иначе, чем наполненные. Наилучший тест предполагает использование реальных бутылок, реальных крышек, реальных этикеток, реального веса наполнения и реальной скорости конвейера.
В ходе тестирования покупатели должны проверить:
- Допустимые отклонения в положении этикетки
- Складки и пузырьки
- Отрыв края этикетки
- Стабильность вращения бутылки
- Выравнивание передней и задней этикеток
- Перекрытие этикетки на круглых бутылках
- Четкость кода
- Застревание бутылок
- Точность отбраковки
- Время переналадки
Краткое испытание может показать, работает ли этикетировочная машина. Более длительное испытание покажет, сохраняет ли она стабильность работы. Для производственных линий стабильность имеет большее значение, чем кратковременная демонстрация работы на высокой скорости.
Планирование будущих изменений в ассортименте продукции
Многие линии розлива и укупорки работают с бутылками разных размеров. Этикетировочная машина должна, по возможности, поддерживать будущие изменения в ассортименте продукции. Это особенно важно для брендов косметики, соусов, напитков, моющих средств, фармацевтических препаратов и пищевых добавок.
Покупателям следует уточнить, может ли машина работать с бутылками различной высоты, диаметра, а также с этикетками различной длины, ширины и расположения. Регулировка без использования инструментов, сохранение рецептур, сервоуправление и четкая шкала могут сократить время переналадки.
Если бренд ожидает увеличения количества артикулов в будущем, возможно, лучше выбрать более гибкую этикетировочную машину, а не машину, рассчитанную только на один тип бутылок.
Распространённые ошибки при подборе оборудования
Одной из распространённых ошибок является выбор этикетировочной машины исключительно по максимальной скорости. Ещё одна — игнорирование устойчивости бутылок после розлива. Некоторые покупатели также забывают, что тип крышки, схема конвейера, направление размотки рулона этикеток и положение кодировки могут повлиять на конечное качество этикетирования.
Третья ошибка — оставление слишком малого зазора между укупоркой и этикетированием. Без надлежащего зазора бутылки могут поступать в этикетировочную машину слишком близко друг к другу или с нестабильным движением.
Четвёртая ошибка — тестирование исключительно на идеальных образцах. Реальное производство включает смену рулонов этикеток, вариации крышек, допуски на бутылки, вибрацию конвейера и настройки оператора. Эти детали следует учитывать до начала массового производства.
Подбор этикетировочной машины для линии розлива и укупорки требует большего, чем просто сравнение цен на оборудование или номинальной скорости. Правильно подобранная этикетировочная машина должна соответствовать реальным бутылкам, реальным крышкам, реальным этикеткам, реальной производительности и реальной конфигурации линии.
Правильно сбалансированная линия обеспечивает плавный поток бутылок на каждом этапе. Это снижает количество заторов, повышает точность наклеивания этикеток, сохраняет внешний вид продукции и помогает всей упаковочной линии достичь стабильного производства.