Повышение точности этикетирования при производстве бутылок требует контроля над всем процессом в целом, а не только над этикетировочной машиной. На это влияют такие факторы, как однородность бутылок, материал этикеток, калибровка оборудования, настройка датчиков, расстояние между бутылками, скорость линии, подготовка операторов и стандарты контроля качества.
Что означает «точность этикетирования»?
Точность этикетирования означает, насколько стабильно этикетка наносится в нужное место на бутылке. Она включает в себя вертикальное положение, горизонтальное положение, выравнивание по передней и задней сторонам, перекрытие при обертывании, наклон этикетки, совмещение краев и читаемость штрих-кода.
При производстве бутылок точность обычно измеряется в миллиметрах. Для многих автоматических этикетировочных машин общий производственный целевой показатель составляет ±1–2 мм в стабильных условиях. Системы с более высокой точностью, оснащенные сервоуправлением, точным регулированием расстояния между бутылками и системой визуального контроля, могут обеспечивать более жесткие допуски в зависимости от формы бутылки, типа этикетки, скорости и качества материала.
На точность наклеивания этикеток влияют три основных фактора:
| Фактор | На что влияет | Распространённая проблема |
| Однородность бутылок | Положение этикетки и площадь контакта | Смещение этикетки, складки, плохая адгезия |
| Качество этикетки | Подача, отклеивание и прилипание | Разрыв, перекос и скручивание этикетки |
| Управление оборудованием | Синхронизация, давление и позиционирование | Несоосность, повторяющееся смещение, нестабильная точность |
Производителям требуется не просто правильное нанесение одной этикетки. Настоящая цель заключается в поддержании стабильной точности в течение длительных производственных циклов, при работе с разными партиями и при частых сменах продукции.
Начните с стабильного качества бутылок
Качество бутылок напрямую влияет на точность этикетирования. Если бутылки различаются по диаметру, высоте, форме стенок, углу плеча или плоскостности поверхности, этикетировочная машина сталкивается с проблемой нестабильного позиционирования. Даже хорошо откалиброванная автоматическая этикетировочная машина не может полностью компенсировать неравномерность бутылок.
Круглые бутылки требуют стабильного диаметра и плавного вращения. Плоские бутылки требуют одинаковых боковых поверхностей и надежной ориентации. Квадратные бутылки требуют точного позиционирования углов. Конические бутылки требуют специального дизайна этикетки и настройки машины, поскольку этикетка должна повторять изменяющуюся поверхность.
Перед запуском серийного производства производителям следует проверить размеры бутылок из разных партий. Простая проверка может включать высоту бутылки, диаметр корпуса, ширину панели этикетки, гладкость поверхности и деформацию после розлива или термообработки.
| Тип бутылки | Основные риски, связанные с точностью | Рекомендуемые контрольные точки |
| Круглая бутылка | Несоответствие перекрытия этикетки | Проверить допуск по диаметру и стабильность вращения |
| Плоская бутылка | Смещение передней этикетки относительно центра | Используйте боковые направляющие и систему контроля ориентации бутылки |
| Квадратная бутылка | Несоосность углов | Контролируйте положение бутылки перед наклеиванием этикетки |
| Коническая бутылка | Складки или наклон этикетки | Используйте конический дизайн этикетки и подходящие валики |
| Бутылка из мягкого пластика | Деформация под давлением | Отрегулируйте давление на этикетку и силу захвата конвейера |
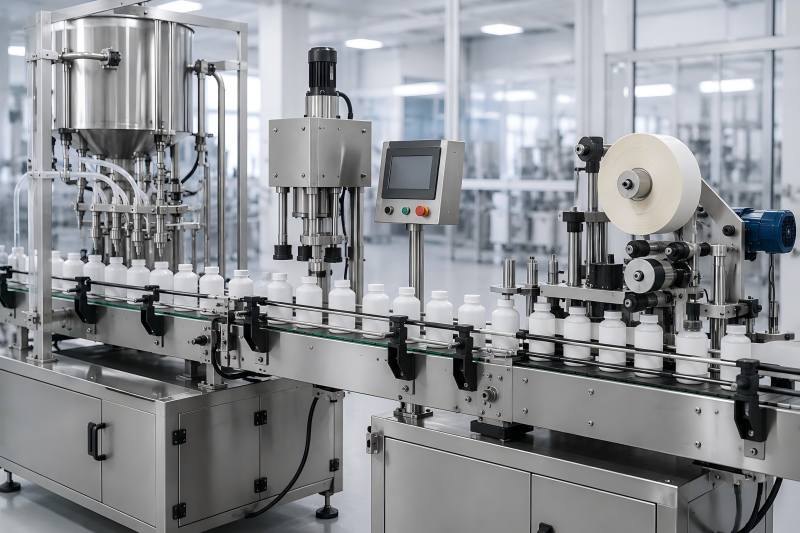
Если бутылки сдавлены, имеют овальную форму, покрыты пылью, маслом или влажными, этикетки могут приклеиваться неравномерно. Для бутылок из ПЭТ, ПНД, стекла и алюминия перед наклеиванием этикеток следует проверить состояние поверхности. Очистка, сушка и устранение статического электричества могут значительно сократить количество дефектов при этикетировании.
Выберите подходящий материал этикетки
Материал этикетки также играет важную роль в точности этикетирования. Слишком жесткая этикетка может не облегать ровно бутылки малого диаметра. Слишком тонкая этикетка может растягиваться, скручиваться или морщиться во время подачи. Сила сцепления клея также должна соответствовать материалу бутылки и условиям производства.
Самоклеящиеся этикетки широко используются в автоматической этикетировке бутылок, поскольку они просты в нанесении и подходят для многих продуктов. Однако подложка, клеевой слой, толщина этикетки и качество высечки должны оставаться стабильными. Некачественная высечка может привести к неравномерному отклеиванию этикеток, а неравномерное натяжение подложки — повлиять на точность подачи.
Для продуктов в бутылках, хранящихся в холодильниках, ванных комнатах, на складах или на открытом воздухе, характеристики клея должны проверяться в реальных условиях. Холодные бутылки, влажные поверхности, изогнутые контейнеры и маслянистые продукты могут снижать адгезию.
Полезные проверки этикеток включают:
- Направление размотки рулона этикеток должно совпадать с направлением подачи в оборудование.
- Расстояние между этикетками должно быть одинаковым для обеспечения их распознавания датчиком.
- Края этикеток должны быть чистыми, без вытекания клея.
- Подложка должна отклеиваться плавно, без разрывов.
- Необходимо проверить читаемость напечатанных штрих-кодов.
Что касается качества штрих-кодов, GS1 рекомендует разработать план обеспечения качества штрих-кодов и ссылается на стандарт ISO/IEC 15416 для линейных штрих-кодов и ISO/IEC 15415 для двумерных символов. Эти стандарты помогают оценить качество печати штрих-кодов не только с помощью простого сканирования.
Тщательно откалибруйте этикетировочную машину
Калибровка оборудования — один из самых эффективных способов повышения точности этикетирования. Даже небольшое изменение скорости конвейера, расстояния между бутылками, положения датчика или времени подачи этикеток может привести к заметному смещению этикеток.
Перед запуском производства операторы должны настроить направляющие для бутылок, скорость конвейера, датчик этикеток, отрывную пластину, прижимной ролик и этикетирующую головку в соответствии с размерами бутылок и этикеток. Внимательно осмотрите первые бутылки, прежде чем выводить линию на полную скорость.
Важные моменты калибровки включают:
- Направляющие для бутылок должны надежно удерживать бутылку, не сдавливая её.
- Датчик этикеток должен правильно распознавать каждый зазор между этикетками.
- Отделительная пластина должна плавно отпускать этикетку.
- Головка этикетирования должна соответствовать углу наклона поверхности бутылки.
- Прижимной ролик должен удалять пузырьки воздуха, не деформируя бутылку.
- Скорость конвейера и скорость подачи этикеток должны оставаться синхронизированными.
Распространенной ошибкой является регулировка только положения этикетки на панели управления при игнорировании механической центровки. Если бутылка уже неустойчива до того, как достигнет этикетирующей головки, одна только программная коррекция не решит проблему.
Контроль расстояния между бутылками и их позиционирования
Стабильное расстояние между бутылками имеет решающее значение для точной автоматической этикетировки. Если бутылки поступают на станцию этикетирования слишком близко друг к другу, слишком далеко друг от друга или под разными углами, синхронизация запуска этикетирования становится нестабильной.
Колеса для разделения бутылок, звездообразные колеса, регулировочные винты, боковые ремни и направляющие могут помочь поддерживать правильное расстояние. Для круглых бутылок при наклеивании оберточной этикетки часто требуется плавное вращение бутылки во время наклеивания. Для плоских или квадратных бутылок контроль ориентации гарантирует, что этикетка будет наклеена на нужную грань.
При высокоскоростном производстве бутылок ошибки в расстоянии между ними часто возникают, когда предшествующая машина для розлива или укупорки работает неравномерно. Сама по себе этикетировочная машина может работать точно, но неравномерный поток бутылок с предыдущего оборудования всё равно может привести к браку.
Хорошая линия по производству бутылок должна обеспечивать сбалансированность скоростей розлива, укупорки, этикетирования, маркировки, контроля качества и упаковки. Когда одна секция работает быстрее или медленнее остальных, на конвейере может создаваться давление бутылок, что сказывается на размещении этикеток.
Используйте датчики и систему визуального контроля
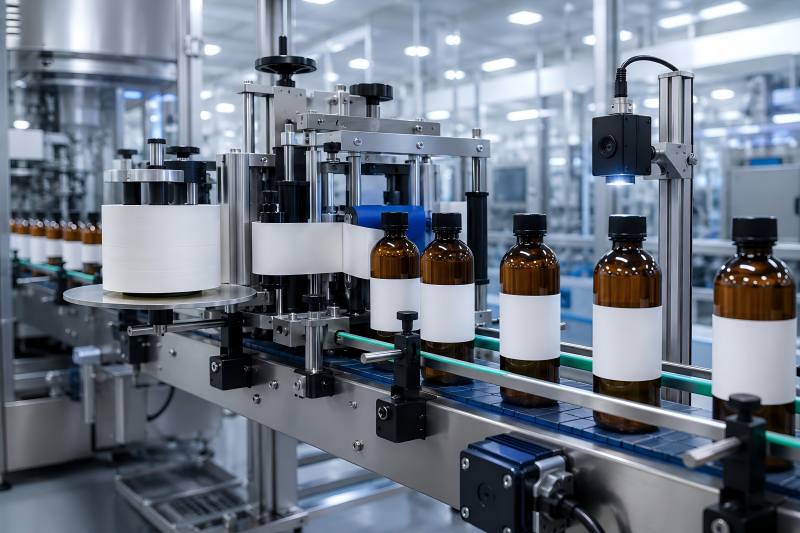
Датчики играют решающую роль в точном обнаружении этикеток и бутылок. Датчик этикеток определяет расстояние между этикетками на рулоне, а датчик бутылок фиксирует положение бутылки перед наклеиванием этикетки. Если какой-либо из датчиков загрязнён, неправильно выровнен или не подходит для данного материала, расположение этикетки может сместиться.
Прозрачные этикетки требуют специальных датчиков, поскольку зазор может быть трудно обнаружить. Металлические, темные и глянцевые этикетки также могут потребовать тщательного подбора датчиков. Для сложных материалов ультразвуковые или усовершенствованные фотоэлектрические датчики могут работать лучше, чем стандартные.
Визуальный контроль может ещё больше повысить качество этикетирования. Система камер может проверять положение этикеток, наличие пропущенных этикеток, наклон этикеток, качество штрих-кода, наличие даты изготовления и соответствие лицевой и оборотной сторон. PMMI отмечает, что автоматизированные перенастройки, системы с сервоприводом и универсальные машины продолжают способствовать инновациям в области упаковки, особенно в условиях, когда производители стремятся к практическому повышению эффективности.
Визуальный контроль особенно полезен для продукции, к которой предъявляются строгие розничные или нормативные требования. Например, на бутылках с продуктами питания, напитками, лекарствами и косметикой часто требуется наличие правильных этикеток с перечнем ингредиентов, предупреждающих надписей, кодов партии и штрих-кодов.
Сначала снизьте скорость, а потом повышайте точность
Многие проблемы с этикетированием возникают при слишком быстром увеличении скорости производства. Машина может точно наносить этикетки со скоростью 60 бутылок в минуту, но становится нестабильной при скорости 120 бутылок в минуту, если не оптимизированы расстояние между бутылками, подача этикеток и контроль прижима.
Скорость следует увеличивать постепенно. На каждом уровне скорости операторы должны проверять положение этикеток, наличие складок и пузырьков, читаемость штрих-кодов и процент брака. Если после достижения определённой скорости процент брака резко возрастает, перед дальнейшим увеличением скорости может потребоваться механическая настройка линии или улучшение качества материалов.
Вот пример того, как скорость может повлиять на точность этикетирования на линии по производству бутылок:
| Скорость линии | Среднее смещение этикетки | Доля брака | Основные наблюдения |
| 60 бутылок/мин | ±0,8 мм | 0,3 | Стабильная подача и хорошее выравнивание |
| 90 бутылок/мин | ±1,2 мм | 0,8 | Наблюдается незначительное смещение этикетки |
| 120 бутылок/мин | ±2,0 мм | 2,5 | Расстояние между бутылками становится нестабильным |
| 150 бутылок/мин | ±3,5 мм | 5,8 | Увеличивается количество складок и перекосов |
Эти данные приведены в качестве примера для анализа производства. Фактические результаты зависят от формы бутылок, материала этикеток, конструкции машины, квалификации оператора и конфигурации линии. Главное — не допускать, чтобы повышение скорости происходило за счет нестабильности точности этикетирования.
Поддерживайте правильное натяжение рулона этикеток
Натяжение рулона этикеток влияет на точность подачи. Если натяжение слишком слабое, полотно этикеток может перемещаться неравномерно и вызывать смещение этикеток. Если натяжение слишком сильное, подложка может растягиваться, этикетки могут преждевременно отклеиваться или полотно может разорваться.
Необходимо регулярно проверять систему размотки, опорный рычаг, вал перемотки и траекторию движения этикеток. Операторы также должны следить за тем, чтобы рулон этикеток был установлен ровно и по центру. Неправильно установленный рулон может привести к постоянному смещению этикеток в процессе производства.
Перед началом производства рулоны этикеток следует хранить надлежащим образом. Высокая влажность, тепло, пыль и давление могут повлиять на плоскостность этикеток и клеевые свойства. Если рулон поврежден, скручен или неровный, это может привести к повторяющимся ошибкам при наклеивании этикеток, даже если машина настроена правильно.
Улучшение контроля переналадки
Многие линии по производству бутылок работают с бутылками разных размеров, типами этикеток и партиями продукции. Каждая переналадка создаёт риск ошибки при этикетировании. Если операторы полагаются только на ручную настройку без ведения чётких записей, точность может варьироваться от смены к смене.
Более эффективный метод — создание стандартных настроек переналадки для каждого продукта. Эти записи могут включать ширину направляющей, положение датчика, скорость конвейера, значение задержки этикетки, настройку прижимного валика и стандарт утверждения образца.
Для машин с памятью рецептов для каждой комбинации бутылки и этикетки должен быть сохранен набор параметров. Это сокращает время настройки и помогает операторам обеспечивать одинаковую точность при последующих переналадках.
Образцы, полученные при переналадке, следует проверять перед запуском серийного производства. Как минимум несколько бутылок из начала партии необходимо проверить на высоту этикетки, центрирование, наклон, адгезию, читаемость штрих-кода и положение даты.
Обучение операторов выявлению первопричин
Обучение операторов имеет решающее значение, поскольку проблемы с точностью этикетирования часто выглядят одинаково, но имеют разные причины. Наклон этикетки может быть вызван неправильным позиционированием бутылки, неравномерным натяжением этикетки, неправильной настройкой датчика или наклоном отклеивающей пластины. Складки могут возникать из-за формы бутылки, чрезмерного давления, недостаточной гибкости этикетки или плохой очистки поверхности.
Операторы должны научиться выявлять источник проблемы, а не просто корректировать смещение этикетки. Простой контрольный список для выявления первопричин может повысить оперативность реагирования во время производства.
Распространённые примеры включают:
- Повторяющееся смещение в одном направлении часто означает, что требуется настройка синхронизации или положения датчика.
- Случайное смещение может указывать на нестабильное расстояние между бутылками или неравномерную форму бутылок.
- Складки у края могут означать, что давление или гибкость этикетки неверны.
- Плохое перекрытие на круглых бутылках может быть вызвано нестабильным вращением бутылок.
- Отсутствие этикеток может быть вызвано неисправностью датчика или проблемами с подачей рулона этикеток.
Понимая эти различия, операторы могут быстрее решать проблемы и сокращать отходы материала.
Проводите профилактическое техническое обслуживание
Чтобы этикетировочная машина работала точно, ей требуется регулярное техническое обслуживание. Изношенные ремни, ослабленные винты, загрязненные датчики, поврежденные ролики и нестабильная работа двигателей — все это может снизить точность нанесения этикеток.
Профилактическое техническое обслуживание должно включать очистку датчиков, проверку направляющих, осмотр ремней, тестирование роликов, затяжку механических деталей, проверку электрических соединений и проверку работы функций аварийной остановки. Если машина использует сервоуправление, необходимо также контролировать состояние сервомоторов и приводов.
Производительность упаковочной линии часто измеряется с помощью показателя OEE, который помогает производителям отслеживать простои и выявлять основные причины потерь производственного времени. В случае операций этикетирования данные OEE могут показать, вызваны ли остановки заменой рулонов этикеток, неисправностями датчиков, застреванием бутылок, настройкой машины или дефектами материала.
Разработка стандарта контроля точности этикетирования
Четкий стандарт контроля помогает производственным командам последовательно оценивать качество этикетирования. Без стандарта один оператор может принять этикетку, которую другой оператор отклонит.
Практический стандарт контроля может включать:
- Максимальное вертикальное смещение
- Максимальное горизонтальное смещение
- Максимальный наклон этикетки
- Допустимый допуск на наложение
- Допустимый размер пузырьков или складок
- Требования к сканированию штрихкода
- Положение кода даты
- Правило отбраковки из-за отсутствия этикетки
Стандарт должен соответствовать каждой категории продукции. Для флакона с элитной косметикой может потребоваться очень точное визуальное выравнивание. Для флакона с химикатами большее внимание может уделяться читаемости и долговечности предупреждающей этикетки. Для бутылки с напитком может потребоваться стабильность при высокой скорости и читаемость штрих-кода.