Pour améliorer la précision de l’étiquetage dans la production de bouteilles, il est nécessaire de maîtriser l’ensemble du processus, et pas seulement l’étiqueteuse. L’uniformité des bouteilles, le matériau des étiquettes, l’étalonnage de la machine, le réglage des capteurs, l’espacement des bouteilles, la vitesse de la ligne, la formation des opérateurs et les normes d’inspection sont autant de facteurs qui interagissent.
Que signifie la précision de l’étiquetage ?
La précision de l’étiquetage fait référence à la régularité avec laquelle une étiquette est appliquée à la bonne position sur une bouteille. Elle inclut la position verticale, la position horizontale, l’alignement avant-arrière, le chevauchement sur le pourtour, l’inclinaison de l’étiquette, l’alignement des bords et la lisibilité du code-barres.
Dans la production de bouteilles, la précision est généralement mesurée en millimètres. Pour de nombreuses étiqueteuses automatiques, l’objectif de production courant se situe entre ±1 mm et ±2 mm dans des conditions stables. Les systèmes de haute précision dotés d’une servocommande, d’un espacement précis des bouteilles et d’une inspection par vision peuvent atteindre des tolérances plus strictes, en fonction de la forme des bouteilles, du type d’étiquette, de la vitesse et de la qualité des matériaux.
La précision de l’étiquetage dépend de trois facteurs principaux :
| Facteur | Ce sur quoi il influe | Problème courant |
| Hétérogénéité des bouteilles | Position de l’étiquette et surface de contact | Décalage de l’étiquette, plis, mauvaise adhérence |
| Qualité de l’étiquette | Alimentation, décollement et adhérence | Rupture, déport ou gondolage de l’étiquette |
| Commande de la machine | Synchronisation, pression et positionnement | Désalignement, décalage répété, précision instable |
Les fabricants ont besoin de bien plus qu’une simple étiquette correctement appliquée. Le véritable objectif est de maintenir une précision stable tout au long des longues séries de production, des différents lots et des changements fréquents de produits.
Commencez par une qualité constante des bouteilles
La qualité des bouteilles a un effet direct sur la précision de l’étiquetage. Si les bouteilles présentent des variations de diamètre, de hauteur, de forme des parois, d’angle d’épaulement ou de planéité de surface, l’étiqueteuse doit composer avec un positionnement instable. Même une étiqueteuse automatique bien calibrée ne peut pas corriger entièrement le manque d’uniformité des bouteilles.
Les bouteilles rondes nécessitent un diamètre stable et une rotation régulière. Les bouteilles plates nécessitent des parois latérales uniformes et une orientation fiable. Les bouteilles carrées exigent un positionnement précis des angles. Les bouteilles coniques nécessitent une conception d’étiquette spéciale et un réglage de la machine, car l’étiquette doit épouser une surface changeante.
Avant la production en série, les fabricants doivent inspecter les dimensions des bouteilles issues de différents lots. Une vérification simple peut porter sur la hauteur de la bouteille, le diamètre du corps, la largeur du panneau d’étiquette, la régularité de la surface et les déformations après remplissage ou traitement thermique.
| Type de bouteille | Principaux risques liés à la précision | Point de contrôle recommandé |
| Bouteille ronde | Décalage du chevauchement de l’étiquette | Vérifier la tolérance de diamètre et la stabilité de rotation |
| Bouteille plate | Étiquette avant décentrée | Utiliser des guides latéraux et un système de contrôle de l’orientation de la bouteille |
| Bouteille carrée | Désalignement des angles | Contrôler le positionnement de la bouteille avant l’étiquetage |
| Bouteille conique | Étiquette froissée ou de travers | Utiliser une étiquette conique et des rouleaux adaptés |
| Bouteille en plastique souple | Déformation sous pression | Ajustez la pression d’étiquetage et l’adhérence du convoyeur |
Si les bouteilles sont écrasées, ovales, poussiéreuses, huileuses ou humides, les étiquettes risquent de ne pas adhérer uniformément. Pour les bouteilles en PET, en PEHD, en verre et en aluminium, l’état de la surface doit être vérifié avant l’étiquetage. Le nettoyage, le séchage et le contrôle de l’électricité statique peuvent réduire considérablement les défauts d’étiquetage.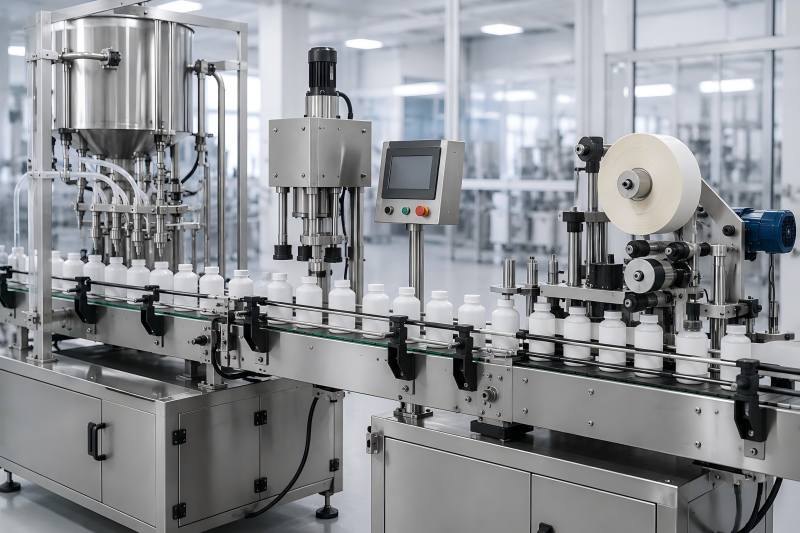
Choisissez le bon matériau d’étiquette
Le matériau de l’étiquette joue également un rôle majeur dans la précision de l’étiquetage. Une étiquette trop rigide risque de ne pas épouser correctement les bouteilles de petit diamètre. Une étiquette trop fine peut s’étirer, s’enrouler ou se froisser lors de l’alimentation. La force d’adhérence doit également être adaptée au matériau de la bouteille et à l’environnement de production.
Les étiquettes autocollantes sont largement utilisées dans l’étiquetage automatique des bouteilles car elles sont faciles à appliquer et adaptées à de nombreux produits. Cependant, le film de protection, la couche adhésive, l’épaisseur de l’étiquette et la qualité de la découpe doivent rester stables. Une mauvaise découpe peut entraîner un décollement irrégulier des étiquettes, tandis qu’une tension inégale du film de protection peut affecter la précision d’alimentation.
Pour les produits en bouteille stockés dans des réfrigérateurs, des salles de bains, des entrepôts ou à l’extérieur, les performances de l’adhésif doivent être testées en conditions réelles. Les bouteilles froides, les surfaces humides, les récipients courbés et les produits huileux peuvent tous réduire l’adhérence.
Voici quelques vérifications utiles à effectuer sur les étiquettes :
- Le sens d’enroulement du rouleau d’étiquettes doit correspondre au sens d’alimentation de la machine.
- L’espacement entre les étiquettes doit être régulier pour permettre leur détection par le capteur.
- Les bords des étiquettes doivent être nets, sans débordement d’adhésif.
- Le support doit se décoller facilement, sans se déchirer.
- La lisibilité des codes-barres imprimés doit être testée.
En ce qui concerne la qualité des codes-barres, GS1 recommande d’élaborer un plan de qualité des codes-barres et renvoie à la norme ISO/IEC 15416 pour les codes-barres linéaires et à la norme ISO/IEC 15415 pour les symboles 2D. Ces normes permettent d’évaluer la qualité d’impression des codes-barres au-delà d’un simple test de lecture.
Calibrez soigneusement l’étiqueteuse
Le calibrage de la machine est l’un des moyens les plus efficaces d’améliorer la précision de l’étiquetage. Même un léger changement de la vitesse du convoyeur, de l’espacement entre les bouteilles, de la position du capteur ou du moment de distribution des étiquettes peut entraîner un décalage visible de l’étiquette.
Avant le démarrage de la production, les opérateurs doivent régler les guides de bouteilles, la vitesse du convoyeur, le capteur d’étiquettes, la plaque de décollement, le rouleau de pression et la tête d’étiquetage en fonction de la taille des bouteilles et des étiquettes. Inspectez soigneusement les premières bouteilles avant de faire tourner la ligne à pleine vitesse.
Les points d’étalonnage importants sont les suivants :
- Les guides de bouteilles doivent maintenir fermement la bouteille sans la serrer.
- Le capteur d’étiquettes doit détecter correctement chaque intervalle entre les étiquettes.
- La plaque de décollement doit libérer l’étiquette en douceur.
- La tête d’étiquetage doit s’adapter à l’angle de la surface de la bouteille.
- Le rouleau de pression doit éliminer les bulles d’air sans déformer la bouteille.
- La vitesse du convoyeur et celle d’alimentation des étiquettes doivent rester synchronisées.
Une erreur courante consiste à régler uniquement la position de l’étiquette sur le panneau de commande tout en négligeant l’alignement mécanique. Si la bouteille est déjà instable avant d’atteindre la tête d’étiquetage, une correction logicielle seule ne suffira pas à résoudre le problème.
Contrôle de l’espacement et du positionnement des bouteilles
Un espacement stable des bouteilles est essentiel pour un étiquetage automatique précis. Si les bouteilles entrent dans la station d’étiquetage trop proches les unes des autres, trop éloignées ou à des angles différents, le timing de déclenchement de l’étiquette devient instable.
Les roues de séparation des bouteilles, les roues en étoile, les vis d’espacement, les courroies latérales et les rails de guidage peuvent aider à maintenir un espacement correct. Pour les bouteilles rondes, l’étiquetage enveloppant nécessite souvent que la bouteille tourne en douceur pendant l’application de l’étiquette. Pour les bouteilles plates ou carrées, le contrôle de l’orientation garantit que l’étiquette est appliquée sur le panneau correct.
Dans la production de bouteilles à grande vitesse, des erreurs d’espacement apparaissent souvent lorsque la machine de remplissage ou de bouchage en amont fonctionne de manière irrégulière. Même si l’étiqueteuse est précise en soi, un flux de bouteilles irrégulier provenant de la machine précédente peut tout de même entraîner des défauts.
Une bonne ligne de production de bouteilles doit équilibrer les vitesses de remplissage, de bouchage, d’étiquetage, de marquage, d’inspection et d’emballage. Lorsqu’une section fonctionne plus vite ou plus lentement que les autres, une pression peut s’accumuler sur le convoyeur et affecter le positionnement de l’étiquette.
Utilisation de capteurs et d’inspection par vision
Les capteurs sont essentiels pour une détection précise des étiquettes et des bouteilles. Un capteur d’étiquettes détecte l’écart entre les étiquettes sur le rouleau, tandis qu’un capteur de bouteilles détecte la position de la bouteille avant l’étiquetage. Si l’un ou l’autre de ces capteurs est sale, mal aligné ou inadapté au matériau, le positionnement de l’étiquette peut être décalé.
Les étiquettes transparentes nécessitent des capteurs spéciaux, car l’espacement peut être difficile à détecter. Les étiquettes métallisées, foncées et brillantes peuvent également nécessiter un choix minutieux des capteurs. Pour les matériaux difficiles, les capteurs à ultrasons ou photoélectriques avancés peuvent offrir de meilleures performances que les capteurs standard.
L’inspection visuelle peut encore améliorer la qualité de l’étiquetage. Un système de caméras permet de vérifier la position des étiquettes, les étiquettes manquantes, les étiquettes inclinées, la qualité des codes-barres, la présence du code de date et la correspondance entre le recto et le verso. Le PMMI a noté que les changements de format automatisés, les systèmes servocommandés et les machines polyvalentes continuent de soutenir l’innovation en matière d’emballage, d’autant plus que les fabricants recherchent des améliorations concrètes en termes d’efficacité.
L’inspection par vision est particulièrement utile pour les produits soumis à des exigences strictes en matière de vente au détail ou de réglementation. Par exemple, les flacons de produits alimentaires, de boissons, pharmaceutiques et cosmétiques doivent souvent comporter des étiquettes d’ingrédients, des avertissements, des codes de lot et des codes-barres corrects.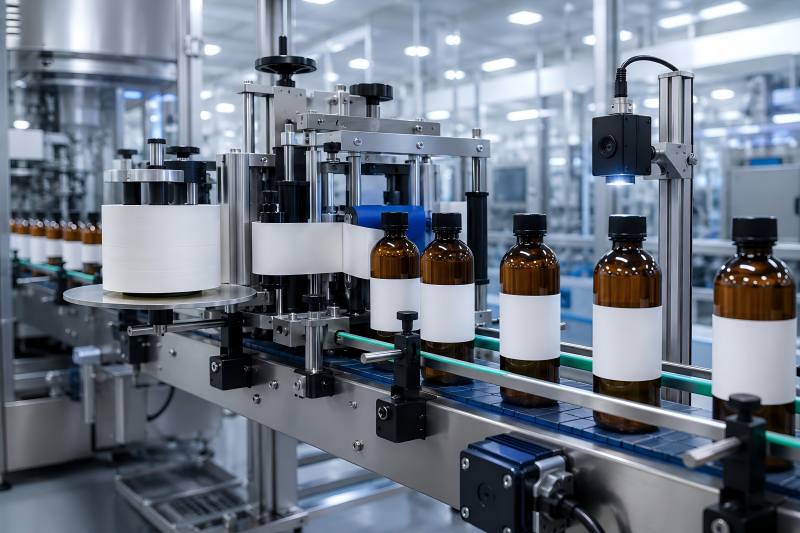
Réduire la vitesse avant d’augmenter la précision
De nombreux problèmes d’étiquetage surviennent lorsque la vitesse de production est augmentée trop rapidement. Une machine peut étiqueter avec précision à 60 bouteilles par minute, mais devenir instable à 120 bouteilles par minute si l’espacement des bouteilles, l’alimentation des étiquettes et le contrôle de la pression ne sont pas optimisés.
La vitesse doit être augmentée progressivement. À chaque niveau de vitesse, les opérateurs doivent vérifier la position des étiquettes, la présence de plis ou de bulles, la lisibilité des codes-barres et le taux de rejet. Si le taux de défauts augmente fortement au-delà d’une certaine vitesse, la ligne peut nécessiter un réglage mécanique ou une amélioration des matériaux avant toute nouvelle augmentation de vitesse.
Voici un exemple illustrant comment la vitesse peut affecter la précision de l’étiquetage sur une ligne de production de bouteilles :
| Vitesse de la ligne | Décalage moyen de l’étiquette | Taux de défauts | Observation principale |
| 60 bouteilles/min | ±0,8 mm | 0,3 % | Alimentation stable et bon alignement |
| 90 bouteilles/min | ±1,2 mm | 0,8 | Un léger décalage de l’étiquette apparaît |
| 120 bouteilles/min | ±2,0 mm | 2,5 | L’espacement entre les bouteilles devient instable |
| 150 bouteilles/min | ±3,5 mm | 5,8 | Augmentation des plis et des déport |
Ces données constituent un exemple à des fins d’analyse de production. Les résultats réels dépendent de la forme des bouteilles, du matériau des étiquettes, de la conception de la machine, des compétences de l’opérateur et de la configuration de la ligne. Le point essentiel est qu’une vitesse plus élevée ne doit pas se faire au détriment de la précision de l’étiquetage.
Maintenir une tension correcte du rouleau d’étiquettes
La tension du rouleau d’étiquettes influe sur la précision d’alimentation. Si la tension est trop faible, la bande d’étiquettes peut se déplacer de manière irrégulière et provoquer un décalage des étiquettes. Si la tension est trop forte, le support peut s’étirer, les étiquettes peuvent se décoller prématurément ou la bande peut se rompre.
Le système de déroulement, le bras danseur, l’arbre d’enroulement et le parcours des étiquettes doivent être vérifiés régulièrement. Les opérateurs doivent également s’assurer que le rouleau d’étiquettes est installé droit et centré. Un rouleau mal installé peut entraîner une dérive continue des étiquettes pendant la production.
Stockez correctement les rouleaux d’étiquettes avant la production. Une humidité élevée, la chaleur, la poussière et la pression peuvent affecter la planéité des étiquettes et les performances de l’adhésif. Si un rouleau est endommagé, gondolé ou irrégulier, cela peut entraîner des erreurs d’étiquetage répétées, même lorsque la machine est correctement réglée.
Améliorer le contrôle des changements de format
De nombreuses lignes de production de bouteilles traitent plusieurs tailles de bouteilles, types d’étiquettes et lots de produits. Chaque changement de format comporte un risque d’erreur d’étiquetage. Si les opérateurs se fient uniquement à des réglages manuels sans consignes claires, la précision peut varier d’une équipe à l’autre.
Une meilleure méthode consiste à créer des réglages de changement de série standard pour chaque produit. Ces consignes peuvent inclure la largeur du rail de guidage, la position du capteur, la vitesse du convoyeur, la valeur de décalage de l’étiquette, le réglage du rouleau de pression et la norme d’approbation des échantillons.
Pour les machines dotées d’une mémoire de recettes, chaque combinaison bouteille-étiquette doit disposer d’un jeu de paramètres enregistrés. Cela réduit le temps de configuration et aide les opérateurs à reproduire la même précision lors des prochains changements de production.
Les échantillons issus du changement de production doivent être inspectés avant la production en série. Il convient de vérifier au moins plusieurs bouteilles issues du début de la série en ce qui concerne la hauteur de l’étiquette, la position centrale, l’inclinaison, l’adhérence, la lisibilité du code-barres et la position du code de date.
Former les opérateurs à identifier les causes profondes
La formation des opérateurs est essentielle, car les problèmes de précision d’étiquetage se présentent souvent de manière similaire mais ont des causes différentes. Une étiquette inclinée peut résulter d’un mauvais positionnement de la bouteille, d’une tension inégale de l’étiquette, d’un réglage incorrect du capteur ou d’une plaque de décollement inclinée. Un plis peut provenir de la forme de la bouteille, d’une pression excessive, d’une faible souplesse de l’étiquette ou d’un nettoyage insuffisant de la surface.
Les opérateurs doivent apprendre à identifier la source du problème plutôt que de se contenter d’ajuster le décalage de l’étiquette. Une simple liste de contrôle des causes profondes peut améliorer la rapidité d’intervention pendant la production.
Voici quelques exemples courants :
- Un décalage répété dans la même direction indique souvent que la synchronisation ou la position du capteur doit être ajustée.
- Un décalage aléatoire peut indiquer un espacement instable entre les bouteilles ou une forme irrégulière de celles-ci.
- Des plis près du bord peuvent indiquer que la pression ou la souplesse de l’étiquette n’est pas adaptée.
- Un mauvais chevauchement sur les bouteilles rondes peut provenir d’une rotation instable des bouteilles.
- Des étiquettes manquantes peuvent être dues à une défaillance du capteur ou à des problèmes d’alimentation du rouleau d’étiquettes.
Lorsque les opérateurs comprennent ces différences, ils peuvent résoudre les problèmes plus rapidement et réduire le gaspillage de matériel.
Recourir à la maintenance préventive
Une étiqueteuse nécessite un entretien régulier pour conserver sa précision. Des courroies usées, des vis desserrées, des capteurs encrassés, des rouleaux endommagés et des moteurs instables peuvent tous réduire la précision du positionnement des étiquettes.
La maintenance préventive doit inclure le nettoyage des capteurs, la vérification des rails de guidage, l’inspection des courroies, le contrôle des rouleaux, le resserrage des pièces mécaniques, la vérification des connexions électriques et la validation des fonctions d’arrêt d’urgence. Les servomoteurs et les variateurs doivent également être surveillés si la machine utilise une commande servo.
Les performances d’une ligne d’emballage sont souvent mesurées à l’aide du taux de rendement global (OEE), qui aide les fabricants à suivre les temps d’arrêt et à identifier les causes profondes des pertes de temps de production. Pour les opérations d’étiquetage, les données OEE peuvent indiquer si les arrêts sont dus à des changements de rouleaux d’étiquettes, à des défaillances de capteurs, à des bourrages de bouteilles, à des réglages de la machine ou à des défauts de matériaux.
Élaborer une norme d’inspection de la précision de l’étiquetage
Une norme d’inspection claire aide les équipes de production à évaluer la qualité de l’étiquetage de manière cohérente. En l’absence de norme, un opérateur peut accepter une étiquette qu’un autre opérateur rejetterait.
Une norme d’inspection pratique peut inclure :
- Décalage vertical maximal
- Décalage horizontal maximal
- Inclinaison maximale de l’étiquette
- Tolérance de chevauchement autorisée
- Taille autorisée des bulles ou des plis
- Exigences relatives à la lecture du code-barres
- Position du code de date
- Règle de rejet en cas d’étiquette manquante
La norme doit être adaptée à chaque catégorie de produit. Un flacon de cosmétique de luxe peut nécessiter un alignement visuel très précis. Pour un flacon de produit chimique, l’accent sera davantage mis sur la lisibilité et la durabilité de l’étiquette d’avertissement. Un flacon de boisson peut quant à lui exiger une régularité à grande vitesse et une bonne lisibilité du code-barres.