
Одна машина для выдувного формования ПЭТ может производить бутылки различных конструкций, если каждая из них соответствует механическим ограничениям машины, её возможностям нагрева, конфигурации технологического процесса и системе транспортировки. Как правило, для изменения корпуса бутылки требуется другая форма и проверенная рецептура. Использование единого типа горлышка может упростить переналадку, но не гарантирует совместимости или одинаковой скорости производства.
Какие проверки совместимости необходимо провести перед заказом пресс-формы?
Подготовьте список форматов, охватывающий все бутылки, которые вы планируете выпускать, включая будущие модели, которые достаточно четко определены. Для каждого формата предоставьте чертеж, номинальный объем, максимальные размеры, спецификацию горлышка, преформу, область применения наполнения и требуемую приемлемую производительность. Набор образцов бутылок помогает в обсуждении, но не может заменить утвержденные чертежи.
Попросите поставщика оборудования оценить полный список с учетом фактической конфигурации машины. Высота бутылки, диаметр корпуса, габариты пресс-формы, расстояние между гнездами, ход открытия и зазор для перемещения могут накладывать различные ограничения. Нахождение в заявленном диапазоне объемов не гарантирует, что широкая бутылка или бутылка необычной формы подойдет.
Запишите вывод по каждому формату отдельно. Полезный ответ определяет необходимые инструменты, сменные детали, программное обеспечение или технологические опции, требования к инженерным сетям и достижимые условия производства. Не соглашайтесь на общее утверждение о том, что машина подходит для многих размеров бутылок, без документированной оценки форматов.
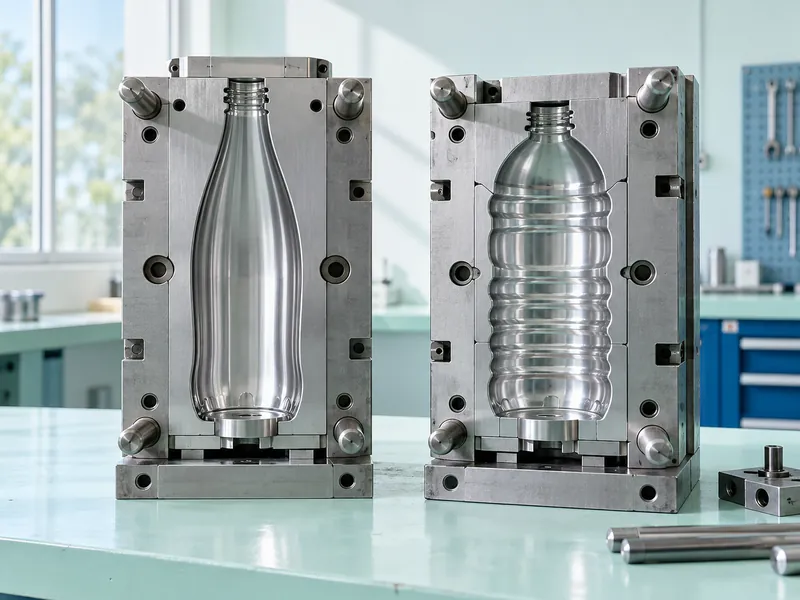
Что меняется при изменении корпуса бутылки?
Форма определяет внешнюю форму корпуса, и её основные компоненты должны соответствовать предполагаемой бутылке. Новая конструкция может потребовать полного комплекта инструментов, а не простой замены вставки. Уточните, можно ли повторно использовать какие-либо имеющиеся держатели или монтажные компоненты, и подтвердите их совместимость перед покупкой.
Возможно, потребуется также заменить преформу, поскольку материал должен охватывать различные части новой бутылки. Высокая узкая форма и короткая широкая форма могут предъявлять разные требования к растяжению, несмотря на одинаковую вместимость. Поэтому выбор преформы следует включить в процесс проверки формата, а не откладывать до поступления пресс-формы.
После изменения необходимо установить настройки нагрева и выдувания для данной упаковки. Сохраните утвержденную рецептуру с правильными идентификаторами пресс-формы и преформы. Скопированная рецептура является отправной точкой для пробного производства, но не доказательством того, что полученная бутылка соответствует техническим требованиям.
Упрощает ли использование единого типа горловины переналадку?
Использование одного утвержденного типа горловины для всей линейки бутылок может сократить количество изменений в системах подачи преформ, опорах горловины, захватах для перемещения и последующей обработке горловины. Это также может упростить закупку укупорочных крышек. Уточняйте полную геометрию горловины и опорного кольца, а не сравнивайте только номинальный диаметр крышки.
Различные типы горловин могут потребовать новых компонентов для обработки, интерфейсов с формовочными соплами или других деталей, специфичных для конкретного оборудования. Степень необходимости зависит от архитектуры оборудования и существующей конфигурации. Получите перечень деталей, в котором указано, какие элементы меняются, а какие остаются на месте.
Наличие универсальной горловины не исключает необходимости корректировок, связанных с корпусом бутылки, на розливном оборудовании, этикетировочной машине, конвейерах и упаковочной машине. Практические рекомендации по транспортировке легких бутылок по линии розлива показывают, почему поведение бутылок при перемещении необходимо учитывать наряду с процессом вытяжки. Проверьте весь маршрут до готовой упаковки, прежде чем объявлять формат готовым к использованию.
Может ли одно и то же оборудование обрабатывать как круглые, так и овальные бутылки?
Некоторые некруглые тары требуют контролируемого нагрева по окружности преформы для достижения желаемого распределения материала. Стандартная конфигурация, успешно производящая круглые бутылки, может не обеспечивать необходимых возможностей для сложной овальной конструкции. Попросите поставщика оценить форму и указать необходимое оборудование для приоритетного нагрева или системы контроля ориентации.
Даже если специальный нагрев не требуется, некруглые бутылки могут нуждаться в ориентации на этапах транспортировки, розлива, этикетирования или упаковки. Уточните, как обеспечивается и поддерживается ориентация. Бутылка, которую можно выдувать, но которая не может надежно перемещаться по линии, не является полноценным производственным решением.
Проведите испытания с наиболее сложной геометрией из предлагаемой серии, а не ограничивайтесь демонстрацией только самой простой круглой тары. Оцените распределение толщины, размеры, внешний вид и эксплуатационные характеристики с учётом конкретного применения. Включите в испытания те части бутылки, которые с наибольшей вероятностью могут получить недостаточное количество материала.
Можно ли использовать одну и ту же установку для бутылок, предназначенных для розлива воды и горячих напитков?
Процессы розлива могут требовать принципиально разных свойств бутылок и технологий выдувания. Упаковка для горячего розлива может потребовать термостойкой конструкции бутылки и соответствующей конфигурации термообработки. Одной только новой формы недостаточно, чтобы превратить любую машину для выдувания бутылок для холодного розлива в оборудование, пригодного для производства бутылок для горячего розлива.
Бутылки для газированных напитков также требуют упаковки, рассчитанной на предполагаемое давление и условия распределения. Оценивайте преформу, геометрию дна, распределение материала, горлышко, укупорочную крышку и требования к сроку хранения в комплексе. Не делайте выводов о пригодности на основании внешнего вида бутылки или другого формата с аналогичным объемом.
В случае предлагаемой многоформатной ПЭТ-выдувной машины укажите все варианты розлива на этапе подготовки коммерческого предложения. Потребуйте от поставщика четко разграничить стандартные возможности и дополнительное оборудование или не поддерживаемые варианты применения. Это позволит избежать ситуации, когда последующая покупка инструментов превратится в неожиданный проект по замене оборудования.
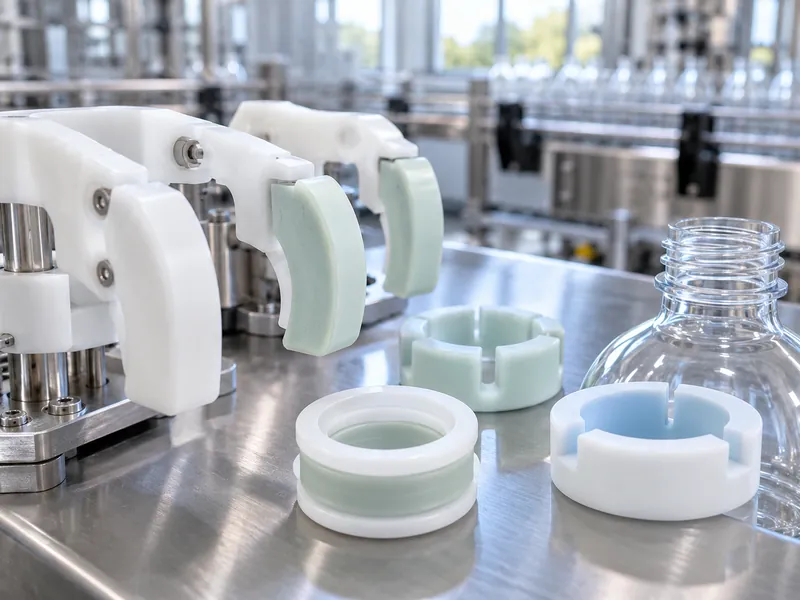
Что должен содержать перечень переналадочных операций?
| Зона переналадки | Пункты, подлежащие подтверждению |
| Оснастка | Половинки пресс-формы, базовое оборудование, держатели и монтажные интерфейсы |
| Обработка преформ | Параметры подачи, опоры горловины, захваты и необходимые сменные детали |
| Процесс | Утвержденные настройки нагрева, растяжения, выдувания и охлаждения |
| Выгрузка бутылок | Зазор при перемещении, положения направляющих и ориентация |
| Выпуск продукции | Измерения первой детали, отбор проб и разрешение на запуск |
Присвойте каждому комплекту оснастки и каждой детали, подлежащей замене, четкий идентификатор. Храните детали в месте, где они защищены от повреждений и могут быть найдены до остановки линии. Отсутствие крепежа и неопределенность в идентификации деталей часто приводят к тому, что время переналадки превышает время, необходимое для выполнения непосредственно механических работ.
При смене оснастки следуйте процедурам изоляции и обращения, рекомендованным производителем. Проверьте вес пресс-формы, средства подъема, требования к крепежу и подключениям системы охлаждения. Обучение операторов должно включать осмотр уплотняющих поверхностей и проверку того, что перед повторным запуском оснастка и незакрепленные предметы были удалены.
Как следует измерять время переналадки?
Измеряйте время от момента выпуска последней принятой бутылки предыдущего формата до начала стабильного выпуска первой принятой бутылки нового формата. Укажите, включают ли в себя эти операции очистку, охлаждение, замену преформ, загрузку рецептуры и утверждение качества. Простое демонстрирование снятия пресс-формы не является тем перерывом в производстве, который необходим планировщику.
Постройте график переналадки на основе двух этапов: задачи, которые команда может безопасно завершить до выпуска последней бутылки уходящего формата, и задачи, которые должны подождать до тех пор, пока оборудование не будет остановлено и изолировано. Предварительная подготовка деталей, проверка новой партии преформ и подготовка контрольно-измерительного оборудования могут сократить время остановки без необходимости переналадки машины. При сравнении поставщиков или проектов по улучшению производственных процессов придерживайтесь одного и того же определения измерения.
Учитывайте влияние частых смен на полезную мощность. Например, линия с большим количеством небольших партий может терять больше объёма производства из-за повторных запусков и утверждений, чем линия, выпускающая одну модель в течение нескольких дней. Составьте модель фактического недельного графика, прежде чем выбирать оборудование, ориентируясь на пиковую скорость.
Как проводить аттестацию семейства бутылок?
Создайте протокол квалификации для каждой утвержденной комбинации конфигурации оборудования, пресс-формы, преформы и рецептуры. Протестируйте все полости и проверьте упаковку в условиях, соответствующих предполагаемому наполнению и распределению продукта. Определите, какие изменения требуют повторного испытания, включая смену материалов или инструментов, которые могут повлиять на производительность.
Устанавливайте отдельные плановые показатели производительности для каждого формата. Для более крупной, тяжелой или сложной в производстве бутылки может потребоваться более длительный цикл или иные технические средства. Планирование производства каждого формата с учетом скорости, продемонстрированной при производстве самой маленькой бутылки, может привести к постоянным пробелам в объемах выпуска.
Во время приемочных испытаний продемонстрируйте типичную смену между двумя форматами, а затем подтвердите стабильную производительность после перезапуска. Привлеките к процессу операторов, которые будут выполнять рутинные смены. Их способность повторять утвержденную процедуру имеет такое же значение, как и лучшее демонстрационное время поставщика.
Когда целесообразнее использовать специализированное оборудование?
Универсальное оборудование может быть экономически выгодным, если форматы совместимы, а размеры партий оставляют достаточно времени на производство. Специализированное оборудование может быть предпочтительным, если один формат занимает большую часть доступного рабочего времени, частые перенастройки нарушают поставки или технологии требуют существенно разных конфигураций. Сравните гибкость планирования с дополнительными капитальными затратами и нагрузкой на техническое обслуживание.
Окончательное решение должно основываться на письменной матрице форматов, реалистичном производственном календаре и подтвержденных показателях производительности упаковки. Выбирайте ту гибкость, которой завод будет реально пользоваться. Не включайте в расчет задействованных производственных мощностей будущие проекты, не имеющие поддержки, до тех пор, пока их совместимость не будет подтверждена.