
Неравномерная толщина стенок при растяжно-выдувном формовании ПЭТ обычно свидетельствует о дисбалансе в процессах нагрева преформы, растяжения, времени подачи воздуха, выравнивания или о проблемах с самой исходной преформой. Перед изменением настроек определите местоположение и повторяемость появления участков с уменьшенной толщиной. Воспользуйтесь картой измеренных значений толщины, идентификацией полостей и контролируемыми испытаниями, чтобы отличить технологическую проблему от проблемы, связанной с инструментом или материалом.
Является ли каждое различие в толщине дефектом?
Бутылка, как правило, не проектируется с одинаковой толщиной по всей поверхности. Дно, плечо, боковые стенки и усиленные элементы выполняют разные конструктивные функции. Важен вопрос о том, соответствует ли распределение материала утвержденным проектным и эксплуатационным требованиям.
Визуально привлекательная бутылка всё же может иметь локальную зону слабости, в то время как видимый переход толщины может быть преднамеренным. Сравнивайте измеренные значения со спецификацией упаковки и эталонными образцами. Учитывайте эксплуатационные характеристики после розлива, укупорки, транспортировки и хранения, а не оценивайте пустую бутылку исключительно по внешнему виду.
Перед сравнением партий продукции определите, как будут проводиться измерения. Различное давление прижатия, расположение датчика или методы разбиения на участки могут привести к кажущимся различиям. Откалибруйте прибор и используйте повторяемую схему измерений по окружности и по высоте бутылки.
О чём говорит картина дефектов?
Идентифицируйте каждый образец по гнезду, времени производства, партии преформ и рецептуре. По возможности отметьте его ориентацию относительно формы. Узор, повторяющийся на одной стороне одного гнезда, требует иного подхода к исследованию, чем постепенное изменение по всем гнездам.
| Наблюдаемый рисунок | Проверки, которым следует уделить первоочередное внимание |
| Одна сторона постоянно тоньше | Симметричность нагрева, поворот преформы, центрирование и распределение толщины стенок в начальной фазе |
| Недостаток материала в области плеча или основания | Осевой профиль нагрева, движение растяжения и последовательность предварительного раздувания |
| Одна полость отличается от остальных | Локальная настройка пресс-формы, состояние штифта, клапаны, охлаждение и положение переноса |
| Со временем все полости смещаются | Стабилизация печи, температура поступающих преформ, инженерные коммуникации и изменения окружающей среды |
| Случайные отклонения бутылок | Различия в преформах, прерывистая подача или вращение, а также нестабильное время технологических операций |
Эти закономерности служат ориентиром при осмотре; они не указывают на единственную причину. Подобный участок с тонкой стенкой может быть вызван несколькими неисправностями. Сохраните репрезентативные образцы исправной и бракованной продукции, чтобы обеспечить стабильную точку сравнения при расследовании.
Как профиль нагрева влияет на поведение материала?
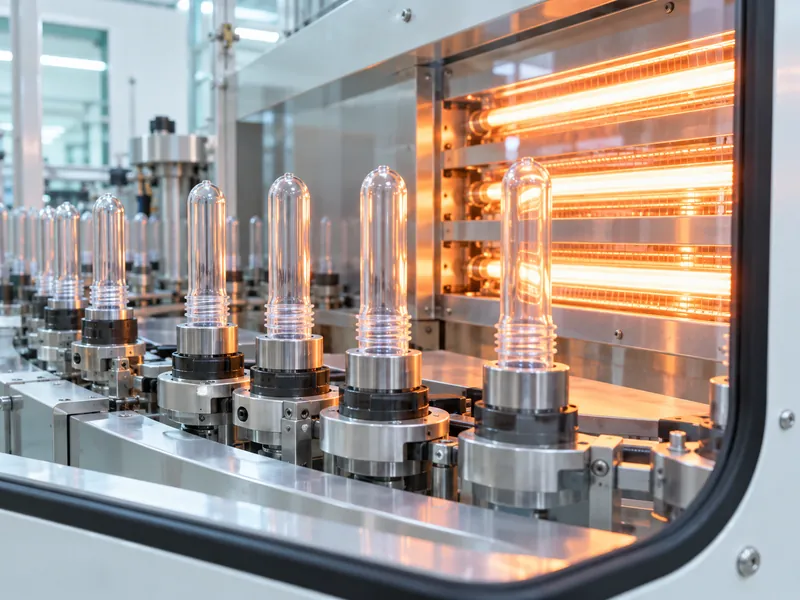
Нагрев определяет, насколько легко растягиваются различные участки преформы. Относительно горячая область может деформироваться раньше и стать тоньше, в то время как более холодная область может сохранить больше материала. Фактический результат зависит от всей последовательности растяжения и геометрии бутылки, поэтому простое увеличение или уменьшение мощности печи может перенести проблему в другое место.
Перед изменением рецептуры проверьте работу каждой лампы, состояние отражателей, вентиляцию, расстояние между преформами и их вращение. Загрязненные отражатели или преформа, которая перестала вращаться, могут привести к асимметричному распределению температуры. Сравните физическое состояние печи с условиями, при которых была разработана утвержденная рецептура.
Проанализируйте температуру преформ на входе и процедуру прогрева. Материал, поступающий из холодильного хранилища, может вести себя иначе, чем материал, хранящийся рядом с теплой производственной линией. Установите контролируемый метод подготовки, вместо того чтобы позволять операторам компенсировать каждую партию за счет недокументированных изменений настроек печи.
Измерение температуры поверхности требует осторожности, поскольку прозрачные полимеры и отражающие поверхности в окружающей среде могут затруднить интерпретацию результатов. Используйте утвержденный поставщиком оборудования метод измерения и соотносите показания с результатами, полученными при производстве бутылок. Рассматривайте показания температуры как один из фактов в рамках расследования, а не как полное описание температуры преформы по всей толщине стенки.
Может ли причина крыть преформа?
Проверьте вес, размеры, концентричность и распределение толщины стенок преформы в соответствии с согласованными входными спецификациями. Преформа, изготовленная из неравномерного исходного материала, может перенести этот дисбаланс в готовую бутылку. Смешивание партий или изменение спецификаций смолы также может изменить реакцию на рецептуру, которая в остальном осталась неизменной.
Сравните подозрительный материал с утвержденной сохраненной партией в контролируемых условиях. Зафиксируйте, какие переменные остаются неизменными, и сохраните достаточное количество образцов, чтобы проверить, является ли разница повторяемой. Не утверждайте новую преформу только потому, что одна пробная бутылка выглядит приемлемо.
Преформа также должна соответствовать геометрии бутылки и условиям розлива. Сложная проблема распределения материала может быть вызвана не настройками оператора, а неподходящей конструкцией преформы. Проанализируйте эту комбинацию совместно с поставщиками преформ и форм, прежде чем предполагать, что дополнительный нагрев может устранить любое несоответствие конструкции.
Как растяжение и предварительное выдувание влияют на результат?
Растягивающий стержень и начальная стадия подачи воздуха влияют на то, как нагретый материал начинает расширяться и где он впервые соприкасается с формой. Изменения в движении стержня, времени предварительного надувания или давлении могут изменить осевое и окружное распределение материала. Поскольку движение стержня и подача воздуха воздействуют на одну и ту же нагретую преформу, эксперимент, в котором изменяются оба параметра без четкого плана, может лишить команду возможности определить, что именно улучшило качество бутылки.
Проверьте прямолинейность стержня, его центрирование, состояние наконечника, ход и соответствие утвержденной механической настройке. Изношенный или неправильно выровненный компонент может создавать повторяющуюся проблему распределения, которую изменения рецептуры лишь маскируют. Перед осмотром движущихся частей или компонентов, находящихся под давлением, следуйте процедуре изоляции, предусмотренной производителем.
Анализируйте фактическое поведение давления и фазы работы клапанов там, где оборудование предоставляет соответствующие измерения. Значение в рецептуре не гарантирует, что заданное давление достигнет бутылки в нужный момент. Сужения, негерметичные уплотнения или нестабильная работа клапанов требуют расследования, когда ранее стабильный процесс изменяется.
Какую роль играют пресс-форма и система охлаждения?
Проверьте выравнивание пресс-формы, плотность прилегания, состояние базовых компонентов, состояние вентиляционных отверстий и эффективность охлаждения. Полость, состояние которой отклоняется от утвержденных механических или термических параметров, может приводить к иной схеме контакта или качеству поверхности, даже если общий рецепт машины не изменился. Документируйте результаты, относящиеся конкретно к полости, чтобы ремонт можно было связать с последующим результатом производства.
Убедитесь, что контуры охлаждения получают заданный расход и температуру при производственной нагрузке. Удовлетворительные показания на дисплее чиллера не гарантируют, что каждый канал пресс-формы работает правильно. Засор, перегиб шланга или неправильно подключенный контур могут повлиять на один участок, в то время как основная система будет выглядеть нормально.
Не увеличивайте размеры вентиляционных отверстий, не полируйте поверхности полостей и не модифицируйте охлаждающие каналы без согласия поставщика пресс-формы. Незначительные неконтролируемые изменения могут повлиять на размеры, качество поверхности или возможности будущего ремонта. Разделяйте плановую очистку и операции, изменяющие конструкцию пресс-формы.
Какова эффективная последовательность действий при устранении неисправностей?
Сначала ограничьте производство, затронутое проблемой, и определите последнюю приемлемую проверку. Убедитесь в надежности метода измерения, а затем сопоставьте дефекты по положению, полости и времени. Проанализируйте недавние изменения в материалах, техническом обслуживании, рецептурах, инженерных сетях и скорости производства.
Устраните очевидные неисправности оборудования, прежде чем приступать к оптимизации процесса. Для проведения контролируемого испытания измените одну обоснованную переменную или одну четко запланированную группу взаимосвязанных переменных, а затем дайте процессу стабилизироваться. Зафиксируйте настройки и произведите измерения на достаточном количестве образцов из каждой соответствующей полости.
Оцените результат с учетом требований к упаковке в целом, а не только к исходному участку с уменьшенной толщиной. Улучшение одной области может привести к ухудшению другой или изменить производительность и размеры. Сохраните предыдущую утвержденную рецептуру, чтобы в случае неудачного испытания можно было вернуться к исходному состоянию без необходимости ее повторной разработки.
Как следует утвердить скорректированный процесс?
Подтвердите распределение толщины и испытания на прочность с учетом конкретного применения в ходе репрезентативной производственной партии. Учтите перезапуски и условия эксплуатации, которые ранее приводили к появлению дефекта. Установите частоту отбора проб в соответствии с уровнем риска и стабильностью, продемонстрированной во время квалификации.
При обсуждении конфигурации машины для выдувания ПЭТ предоставляйте чертежи бутылок, сведения о преформах и критерии приемки, а не ограничивайтесь запросом номинальной скорости. Поставщику необходимы эти данные для оценки технологического диапазона. Согласуйте, при каких изменениях в оснастке или материале потребуется повторная квалификация.
Наконец, проверьте рабочие характеристики на линии розлива, особенно при снижении веса бутылок. Соображения по поводу транспортировки облегчённых ПЭТ-бутылок через розливную машину остаются актуальными и после настройки процесса выдувания. Стабильный, задокументированный процесс должен обеспечивать как приемлемые размеры бутылок, так и надёжное поведение на последующих этапах производства.