Машина для этикетирования бутылок работает наиболее эффективно, когда она чистая, устойчива и правильно настроена с учетом особенностей бутылок, этикеток и скорости производства. Даже небольшое скопление клея, пыли, остатков подложки этикеток или остатков продукта может привести к перекосу этикеток, появлению складок, пузырей, пропусков этикеток или нестабильному качеству готовой продукции.
Регулярная очистка и настройка также помогают продлить срок службы оборудования. На линиях по производству напитков, косметики, химической и фармацевтической продукции, а также товаров повседневного спроса чистая и правильно настроенная этикетировочная машина сокращает время простоя и обеспечивает стабильное качество упаковки.
Почему очистка и настройка имеют значение
Этикетирование бутылок — это прецизионный процесс. Рулон этикеток, датчик, разделитель бутылок, конвейер, прижимная лента, направляющие и этикетирующая головка должны работать слаженно в одном ритме.
Если одна из деталей загрязнена или неправильно выровнена, весь процесс этикетирования становится нестабильным. Этикетка может начать наклеиваться слишком рано, приклеиваться слишком поздно, смещаться влево или вправо или не облегать бутылку ровно.
Перед очисткой или регулировкой операторы должны соблюдать процедуры блокировки и маркировки в тех случаях, когда непреднамеренный запуск оборудования может создать опасность. Используйте блокировку и маркировку для контроля опасных источников энергии во время технического обслуживания оборудования.
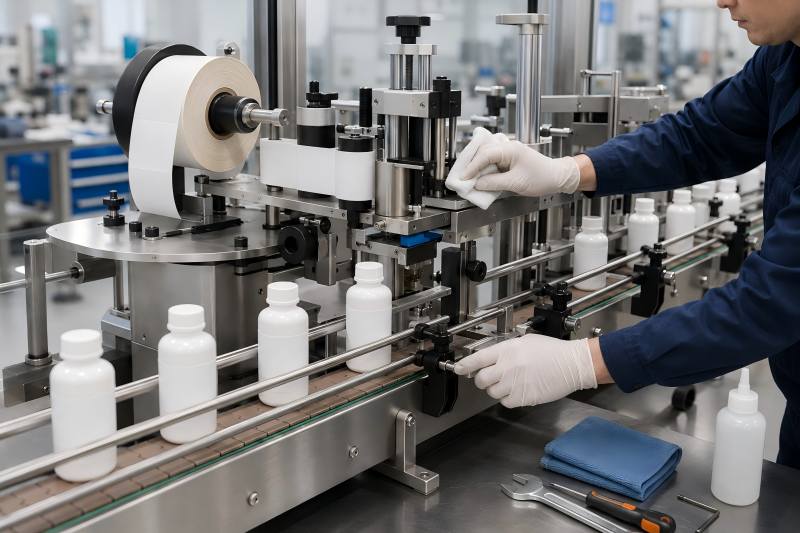
Обзор очистки и регулировки
| Область | Основные моменты очистки | Основные моменты регулировки | Рекомендуемая периодичность проверки |
| Конвейерная лента | Пыль, масло, жидкость, обрывки этикеток | Скорость, расстояние между бутылками, натяжение ленты | Ежедневно |
| Этикетирующая головка | Остатки клея, бумажная пыль | Положение выхода этикетки, угол наклона отрывной пластины | Ежедневно / при каждой смене |
| Датчик этикеток | Пыль, пленка, скопление подложки этикеток | Чувствительность, расстояние обнаружения | Ежедневно |
| Направляющие для бутылок | Остатки продукта, точки трения | Ширина, параллельность | В зависимости от размера бутылки |
| Прижимная лента / ролик | Клей, перенос чернил, пыль | Давление, высота, угол контакта | Ежедневно |
| Держатель рулона этикеток | Бумажная пыль, остатки подложки | Центрирование рулона, натяжение | При каждой смене рулона |
| Электрошкаф | Пыль, влага | Охлаждение, проверка надежности соединений | Ежемесячно |
Шаг 1: Безопасная подготовка машины
Перед очисткой остановите оборудование. Уберите бутылки, этикетки, мусор и инструменты из рабочей зоны.
Отключите основное питание при проведении глубокой очистки, регулировке движущихся частей или при контакте с этикетирующей головкой. Обеспечьте исправность кнопок аварийной остановки, защитных ограждений и предохранительных выключателей, так как защитные устройства станка необходимы для защиты операторов от опасностей, таких как зоны защемления и вращающиеся детали.
Перед началом работы подготовьте инструменты для очистки:
- Мягкая ткань, не оставляющая ворса
- Мягкое моющее средство или утвержденный чистящий состав
- Спиртовые салфетки для датчиков, если это разрешено поставщиком оборудования
- Небольшая щетка для удаления бумажной пыли
- Воздуходувка с регулируемым давлением
- Шестигранные ключи и инструменты для регулировки
- Смазочный материал, рекомендованный производителем
- Мусорное ведро для использованных этикеток и подложки
Не распыляйте жидкость непосредственно на датчики, двигатели, сенсорные экраны или электрические компоненты. Перед протиранием поверхности смочите ткань.
Шаг 2: Очистка конвейерной системы
Конвейер транспортирует бутылки через зону этикетирования. Если лента загрязнена или скользкая, бутылки могут вращаться неравномерно или смещаться во время этикетирования.
Очистите конвейерную ленту мягкой тканью. Удалите пролитые продукты, масло, пыль с бутылок, обрывки этикеток и остатки подложки.
Проверьте нижнюю часть и боковые края ленты. Остатки этикеток часто прилипают возле направляющих рельсов, разделителей бутылок и точек передачи.
Для круглых бутылок стабильность работы конвейера особенно важна. Если бутылка сдвигается во время наклеивания этикетки, этикетка может скрутиться, наклониться или помяться.
Полезные проверки при очистке включают:
- Поверхность ленты сухая и чистая
- Рядом с роликом не застряла подложка этикетки
- Отсутствие застрявших крышек от бутылок, пыли или обломков пластика
- Конвейер работает плавно, без колебаний
- Бутылки движутся по зоне этикетирования ровно
Шаг 3: Очистка этикетирующей головки
Головка этикетирования контролирует отрыв этикеток. Эта зона должна оставаться чистой, так как скопление пыли или клея может повлиять на отрыв и подачу этикеток.
Очистите траекторию движения этикеток от рулона до отрывной пластины. Обратите внимание на ролики, направляющие валы, натяжные пластины и выход этикеток.
Пластина для отклеивания должна быть гладкой и чистой от клея. Загрязнённая пластина для отклеивания может привести к запоздалому отклеиванию этикетки или её скручиванию до соприкосновения с бутылкой.
Не используйте острые металлические инструменты для соскабливания клея с роликов или пластин. Царапины могут увеличить трение и повредить этикетки при работе на высокой скорости.
Шаг 4: Очистка датчика этикеток
Датчик определяет зазор, метку или край каждой этикетки. Если линза датчика запылена, машина может пропускать этикетки или часто останавливаться.
Для очистки поверхности датчика используйте мягкую ткань или специальную салфетку. При использовании прозрачных этикеток, темных бутылок или отражающей упаковки чистота датчика приобретает ещё большее значение.
После очистки проведите короткое тестирование, чтобы убедиться, что датчик правильно распознает каждую этикетку. Регулируйте чувствительность только после очистки датчика, так как загрязнения могут привести к неверным результатам настройки.
Шаг 5: Очистка прижимного ремня и этикетировочного валика
Прижимная лента или валик помогают прочно прикрепить этикетку к поверхности бутылки. Если на этой детали присутствуют остатки клея, пыль или следы чернил, они могут оставлять отпечатки на этикетке.
Тщательно протрите контактную поверхность. Вращайте валик вручную только при выключенном оборудовании и когда к нему можно безопасно прикоснуться.
Проверьте на наличие износа, затвердевания, трещин или следов неравномерного давления. Повреждённая прижимная деталь может привести к появлению пузырей, плохой адгезии по краям или неравномерному натяжению этикетки.
Для квадратных, овальных или бутылок особой формы давление прижима должно быть сбалансированным. Слишком сильное давление может деформировать мягкие бутылки, а слишком слабое — привести к появлению пузырей или неплотному прилеганию краев этикетки.
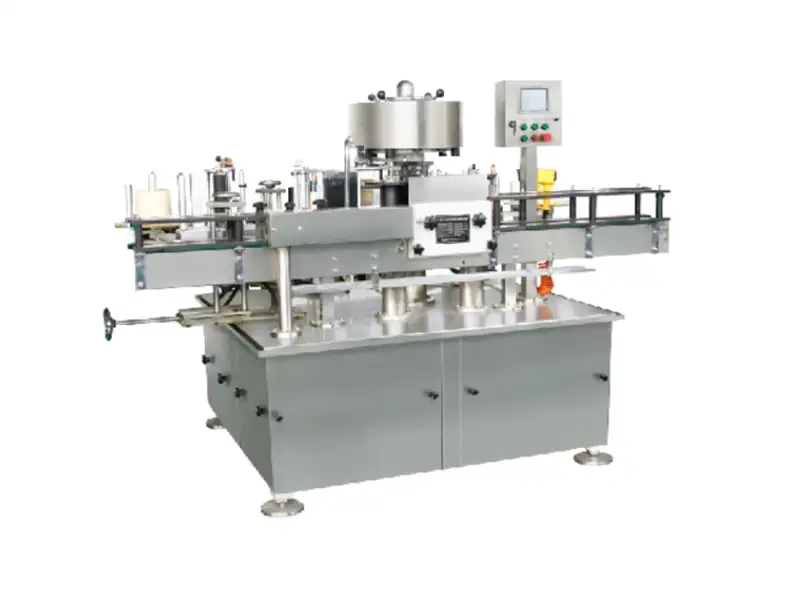
Шаг 6: Регулировка направляющих бутылок
Направляющие рельсы удерживают бутылки на правильной траектории. Они должны надежно удерживать бутылку, не сдавливая её.
Установите ширину рельсов чуть шире, чем корпус бутылки. Бутылка должна проходить плавно, но не должна раскачиваться из стороны в сторону.
Для неустойчивых бутылок, таких как высокие косметические флаконы или лёгкие пластиковые бутылки, проверьте также высоту направляющих. Слишком низкая направляющая может не удерживать корпус бутылки, а слишком высокая — задевать крышки или плечи бутылки.
Типовые данные по настройке направляющих:
| Тип бутылки | Рекомендуемый зазор между направляющими | Распространенные риски | Цель регулировки |
| Круглая ПЭТ-бутылка | 1–2 мм с каждой стороны | Смещение при вращении бутылки | Плавное прямолинейное перемещение |
| Стеклянная бутылка | 1–1,5 мм с каждой стороны | Удар или шум | Стабильно, но не плотно |
| Квадратная бутылка | 1,5–2,5 мм с каждой стороны | Трение в углах | Отсутствие заклинивания по краям |
| Овальная бутылка | 1–2 мм с каждой стороны | Смещение положения этикетки | Траектория движения бутылки по центру |
| Маленький флакон | 0,5–1 мм с каждой стороны | Падение или встряхивание | Точное управление бутылками |
Эти значения являются ориентировочными. Окончательные настройки следует подтвердить с помощью реальных образцов бутылок, материала этикеток и производственной скорости.
Шаг 7: Регулировка разделителя бутылок
Разделитель бутылок регулирует расстояние между бутылками. Если расстояние слишком мало, две бутылки могут попасть в зону этикетирования одновременно.
Отрегулируйте разделительное колесо, винт или синхронизатор в соответствии с диаметром бутылки. Зазор должен быть таким, чтобы в точку этикетирования попадала по одной бутылке за раз.
Хорошей отправной точкой для этикетирования со средней скоростью является зазор между бутылками, равный не менее 1/2 диаметра бутылки. Для высокоскоростных машин расстояние должно соответствовать инструкции по эксплуатации оборудования и сервосинхронизации.
Проверьте следующие моменты:
- Бутылки не соприкасаются друг с другом перед этикетированием
- Каждая бутылка достигает датчика с постоянным интервалом
- Этикетка начинается стабильно в одной и той же точке
- Ни одна бутылка не подвергается чрезмерному давлению со стороны разделителя
Шаг 8: Регулировка рулона этикеток и натяжения
Натяжение этикетки влияет на точность её подачи. Если натяжение слишком слабое, этикетка может сместиться. Если оно слишком сильное, подложка может порваться или этикетка может растянуться.
Расположите рулон этикеток по центру держателя. Траектория движения этикетки от рулона до отклеивающей пластины должна оставаться прямой.
Проверьте систему перемотки подложки. Если подложка перемотана неравномерно, подача этикеток может стать нестабильной через несколько минут работы.
Простой способ проверки — запустить машину на низкой скорости и наблюдать за краем этикетки. Если этикетка смещается влево и вправо, отрегулируйте направляющие кольца, положение рулона или устройство натяжения.
Шаг 9: Регулировка положения датчика этикеток
Датчик этикеток должен быть выровнен по зазору между этикетками, чёрной метке или зоне распознавания. Неправильная настройка датчика часто приводит к пропуску этикеток.
В случае бумажных этикеток датчик обычно распознает зазор между этикетками. Для прозрачных этикеток машине может потребоваться ультразвуковой датчик или специальный датчик для прозрачных этикеток.
Перемещайте датчик до тех пор, пока он не будет стабильно распознавать край этикетки. Затем запустите несколько этикеток без бутылок, чтобы убедиться в стабильной работе.
Типичные параметры настройки датчика:
| Тип этикетки | Фокус датчика | Типичная проблема | Практическая настройка |
| Бумажная этикетка | Зазор между этикетками | Вывод двойной этикетки | Повторная настройка зазора между этикетками |
| Прозрачная этикетка | Край или толщина этикетки | Пропущенное обнаружение | Использование режима датчика «прозрачная этикетка» |
| Этикетка с черной меткой | Напечатанная метка | Слишком раннее или слишком позднее срабатывание | Выровняйте датчик по метке |
| Металлическая этикетка | Светоотражающая поверхность | Ложный сигнал | Снизить влияние отражения |
| Небольшая этикетка | Узкий зазор | Нестабильное обнаружение | Низкая скорость при настройке |
Шаг 10: Настройка положения этикетки
Положение этикетки включает в себя высоту, начальную точку спереди и сзади, а также выравнивание обертывания. Эти настройки определяют, будет ли конечный вид этикетки выглядеть профессионально.
Сначала отрегулируйте высоту этикетки. Этикетка должна располагаться в правильном месте на корпусе бутылки, не слишком близко к плечу или нижней кривой.
Во-вторых, отрегулируйте начальную позицию. Для круглых бутылок этикетка должна начинаться каждый раз в одной и той же точке. Передняя и задняя этикетки должны соответствовать направлению, в котором обращена бутылка.
В-третьих, отрегулируйте давление обтягивания. Этикетка должна приклеиваться ровно, без пузырей, складок и отрыва краев.
После каждого существенного изменения используйте 10–20 тестовых бутылок. Одного-двух образцов недостаточно, поскольку мелкие ошибки могут проявиться только при непрерывной работе.
Шаг 11: Регулировка скорости конвейера и наклеивания этикеток
Скорость конвейера и скорость подачи этикеток должны совпадать. Если этикетка подается быстрее, чем движется бутылка, могут появиться складки. Если подача слишком медленная, этикетка может растянуться или затягиваться.
После очистки или переналадки начинайте с низкой скорости. Постепенно увеличивайте скорость, проверяя положение этикетки.
Рекомендуемые настройки:
| Этап производства | Рекомендуемый диапазон скоростей | Основные моменты проверки |
| Первое тестирование настройки | 10–20 бутылок/мин | Базовое положение этикетки |
| Пробный запуск | 20–40 бутылок/мин | Складки, пузыри, перекос |
| Стабильное производство | 40–120 бутылок/мин | Повторяемость |
| Высокоскоростная линия | 120+ бутылок/мин | Синхронизация и расстояние между датчиками |
Фактическая скорость зависит от размера бутылки, материала этикетки, конструкции машины и опыта оператора. Стабильная скорость 60 бутылок в минуту с точной этикетировкой лучше, чем 100 бутылок в минуту с частыми бракованными изделиями.
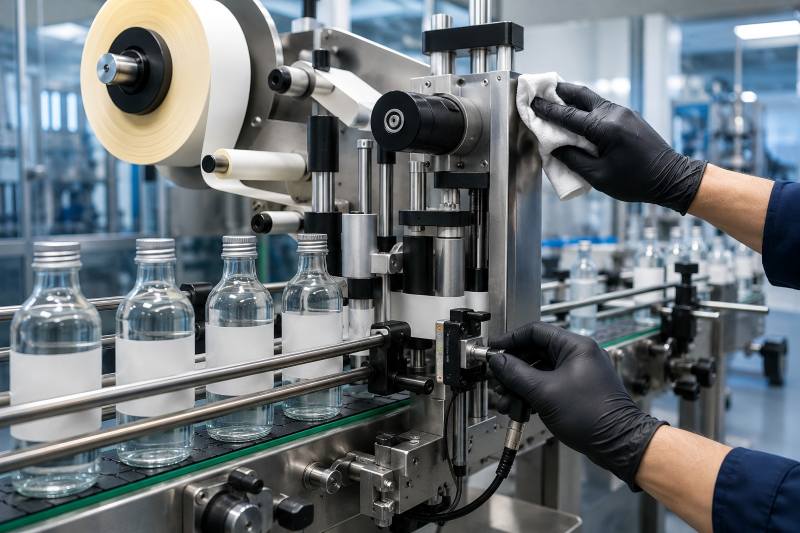
Шаг 12: Проверка смазки и изнашиваемых деталей
Не все детали этикетировочной машины нуждаются в смазке. Чрезмерная смазка может притягивать пыль и загрязнять этикетки.
Смазывайте только те точки, которые рекомендованы поставщиком оборудования. Избегайте нанесения масла вблизи рулонов этикеток, датчиков, ремней или зон контакта с продуктом.
Регулярно проверяйте изнашиваемые детали, в том числе:
- Конвейерную ленту
- Прижимной ремень
- Ролики
- Подшипники
- Накладки направляющих рельсов
- Пластина для отрыва этикеток
- Кронштейн датчика
- Вал перемотки
- Разделительное колесо
Своевременно заменяйте поврежденные детали. Изношенный ролик или ослабленный направляющий валик могут привести к повторяющимся дефектам, которые невозможно устранить одной лишь очисткой.
Распространенные проблемы после очистки или регулировки
Если после очистки появляются дефекты, сначала проверьте последнюю измененную зону. Большинство проблем связано с положением датчика, натяжением этикетки, шириной направляющей или несоответствием скоростей конвейера.
| Проблема | Вероятная причина | Быстрое устранение |
| Этикетка наклонена | Бутылка колеблется или направляющие выровнены неправильно | Отрегулируйте направляющие и траекторию движения бутылки |
| На этикетке есть складки | Несоответствие скоростей или слишком высокое давление | Согласуйте скорости и уменьшите давление |
| Этикетка расположена слишком высоко или низко | Неправильная высота этикетирующей головки | Отрегулируйте высоту головки |
| Этикетка начинается слишком рано | Проблема с положением датчика или настройкой задержки | Заново настройте датчик и синхронизацию |
| Этикетка плохо приклеивается | Загрязненная бутылка или слабое давление | Очистите поверхность бутылки и отрегулируйте валик |
| Машина пропускает этикетки | Загрязненный датчик или неправильная чувствительность | Очистите и перенастройте датчик |
| Разрыв подложки | Слишком высокое натяжение | Уменьшите натяжение при перемотке или подаче |
| Застревание бутылок | Направляющие рельсы затянуты слишком сильно | Увеличьте зазор между направляющими |
Ежедневный контрольный список по уборке
Ежедневный контрольный список помогает операторам выработать стабильные привычки. Кроме того, он облегчает смену смены.
Перед началом производства:
- Убедитесь, что оборудование чистое и сухое
- Проверьте направление размотки рулона этикеток
- Проверить ширину направляющей рельсы для бутылок
- Убедитесь в исправности датчиков
- Запустить 5–10 пробных бутылок
- Проверьте высоту этикетки и точку начала наклеивания
Во время производства:
- Немедленно удаляйте обрезки этикеток
- Следите за смещением этикеток
- Поддерживайте конвейер в чистоте
- Проверяйте расстояние между бутылками
- Регистрируйте повторяющиеся дефекты
После производства:
- Удалите оставшиеся бутылки и этикетки
- Протрите конвейер и этикетирующую головку
- Очистите поверхность датчика
- Опорожнить контейнер для отходов этикеток
- Отключите питание в соответствии с процедурой предприятия
Рекомендации по перенастройке
Переналадка означает переход с одной бутылки, этикетки или продукта на другой. Именно в этот момент происходит большинство ошибок при настройке.
Ведите журнал настроек для каждого продукта. В журнале должны быть указаны размер бутылки, ширина направляющей, высота этикетки, положение датчика, скорость и настройка давления.
При повторных заказах эти данные позволяют сэкономить время и сократить количество проб и ошибок. Это особенно полезно для предприятий, на которых на одной машине наклеиваются этикетки на бутылки различной формы.
Полезные записи о переналадке включают:
- Диаметр или ширина бутылки
- Высота бутылки
- Размер этикетки
- Направление размотки рулона этикеток
- Высота наклеивания этикетки
- Скорость конвейера
- Режим датчика
- Усилие прижима
- Настройка сепаратора
- Результаты испытаний и доля брака
Очистка и настройка машины для этикетирования бутылок — это не просто задача технического обслуживания. Это напрямую влияет на точность нанесения этикеток, внешний вид продукции, скорость производства и стоимость упаковки.
Правильный технологический процесс начинается с обеспечения безопасности, а затем включает в себя очистку, проверку датчиков, регулировку направляющих, контроль натяжения этикеток и пробное производство. Когда операторы следуют четкой последовательности действий, машина работает более плавно, а дефекты этикеток становится легче контролировать.