Автоматическая машина для этикетирования бутылок работает следующим образом: бутылки подаются, разделяются, определяется их положение, происходит дозирование этикеток, их точное наклеивание, плавное прижимание, а готовые бутылки направляются на следующий этап процесса.
Основой всего процесса является координация. Скорость конвейера, расстояние между бутылками, синхронизация датчиков, натяжение этикеток, управление двигателями и усилие прижима должны работать слаженно.
Процесс работы автоматической машины для этикетирования бутылок
Автоматическая машина для этикетирования бутылок работает в непрерывном цикле. Бутылки поступают в машину, разделяются на фиксированное расстояние, распознаются датчиками, маркируются этикетирующей головкой, прижимаются роликами или щетками, а затем направляются на следующий этап упаковки.
| Этапы работы | Основная функция | Ключевой компонент | Типичные требования |
| Подача бутылок | Перемещение бутылок в зону этикетирования | Конвейер | Стабильная скорость и плавная подача |
| Расстояние между бутылками | Обеспечивает равное расстояние между бутылками | Разделительное колесо или шнек | Предотвращает неправильное размещение этикеток |
| Обнаружение бутылок | Подтверждает положение бутылки | Фотоэлектрический датчик | Быстрый и точный сигнал |
| Подача этикеток | Отделение этикетки от подложки | Головка наклеивания этикеток | Стабильное регулирование натяжения |
| Нанесение этикетки | Нанесение этикетки на поверхность бутылки | Отрывная пластина и сервомотор | Точное позиционирование этикетки |
| Прижимание этикетки | Устраняет пузырьки и улучшает адгезию | Ролик, ремень или щетка | Гладкая поверхность этикетки |
| Выгрузка | Подача бутылок с этикетками дальше | Конвейер | Соединяется с линией розлива или упаковки |
Подача и транспортировка бутылок
Бутылки сначала поступают на конвейер для плавного перемещения. На полностью автоматизированной производственной линии бутылки обычно поступают с розливочной машины, укупорочной машины или сортировочной машины для бутылок.
Конвейер перемещает бутылки с регулируемой скоростью. Если скорость нестабильна, этикетка может быть наклеена слишком рано, слишком поздно или под неравномерным углом.
Для круглых бутылок в машине часто используется боковая лента или оберточный ролик, чтобы повернуть бутылку во время наклеивания этикетки. Для квадратных, плоских или овальных бутылок машина может использовать боковые направляющие, чтобы удерживать бутылку в вертикальном положении перед наклеиванием этикетки.
В реальных производственных условиях стабильность бутылок имеет большое значение. Легкие пластиковые бутылки, высокие косметические флаконы и узкие стеклянные бутылки могут потребовать дополнительных направляющих или прижимного ремня для предотвращения колебаний.
Расстановка бутылок перед наклеиванием этикеток
Перед наклеиванием этикеток бутылки необходимо разделить на фиксированное расстояние. Если две бутылки находятся слишком близко друг к другу, датчик может неправильно определить их положение, и этикетка может быть наклеена некорректно.
К распространённым методам разделения бутылок относятся разделительные колёса, синхронизирующие винты, боковые ленты или пневматические упоры. Выбор зависит от формы бутылок, скорости производства и конфигурации линии.
Для высокоскоростных линий по производству напитков часто используется винтовой разделитель бутылок, поскольку он позволяет поддерживать стабильное расстояние при более высоких скоростях. Для среднескоростных линий по производству косметики или химической продукции часто достаточно системы с боковыми лентами.
Стабильное расстояние между бутылками помогает оборудованию наносить каждую этикетку на одинаковой высоте и в одном и том же положении. Это особенно важно для продукции с передними и задними этикетками, штрих-кодами, QR-кодами или предупреждающими надписями.
Обнаружение бутылок с помощью датчиков
После расстановки бутылки поступают в зону обнаружения. Датчик распознает бутылку и запускает систему управления.
Затем система управления в нужный момент запускает этикетирующую головку. Синхронизация должна быть очень точной, поскольку даже небольшая задержка может привести к смещению этикетки.
В некоторых машинах используются разные датчики для прозрачных бутылок, тёмных бутылок или ёмкостей необычной формы. Прозрачные ПЭТ-бутылки и глянцевые стеклянные бутылки могут отражать свет, поэтому выбор датчика должен соответствовать фактическому материалу бутылки.
Для прозрачных этикеток также может потребоваться специальный датчик этикеток. Стандартные датчики могут испытывать трудности с распознаванием прозрачных этикеток, поскольку разница между этикеткой и подложной бумагой не очевидна.
Разворачивание рулона этикеток и регулирование натяжения
Этикетки обычно поставляются в рулонах. Рулон этикеток устанавливается на держатель этикеток, а подложка проходит через направляющие ролики, узлы регулирования натяжения, датчик этикеток и отрывную пластину.
Стабильное натяжение этикетки является залогом точной этикетировки. Если рулон этикеток слишком слабо натянут, подача этикеток становится нестабильной. Если натяжение слишком сильное, этикетка может порваться, растянуться или сместиться.
Хорошее оборудование обеспечивает плавное движение рулона этикеток. Сервомотор или шаговый двигатель регулирует длину подачи, а датчик контролирует расстояние между этикетками.
В случае самоклеящихся этикеток этикетка должна аккуратно отклеиваться от подложки. Чем острее угол отклеивания и чем стабильнее натяжение, тем точнее будет размещение этикетки.
Подача и отклеивание этикеток
Когда бутылка достигает нужного положения, машина подает этикетку. Этикетка проходит над отрывной пластиной, где подложка резко сгибается, и этикетка отделяется от неё.
Кромка этикетки первой соприкасается с поверхностью бутылки. В этот момент скорость конвейера, скорость подачи этикеток и движение бутылки должны совпадать.
Если этикетка движется быстрее бутылки, могут появиться складки. Если бутылка движется быстрее этикетки, этикетка может растянуться или быть наклеена неточно.
Именно поэтому в автоматических машинах для этикетирования бутылок часто используются сервомоторы. Сервоуправление повышает точность подачи и помогает поддерживать стабильное нанесение этикеток даже при изменении скорости производства.
Наклейка этикеток на бутылки различной формы
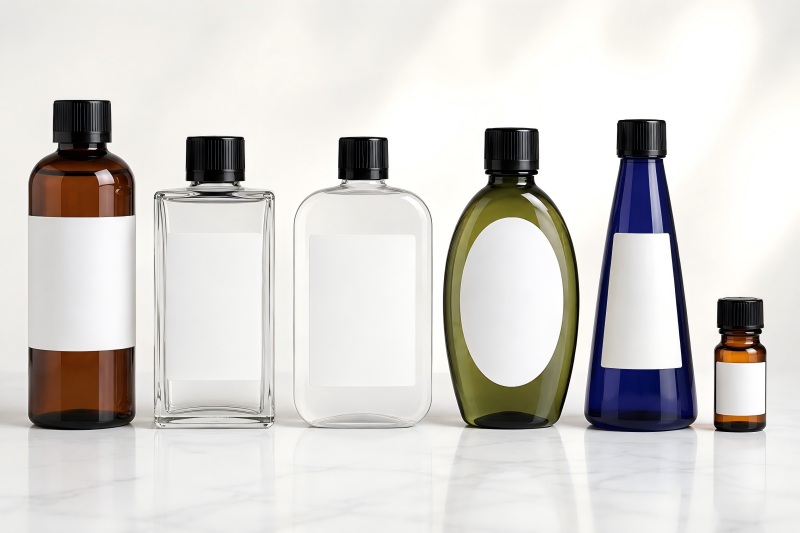
Различные формы бутылок требуют разных методов этикетирования. Круглую бутылку обычно поворачивают во время этикетирования, тогда как квадратную бутылку можно этикетировать с одной, двух или нескольких сторон.
| Тип бутылки | Распространённый метод этикетирования | Типичный диапазон скоростей | Типичные области применения |
| Круглая бутылка | Оберточная этикетировка | 30–300 бутылок/мин | Вода, сок, масло, лекарства, шампунь |
| Плоская бутылка | Односторонняя или двусторонняя этикетировка | 30–150 бутылок/мин | Бутылки для косметики, моющих средств, соусов |
| Квадратная бутылка | Этикетирование спереди/сзади или с нескольких сторон | 20–120 бутылок/мин | Бутылки для химикатов, баночки для продуктов питания, средства по уходу |
| Коническая бутылка | Этикетирование под углом | 20–100 бутылок/мин | Флаконы для косметики, специальные бутылки для напитков |
| Маленькие флаконы | Высокоточная обволакивающая этикетировка | 60–400 бутылок/мин | Фармацевтика, лабораторные материалы, эфирные масла |
Фактическая скорость зависит от размера этикетки, размера бутылки, конструкции машины, системы управления и настроек оператора. Небольшой круглый флакон можно маркировать гораздо быстрее, чем большую квадратную бутылку с этикетками спереди и сзади.
Прижимание, раскатывание и разглаживание этикетки
После того как этикетка соприкасается с бутылкой, её необходимо плотно прижать. Это устраняет пузырьки и усиливает сцепление этикетки с бутылкой.
Круглые бутылки обычно прижимаются с помощью обертывающей ленты или ролика. Бутылка вращается, а этикетка плавно обертывается вокруг неё.
Для плоских бутылок могут использоваться мягкие щетки, губчатые ролики или прижимные ленты. Эти детали помогают этикетке приклеиваться ровно, без царапин.
Недостаточное давление при прижиме может привести к отслоению краев этикетки. Если давление слишком высокое, тонкие бутылки могут деформироваться, особенно лёгкие ПЭТ-бутылки.
Для продукции премиум-класса, такой как косметика, вино и биологически активные добавки, гладкость этикетки напрямую влияет на внешний вид товара на полке. Даже небольшая складка может сделать упаковку менее привлекательной.
Система управления и координация работы оборудования
Система управления — это «мозг» автоматической машины для этикетирования бутылок. Она координирует работу датчиков, двигателей, скорость конвейера, подачу этикеток, сигналы тревоги и настройки человеко-машинного интерфейса.
В большинстве машин используются ПЛК и сенсорный экран. Операторы могут настраивать на экране скорость этикетирования, длину этикетки, время задержки, количество изделий и параметры сигнализации.
Некоторые машины сохраняют рецепты продукции. Это удобно, когда на одном и том же оборудовании на фабрике этикетируются бутылки разных размеров. Оператор может сохранить настройки для каждой бутылки и быстро переключаться между продуктами.
На современном производстве этикетировочная машина также может подключаться к розливным машинам, укупорочным машинам, струйным принтерам, системам визуального контроля и машинам для упаковки в картонные коробки. Это позволяет создать более полную автоматическую упаковочную линию.
Точность этикетирования и ключевые данные
Точность наклеивания этикеток — один из основных показателей качества оборудования. Для многих стандартных автоматических этикетировочных машин точность наклеивания обычно составляет около ±1 мм, тогда как высокоточные машины в подходящих условиях могут достигать точности около ±0,5 мм.
Однако точность зависит не только от машины. На результат также влияют допуски бутылок, качество этикеток, стабильность работы конвейера и настройки, выполняемые оператором.
| Параметр | Типичный диапазон | Значение для производства |
| Точность наклеивания этикеток | от ±0,5 мм до ±1,5 мм | Обеспечивает визуальную согласованность |
| Скорость наклеивания этикеток | 30–300 бутылок/мин | Зависит от типа бутылки и этикетки |
| Внутренний диаметр рулона этикеток | 76 мм | Стандартный размер сердечника рулона в отрасли |
| Наружный диаметр рулона этикеток | 250–350 мм | Влияет на частоту смены рулона |
| Подходящий диаметр бутылки | 20–120 мм | Зависит от модели машины |
| Допустимая высота этикетки | 10–180 мм | Зависит от конструкции этикетирующей головки |
| Потребляемая мощность | 0,5–2,5 кВт | Зависит от скорости и конфигурации |
Покупателям рекомендуется предоставить реальные бутылки и образцы этикеток до оформления заказа. Поставщики оборудования смогут проверить устойчивость бутылок, отклеивание этикеток, работу датчиков и окончательное положение этикетки перед запуском серийного производства.
Как наносятся передние и задние этикетки
Для двусторонней этикетировки часто требуются две этикетирующие головки, чтобы точно наклеить переднюю и заднюю этикетки.
Первая этикетирующая головка наклеивает переднюю этикетку, а вторая — заднюю. Положение бутылки должно оставаться стабильным между этими двумя этапами.
Для круглых бутылок передняя и задняя этикетки должны быть точно ориентированы. Некоторые машины используют устройства позиционирования бутылок, чтобы перед наклеиванием этикеток определить местоположение метки, канавки, ручки или направление крышки.
Для плоских и квадратных бутылок машина обычно наклеивает этикетки на две противоположные стороны, когда бутылка проходит между двумя этикетирующими головками. Этот метод широко применяется для бутылок с шампунем, соусами, моющими средствами и химическими веществами.
Дополнительные функции маркировки и контроля
Автоматическая машина для этикетирования бутылок также может работать с принтером даты, струйным кодировщиком, термотрансферным принтером или системой лазерной маркировки. Эти устройства печатают номера партий, даты производства, сроки годности, штрих-коды или QR-коды.
Некоторые линии также включают визуальный контроль. Камера проверяет, не отсутствует ли этикетка, не наклонена ли она, не смята ли или не размещена ли в неправильном положении.
В случае неудачного результата проверки система оповещает операторов или отбраковывает бутылку, чтобы сократить количество бракованной продукции, поступающей в оборот.
Для пищевой и фармацевтической промышленности эта функция особенно важна, поскольку информация на этикетках связана с безопасностью, отслеживаемостью и соблюдением нормативных требований.