При увеличении производственных объемов не всегда требуется строить сокозавод с нуля. Во многих случаях более рациональным подходом является поэтапная модернизация существующего завода с сохранением исправного оборудования и усовершенствованием тех участков производственной линии, которые стали «узкими местами».
Для многих мелких и средних производителей соков первоначальный завод, возможно, начинал с относительно простого оборудования: ручной обработки бутылок, отдельных машин для ополаскивания, розлива и укупорки, а также ограниченной автоматизации. Такая конфигурация хорошо работает на ранних этапах производства, но по мере роста объёмов продаж управление ею может становиться всё более сложным.
Поэтому эффективная модернизация завода по производству соков должна быть направлена не только на покупку более скоростных машин. Планировка завода, мощность по переработке соков, система обработки бутылок, технологии розлива, санитарные условия, автоматизация и последующая упаковка — все эти аспекты должны развиваться комплексно.
1. Начните с выявления реального «узкого места»
Прежде чем заменять оборудование, сначала определите, какая часть процесса производства соков сдерживает производительность завода.
У завода может быть достаточная мощность по приготовлению сока, но недостаточно мощная розливная машина. Другой завод может установить более быструю розливную машину, в то время как его система подачи бутылок или пастеризации останется слишком медленной.
Типичные узкие места включают:
- Недостаточная мощность по подготовке сока
- Медленное промывание и розлив в бутылки
- Чрезмерное ручное перемещение бутылок
- Частая смена продукта
- Нестабильная укупорка
- Ограниченная пропускная способность конвейера
- Ручная этикетировка и упаковка
- Длительные циклы очистки
- Плохая координация между машинами
Например, предположим, что существующий завод производит около 3 000 бутылок в час. Система приготовления сока, возможно, уже способна поставлять достаточное количество продукта для наполнения 6 000 бутылок в час, в то время как старая линия розлива обрабатывает лишь 3 000 бутылок в час.
В этой ситуации замена всей технологической линии стала бы излишними инвестициями. Гораздо большую окупаемость обеспечит сначала модернизация участков розлива и упаковки.
2. Пересмотрите планировку завода перед добавлением оборудования
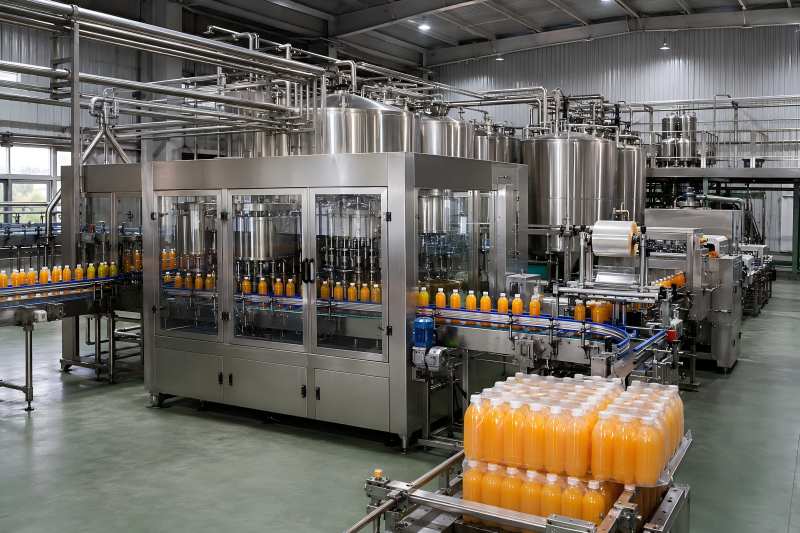
Площадь завода часто является одним из главных ограничивающих факторов при модернизации действующего завода по производству соков.
Старые заводы, как правило, организованы с учётом первоначальных объемов производства. По мере того как со временем добавляется всё больше оборудования, конвейеры становятся длиннее, операторы вынуждены перемещаться между различными участками, а движение материалов становится всё более сложным.
Перед установкой нового оборудования разделите завод на четко обозначенные технологические зоны.
Практичная планировка может включать:
- Подготовку сырья и ингредиентов
- Смешивание и переработка сока
- Подготовку бутылок
- Промывку, розлив и укупорку
- Пастеризацию или охлаждение, где это необходимо
- Этикетирование и маркировка
- Вторичная упаковка
- Хранение готовой продукции
Пустые бутылки должны поступать с одной стороны зоны розлива, а готовые картонные коробки или упаковки в термоусадочной пленке — выходить с противоположной стороны, если это позволяют условия на заводе. Следует избегать ненужных пересечений между сырьем, пустыми бутылками, операторами и готовой продукцией.
Более рациональная планировка иногда может повысить фактическую производительность завода даже до замены производственного оборудования.
3. Модернизация разливающей секции до установки розливной машины «3 в 1»
Для многих заводов по производству соков в бутылках разливная секция является наиболее важной частью модернизации.
На старых производственных линиях часто используются три независимых машины:
- Машина для промывки бутылок
- Машина для розлива сока
- Машина для укупорки бутылок
Бутылки перемещаются между этими машинами с помощью конвейеров. Такая конфигурация проста, но требует большего производственного пространства и создает больше точек перемещения бутылок.
При увеличении производственной мощности эти точки перемещения могут стать источником заторов бутылок, нестабильности работы и дополнительных трудозатрат.
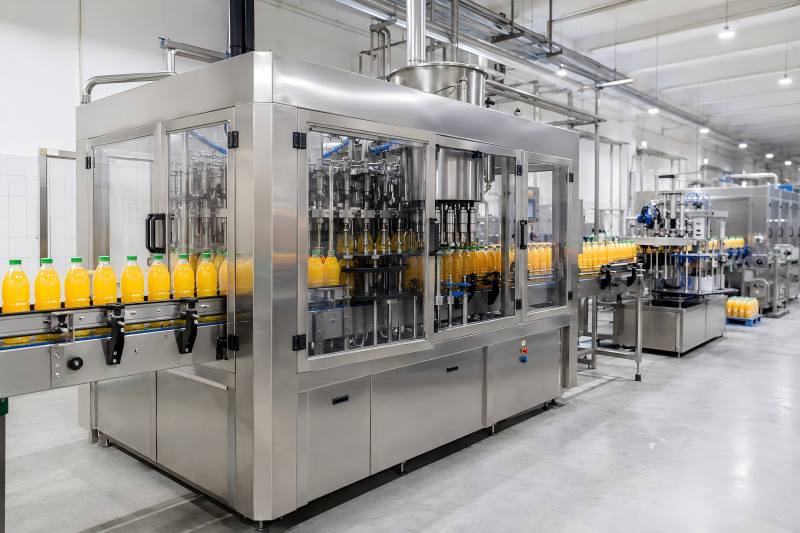
Машина для розлива соков «3 в 1» объединяет промывку, розлив и укупорку в одном интегрированном агрегате. Бутылка поступает в машину, промывается, передается непосредственно на станцию розлива, а затем укупоривается перед выходом из машины.
Почему стоит перейти на систему «3-в-1»?
Её преимущества выходят за рамки просто более высокой скорости розлива.
Интеграция сокращает количество отдельных перемещений бутылок. Это делает процесс розлива более компактным и способствует более плавному перемещению бутылок.
Типичное сравнение выглядит следующим образом:
| Элемент | Отдельные машины | Разливочная машина «3-в-1» |
| Промывка | Отдельная машина | Встроенная |
| Разлив | Отдельное устройство | Встроенная |
| Укупорка | Автономная машина | Встроенная |
| Транспортировка бутылок | Несколько конвейеров | Внутренняя транспортировка |
| Площадь занимаемой поверхности | Больше | Более компактный |
| Требования к оператору | Выше | Меньше |
| Синхронизация линии | Сложнее | Проще |
| Потенциал автоматизации | Умеренный | Высокий |
Для предприятий, переходящих от полуавтоматического производства к полностью автоматическому, машина «3 в 1» часто становится центральным оборудованием модернизированной линии розлива.
4. Выбор технологии розлива в зависимости от характеристик сока
Одной из ошибок при модернизации является выбор розливной машины исключительно исходя из производительности в бутылках в час.
Характеристики сока также определяют конструкцию системы розлива.
Прозрачные фруктовые напитки с относительно низкой вязкостью ведут себя иначе, чем соки, содержащие мякоть, волокна или взвешенные частицы. Соки, разливаемые в горячем виде, также требуют иной конфигурации машины, чем продукты, разливаемые при нормальной температуре.
К важным факторам относятся:
- Вязкость сока
- Содержание мякоти или частиц
- Температура розлива
- Материал бутылки
- Конструкция горлышка бутылки
- Требуемая точность розлива
- Характеристики вспенивания продукта
- Производительность
Для соков с относительно высокой текучестью эффективным способом розлива может быть самотечный или контролируемый розлив.
Для более густых соков или продуктов с большим содержанием мякоти необходимо спроектировать наполнительный клапан и канал для продукта с достаточным диаметром, чтобы уменьшить сопротивление потоку.
Если сок требует розлива в горячем виде, резервуар для продукта, розливные клапаны, трубопроводы и система циркуляции также должны быть рассчитаны на непрерывную работу при требуемой температуре.
Поэтому правильная модернизация заключается не просто в замене небольшого розливного оборудования на более крупное. Система розлива должна соответствовать как характеристикам сока, так и производственным целям.
5. Одновременная модернизация системы подачи бутылок
Новая розливная машина типа «3 в 1» не сможет достичь своей номинальной производительности, если операторы по-прежнему будут вручную укладывать бутылки на конвейер.
Поэтому систему подачи бутылок следует оценивать одновременно с розливной машиной.
На небольшом предприятии изначально может использоваться ручная укладка бутылок. При увеличении объёма производства автоматический сортировщик бутылок или система подачи бутылок может обеспечить непрерывную подачу тары.
Переход может выглядеть следующим образом:
До модернизации
Ручная загрузка бутылок → промывка бутылок → розлив → ручная укупорка → этикетирование → ручная упаковка
После модернизации
Автоматическая подача бутылок → промывка, розлив и укупорка «3 в 1» → этикетирование → маркировка → автоматическая упаковка
Это изменение сокращает количество повторяющихся ручных операций и обеспечивает более предсказуемый ритм производства.
Кроме того, это позволяет меньшему количеству операторов контролировать более обширные участки линии.
6. Проверьте, способна ли мощность по переработке сока обеспечить работу новой розливной машины
Увеличение производительности розлива создаёт дополнительный спрос на предыдущих этапах производства.
Если исходная линия производила 3 000 бутылок в час, а модернизированная разливочная машина — 8 000 бутылок в час, то на этапе подготовки сока необходимо непрерывно поставлять достаточное количество продукта.
Предположим, что объём бутылки составляет 500 мл.
При производительности 3 000 бутылок в час теоретический спрос на продукт составляет примерно:
3 000 × 0,5 л = 1 500 л/час
При производительности 8 000 бутылок в час:
8 000 × 0,5 л = 4 000 л/час
Фактический проект технологического процесса должен предусматривать соответствующий производственный запас, но этот простой расчёт показывает, почему модернизация только розливной машины может создать новое «узкое место» на предыдущем этапе.
Проверьте производительность:
- Смесительные резервуары
- Емкости для приготовления сиропа
- Фильтров
- гомогенизаторов
- Пастеризаторы
- Буферные резервуары
- Насосы для продукта
- Санитарные трубопроводы
Если мощность части имеющегося оборудования по-прежнему достаточна, его можно оставить в эксплуатации.
Модернизируйте только те участки, которые не способны обеспечить достижение новых производственных целей.
7. Улучшение санитарной конструкции в ходе модернизации
Увеличение производственной мощности означает, что ежедневно через один и тот же завод проходит больше продукции. Поэтому эффективность очистки становится всё более важной.
Старые системы могут содержать длинные соединительные шланги, резервуары, очищаемые вручную, или трубопроводы с ненужными изгибами.
В ходе модернизации предприятию следует по возможности упростить процесс транспортировки продукта.
Санитарные трубопроводы из нержавеющей стали могут соединять технологические резервуары непосредственно с розливной машиной. Насосы, клапаны и детали, контактирующие с продуктом, также следует подбирать с учётом требований к соку и очистке.
Крупные заводы по производству соков могут использовать системы CIP для повышения эффективности и стабильности очистки.
Вместо демонтажа всех компонентов, контактирующих с продуктом, после завершения производства, через резервуары, трубопроводы и отдельное технологическое оборудование можно пропускать специальные моющие растворы.
Это становится особенно ценным, когда завод производит соки нескольких вкусов и требуется частая смена продукта.
8. Модернизация систем этикетирования и упаковки с учётом новой производительности
При модернизации розливных машин часто упускают из виду последующее технологическое оборудование.
Если новая машина «3-в-1» удваивает производственную мощность, но старая этикетировочная машина остается без изменений, после розлива бутылки будут быстро скапливаться.
Такая же проблема может возникнуть на участке упаковки.
Перед увеличением скорости розлива проверьте:
- Скорость этикетировочной машины
- Производительность по нанесению даты
- Ширину и скорость конвейера
- Производительность термоусадочной упаковки или упаковки в картонные коробки
- Производительность конвейера для ящиков
- Требования к паллетированию
Не каждому предприятию сразу требуется роботизированный паллетизатор.
Для предприятий средней мощности автоматическая маркировка и термоусадочная упаковка могут обеспечить достаточное повышение эффективности, в то время как паллетирование остается ручным. Когда объемы производства будут расти дальше, позже можно будет добавить автоматическую упаковку в ящики или роботизированный паллетизатор.
Такой поэтапный подход позволяет согласовать инвестиции с фактическими производственными потребностями.
9. Проектируйте модернизацию с учетом будущего расширения
Завод не следует модернизировать, ориентируясь исключительно на сегодняшний объём заказов.
Если текущий спрос составляет 4 000 бутылок в час, а объём продаж стабильно растёт, установка оборудования с максимальной практической производительностью ровно 4 000 бутылок в час оставляет мало возможностей для расширения.
Возможно, более целесообразно спроектировать линию на производительность около 6 000 или 8 000 бутылок в час, при этом на начальном этапе работая на скорости ниже максимальной.
Не каждому оборудованию требуется избыточная мощность. Вместо этого важная инфраструктура должна обеспечивать достаточную гибкость для будущего развития, в том числе:
- Основные трубопроводы для продукции
- Электромощность
- Подачу сжатого воздуха
- Схема расположения конвейеров
- Площадь производственного помещения
- Подключение к инженерным сетям
- Вместимость шкафа управления
Планирование этих деталей на этапе первой модернизации обычно проще, чем их повторная модификация спустя несколько лет.
10. Переход от управления отдельными станками к управлению на уровне производственной линии
Еще одно важное отличие между небольшим заводом по производству соков и модернизированным автоматизированным заводом заключается в способе взаимодействия оборудования.
На простой линии операторы могут запускать и останавливать каждую машину отдельно.
По мере увеличения скорости производства машины должны работать как согласованная система.
Например, если этикетировочная машина останавливается, конвейеры могут временно накапливать бутылки, пока секция розлива получает управляющий сигнал. Если накопление на последующих участках достигает предела, розливная машина может автоматически замедлиться или остановиться.
Датчики могут обнаруживать:
- Отсутствующие бутылки
- Накопление бутылок
- Низкий уровень крышек
- Отсутствие крышек
- Заторы на конвейере
- Уровень продукта в резервуаре
- Неисправности оборудования
Такая координация помогает обеспечить стабильность производства и снижает необходимость постоянной настройки отдельных машин операторами.
11. Практический пример модернизации завода по производству соков
Рассмотрим производителя соков, который изначально начинал с полуавтоматической линии.
Существующая конфигурация включает:
- Ручную подачу бутылок
- Отдельная машина для ополаскивания бутылок
- Разливочную машину производительностью 3 000 бутылок в час
- Автономную укупорочную машину
- Базовую этикетировочную машину
- Ручная термоусадочная упаковка
По мере роста рыночного спроса компания планирует довести производительность до примерно 8 000 бутылок в час.
Вместо строительства совершенно нового завода производственную линию можно реорганизовать с использованием следующего оборудования:
Автоматическая подача бутылок → машина «3 в 1» (промывка, розлив и укупорка) производительностью 8 000 бутылок в час → автоматическая этикетировка → маркировка даты → термоусадочная упаковка → конвейер готовой продукции
Существующие резервуары для приготовления сока можно оставить, если их вместимость достаточна. Насосы для продукта или оборудование для пастеризации можно модернизировать отдельно, если это необходимо.
В результате получается не просто более быстрая розливная линия.
Путь перемещения бутылок сокращается, зона розлива становится более компактной, уменьшается объем ручной работы, а в будущем будет проще интегрировать автоматизацию упаковки.
Модернизируйте процесс, а не только оборудование
Наиболее эффективная модернизация завода по производству соков редко сводится к замене одной отдельной машины.
Производительность зависит от того, насколько слаженно взаимодействуют процессы приготовления сока, подачи бутылок, промывки, розлива, укупорки, этикетирования и упаковки.
Для многих развивающихся заводов переход от отдельного или полуавтоматического розливного оборудования к машине «3 в 1» (промывка, розлив и укупорка) является важным шагом на пути к полной автоматизации. Однако одновременно следует оценить планировку завода, систему подачи сока на входе, обработку бутылок и процесс упаковки на выходе.
Тщательно спланированная модернизация позволяет производителям повторно использовать подходящее имеющееся оборудование, одновременно инвестируя в те области, которые обеспечивают наибольшее повышение производительности.
Вместо полной перестройки всего сокового завода производители могут расширяться поэтапно, переходя от ручного или полуавтоматического производства к более компактной, гигиеничной и автоматизированной линии розлива соков по мере роста рыночного спроса.