Обычные паллетайзеры с послойной укладкой подходят для стабильного крупносерийного производства. Роботизированные системы обеспечивают большую гибкость при работе с различными форматами. Портальные и высоконапорные системы предлагают дополнительные возможности по планировке и скорости.
Окончательное решение следует принимать с учётом количества упаковок в минуту, устойчивости упаковок, схемы укладки на поддоны, разнообразия продукции, занимаемой площади и будущих производственных мощностей. При комплексной оценке всех этих факторов система паллетирования способна обеспечить более высокую эффективность производства, безопасность эксплуатации и надёжную дистрибуцию минеральной воды.
Почему паллетирование становится критически важным при высокой производительности
Линия по розливу минеральной воды может непрерывно производить бутылки в течение многих часов. Даже небольшая задержка в конце линии может привести к накоплению упаковок и, в конечном итоге, вынудить предшествующие машины снизить скорость.
Рассмотрим линию, производящую 24 000 бутылок в час. Если каждая термоусадочная упаковка содержит 24 бутылки, то упаковочный участок выпускает около 1 000 упаковок в час, или почти 17 упаковок в минуту. Если на один поддон помещается 60 упаковок, то завод формирует примерно 16–17 поддонов каждый час.
| Производственный показатель | Примерное значение |
| Производительность линии розлива | 24 000 бутылок/час |
| Количество бутылок в термоусадочной упаковке | 24 |
| Количество произведённых упаковок | 1 000 упаковок/час |
| Количество упаковок на поддоне | 60 |
| Готовые поддоны | 16–17 поддонов/час |
| Количество поддонов за 10-часовую смену | 160–170 поддонов |
Эти цифры приведены в качестве примеров для планирования. Фактическая производительность зависит от размера бутылок, конфигурации упаковки, размеров поддонов и эффективности линии.
Рабочие, выполняющие ручные операции, вынуждены постоянно поднимать, поворачивать, выравнивать и укладывать упаковки, соблюдая при этом заданную схему укладки на поддоне. По мере продолжения производства усталость может снизить точность укладки, увеличить количество повреждений упаковок и создать риски для безопасности на рабочем месте.
Автоматическая система укладки на поддоны обеспечивает более стабильный ритм работы. Кроме того, она позволяет машинам для розлива, этикетирования и упаковки работать с производительностью, более близкой к расчетной.
Основные варианты систем паллетирования
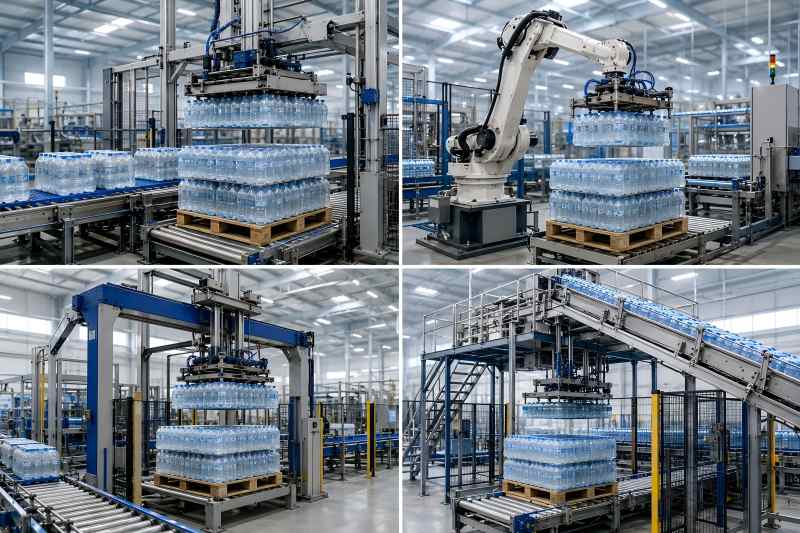
На высокопроизводительных заводах по производству минеральной воды обычно используются четыре подхода к паллетированию. Каждый из них отличается собственным соотношением скорости, гибкости, занимаемой площади и инвестиционных затрат.
1. Традиционный многослойный паллетайзер
Традиционный паллетизатор раскладывает упаковки в полные ряды или слои, прежде чем переносить каждый слой на паллету. Он подходит для заводов, производящих большие объемы бутылок и упаковок одного и того же формата.
Его главным преимуществом является стабильная высокоскоростная работа. Поскольку весь слой укладывается за один раз, он может эффективно обрабатывать большие объемы упаковок.
Традиционные системы особенно подходят для стандартизированных упаковок минеральной воды в термоусадочной пленке. Однако смена формата может потребовать дополнительного пространства и механических настроек.
2. Роботизированный паллетизатор
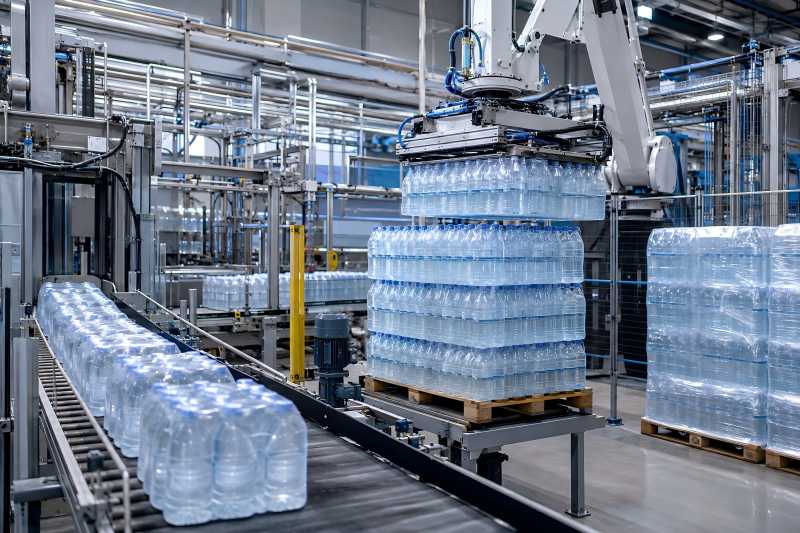
Роботизированный паллетайзер использует программируемый манипулятор и захват для обработки упаковок. Он обеспечивает большую гибкость, когда на предприятии обрабатываются бутылки разных размеров, схемы упаковки или форматы поддонов.
Смена схемы укладки часто осуществляется путем выбора рецепта. Робот также может обслуживать две упаковочные линии, если это позволяют планировка помещения и время цикла.
Однако для достижения чрезвычайно высокой производительности одного робота может оказаться недостаточно. Могут потребоваться захватывание нескольких упаковок одновременно, захватывание целых рядов, использование двух роботов или отдельных ячеек укладки на поддоны.
3. Портальный паллетизатор
Портальный паллетизатор перемещается по горизонтальной и вертикальной осям над зоной паллетирования. Он обеспечивает контролируемую укладку упаковок и подходит для предприятий, где площадь пола ограничена, но имеется свободное пространство над головой.
Такая конструкция позволяет обслуживать несколько позиций поддонов, оставляя при этом значительную часть рабочей зоны свободной. Он менее гибкий, чем шестиосевой робот, но хорошо справляется с повторяющимися схемами и умеренными или высокими темпами производства.
4. Высокоуровневый паллетизатор
Высокоуровневый паллетизатор принимает упаковки с подвесного конвейера и формирует ряды или целые слои перед их размещением на поддоне. Его часто выбирают для очень быстрых линий, поскольку непрерывный поток упаковок способствует быстрому формированию слоев.
Эта система требует большей высоты здания и тщательного планирования конструкции. Однако она может обеспечить превосходную скорость при непрерывном производстве стандартизированных упаковок с минеральной водой.
| Тип системы | Оптимальное применение | Относительная скорость | Гибкость | Требования к площади |
| Обычный паллетайзер с послойной укладкой | Стабильное крупносерийное производство | Высокий | Средняя-низкая | Высокий |
| Роботизированный паллетайзер | Различные форматы и схемы укладки | Средний-высокий | Высокий | Средний |
| Портальный паллетайзер | Повторяющиеся схемы в компактных конфигурациях | Средний-высокий | Средний | Средний-низкий |
| Высокоуровневый паллетайзер | Очень быстрый непрерывный поток упаковок | Очень высокий | Средний | Высокий |
Ключевые факторы при выборе системы паллетирования
1. Тип упаковки и ее устойчивость
Минеральная вода обычно упаковывается в термоусадочную пленку, картонные коробки, лотки или лотки, обернутые пленкой. Каждый из этих форматов ведет себя по-разному при подъеме и укладке в штабеля.
Термоусадочные упаковки могут деформироваться, если захват оказывает неравномерное давление. Картонные коробки более жесткие, но могут деформироваться под воздействием чрезмерного сжатия. Лотки обеспечивают опору снизу, но могут сдвигаться, если верхняя пленка не закреплена плотно.
Поэтому паллетайзер следует тестировать с использованием реальных производственных упаковок, а не только на основе чертежей или размеров. На эффективность захвата могут влиять натяжение пленки, расположение бутылок, влажность, поверхностное трение и однородность упаковки.
2. Требуемая пропускная способность
Производительность паллетизатора следует рассчитывать исходя из количества упаковок в минуту, а не бутылок в час.
Производительность по упаковкам = Производительность по бутылкам ÷ Количество бутылок в упаковке
Линия производительностью 36 000 бутылок в час, использующая упаковки по 12 бутылок, производит 3 000 упаковок в час, или 50 упаковок в минуту. Та же производительность по бутылкам при использовании упаковок по 24 бутылки дает всего 25 упаковок в минуту.
Следовательно, для двух линий розлива с одинаковой производительностью по бутылкам может потребоваться совершенно различное паллетирующее оборудование.
Выбранная система также должна предусматривать разумный запас производительности. Проектирование с учетом исключительно средней производительности оставляет мало места для пиковых нагрузок, смены паллет, восстановления работы конвейера или кратковременных перерывов.
Запас при планировании в размере примерно от 10 % до 20 % сверх нормальной производительности по упаковкам может повысить стабильность работы, при условии, что остальные участки упаковочной линии способны поддерживать дополнительную скорость.
3. Схема укладки на поддоны и стабильность груза
Цель заключается не просто в том, чтобы разместить на поддоне максимальное количество упаковок. Готовый груз должен оставаться устойчивым во время погрузочно-разгрузочных работ с использованием вилочных погрузчиков, перемещения по складу и транспортировки на грузовиках.
Важные решения, касающиеся схемы укладки, включают:
- Количество упаковок в слое
- Количество слоёв
- Чередование направлений укладки слоев
- Высота поддона
- Выравнивание по краям
- Зазоры по центру
- Использование прокладок между слоями
- Общий вес поддона
Схема «взаимного зацепления» обычно обеспечивает лучшую устойчивость, но может снизить плотность укладки. Укладка столбами позволяет эффективно использовать пространство на поддоне, но для такого груза может потребоваться более прочная стретч-пленка или дополнительные прокладки между слоями.
Высокие поддоны позволяют более эффективно использовать пространство на складе и в грузовике. Однако они также повышают центр тяжести и могут увеличить давление на нижние слои упаковки.
4. Доступная площадь пола
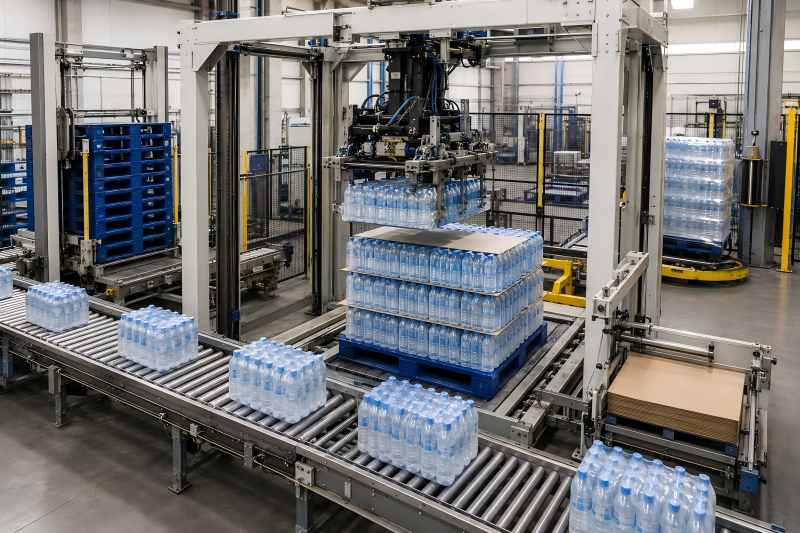
Требуемая площадь включает не только сам паллетайзер. Полная планировка может также содержать накопительные конвейеры, дозатор пустых поддонов, защитные ограждения, место для хранения прокладок между слоями, стретч-обмотчик, конвейеры для полных поддонов и проходы для вилочных погрузчиков.
Также необходимо учитывать доступ для технического обслуживания. Компактная роботизированная ячейка может поместиться в здании меньших размеров, но слишком плотное размещение вспомогательного оборудования может затруднить уборку, осмотр и замену деталей.
Предприятиям следует оценивать как площадь пола, так и высоту здания. Высокоуровневый паллетизатор может снизить загруженность на первом этаже, но для него требуются подвесные конвейеры и более прочные несущие конструкции.
5. Частота смены продукции
Завод, производящий только одну бутылку объёмом 500 мл, может уделять приоритетное внимание максимальной скорости. Заводу, розливающему бутылки объёмом 330 мл, 500 мл, 1,5 л и 5 л, требуются более быстрая переналадка и большая гибкость рецептур.
Оценка переналадки должна включать:
- Регулировку захватов
- Регулировку направляющих конвейера
- Выбор схемы укладки на поддоны
- Настройки прокладок между слоями
- Изменение размера поддонов
- Настройки термоупаковочной машины
Программные рецепты имеют ценность только в том случае, если необходимые механические настройки также просты. Даже машина с гибким программированием может приводить к длительным простоям, если направляющие, захваты и конвейеры требуют сложных ручных изменений.
Интеграция с упаковочной линией
Паллетизатор не сможет работать эффективно, если конвейер для упаковок подает нестабильные, скученные или неправильно выровненные изделия. Качественная интеграция начинается еще до того, как упаковки поступают в паллетирующую ячейку.
Накопление упаковок
Накопительные конвейеры служат временным буфером между термоусадочной упаковочной машиной или картонажной машиной и паллетайзером. Это позволяет упаковочной машине продолжать работу во время коротких смен паллет или незначительных перерывов.
Слишком малое накопление может привести к частым остановкам на предыдущих участках линии. Чрезмерное давление конвейера может деформировать упаковки, обернутые термоусадочной пленкой.
Контролируемые зоны конвейера и накопление с низким давлением помогают сохранить расстояние между упаковками и их форму. Датчики также должны предоставлять паллетизатору точную информацию о положении и потоке упаковок.
Обработка пустых поддонов
Автоматический дозатор поддонов хранит и подаёт пустые поддоны по одному. Это сокращает ручную обработку и позволяет циклу укладки на поддоны продолжаться с меньшим количеством перерывов.
Качество поддонов необходимо контролировать, поскольку сломанные доски, неравномерная высота или неправильные размеры могут привести к остановке автоматического режима работы.
Деревянные поддоны следует проверять перед поступлением в систему. Пластиковые поддоны обеспечивают более стабильные размеры и более чистую обработку, но, как правило, требуют более высоких начальных инвестиций.
Прокладки между слоями и прокладки-вкладыши
Межслойные прокладки повышают устойчивость груза и распределяют давление между слоями упаковки. Они особенно полезны для высоких поддонов, гладкой термоусадочной пленки или продукции, транспортируемой на большие расстояния.
Автоматический дозатор прокладок может размещать картонные или пластиковые прокладки между выбранными слоями. Однако это добавляет ещё один расходный материал и ещё одно движение оборудования в цикл паллетирования.
Предприятию следует определить, оправдывает ли повышение устойчивости дополнительные затраты на материалы и эксплуатацию.
Обтяжка стретч-пленкой и маркировка
После укладки заполненный поддон обычно перемещается к машине для обтяжки стретч-пленкой. Программа обтяжки должна соответствовать высоте поддона, прочности упаковок и условиям транспортировки.
Чрезмерное натяжение пленки может деформировать или раздавить упаковки с минеральной водой. Слишком слабое натяжение может привести к смещению груза на поддоне во время погрузочно-разгрузочных работ.
Этикетка на поддоне позволяет идентифицировать продукт, производственную партию, количество, местонахождение на складе и пункт назначения отгрузки. Это помогает интегрировать систему укладки на поддоны с управлением запасами и отслеживанием.
Пример планирования производственной мощности
В приведенной ниже таблице показано, как формат упаковки влияет на нагрузку на паллетайзер даже при неизменном объеме выпуска бутылок.
| Выход бутылок | Количество бутылок в упаковке | Выход упаковок | Приблизительная потребность |
| 24 000 бутылок/час | 24 | 16,7 упаковок/минуту | Умеренный |
| 24 000 бутылок/час | 12 | 33,3 упаковки/мин | Высокая |
| 36 000 бутылок/час | 24 | 25 упаковок/мин | Высокая |
| 36 000 бутылок/час | 12 | 50 упаковок/минуту | Очень высокая |
Для задач с очень высокими требованиями может потребоваться паллетайзер с высокоуровневым укладкой, два робототехнических манипулятора, захват по рядам или отдельные ячейки укладки на паллеты.
Предприятиям также следует рассчитывать количество готовых паллет в час. Это определяет требуемую скорость подачи пустых паллет, выгрузки готовых паллет, обертывания стретч-пленкой и сбора вилочным погрузчиком.
Распространённые проблемы при укладке на поддоны
1. Нестабильные паллеты
Нестабильность грузов часто возникает из-за неподходящей схемы укладки, несоответствия размеров упаковок, слабой термоусадочной плёнки, отсутствия прокладок между слоями или некачественной обтяжки стретч-плёнкой.
Решение должно касаться всего комплекса мер, а не ограничиваться лишь изменением программы паллетизатора. Качество упаковки и качество паллетирования одинаково важны.
2. Повреждение упаковок
Повреждения могут возникать, когда конвейеры оказывают слишком сильное давление, захваты сдавливают упаковку или слои укладываются слишком быстро.
Контролируемое ускорение, регулируемое усилие захвата и более мягкие контактные поверхности могут снизить деформацию упаковки. Машина должна надежно обрабатывать продукт, не оказывая излишнего давления.
3. «Узкие места» на конце производственной линии
Паллетизатор может иметь достаточную теоретическую скорость, но при этом ограничивать производство из-за того, что замена поддонов, укладка листов, обертывание или разгрузка полных поддонов занимают слишком много времени.
Поэтому анализ производительности должен охватывать полный цикл. Оценка только скорости захвата и укладки роботом может дать нереалистичный результат.
4. Частые срабатывания датчиков
На заводах по производству минеральной воды могут быть мокрые полы, отражающая пленка и прозрачная упаковка. Эти условия могут влиять на распознавание продукции.
Подходящие датчики, правильные углы установки и защищенные кабельные соединения помогают сократить количество ложных сигналов тревоги и непредвиденных остановок.
5. Сложные перенастройки
Сложные рецептуры и слишком большое количество ручных настроек могут увеличить время простоя. Чётко обозначенные направляющие, сохраненные шаблоны, стандартные точки настройки и контрольные списки для переналадки повышают повторяемость.
Влияние на трудозатраты и эксплуатацию
Автоматическая паллетизация не устраняет потребность в сотрудниках, но меняет их роль. Вместо того чтобы постоянно поднимать упаковки, операторы управляют паллетами, расходными материалами, сигналами тревоги, сменой продукции и проверками качества.
| Пункт | Ручная паллетизация | Автоматическая укладка на поддоны |
| Операторы, непосредственно занимающиеся укладкой на поддоны | 4–8 | 1–2 |
| Стабильность загрузки | Зависит от оператора | Повторяемость |
| Метод переключения | Ручные инструкции | Рецепты плюс корректировки |
| Риск усталости | Высокий | Низкий |
| Данные о производстве | Ограниченные | Доступны через системы управления |
Эти значения приведены в качестве примера. Фактические потребности в рабочей силе зависят от планировки завода, графика смен, местных методов работы, транспортировки поддонов и уровня автоматизации окружающего оборудования.
Автоматическая укладка на поддоны также может улучшить распределение рабочей силы. Сотрудников, ранее занятых повторяющейся работой по подъему грузов, можно перевести на контроль качества, подготовку материалов, техническое обслуживание или управление складом.
Оценка рентабельности инвестиций
Самое дешёвое оборудование не всегда обеспечивает самые низкие эксплуатационные расходы. Стабильная и простая в обслуживании система может обеспечить большую долгосрочную выгоду, чем более быстрая машина, которую сложно эксплуатировать или обслуживать.
Предприятиям следует оценить:
- Годовое количество производственных часов
- Замену или перераспределение персонала
- Снижение повреждений продукции
- Расход поддонов и стретч-пленки
- Требования к техническому обслуживанию
- Доступность запасных частей
- Время переналадки
- Возможности расширения в будущем
Рентабельность инвестиций, как правило, максимальна в тех случаях, когда паллетайзер устраняет существующее «узкое место» и позволяет линии розлива работать с производительностью, ближе к проектной.
Например, повышение эффективности работы линии с 80 % до 88 % может принести большую выгоду, чем просто сокращение трудозатрат на паллетирование. Поэтому инвестиции следует оценивать в контексте всей производственной линии, а не отдельно взятого оборудования.