Проектирование полноценной линии розлива газированных напитков требует системного подхода. Производитель должен учитывать рецептуру продукта, уровень газирования, тип упаковки, производственную мощность, метод розлива, схему размещения оборудования, систему очистки, автоматизацию, инженерные коммуникации и контроль качества.
Наиболее важной частью линии обычно является секция охлаждения, газирования и изобарной розлива, поскольку она напрямую влияет на контроль вспенивания, удержание CO₂, точность розлива и вкус конечного продукта. Однако вспомогательные системы, такие как водоподготовка, смешивание сиропов, проектирование конвейеров, укупорка, контроль качества, CIP и упаковка, также имеют решающее значение для стабильного производства.
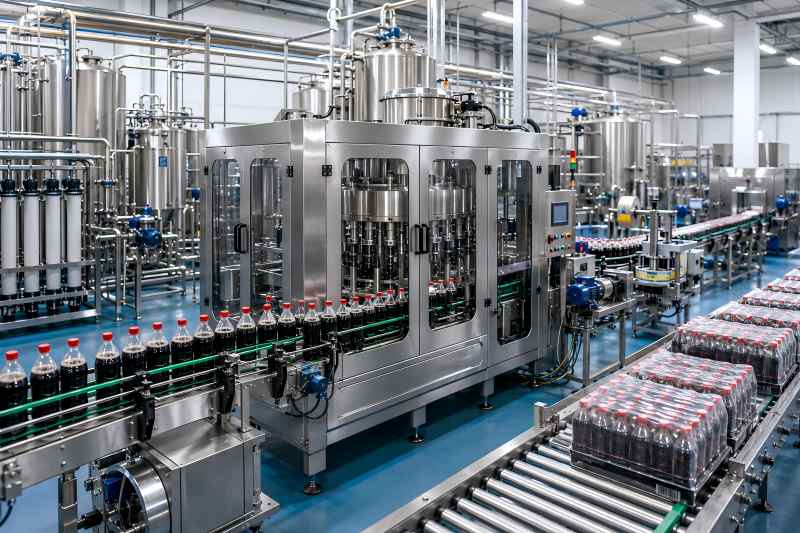
Понимание продукта перед проектированием линии
Перед выбором оборудования производитель должен сначала определить характеристики продукта. Различные газированные напитки требуют разных условий обработки и розлива. Например, газированная вода имеет более простую рецептуру, в то время как для колы, ароматизированных газированных напитков, энергетических напитков и газированных соков может потребоваться смешивание сиропов, фильтрация, стерилизация или специальная обработка ингредиентов.
К важной информации о продукте относятся:
- Тип напитка: газированная вода, кола, газированный сок, ароматизированный напиток, энергетический напиток и т. д.
- Содержание сахара и вязкость
- Требования к объему CO₂
- Размер бутылки или банки
- Материал упаковки: ПЭТ-бутылка, стеклянная бутылка, алюминиевая банка
- Требуемый срок хранения
- Производственная мощность
- Гигиенические стандарты
- Местные нормативные требования
- Планы по расширению ассортимента продукции
Для газированных напитков содержание CO₂ является одним из важнейших факторов при проектировании. Более высокая степень газирования обычно требует более низкой температуры розлива, более стабильного контроля давления и более надежной герметичности.
Основная технологическая схема линии розлива газированных напитков
Полная линия розлива газированных напитков обычно состоит из нескольких взаимосвязанных участков. Конкретная конфигурация зависит от типа продукта и формата упаковки, но общий технологический процесс остается схожим.
Типичная технологическая схема:
Очистка исходной воды → Приготовление сиропа → Смешивание напитка → Охлаждение → Газирование → Промывка бутылок/банок → Изобарическая розлив → Укупорка или запечатывание → Контроль качества → Наклеивание этикеток → Нанесение даты → Термоусадочная упаковка или упаковка в картонные коробки → Укладка на поддоны
Для газированных напитков в ПЭТ-бутылках линия может также включать оборудование для выдувания бутылок перед розливом. Для напитков в стеклянных бутылках более важную роль играют мойка и контроль качества бутылок. Для банок линия должна включать разгрузку с поддонов, промывку банок, розлив и закрутку.
Хорошая конструкция линии розлива должна обеспечивать плавность процесса, сокращать расстояние перемещения сырья и исключать ненужное время ожидания между газированием и розливом.
Основное оборудование комплексной линии розлива газированных напитков
Полная линия состоит из нескольких модулей оборудования. Каждый модуль должен соответствовать производственной мощности, типу бутылок, рецептуре продукта и уровню автоматизации.
Система водоподготовки
Качество воды напрямую влияет на вкус и стабильность напитка. Типичная система очистки воды может включать фильтрацию через кварцевый песок, фильтрацию через активированный уголь, умягчение, прецизионную фильтрацию, обратный осмос, УФ-стерилизацию и озоновую стерилизацию.
Система удаляет взвешенные частицы, запах, хлор, жесткость, микроорганизмы и другие примеси. Для газированной воды и ароматизированных газированных напитков стабильное качество воды особенно важно, поскольку вкусовые характеристики в них ощущаются более ярко.
Система приготовления сиропа
Для подслащенных газированных напитков ключевым этапом является приготовление сиропа. Система обычно включает резервуары для растворения сахара, смесительные резервуары, фильтры, насосы и резервуары для хранения. Ингредиенты, такие как сахар, ароматизаторы, красители, подкислители, консерванты и функциональные добавки, смешиваются в соответствии с рецептурой.
Помещение для приготовления сиропа должно быть спроектировано с учётом требований к точности дозирования, простоте очистки и гигиеничности эксплуатации. Если завод производит напитки нескольких вкусов, целесообразно использовать отдельные резервуары и чёткое управление рецептурами.
Система смешивания напитков
Система смешивания смешивает очищенную воду и сироп в соответствии с заданным соотношением. Точность имеет большое значение, поскольку неправильное смешивание может повлиять на степень сладости, кислотность, интенсивность вкуса и консистенцию продукта.
В современных системах могут использоваться расходомеры, клапаны регулирования соотношения, управление с помощью ПЛК и хранение рецептур. Автоматическое смешивание повышает стабильность качества и снижает количество ошибок, связанных с ручной работой, при крупносерийном производстве.
Система охлаждения и газирования
Углекислый газ лучше растворяется при низкой температуре. Поэтому напиток обычно охлаждают перед газированием. Обычно используются пластинчатые теплообменники или охладители напитков.
После охлаждения напиток поступает в резервуар для газирования или смеситель, где под контролируемым давлением в него вводится CO₂. Система газирования должна поддерживать стабильное давление, температуру и расход для достижения необходимого объема газа.
Машина для изобарной розлива
Газированные напитки обычно разливаются методом изобарного розлива, также называемого розливом под противодавлением. Контейнер предварительно герметизируется CO₂ или чистым газом. Затем продукт поступает в контейнер при уравновешенном давлении. Это помогает уменьшить вспенивание и потери углекислого газа.
На типичной линии по розливу газированных напитков в ПЭТ-бутылки используется моноблочная машина для промывки, розлива и укупорки. Бутылка промывается, наполняется и укупоривается на одной интегрированной машине. Такая конструкция экономит место, повышает гигиеничность и снижает риск повреждения бутылок при перемещении.
Система укупорки или запечатывания
ПЭТ-бутылки закрываются пластиковыми винтовыми крышками. На стеклянных бутылках могут использоваться коронные крышки, винтовые крышки или алюминиевые крышки. Для алюминиевых банок требуется баночный закрутчик.
Качество укупорки имеет решающее значение для газированных напитков. Некачественная укупорка может привести к утечке газа, низкой газировке, деформации упаковки или порче продукта. Система укупорки должна соответствовать типу тары и крышки.
Система этикетирования и упаковки
После розлива и запечатывания тару направляют на маркировку, кодирование, контроль качества и вторичную упаковку. Варианты маркировки включают термоусадочную маркировку, маркировку OPP с использованием термоплавкого клея, самоклеящуюся маркировку и маркировку с использованием жидкого клея.
Варианты упаковки включают упаковку в термоусадочную пленку, картонную упаковку, упаковку в лотки или оберточную упаковку в ящики. Выбор зависит от требований рынка, способа дистрибуции и представления бренда.
Типичная производительность линии и конфигурация оборудования
Производительность — одно из первых решений при проектировании линии. Небольшому заводу по производству напитков может потребоваться производительность от 2 000 до 6 000 бутылок в час. Среднему заводу может потребоваться производительность от 8 000 до 18 000 бутылок в час. Крупные заводы могут потребовать производительность 24 000 бутылок в час и более.
| Масштаб производства | Типичная производительность | Подходящий тип бизнеса | Распространенная конфигурация |
| Небольшая линия | 2 000–6 000 бутылок в час | Начинающий бренд напитков, местный завод по производству напитков | Полуавтоматическая или компактная автоматическая линия |
| Средняя линия | 8 000–18 000 бутылок в час | Региональный производитель напитков | Автоматический моноблок для промывки, розлива и укупорки, этикетирование, упаковка |
| Крупная линия | 24 000–48 000+ бутылок в час | Крупный производитель напитков | Высокоскоростная ротационная розливка, автоматическая транспортировка, контроль качества, упаковка, укладка на поддоны |
| Пилотная линия | 500–1 500 бутылок в час | НИОКР, испытания небольших партий | Гибкая система розлива с быстрой перенастройкой |
BPH означает количество бутылок в час. При расчете производственной мощности предприятие должно учитывать не только текущие заказы, но и сезонный спрос, будущие запуски продукции и расширение ассортимента упаковки. Выбор несколько более высокой мощности может снизить необходимость модернизации в будущем, однако избыточное оборудование может увеличить инвестиционные и энергетические затраты.
Основные технические параметры розлива газированных напитков
На розлив газированных напитков сильно влияют температура, давление, уровень CO₂ и скорость розлива. Если температура напитка слишком высокая, CO₂ легче улетучивается, и увеличивается количество пены. Если давление при розливе нестабильно, уровень наполнения и удержание газа могут стать неравномерными.
| Параметр | Типичный диапазон | Цель проектирования |
| Температура напитка перед розливом | 2–6 °C | Улучшает растворение CO₂ и уменьшает образование пены |
| Давление газирования | 0,25–0,45 МПа | Способствует достижению заданного объема газа |
| Объем CO₂ | 2,0–4,5 объёма | Зависит от типа и вкуса напитка |
| Способ розлива | Изобарическая розливка | Обеспечивает поддержание баланса давления во время розлива |
| Давление в ПЭТ-бутылке | Обычно предназначена для газированных напитков | Предотвращает риск деформации или разрыва |
| Точность розлива | Часто составляет ±1% в зависимости от машины | Позволяет контролировать стабильность качества продукции и затраты |
| Заключительная проверка герметичности | Обязательно | Предотвращает утечку газа и низкий уровень газирования |
Эти значения являются общими ориентировочными диапазонами. Окончательные настройки следует корректировать с учетом рецептуры напитка, конструкции бутылки, целевого уровня CO₂, местных климатических условий и рекомендаций поставщика оборудования.
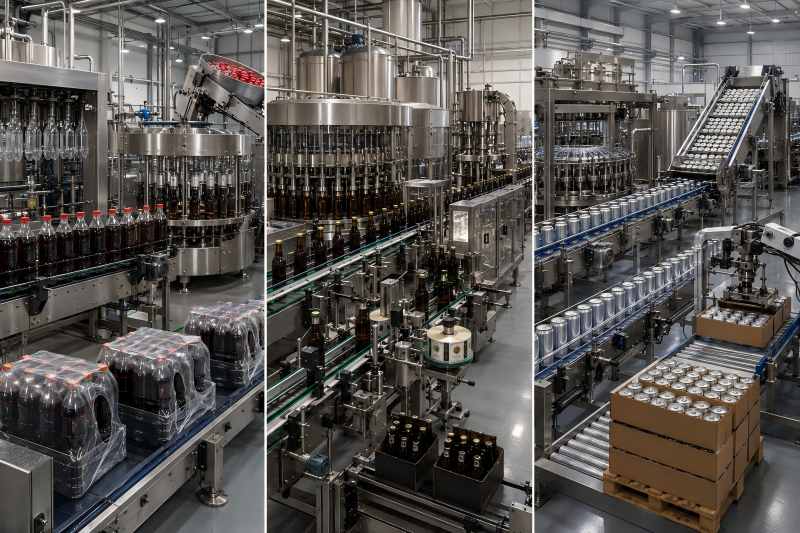
Выбор подходящего формата упаковки
Формат упаковки влияет на конструкцию всей линии розлива. Для ПЭТ-бутылок, стеклянных бутылок и банок требуется различное оборудование.
Линия по розливу в ПЭТ-бутылки
ПЭТ-бутылки широко используются для газированных напитков благодаря небольшому весу, доступной цене и удобству транспортировки. Линия по розливу в ПЭТ-бутылки может включать в себя оборудование для выдувания бутылок, пневматический конвейер, моноблок для ополаскивания, розлива и укупорки, систему подачи крышек, этикетирование, маркировку, термоусадочную упаковку и укладку на поддоны.
Бутылка должна выдерживать давление углекислого газа. Обычные бутылки для негазированной воды могут не обладать достаточной давлениестойкостью. Перед запуском в серийное производство необходимо проверить дно бутылки, толщину стенок, форму горлышка и совместимость с крышками.
Линия по производству стеклянных бутылок
Стеклянные бутылки часто используются для газированных напитков премиум-класса, крафтовых напитков, напитков пивного типа и систем с возвратными бутылками. Линии по производству стеклянных бутылок включают мойку, контроль качества, розлив, укупорку, этикетирование и конечную упаковку.
Розлив в стеклянные бутылки требует осторожного обращения для предотвращения разбивания. При использовании бутылок многоразового использования этапы мойки и контроля становятся более сложными.
Линия по производству алюминиевых банок
Банки широко используются для газированной воды, энергетических напитков, безалкогольных напитков и готовых к употреблению напитков. Линия по производству банок обычно включает в себя разгрузку с поддонов, промывку банок, изобарическое розлив, закрутку, контроль качества, маркировку, термоусадочную упаковку, упаковку в картонные коробки и укладку на поддоны.
Качество закрутки банок чрезвычайно важно. Дефекты шва могут привести к утечке, загрязнению или потере давления. Во время производства необходим регулярный контроль качества шва.
Тщательно продумайте планировку линии
Хорошая планировка повышает эффективность производства и снижает риск загрязнения. Неудачная планировка может привести к заторам бутылок, большому расстоянию перемещения, затруднениям при техническом обслуживании и неэффективным передвижениям операторов.
К ключевым принципам планировки относятся:
- Чётко разделяйте зону сырья, зону обработки, зону розлива и зону упаковки.
- Размещайте систему газирования рядом с розливочной машиной.
- Избегайте длинных трубопроводов для продукта после карбонизации.
- Предусмотрите достаточное пространство для работы операторов, технического обслуживания и очистки.
- Обеспечьте разумное разделение влажных зон и сухих зон упаковки.
- Зарезервируйте место для будущего расширения производственных мощностей.
- Заранее спланируйте систему водоотвода, а также подачу сжатого воздуха, пара, электроэнергии и CO₂.
- Сведите к минимуму пересечение потоков людей, материалов и готовой продукции.
Как правило, в зоне розлива должен обеспечиваться более строгий контроль гигиены, чем в зоне внешней упаковки. Для заводов по производству напитков, отвечающих высоким стандартам, необходимо на раннем этапе учесть чистоту воздуха, положительное давление, дренаж пола и конструкцию системы обратного потока CIP.
Проектирование конвейеров и буферных зон
Конвейеры соединяют различные машины в единую производственную линию. Для линий по производству газированных напитков конструкция конвейера должна сводить к минимуму встряхивание бутылок, их падение и накопление давления.
Скорость конвейера должна соответствовать скорости розливной машины, этикетировочной машины, упаковочной машины и системы контроля качества. Буферные участки полезны, поскольку различные машины могут временно останавливаться или замедлять работу.
Для ПЭТ-бутылок между операциями выдувания и розлива часто используются пневматические конвейеры. После розлива применяются цепные конвейеры. Для банок могут использоваться магнитные подъемники, массовые конвейеры и накопительные столы.
Плавная работа конвейера позволяет сократить время простоя и повысить эффективность линии.
Очистка и проектирование системы CIP
Гигиена имеет решающее значение в производстве напитков. Система CIP (очистка на месте) позволяет очищать резервуары, трубопроводы и контуры розлива без полного демонтажа.
Типичный процесс CIP может включать промывку водой, щелочную очистку, промывку горячей водой, кислотную очистку, окончательную промывку и дезинфекцию. Точный процесс зависит от рецептуры напитка и гигиенических требований.
Линии по производству газированных напитков с использованием сахарного сиропа требуют эффективной очистки, поскольку остатки сахара могут способствовать росту микроорганизмов. Смена вкуса также требует надлежащей очистки для предотвращения перекрестного загрязнения.
Важные моменты при проектировании системы CIP включают:
- Правильный расход жидкости при очистке
- Надлежащий контроль температуры
- Контроль концентрации химических веществ
- Конструкция резервуаров и трубопроводов, обеспечивающая возможность очистки
- Возможность слива
- Автоматическое управление рецептурами
- Отдельные контуры очистки для различных секций
Хорошо спроектированная система CIP сокращает время очистки, экономит воду и химикаты, а также повышает безопасность продукции.
Система автоматизации и управления
Уровень автоматизации зависит от бюджета, производительности и требований руководства. На современной линии розлива газированных напитков обычно используется управление с помощью ПЛК и интерфейса HMI. Операторы могут отслеживать состояние оборудования, скорость, температуру, давление, информацию о сигналах тревоги и производственные данные.
Усовершенствованные системы могут включать управление рецептурами, автоматическую регистрацию данных CIP, контроль уровня розлива, проверку крышек, контроль брака, удаленную диагностику и сбор производственных данных.
Автоматизация может помочь в следующем:
- Стабильном давлении розлива
- Точном соотношении смешиваемых компонентов
- Постоянном уровне газирования
- Снижение количества ошибок операторов
- Ускорению смены продукта
- Упрощение устранения неисправностей
- Улучшенная прослеживаемость производства
Для предприятий, выпускающих продукцию с множеством артикулов, особенно ценны функции хранения рецептур и быстрой смены настроек.
Контрольные точки качества на линии розлива
Для газированных напитков к наиболее важным контрольным точкам относятся: качество воды, соотношение сиропа, содержание CO₂, уровень наполнения, момент затяжки крышки, качество шва, сопротивление бутылки давлению, точность этикетирования и внешний вид упаковки.
| Контрольная точка | Метод проверки | Почему это важно |
| Качество воды | Проводимость, микробиологический анализ, проверка фильтрации | Обеспечивает чистоту и стабильность исходной воды |
| Соотношение сиропа | Тест по шкале Брикса или автоматический контроль соотношения | Контроль сладости и стабильности вкуса |
| Содержание CO₂ | Тестер газирования | Обеспечивает правильный уровень газа и ощущение во рту |
| Уровень наполнения | Визуальный или автоматический контроль уровня | Предотвращает недолив или перелив |
| Торк затяжки крышки | Прибор для проверки момента затяжки | Предотвращает утечки и проблемы с открыванием |
| Шов банки | Инструменты для проверки шва | Предотвращает утечки и потерю давления |
| Положение этикетки | Визуальный контроль или ручной отбор проб | Защита внешнего вида бренда |
| Целостность упаковки | Испытание на падение или проверка на сжатие | Обеспечивает безопасность при транспортировке |
Надежная система контроля качества помогает сократить количество жалоб, отзывов продукции, отходов и ущерба для бренда.
Коммуникации, необходимые для линии розлива
Линия розлива газированных напитков нуждается в надежном обеспечении коммуникациями. Необходимо рассчитать потребности в этих коммуникациях до начала монтажа.
К типичным коммуникациям относятся:
- Очищенная вода
- Охлажденная вода
- Газ CO₂
- Сжатый воздух
- Электроэнергия
- Пар или горячая вода
- Чистящие химикаты
- Дренаж
- Вентиляция
- Хранение упаковочных материалов
Подача CO₂ должна быть стабильной, поскольку нестабильное давление газа может повлиять на карбонизацию и производительность розлива. Сжатый воздух должен быть сухим и чистым, особенно при использовании для пневматических клапанов, приводов и транспортировки бутылок. Мощность системы охлаждения воды должна соответствовать потребности в охлаждении напитков во время пиковых нагрузок.
Распространенные ошибки проектирования, которых следует избегать
Многие производственные проблемы возникают из-за некачественного предварительного планирования. К числу распространенных ошибок относятся:
Определение мощности исключительно на основе текущих заказов
Если спрос быстро растет, линия может стать «узким местом». Лучше заложить в планы разумное расширение мощностей в будущем.
Игнорирование совместимости бутылок
Не все ПЭТ-бутылки подходят для газированных напитков. Конструкция бутылок должна пройти испытания на давление, деформацию, герметичность и прочность при транспортировке.
Большое расстояние между установкой газирования и розливом
Длинные трубопроводы после газирования могут привести к потере газа, повышению температуры и нестабильному розливу. Система газирования должна располагаться рядом с розливной линией.
Недостаточная холодопроизводительность
Если температура напитка слишком высокая, усиливается вспенивание и снижается удержание CO₂. Мощность охлаждения следует рассчитывать с учетом расхода и температуры на входе.
Неэффективная планировка конвейера
Заторы бутылок и нестабильная подача могут снизить эффективность всей линии, даже если сама разливочная машина работает быстро.
Недостаточная эффективность системы очистки
Трудно очищаемые трубопроводы или резервуары повышают риск нарушения гигиены и увеличивают время очистки. Проектирование системы CIP следует учитывать еще до установки оборудования.
Как спроектировать гибкую линию с учётом будущего роста
Многие заводы по производству напитков начинают с одного или двух видов продукции, но впоследствии расширяют ассортимент, добавляя новые вкусы, размеры бутылок или виды упаковки. Гибкая линия может сократить будущие инвестиции.
Гибкость конструкции может включать:
- Регулируемые детали для смены бутылок
- Обработку крышек разных размеров
- Управление смешиванием на основе рецептур
- Дополнительные подключения к резервуарам для новых вкусов
- Зарезервированное место для второй этикетировочной машины
- Конфигурация конвейера с учетом будущего упаковочного оборудования
- Модульные контуры CIP
- Место для инженерных систем с повышенной пропускной способностью
- Совместимая система управления для будущего расширения автоматизации
Гибкость особенно важна для брендов, производящих сезонные напитки, напитки под собственными торговыми марками или напитки с различными вкусами небольшими партиями.
Пример проекта линии по производству газированных напитков средней мощности
Линия по розливу газированных напитков в ПЭТ-бутылки среднего объема может быть рассчитана на производительность 12 000 бутылок в час с использованием ПЭТ-бутылок объемом 500 мл. Линия может включать в себя системы водоподготовки, приготовления сиропа, смешивания, охлаждения, газирования, выдувания бутылок, пневмоконвейер, моноблок «промывка-розлив-укупорка», стерилизацию крышек, контроль качества бутылок, наклеивание рукавных этикеток, нанесение даты, термоусадочную упаковку и укладку на поддоны.
Перед газированием напиток охлаждается до температуры около 4 °C. На розливочной машине используется изобарический розлив для уменьшения вспенивания. Автоматический контроль момента затяжки крышек и уровня жидкости помогает обеспечить качество продукции. На заводе может быть предусмотрено место для будущего формата бутылок объемом 1 л и дополнительных резервуаров для различных вкусов.
Такая конструкция подходит для региональных заводов по производству напитков, которым требуется стабильная производительность, высокая степень автоматизации и возможность расширения ассортимента продукции.